Вы наполнили пакеты. Теперь верх остался открытым, а молния мешает. Если вам нужно узнать Как запечатать стоячий пакет После розлива краткий ответ таков: оставьте свободное пространство, очистите зону уплотнения, застегните застежку-молнию и термосварите плоскую ленту над ней и ниже надреза для отрыва. Эта же последовательность действий объясняет Как запечатать стоячие пакеты одинаково для всей партии. Начните с технологических этапов, а затем подберите температуру, давление и время выдержки с учётом особенностей плёнки и заводских швов пакета.
Как запечатать пакет-стояк: пошаговая инструкция
Сначала наполните пакет, но не доверху. Остановитесь примерно на уровне 75–80% пакета. Это позволит избежать попадания крошек и порошка в зону запечатывания и оставит в верхней части ровный участок пленки для работы. Порошок, попавший в зону запечатывания, — одна из наиболее распространённых причин ненадёжного запечатывания.
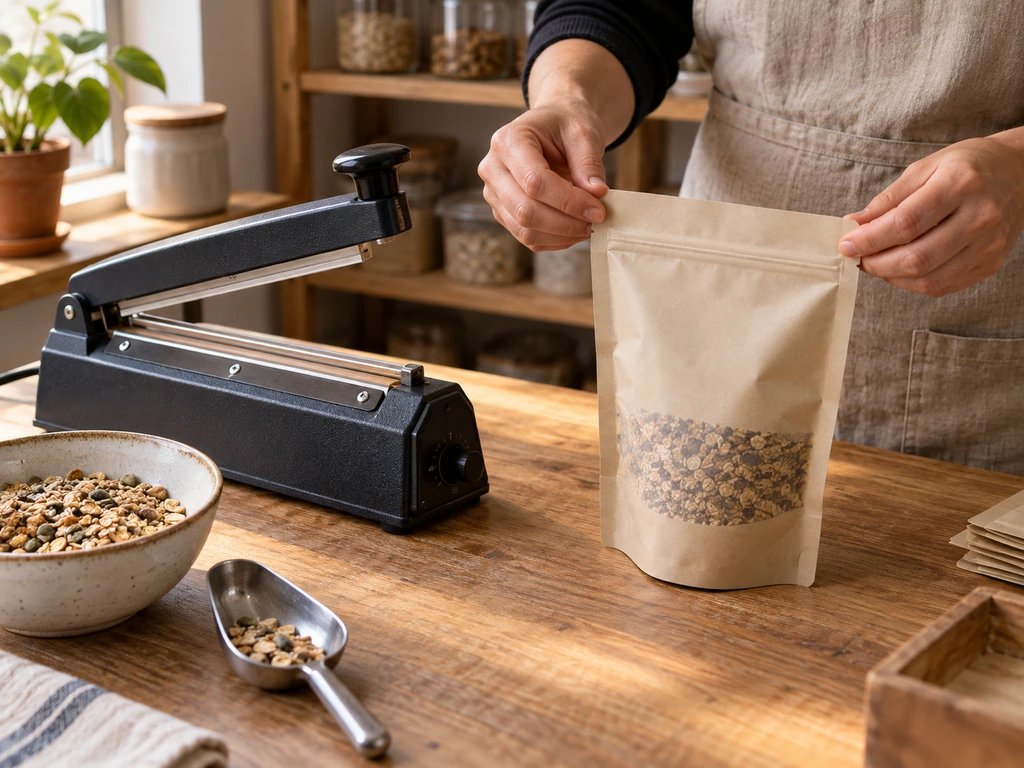
Затем выполните приведенную ниже последовательность действий сверху вниз:
Последовательность герметизации из 7 этапов
- 1Полностью застегните молнию. Она должна лежать ровно, иначе на пломбе останется отпечаток в виде канавки.
- 2Аккуратно выжмите лишний воздух снизу вверх.
- 3Расположите пакет. Зажимная губка должна находиться над молнией и ниже надреза для отрыва.
- 4Проверьте зону. Только пленка, без продукта, без складок, без защемления складок в зажимах.
- 5Запечатывание. Начните с времени, рекомендованного производителем оборудования; для многих импульсных запечатывателей достаточно короткого нажатия в течение 1–3 секунд, тогда как при использовании бытового утюга требуется более длительное и плотное прижатие, при этом пакет должен лежать ровно на твёрдой поверхности.
- 6Подождите, пока она остынет, прежде чем прикасаться к ней. Горячая пленка — залог неудачного запечатывания.
- 7Проведите испытание на разрыв, проверив один мешок из десяти, сильно потянув за оба конца линии сварки.
Если у вас пока нет герметика, для сухих продуктов подойдут три бытовых способа:
| Метод | Лучше всего подходит для | Где возникают проблемы |
|---|---|---|
| Утюг (средняя температура, с прокладкой из бумаги для выпечки) | Плоские пакетики с сухим наполнителем, по несколько штук за раз | Под воздействием пара и высокой температуры пленка плавится; влажное или жидкое содержимое категорически запрещено |
| Выпрямитель для волос | Узкие горлышки, быстрое повторное закрытие | Герметизирует только небольшую ширину; низкая производительность при серийной обработке |
| Портативный уплотнительный стержень | Пакеты для порционных порций в стиле кемпинга | Неэффективно работает с толстыми ламинатами; неравномерное давление |
Ни один из этих экземпляров не должен попадать в коммерческую партию, которая должна выдержать транспортировку. Они предназначены для отбора проб, производства небольших партий для ярмарочной торговли и освоения техники правильного сварки — это самый быстрый способ заметить, когда настоящий уплотнитель начинает давать сбои.
Как на самом деле работает термосварка
Термосварка — это сварной шов, а не скрепление скобой. Внутренний слой пакета плавится под воздействием тепла и давления, и после короткой паузы оба слоя срастаются в одну сплошную полосу. Уберите любой из этих трех факторов (тепло, давление, время) — и вы получите полосу, которая выглядит запечатанной, но отслаивается ногтем.
Машины различаются по способу подачи этих трёх компонентов. Импульсный термосварщик пропускает импульс тока через нихромовую проволоку, осуществляет сварку в течение одной-двух секунд и сразу же остывает. Ему не требуется прогрев, и он потребляет энергию только во время импульса. Термосварщик с постоянным нагревом поддерживает нагрев своих губок в течение всего времени работы, что позволяет ему подавать энергию на более толстые и трудноплавкие материалы, которые импульсный термосварщик не может полностью спаять. Бытовые приспособления, такие как утюг или выпрямитель для волос, представляют собой ручные версии того же самого способа сварки.
Молния и термоуплотнение выполняют разные функции. Молния предназначена для повседневного открывания и закрывания упаковки после покупки. Термоуплотнение, расположенное над ней, обеспечивает сохранность товара во время транспортировки, защиту от несанкционированного вскрытия и срок хранения. Молнию закрывают для покупателя, а термоуплотнение — для транспортировки.
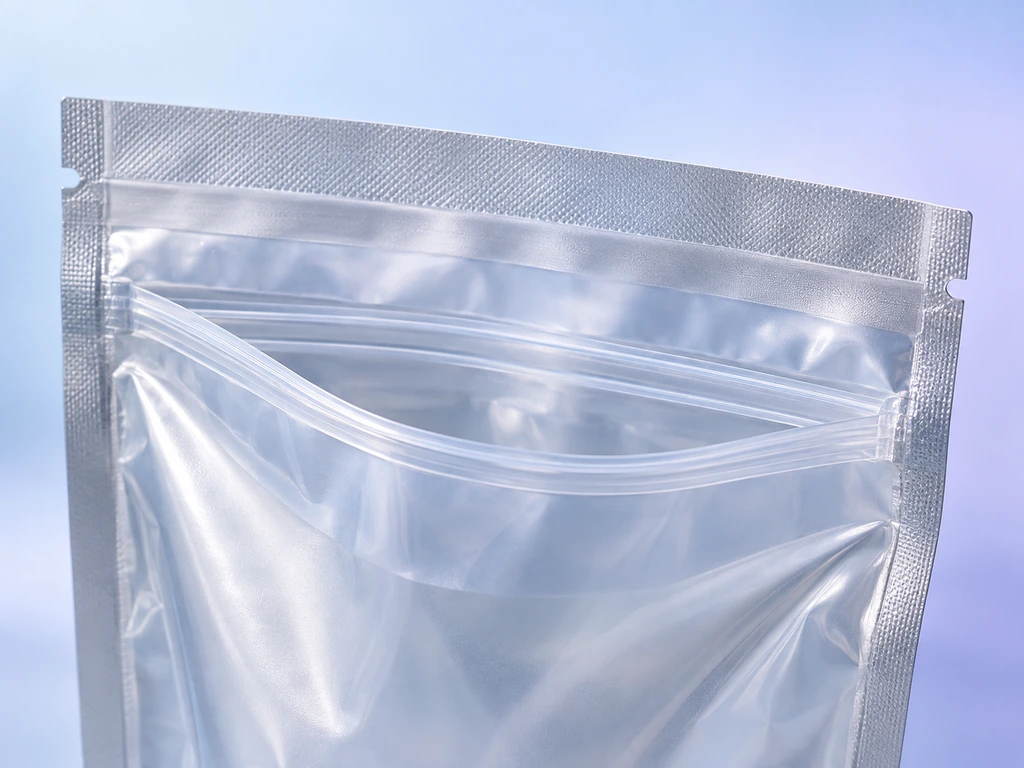
Верхняя запечатка — это лишь заключительный этап герметизации. В процессе производства пакетов производитель уже выполнил термосварку боковых швов и нижнего клапана. Эти заводские запечатки основаны на том же соотношении температуры, давления и времени выдержки, но при этом должны выдерживать дополнительные слои пленки в местах сгибов и углов. Качественная верхняя запечатка не сможет компенсировать слабый боковой или нижний шов, поэтому надежное закрытие при наполнении начинается с пакета, который был правильно запечатан и проверен на заводе.
Почему у вас не получается герметизация: в первую очередь важны структура пленки и заводские швы
Один и тот же термосварщик может идеально запечатать один пакет, а по следующему — просто скользить по нему, не выполняя свою функцию. Разница почти никогда не заключается в марке или мощности устройства. Дело в том, из чего сделан внутренний слой пакета. Плавится только герметизирующий слой; все остальные слои ламината либо способствуют процессу, либо мешают ему.
⭐ Ламинаты с полиэтиленовым уплотнителем: стандартное решение, которое в большинстве случаев просто работает
Большинство стоячих пакетов, представленных на рынке, имеют в качестве заключительного слоя полиэтиленовый герметизирующий слой; типичной является такая структура, как MOPP/VMPET/PE. Полиэтилен размягчается при низких температурах. Согласно данным независимых источников по материалам, температура, при которой можно формировать герметичное соединение из полиэтилена, находится в диапазоне от нижней до средней отметки 100 °C, при этом прочность соединения резко возрастает в диапазоне 100–125 °C (ScienceDirect, без даты). Настольный импульсный термоупаковщик легко справляется с такими задачами. Если ваши пакеты именно этого типа и они плохо запечатываются, прежде чем винить машину, проверьте давление, время выдержки и наличие загрязнений.
Ламинаты с фольгированным барьером: здесь слабые импульсные запайщики не выдерживают нагрузки
Добавьте слой алюминия (PET/AL/PE) — и ситуация изменится. Фольга препятствует прохождению тепла так же, как и кислорода, поэтому импульс не способен передать достаточно энергии к герметизирующему слою за одну-две секунды. Отсюда вытекает распространенная рекомендация: термоуплотнители постоянного действия подходят для более толстых пленок, майлара и фольгированной упаковки, тогда как импульсные термоуплотнители — для стандартных полиэтиленовых и полипропиленовых пакетов (PAC Machinery, без даты). Поворот импульсного регулятора до упора проблему не решает: в результате получается нагретая внешняя пленка и холодный, негерметичный внутренний слой.
Ламинаты Kraft: тепло проникает в бумагу
Мешки из крафт-бумаги имеют рустикальный вид и свариваются по-разному. Внешний слой бумаги поглощает тепло, прежде чем оно достигает сварного шва, поэтому для конструкций типа «крафт/ПЭ» и «крафт/АЛ/ПЭ» требуется более длительное время выдержки или постоянное нагревание для получения такого же качества сварного шва. Если вам нравится внешний вид бумаги, подберите соответствующий ей сварной аппарат. Это компромисс, который следует учитывать при покупке, а не неожиданность, возникающая на этапе производства.
Конструкции из одного материала, пригодные для вторичной переработки: узкие рамки
По соображениям экологической устойчивости все чаще используются конструкции, полностью изготовленные из полиэтилена и пригодные для вторичной переработки; такие пакеты герметично запечатываются, но только в узком диапазоне температур. Слой, обеспечивающий герметичность, одновременно является основной частью пленки, поэтому даже небольшое превышение температуры на несколько градусов приводит к появлению складок или усадке верхней части пакета. Работа с такими пакетами требует от оператора термозапечатывающего оборудования стабильных и повторяемых настроек и не допускает метода «проб и ошибок».
Общая закономерность для всех четырёх вариантов заключается в том, что структура плёнки определяет уровень энергии, необходимый для уплотнения, а оборудование либо обеспечивает эту энергию, либо нет.
| Структура пленки | Начальное направление | Характер пребывания | Герметик, подходящий по размеру |
|---|---|---|---|
| Ламинат с полиэтиленовым герметиком (например, MOPP/VMPET/PE) | Низкая температура, начинайте осторожно | Короткий импульс | Идеи для рабочего стола |
| Ламинат с фольговым барьером (например, ПЭТ/Алюминий/ПЭН) | Более высокая энергия, чем при импульсном режиме | Устойчивый | Устройство для постоянного нагрева / ленточный термосварщик |
| Крафт-ламинаты (крафт/ПЭ, крафт/Алюминий/ПЭ) | Компенсировать впитываемость бумаги | Более длительная задержка | Предпочтительно постоянное нагревание |
| Изготовлено из одного вида материала, пригодное для переработки (полностью из полиэтилена) | Узкое окно — важны повторяемые настройки | Точный короткий цикл | Качественный импульс со стабильными параметрами |
Один важный момент объединяет все, что сказано в этом разделе: универсальной температуры термосварки для гибких пакетов не существует. Правильные настройки зависят от герметизирующего слоя, общей конструкции пленки, её толщины, конструкции зажимов, времени выдержки, давления и загрязнённости продукта. Рассматривайте приведённую выше таблицу как отправную точку, а затем проверяйте рабочий диапазон на ваших собственных пакетах, а не полагайтесь на одну-единственную температуру, указанную в общих технических характеристиках.
Структура объясняет загадку “иногда это срабатывает”. Вторая часть загадки — это положение.
Где запечатать: три зоны в верхней части пакета
Верхняя часть стоячего пакета представляет собой не одну плоскую полосу. Это три функциональные зоны, расположенные одна над другой на расстоянии нескольких сантиметров, и запечатывание не той зоны или шва между двумя из них является второй основной причиной брака.
Основная зона уплотнения
Это полоса обычной пленки, в которой должен находиться ваш запечатывающий механизм: выше застежки-молнии и ниже надреза для отрыва. Ширина этой полосы устанавливается на заводе. В типовой технической спецификации указаны размеры запечатывающих полос в диапазоне 7–9 мм, рассчитанные таким образом, чтобы стандартные запечатывающие губки имели достаточно места для работы. Убедитесь, что запечатка находится внутри этой полосы, а не выходит за ее края.
Зона застежки-молнии
Застежка-молния представляет собой несколько слоев ребристой пластмассы, расположенных именно в том месте, где у вас возникает соблазн произвести запечатывание. Ее нельзя пропускать под запечатывающие губки: ребра увеличивают толщину, материал не растягивается как пленка, и в результате получается некачественное запечатывание, которое дает течь при контакте. Запечатывайте над ней, а не сквозь нее. В типовой конструкции застежка-молния расположена на 30–35 мм ниже верхнего края. Это ваше рабочее пространство, поэтому измерьте его перед первой запечатыванием, а не после первой утечки.
Ни в коем случае не проводите уплотняющую губку по молнии. За один раз вы получите некачественную сварку и поврежденную молнию. Найдите пальцами верхний край молнии, а затем выполните сварку на расстоянии 5–10 мм выше него.
Складки в усилительной вставке: почему протекают углы
Боковые вставки складываются плоско в верхних углах, а это означает, что в этом месте зажим закрывается на двух или трёх слоях плёнки вместо одного. Более толстый слой, та же энергия: сгиб — это последнее место, где происходит запечатывание, и первое, где возникает разрыв. Операторы, сталкивающиеся с проблемой негерметичных углов, устраняют её двумя способами. Не допускают, чтобы линии сгиба попадали в зажим, запаивая чуть внутри них, либо после основной запайки кратко повторно обрабатывают углы. Угол, который выдерживает сильное дергание двумя руками, считается готовым.
Здесь также важна линия разрыва. В типовой спецификации она расположена примерно в 15 мм от верха, и ваша пломба должна находиться ниже этой линии, иначе покупатели не смогут открыть пакет так, как это предусмотрено конструкцией.
Если сопоставить виды отказов с их причинами, то вся система станет поддающейся диагностике:
| Симптом | Слой «Наиболее вероятная причина» | Что нужно проверить в первую очередь |
|---|---|---|
| Совершенно не герметизирует | Материал | Фольга или крафт-структура на импульсном запечатывателе? (структура пленки, см. рисунок выше) |
| Герметично закрывается, но открывается отрывом | Материал + процесс | Тип герметизирующего слоя; время выдержки слишком короткое; температура слишком низкая |
| Помятая прокладка, медленная утечка | Эксплуатация | В зажиме застрял продукт или складка; мешок переполнен; зажим смещен |
| Углы протекают | Геометрия | Вставные слои в зажиме; повторного прохода по углам нет |
| Застежка-молния расплавилась или застряла | Геометрия | Челюсть расположена над молнией, а не выше нее |
Три из пяти рядов связаны с геометрией, которую можно увидеть невооруженным глазом. Остальные два связаны с конструкцией сумки, которую вы выбрали — или не выбрали — при заказе сумок.
Подбор герметика в зависимости от объема работ
Ручная запечатка партии из 50 мешков — это работа на выходные. Ручная запечатка партии из 5 000 мешков — это бизнес-решение, и выбор оборудования определяется простой арифметикой.
| Диапазон громкости | Что подходит | Где болит |
|---|---|---|
| До ~100 в день | Импульсный наполнител для настольного использования, ручной наполнитель | Начало обходится недорого; но усталость и нестабильность наступают быстро |
| Сотни в день | Более широкий импульс или двойной импульс; более эффективный рабочий процесс | Повторяющиеся нагрузки; качество уплотнения зависит от оператора |
| 1 000+ в день | Машина для сварки рулонной пленки | Высокая стоимость; однако обеспечивается стабильная герметичность при любой скорости конвейера |
| Обработка заказов в больших объемах | Контрактное розливание и укупорка | Доля маржи; но оборудования в бухгалтерской отчетности нет |
Ленточный запайщик — это «рабочая лошадка» третьего ряда: он пропускает каждый пакет через нагретые ленты на конвейере, благодаря чему давление и температура регулируются в зависимости от ваших действий. Промышленные установки обрабатывают пакеты весом от пары унций до 110 фунтов, включая фольгированные и стоячие пакеты с боковыми складками, с которыми не справляются ручные запайщики (Компания «Тинсли», без даты). Сигнал о необходимости повышения уровня производства — это не какое-то волшебное ежедневное число. Это тот момент, когда узким местом становится этап укупорки, а не этап розлива, или когда отказы при испытании на тягу начинают чаще возникать в конце длинных смен.
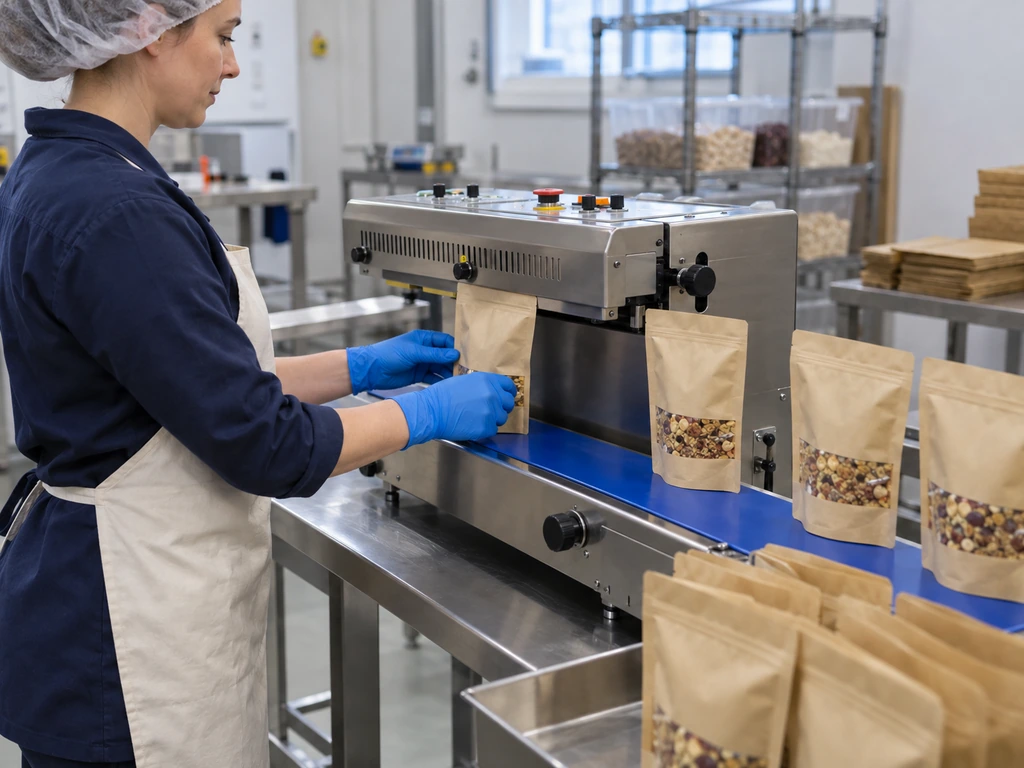
Прежде чем совершать покупку, просчитайте затраты на вывод продукции. Заполнение упаковок собственными силами имеет смысл, когда затраты труда на запечатывание одной упаковки превышают маржу стороннего упаковочного предприятия или когда объем переделки из-за брака запечатывания растёт с увеличением объёма производства, а не сокращается. А если причиной брака является структура плёнки, то есть проблема «фольга на импульсе», никакая покупка оборудования не устранит первопричину.
Независимо от того, что влияет на качество запайки, одна привычка останется неизменной: проводите испытания на разрыв пакетов из каждой партии и ведите простой журнал. Если пакеты одного поставщика запечатываются иначе, чем в предыдущей коробке, ваш журнал станет тем доказательством, которое поможет продвинуть переговоры.
Перед фиксацией результатов проведите испытание на герметичность. Мы можем отправить вам образцы из имеющихся запасов, чтобы вы могли провести испытание на разрыв на реальной пленке с помощью вашего собственного оборудования.
Заказать бесплатные образцы продукцииВ связи с этим возникает вопрос, на который журнал не может дать ответа: чего же следовало потребовать от поставщика изначально?
Характеристики, от которых зависит качество уплотнения: что нужно учитывать перед покупкой
Половина качества запечатки определяется ещё до отправки пакетов. Структура плёнки, ширина запечатывающей полосы, высота застёжки-молнии, расположение надреза для вскрытия — всё это пункты в техническом задании. Как только вы их узнаете, они становятся обсуждаемыми и поддающимися проверке условиями, а не неприятными сюрпризами на столе запечатки.
В качестве конкретного примера можно привести наш типовая заводская спецификация Указаны следующие характеристики: ламинат MOPP/VMPET/PE толщиной 100 микрон, боковые и нижние сварные швы шириной 7–9 мм, надрез для вскрытия на расстоянии 15 мм от верхнего края и застежка-молния шириной 13 мм, расположенная на расстоянии 30–35 мм ниже верхнего края. Каждый из этих параметров влияет на процесс прохождения пакета через ваш термоупаковочный аппарат, поэтому перед размещением заказа попросите поставщика подтвердить каждый из них.
Половина качества запечатывания определяется ещё до отправки пакетов. Другая половина — на вашем запечатывающем столе.
Укажите следующие четыре позиции в вашем следующем заказе на поставку:
Контрольный список для заказа на поставку
- Герметизирующий слой: Какая пленка находится внутри, и какова общая толщина ламината?
- Ширина уплотнительной ленты: Какова ширина заводской уплотнительной прокладки — сверху и по бокам — в миллиметрах?
- Положение застежки-молнии: На каком расстоянии от верхнего края расположена молния?
- Положение надреза: На каком расстоянии от вершины, и не пересекает ли она линию уплотнения?
- Тест на готовность к работе: Перед отгрузкой партии запечатайте десять пакетов с образцами на собственном оборудовании.
Технические характеристики не заменяют проверку. Пакеты, изготовленные в соответствии с хорошими техническими характеристиками, всё равно могут плохо запечатываться, если технологические параметры выходят за пределы допустимого диапазона, поэтому проверка поступления продукции остаётся в контрольном списке даже при идеальном оформлении документации. Однако если сравнить покупателя, который указывает эти четыре пункта, и того, кто этого не делает, то у первого проблемы с герметичностью сводятся к тем, которые действительно может вызвать сама запайщица.
Если вы хотите опробовать этот технологический процесс на небольшом индивидуальном тираже, мы предлагаем цифровую печать от 500 экземпляров, бесплатные образцы для проверки герметичности и стандартный срок выполнения заказа — 7–10 рабочих дней. Ознакомьтесь с нашим Минимальный объем заказа и технические характеристики индивидуальных стоячих пакетов, а затем сравните их с приведенным выше контрольным списком.
Укажите эти характеристики в следующем заказе на сумки
Мы изготавливаем стоячие пакеты по индивидуальному заказу в соответствии с предоставленными техническими требованиями, с минимальным объемом заказа (MOQ) 500 штук при цифровой печати, предоставляем бесплатные образцы со склада и обеспечиваем стандартный срок изготовления 7–10 рабочих дней.
Оформите заказ на изготовление пакетов по индивидуальному заказуСписок литературы
- PAC Machinery. “Полное руководство по термосварке пакетов”.” без даты.
- ScienceDirect. “Температура начала сварки — обзор”.” без даты.
- Tinsley Company. “Сварщики с непрерывной лентой — часто задаваемые вопросы”.” без даты.