С полки стоячие пакеты выглядят довольно просто. Однако именно от способа их изготовления зависят минимальный объем заказа, цена за единицу, сроки изготовления и количество бракованных изделий, которые могут попасть к вашим клиентам. В этом руководстве подробно рассмотрена вся производственная цепочка, и в нем подробно останавливаются на каждом этапе, на котором покупатель принимает решение.
Данное руководство по процессу производства стоячих пакетов описывает весь путь пленки от определения технических характеристик до отгрузки. В нем также показано, как решения, принимаемые на этапе производства пакетов типа «дойпак», влияют на барьерные свойства, стоимость оснастки, качество печати и совместимость с наполнителями, а также указано, какие подтверждающие документы следует запрашивать перед утверждением поставщика.
Что такое пакет-стоячка и как он создаётся
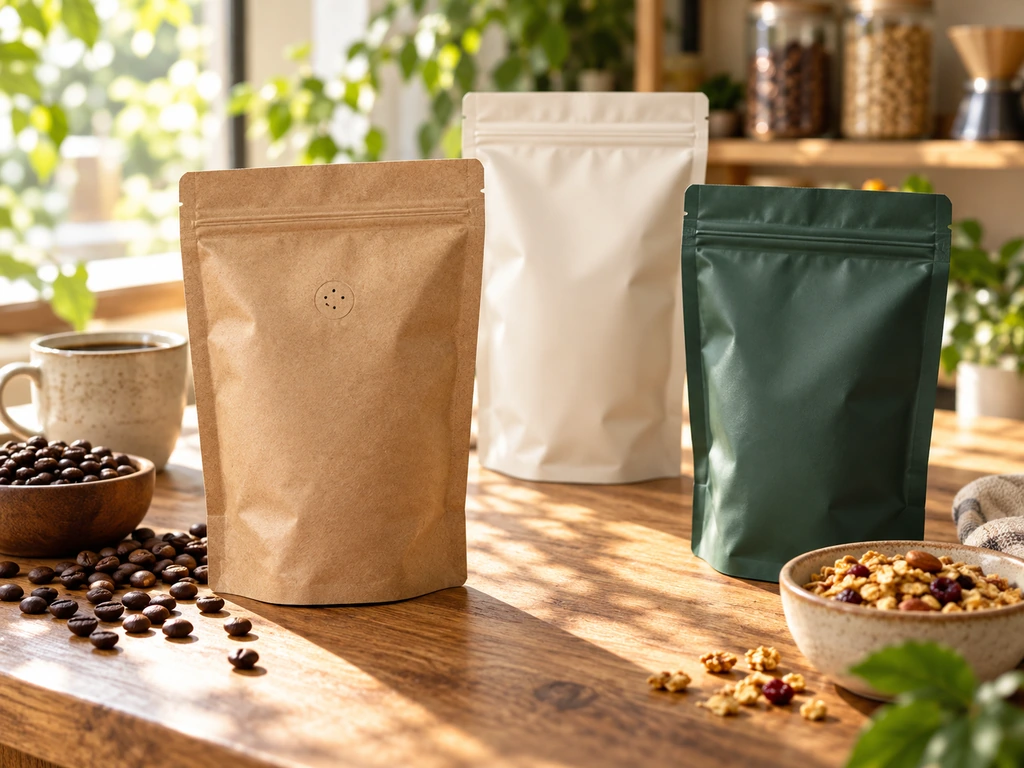
Стоячий пакет — это гибкий пакет, который сохраняет свою форму на полке без дополнительной коробки вокруг него. Производители упаковки также называют его дойпак. Он поставляется в плоском виде, весит практически ничего по сравнению с жесткой упаковкой и имеет полноцветную печать как на лицевой, так и на оборотной стороне.
Основание формируется из нижней части. На упаковочных машинах в основное полотно вкладывается W-образная вставка. Когда пакет заполняется продуктом, складка расправляется, образуя плоское овальное дно. Линия сварки вокруг вставки остается жесткой, что обеспечивает устойчивость пакета на полках магазинов.
Обеспечение свежести — заслуга именно этой пленки. Типичный пакет состоит из одного–четырёх слоёв, скреплённых в единый ламинат: внешнего слоя с печатью, среднего слоя, препятствующего проникновению кислорода и влаги, и внутреннего слоя из пищевого полиэтилена, который обеспечивает герметичность и соприкасается с продуктом. Результат можно увидеть везде, где продаются кофе, снеки, корм для домашних животных, протеиновые порошки и средства личной гигиены.
Все последующие этапы соответствуют той же производственной цепочке, которой следует завод: изготовление пленки и ламинирование, печать, изготовление готовых пакетов, контроль качества и доставка. Каждый этап влияет на стоимость, минимальный объем заказа и сроки запуска производства. Покупатели, которые хорошо разбираются в этой цепочке, быстрее получают ценовые предложения и быстрее отклоняют невыгодные варианты.
Процесс производства стоячих пакетов: семь этапов производства
Полезная экскурсия по заводу должна следовать за технологическим процессом, а не за презентацией отдела продаж. Приведенные ниже семь этапов позволяют с первого взгляда увидеть полный маршрут. В последующих разделах более подробно объясняются решения, касающиеся материалов, печати, послепечатной обработки и контроля качества.
1. Утвердить технические характеристики изделия и упаковки
Производство начинается с самого продукта, а не с макета. Заводу необходимы следующие данные: вес наполнения, плотность продукта, чувствительность к маслу и влаге, запланированный срок хранения, температура наполнения, условия хранения, а также информация о том, будет ли пакет наполняться вручную или на автоматической линии. Эти данные определяют конечные параметры: ширину, высоту, глубину дна, свободное пространство вверху, толщину герметизирующего слоя, требуемые барьерные свойства и площадь верхнего шва. Пакет, вмещающий 500 граммов кофе, может потребовать совершенно иных габаритных размеров, чем пакет, предназначенный для 500 граммов порошка. В техническом задании также должны быть указаны тип застежки-молнии, надрез для отрыва, клапан, отверстие для подвешивания, форма углов, отделка поверхности и наличие прозрачного окошка.
Один только вес наполнителя не может определять конечные размеры: для продуктов с разной насыпной плотностью могут потребоваться разные объемы пакета и объемы свободного пространства. Воспользуйтесь нашим руководством по расчету объема стоячего пакета , прежде чем фиксировать ширину, высоту и боковые складки, а затем проверьте результат с помощью заполненного образца.
2. Выбор и утверждение структуры фильма
Производитель упаковки соотносит каждую функцию с конкретным слоем. Наружный слой должен обеспечивать хорошую печатную прилипаемость и быть устойчивым к истиранию. Средний слой служит барьером для кислорода, влаги, запахов или света. Внутренний слой должен обеспечивать надежную герметичность и соответствовать требованиям к контакту с продуктом. Производитель должен указывать каждый слой, общую толщину и назначение каждого компонента, а не описывать пакет лишь как “высокобарьерный”. Перед печатью поступающие рулоны проверяются на соответствие ширине, толщине, обработке поверхности, внешнему виду, а также на наличие сопроводительной документации. На этом этапе также принимается решение, что лучше подходит для данного продукта: традиционный ламинат или мономатериальный вариант, пригодный для вторичной переработки.
3. Подготовьте макет, графические файлы и файлы для допечатной подготовки
Плоский макет должен учитывать трехмерную форму сумки. Отдел допечатной подготовки размещает дизайн на соответствующей высечной линейке, выделяет зоны для молнии и запечатки, добавляет обрезной отступ, проверяет размер штрих-кода, преобразует шрифты в контуры и выполняет цветоделение для выбранного метода печати. Белые чернила должны быть вынесены на отдельный слой, если металлическая или прозрачная пленка должна выглядеть непрозрачной в определенных областях. На пробном оттиске должны быть видны лицевая и оборотная стороны, боковые вставки, сгибы, линии разреза, зоны запечатывания и регистрационные метки. Утверждение красивого дизайна лицевой стороны без проверки этих производственных зон приводит к тому, что логотипы попадают на зоны запечатывания, а инструкции исчезают в нижнем сгибе.
4. Распечатать внешнюю сетку
Утвержденный макет передается на цифровую, флексографскую или ротогравюрную печать. Перед запуском полномасштабной печати операторы проверяют обработку носителя, адгезию краски, регистрацию, целевые цветовые показатели и длину повтора. При цифровой печати можно переключаться между артикулами без смены пластин или цилиндров, тогда как глубокая печать становится более экономичной при массовом тиражировании одного и того же дизайна. В любом случае заказчик должен утвердить физический или производственный пробный оттиск и согласовать измеримый эталон цвета. Перед отправкой на ламинирование рулон с отпечатком проверяется на наличие пропусков в печати, полос, сбоев в регистрации и загрязнений.
5. Ламинировать функциональные слои и отвердить рулон
В процессе ламинирования напечатанная наружная полоса соединяется с барьерной и герметизирующей полосами. На прочность соединения и остаточный запах влияют площадь покрытия клеем, соотношение компонентов, натяжение полосы, давление в зазоре и условия отверждения. Ламинат должен полностью отвердеть перед проведением агрессивной последующей обработки или отправкой в контакт с продуктом; поспешное выполнение этого этапа может привести к образованию туннелей, пузырей, отслоению или появлению запаха, которые невозможно устранить при последующем контроле. На контролируемом производственном предприятии ведётся учет партии ламината, партии клея, настроек оборудования и статуса выпуска, что позволяет проследить путь готового пакета вплоть до рулонов материала, использованных для его изготовления.
6. Разрезать, придать форму, добавить детали и вырезать пакеты
Основной рулон разрезается на более узкие рулоны, подходящие для машины по производству пакетов. Затем полотно подается через формирующие станции, которые создают нижний клапан, выравнивают переднюю и заднюю панели, вставляют и сваривают застежку-молнию, запечатывают боковые стороны и дно, а также разрезают отдельные пакеты. В заданных местах добавляются надрезы для отрыва, закругленные углы, отверстия для подвешивания, клапаны, ручки или дозаторы. Операторы контролируют температуру, давление, время выдержки и совмещение полотна, поскольку даже небольшое отклонение может привести к сужению сварного шва, деформации бокового складочного шва или размещению застежки-молнии в месте, где заказчик не сможет выполнить окончательную верхнюю сварку.
7. Проверить, упаковать и выпустить готовую партию
Заключительный контроль должен сочетать в себе контроль на линии с выборочными физическими испытаниями. Инспекторы проверяют размеры, совмещение печати, внешний вид, работоспособность застежки-молнии, ширину сварного шва, прочность сварного шва, симметричность боковых вставок, устойчивость в вертикальном положении, запах и герметичность. Утвержденный план отбора проб и допустимые пределы дефектов должны быть указаны в заказе на поставку, а не только в электронном письме. Принятые пакеты подсчитываются, защищаются от раздавливания и загрязнения, маркируются по партиям, упаковываются в экспортные картонные коробки и сдаются в сопровождении согласованных протоколов контроля и документации по материалам. Оставленные образцы из партии служат обеим сторонам физическим эталоном на случай появления претензий в будущем.
Данный технологический маршрут описывает готовые пакеты. Рулонный материал проходит те же этапы обработки материала, печати, ламинирования и контроля качества, но процесс останавливается до этапа формования пакетов; оборудование покупателя для формования, наполнения и запечатывания самостоятельно формирует и наполняет упаковку. Перед сравнением цен уточните, какой именно формат вы приобретаете, поскольку при покупке готовых пакетов и рулонного материала с печатью ответственность за производство, инструментальную оснастку и качество распределяется между разными заводами.
Объяснение устройство плёнок и барьерных слоёв
Названия структур читаются как химические формулы, поскольку каждый слой выполняет свою функцию. В структуре PET/AL/PE внешний слой из ПЭТ обеспечивает устойчивость к печати и истиранию, промежуточный слой из алюминиевой фольги блокирует проникновение кислорода, влаги и света, а внутренний слой из ПЭН плавится под давлением термозапечатывающего устройства, обеспечивая герметичность. Типичная матово-металлическая спецификация построена по той же логике: снаружи — MOPP, внутри — металлизированный ПЭТ, при общей толщине около 100 микрон.
Именно от барьерного слоя зависит срок хранения, и поставщики предлагают четыре основных варианта:
| Маршрут с препятствиями | Лучшие блоки | Подходит | Компромисс |
|---|---|---|---|
| Алюминиевая фольга (AL) | Кислород, влага и свет почти полностью | Кофе, корма для домашних животных, фармацевтические препараты, продукты с длительным сроком хранения | Непрозрачный, поэтому без окошка; видны складки |
| Металлизированный ПЭТ (VMPET) | Высокая кислородная и влагобарьерная способность с металлическим блеском | Закуски, порошковые добавки | На одну ступень ниже фольги по барьерным свойствам |
| Покрытие из EVOH | Кислородный и ароматический барьер в виде тонкого функционального слоя | Товары, где решающую роль играет их видимость | Защита от слабого света |
| Отсутствие барьера или слабый барьер | Только пыль и грязь | Быстрооборачиваемые товары | Короткий срок хранения |
Выбор бумаги и возможностей переработки подчиняется той же логике. Ламинаты из крафт-бумаги прекрасно смотрятся на фотографиях и создают ощущение натуральности, однако большинство комбинаций «бумага плюс пластик» официально не подлежат переработке. Однокомпонентные структуры, такие как PE/EVOH/PE, подлежат переработке там, где организован сбор плёнок, хотя при этом несколько снижается прочность барьерного слоя.
Граница зависит от вашего продукта, а не от каталога плёнок. Масла и ароматизаторы окисляются из-за слабого барьера и прогоркают; влага склеивает порошки в комки. Сначала убедитесь в чувствительности вашего продукта к жирам, ароматизаторам и влаге. Затем запросите у каждого поставщика техническое описание структуры и данные испытаний на срок хранения именно для данного ламината. Выбор “экологичности” вместо “барьерных свойств” для маслянистого продукта — это обмен маркетингового слогана на проблему с возвратами.
Маршруты печати и их реальная стоимость
От метода печати зависит срок хранения. От способа печати зависит экономическая эффективность вашего заказа. Эти три основные метода определяют стоимость вашего заказа совершенно по-разному, и предложение, которое на первый взгляд кажется самым выгодным в расчете на единицу продукции, зачастую таит в себе самые большие скрытые затраты.
Как каждый из этих методов наносит чернила на пленку
При ротогравюрной печати для каждого цвета в любом дизайне изготавливается отдельный цилиндр. Четырёхцветный логотип в программе из 6 SKU означает, что перед запуском производства необходимо изготовить 24 цилиндра. Затем печатная машина работает на огромной скорости с стабильностью, сравнимой с фотографическим качеством, поэтому именно ротогравюрная печать подходит для крупносерийных заказов.
Флексографская печать предполагает использование более дешёвых печатных форм и более быструю настройку, однако при этом детализация тонких переходов и оттенков кожи уступает другим методам. По соотношению стоимости и качества она занимает промежуточное положение.
Цифровая печать На печатных машинах серии HP Indigo полностью исключается необходимость в изготовлении печатных форм. Изображение поступает из RIP прямо на печатную машину, оборудование переключается на новый дизайн «на лету», а вы платите за оттиски, а не за гравировку. Какой бы вариант вы ни рассматривали, попросите поставщиков в коммерческом предложении выделить расходы на изготовление печатных форм отдельно от цены за единицу, ведь именно эта одна строка определяет, удвоит ли второй SKU ваши затраты или почти не повлияет на них.
Минимальный объём заказа и сроки выполнения: разрыв в порядках величины
Минимальные тиражи определяются особенностями оборудования. Согласно опубликованным сравнительным данным поставщиков, типичный минимальный тираж при глубокой печати составляет от 20 000 до 50 000 штук, при этом гибкие производственные предприятия предлагают глубокую печать тиражами от 5 000 до 10 000 штук, тогда как тиражи при цифровой печати обычно начинаются с 1 000–2 000 штук, а на некоторых цифровых линиях — с 500 (Набор «Байшен», 2025 г.). Сроки выполнения заказов распределяются аналогичным образом.
| Путь | Типичный минимальный объем заказа (MOQ) | Затраты на изготовление инструментов | Срок выполнения заказа | Ограничение по цвету | Подходит |
|---|---|---|---|---|---|
| Гравюра | 5 000–50 000 штук | Цилиндр на каждый цвет и на каждый дизайн | 23–25 рабочих дней | Количество цилиндров на каждый цвет | Стабильные SKU с большим объемом продаж |
| Флексо | Большой объем | Количество пластин на каждый цвет | 6–12 недель | Количество пластин на каждый цвет | Простая графика в большом масштабе |
| Цифровой | 500–2 000 штук | Нет | 7–10 рабочих дней | Ограничение не установлено | Работа с несколькими SKU, запуски, тестирование |
Один из задокументированных проектов наглядно демонстрирует, что означает этот разрыв на практике. Один бренд запланировал выпуск 30 наименований продукции с более чем 8 цветами на каждый дизайн, и по расценкам на глубокую печать потребовалось 240 цилиндров ещё до того, как был напечатан хотя бы один пакет; заказ перевели на цифровую печать, пробные оттиски были готовы через час, а производство завершилось за восемь дней (Пример из практики компании «Baishen Pack», 2024).
Расчет по нескольким артикулам
240гравированные цилиндры
30 наименований × 8 цветов на гравировачной линии — именно затраты на оснастку, а не себестоимость единицы продукции, становятся главной причиной превышения бюджета при производстве большого количества наименований.
Скорость обработки переменных данных и подготовки макетов
Цифровая печать открывает возможности, недоступные для глубокой печати. Серийные номера или номера партий могут отличаться на каждом отдельном пакете, что превращает упаковку в инструмент управления запасами. Благодаря технологии «Split Runs» один производственный цикл можно разделить на несколько дизайнов и тиражей. Макеты готовы в течение нескольких часов, а не недель, поэтому обновление ассортимента к сезону перестает быть проектом, занимающим шесть месяцев.
Линия тренда указывает на то же направление: по оценкам Смиттерса, объем рынка цифровой печати на гибких материалах и этикеток на $22,0 млрд составляет примерно 4,1% от общего объема рынка печатной упаковки по стоимости, а годовой рост цифровой печати на гибких материалах до 2030 года прогнозируется на уровне 11,6% (Смиттерс, 2025).
Однако цифровые технологии — это не панацея. Одна стабильная конструкция, выпускаемая в течение многих лет в очень больших объемах, окупает затраты на цилиндры и обеспечивает выгоду по цене за единицу. Прежде чем выбрать тот или иной путь, рассчитайте амортизацию инструментов и риск устаревания, и переходите на новую технологию только тогда, когда это диктуют расчеты, а не рекламные обещания.
Чтобы провести такие расчеты по вашему собственному списку SKU, достаточно отправить одно электронное письмо: компания Baishen Pack предоставляет коммерческие предложения по цифровой и глубокой печати с указанием затрат на изготовление штампов в отдельной строке.
Получить расценки на раздельное обслуживаниеОт ламинированного рулона до готового пакета
Оборудование для производства пакетов из ламинированной пленки с печатью работает на одной линии. Пленка разрезается по ширине, после чего машина для формирования пакетов складывает нижний клапан, вставляет застежку-молнию, сваривает боковые и нижний швы с типичной шириной сварки 7–9 мм, пробивает надрез для отрыва примерно на 15 мм ниже верха, скругляет углы и отрезает один пакет от полотна. Форма дна имеет большее значение, чем ожидают большинство покупателей: дно типа «K-seal» позволяет изготавливать пакеты разных размеров на одном штампе, тогда как для классического круглого дна Doyen обычно требуется отдельный штамп для каждого размера.
Конструкция дна влияет не только на внешний вид пакета: она изменяет форму наполненного пакета, его грузоподъемность, а иногда и требуемое производственное оборудование. Сравните конструкции и типы запечатки Doyen, K-seal и другие типы конструкций и запечаток стоячих пакетов перед утверждением спецификации формовки.
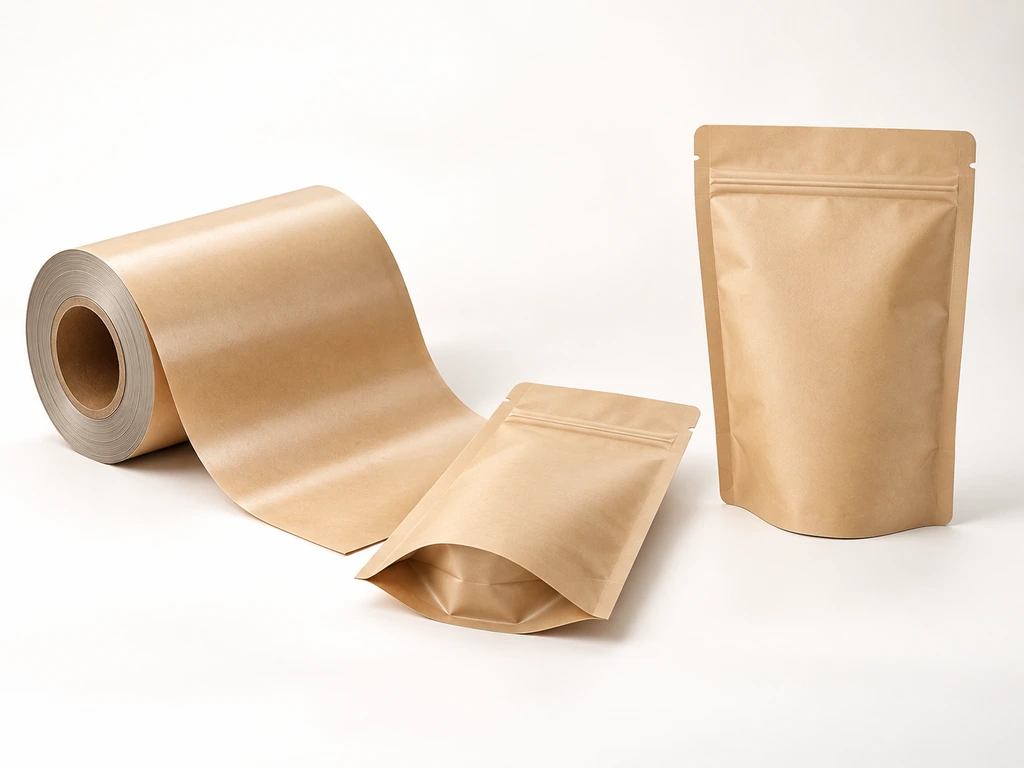
На этом этапе добавляются различные функции, каждая из которых призвана решить ту или иную проблему, связанную с продажами или соблюдением нормативных требований:
| Особенность | Для чего это нужно | Подходит |
|---|---|---|
| Застежка-молния с фиксацией при нажатии | Возможно повторное закрытие после вскрытия | Закуски, порошки, сухофрукты |
| Застежка-молния с ползунком | Более простое закрытие широких пакетов | Корм для домашних животных, протеиновый порошок |
| Застежка-молния с защитой от детей | Соответствует требованиям безопасности | Пищевые добавки, каннабис, фармацевтика |
| Прозрачное окно | Показывает товар | Гранола, кофейные зёрна, сладости |
| Клапан дегазации | Выделяет CO₂ без проникновения воздуха | Свежеобжаренный кофе |
| Излив | Контролируемое разливание | Напитки, жидкие наполнители |
| Отверстие для подвески / Паз «Евро» | Стойка с крючками для вешалок | Небольшие дополнительные предметы |
Покупатели, эксплуатирующие автоматизированные линии розлива, заказывают рулонный материал вместо готовых пакетов; эта же ламинированная пленка подается на машины типа «формовка-наполнение-запечатывание», и при обсуждении технических характеристик речь идет о ширине рулона, размере сердечника и допусках на толщину запечатывающего слоя. На этой же линии по переработке также производятся плоские пакеты с трёхсторонней сваркой и пакеты с коробчатым дном, поэтому в рамках комплексной программы можно комбинировать различные форматы без смены поставщиков.
Проверка качества перед запуском в серийное производство
Претензии по поводу дефектов сводятся к нескольким повторяющимся типам неисправностей, и каждую из них можно выявить до перечисления остатка платежа. Приведенный ниже контрольный список превращает “качество” из обещания в перечень конкретных проверок.
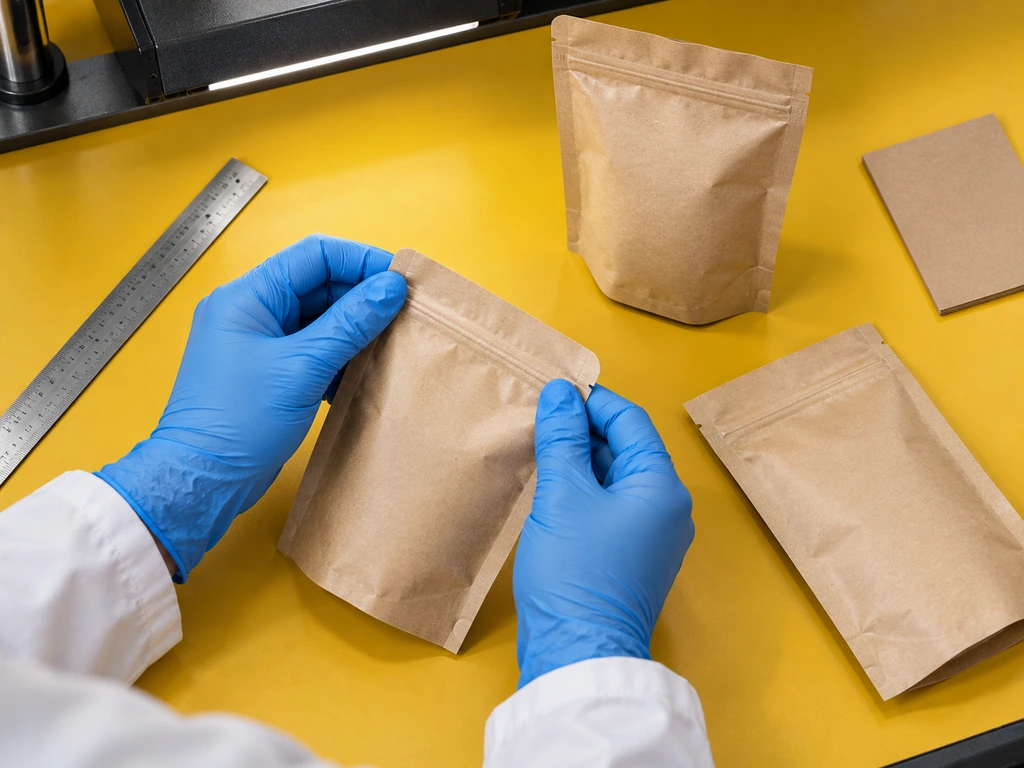
Шесть распространенных дефектов и причины их возникновения
Ненадёжное склеивание и протечки связаны с неправильно выбранными для ламината параметрами температуры, давления или времени выдержки при склеивании. Разогните два образца шва: при надёжном склеивании плёнка разрывается, а не отрывается ровным слоем. Отслоение проявляется в виде разделения слоёв в местах сгибов, что, как правило, является ошибкой при клеевом ламинировании; согните угол и проверьте наличие пузырьков. Микроотверстия в барьерном слое пропускают кислород и становятся заметны, если поднести плёнку к свету. Неустойчивость в вертикальном положении означает, что боковой клапан сформирован неправильно, поэтому наполните образец и поставьте его на ровную поверхность. Неисправность застежки-молнии возникает из-за того, что тепло сварки повреждает застежку; подвергните образец двадцати циклам открытия-закрытия. Остаточный запах свидетельствует о неотвердевших чернилах или растворителе; запечатайте образец в коробке на 24 часа и понюхайте его. Руководство по дефектам гибких пакетов Канадского агентства по инспекции пищевых продуктов является справочным материалом, которым руководствуются большинство инспекторов (CFIA, 2020).
Три контрольно-пропускных пункта со стороны завода
На надёжных предприятиях проводится тройной контроль. Поступающая плёнка проверяется на соответствие техническому паспорту. Потоковый контроль в процессе производства позволяет выявлять дефекты печати, складки на плёнки и загрязнения с полноценным охватом 100%, а не методом выборочной проверки. Затем, перед отгрузкой, группа контроля качества отбирает случайные образцы из готовой продукции. Укажите все три этапа контроля и согласованный уровень приемлемости AQL в вашем заказе на поставку, поскольку обещание о проведении контроля, не зафиксированное в контракте, является лишь рекомендацией, а не мерой контроля.
Что можно проверить перед подключением весов
Проведите собственные проверки, чтобы замкнуть цикл. Наполняйте пробники вашим реальным продуктом, а не водой, и дайте им отстояться в течение интересующего вас срока хранения. Сохраняйте контрольные пробники из каждой производственной партии, чтобы в случае возникновения споров в будущем у вас были доказательства. Попросите предоставить спецификацию параметров герметизации, соответствующую конструкции вашего оборудования, и передайте её лицу, ответственному за работу линии розлива.
| Дефект | Основная причина | Где это происходит | Убедитесь, что вы можете предъявить требование |
|---|---|---|---|
| Негерметичные уплотнения / утечки | Температура, давление или время выдержки выходят за пределы допустимых значений | Окончательная герметизация | Тест на отслаивание образцов; таблица параметров герметичности |
| Отслоение | Ошибка в процессе нанесения клея или ламинирования | Ламинирование | Испытание на изгиб в углу и испытание ленты |
| Микроотверстия | В барьерном слое появились трещины | Сюжет фильма, транспорт | Проверка подсветки |
| Нестабильность в положении стоя | Неправильно сформированный угловой шов | Формирование пакетов | Испытание образцов методом «заполнения и выдержки» |
| Неисправность застежки-молнии | Закрытие, поврежденное в результате нагрева при сварке | Преобразование | 20 циклов открытия-закрытия на образцах |
| Остаточный запах | Чернила или растворитель не полностью отвердели | Печать | 24-часовой тест на запах в закрытой коробке |
Приостановить выплату остатка до тех пор, пока образцы из реальной производственной партии не пройдут ваши испытания на наполнение и проверку герметичности. Графики отгрузки можно согласовать; а вот контейнер с протекающими пакетами — нет.
От произведения искусства до вашего склада
Сотрудничество проходит в пять этапов. Вы отправляете векторную графику (файлы формата AI или EPS в цветовом режиме CMYK). Команда дизайнеров предоставляет цифровой макет; стандартный срок выполнения составляет 24 часа, а для простых заказов возможен срок в один час. Вы подтверждаете материалы, размеры и характеристики, после чего начинается производство, а личный менеджер держит вас в курсе на ключевых этапах до момента отправки товара.
Сроки выполнения заказа зависят от выбранного вами способа печати. Цифровое производство занимает от 7 до 10 рабочих дней после утверждения макета; при глубокой печати добавляется этап гравировки цилиндров, в результате чего общий срок составляет от 23 до 25 рабочих дней. После зачисления остатка оплаты отправка занимает от 1 до 2 рабочих дней: авиапочтой через DHL, UPS или FedEx либо морским транспортом для заказов, занимающих целый контейнер (Часто задаваемые вопросы о Baishen Pack, 2025).
Стабильность при повторных заказах — это скрытая переменная на данном этапе. Завод, который под одной крышей занимается печатью, ламинированием и последующей обработкой, контролирует все факторы, благодаря которым ваш второй заказ будет точно соответствовать первому. А торговая компания, перепродающая чужую линейку продукции, не может этого обеспечить. Это различие становится всё более значимым по мере увеличения количества ваших SKU.
Что необходимо предоставить производителю для получения точного расчета стоимости
Запрос, в котором указано лишь “предоставить предложение на 10 000 пакетов типа ”stand-up“», вынуждает поставщика действовать наобум. Результатом таких догадок впоследствии становятся пересмотренные цены, измененная структура заказа или пакет, не подходящий для данного продукта. Полный запрос предложений (RFQ) предоставляет каждому производителю одинаковые исходные условия, что позволяет сравнивать предложения, а не просто выбирать те, которые кажутся самыми дешевыми.
Продукт, вес наполнения и условия хранения
Начните с того, что будет находиться внутри пакета. Укажите форму продукта, вес или объем наполнения, плотность продукта (если это актуально), чувствительность к жиру и влаге, особенности, связанные с ароматом, ожидаемый срок хранения и нормальную температуру хранения. Укажите, осуществляется ли розлив продукта в горячем виде, замораживается ли он, проходит ли стерилизацию в автоклаве или упаковывается при комнатной температуре. Для кофе необходимо предоставить информацию о дегазации; для порошков — учитывать вопросы, связанные с пылью и герметичностью; для маслянистых продуктов — проверить химическую стойкость и прочность барьерных свойств. Если данные о сроке хранения уже имеются, сообщите текущую структуру упаковки и укажите тип неисправности, которую вы пытаетесь устранить.
Габаритные размеры готового изделия и способ наполнения
Укажите готовые размеры по ширине, высоте и размеру нижнего клапана, а не ограничивайтесь только фотографией изделия; используйте Таблица размеров стоячих пакетов Чтобы сузить диапазон исходных форматов, если точные размеры пока неизвестны, следует учесть необходимое свободное пространство в верхней части пакета и расстояние над застежкой, требуемое для окончательной запечатки. Сообщите производителю, будут ли операторы производить наполнение вручную, использовать машину для изготовления готовых пакетов или получать рулонный материал для линии «формование-наполнение-запечатывание». Автоматическое оборудование может накладывать ограничения на ширину пакета, положение застежки-молнии, жесткость пленки, коэффициент трения, регистрационные метки и допустимую скрученность. Предоставление образца текущего пакета или технического паспорта машины для наполнения может избавить от нескольких циклов исправлений.
Характеристики материала, особенности и соответствие требованиям
Прежде чем выбрать название ламината, опишите требуемые вам эксплуатационные характеристики. Перечислите такие показатели, как устойчивость к воздействию кислорода, влаги, света, проколов, запахов, химических веществ или высоких температур, в порядке их важности. Укажите тип застежки-молнии, надрез для разрыва, клапан, дозатор, ручку, отверстие для подвешивания, окошко, обработку углов и отделку поверхности. Укажите целевой рынок и предполагаемый контакт с продуктом, чтобы поставщик мог подобрать документацию по контакту с пищевыми продуктами или другую нормативную документацию в соответствии с конкретной структурой. Что касается заявлений об экологичности, запросите доказательства, связанные с готовым ламинатом; перерабатываемый внешний слой не делает пакет из смешанных материалов пригодным для вторичной переработки.
Изображения, количество артикулов, количество единиц и доставка
Пришлите векторную графику или укажите, когда она будет готова; перечислите количество дизайнов и укажите требуемый тираж для каждого SKU. Запросите варианты цифровой и традиционной печати, если объем заказа позволяет выбрать любой из этих способов. Потребуйте, чтобы стоимость инструментов, цена за единицу, стоимость образца, производственные затраты, упаковка и транспортные расходы были указаны отдельными строками. Укажите страну доставки, почтовый индекс или порт, планируемую дату запуска, предпочтительный способ доставки и прогнозируемый объем повторного заказа. Наконец, запросите контурную линию, график проверки макетов, срок изготовления после утверждения и срок действия коммерческого предложения.
Используйте один и тот же запрос предложений для всех кандидатов и сравнивайте одинаковые параметры: конструкцию, характеристики, количество, условия торговли и требования к контролю качества. Если одно предложение значительно ниже по цене, выясните причину разницы, прежде чем рассматривать это как экономию. Часто причиной разницы является отсутствие таких элементов, как защитный материал, инструмент, контроль качества, стоимость доставки или какая-либо характеристика, включенная другим поставщиком.
Что это означает для вашей программы использования мешочков
Три факта из этой цепочки приобретают иной смысл, если вы перепродаете упаковку, а не покупаете её один раз. Стоимость цилиндров зависит от количества SKU, умноженного на количество цветов, и в рамках одного реального проекта было заказано 240 цилиндров. Минимальный объём заказа (MOQ) разделяет пути на порядок. Дефекты выявляются на этапах производственного процесса, а не на основе обещаний.
Для дистрибьюторов и оптовиков ситуация с маржой меняется соответственно. Самая низкая цена за единицу редко оказывается наиболее прибыльной, если учесть амортизацию баллонов и неликвидные запасы непроданных артикулов. А возможность предложить небольшим брендам стартовый заказ в 500 штук — это то, что позволяет удержать эти бренды в вашем портфеле по мере их роста.
Таким образом, стратегия выбора поставщиков заключается в следующем: включите в портфель поставщиков как минимум одну линию цифровой печати и одну линию глубокой печати. Размещайте тестовые SKU и дизайны с низким спросом на цифровых линиях, переводите проверенные успешные позиции на массовое производство с использованием глубокой печати и формируйте наборы образцов с учетом этой двухэтапной структуры. Для более широкого сравнения типов поставщиков и их возможностей воспользуйтесь нашим Руководство по поиску поставщиков стоячих пакетов наряду с приведенными ниже семью вопросами.
Прежде чем подписать договор с поставщиком пакетов
- Они выполняют печать как цифровую, так и глубокую в собственном цехе?
- Будут ли они указывать стоимость инструментов отдельно от цены за единицу?
- Какие три контрольных этапа входят в их технологический процесс?
- Могут ли они представить доказательства согласованности результатов повторных заказов?
- Какие обязательства по срокам поставки зафиксированы в контракте?
- Будут ли в документах по соответствию указаны точное название ламината и его предполагаемое назначение?
- Предоставят ли они целевые показатели по барьерным свойствам, параметры герметичности и протоколы партий?
Именно по этой двухэтапной схеме мы реализуем программы в компании Baishen Pack: наши цифровые и глубокопечатные линии расположены под одной крышей, поэтому дистрибьютор может протестировать десять наименований по 500 штук каждое и запустить в серийное производство наиболее успешные из них, не меняя производственные площадки. На программа из 30 артикулов, лежащая в основе нашего сравнения 240 цилиндров, макеты были отправлены за час, а производство завершилось за восемь дней, и с тех пор этот клиент постоянно размещает у нас повторные заказы. Стандартный срок выполнения цифровой печати составляет от 7 до 10 рабочих дней, а мы отгрузили заказ на промо-сезон уже через четыре дня после получения макетов.
Вам интересно, как работает система с низким минимальным объемом заказа программа по производству стоячих пакетов Какова будет стоимость для вашей линейки продукции? У нас всегда в наличии бесплатные образцы, чтобы вы могли оценить текстуру материала перед принятием окончательного решения; вам нужно будет оплатить только доставку.
Набор «Байшен»
Начните реализацию своей программы по производству пакетов типа «stand-up»
Сообщите нам информацию о конструкциях, количествах и целевой стоимости с доставкой — наш специалист свяжется с вами лично и предоставит соответствующие технические характеристики, а также расценки с разбивкой затрат на изготовление пресс-форм.
Получить расценки на разделение инструментовСписок литературы
- Смиттерс. “Гофрокартон и гибкая упаковка стимулируют развитие цифровой печати в сфере упаковки”.” 2025.
- Смиттерс. “Будущее цифровой печати в сфере упаковки до 2030 года”.” 2025.
- Канадское агентство по контролю за качеством пищевых продуктов. “Руководство по дефектам гибких ретортных пакетов: выявление и классификация”.” 2020.