Vous avez rempli les sachets. Maintenant, le haut est ouvert et la fermeture éclair vous gêne. Si vous avez besoin de savoir Comment sceller un sachet à fond plat Une fois le remplissage terminé, en bref : laissez un espace libre, nettoyez la zone de soudure, fermez la fermeture à glissière, puis thermosoudez la bande plate située au-dessus et en dessous de l'encoche de déchirement. Cette même séquence explique Comment fermer hermétiquement les sachets à fond plat de manière homogène tout au long d'un lot. Commencez par suivre les étapes de mise en œuvre, puis adaptez la température, la pression et le temps de maintien en fonction du film et des soudures d'usine du sachet.
Comment sceller un sachet à fond plat, étape par étape
Remplissez d'abord, mais pas jusqu'au bout. Arrêtez-vous à environ 75–80% du sachet. Cela permet d'éviter que des miettes et de la poudre ne se retrouvent dans la zone de scellage et laisse une partie de film plat libre en haut. Une zone de scellage recouverte de poudre est l'une des causes les plus courantes d'un scellage défaillant.
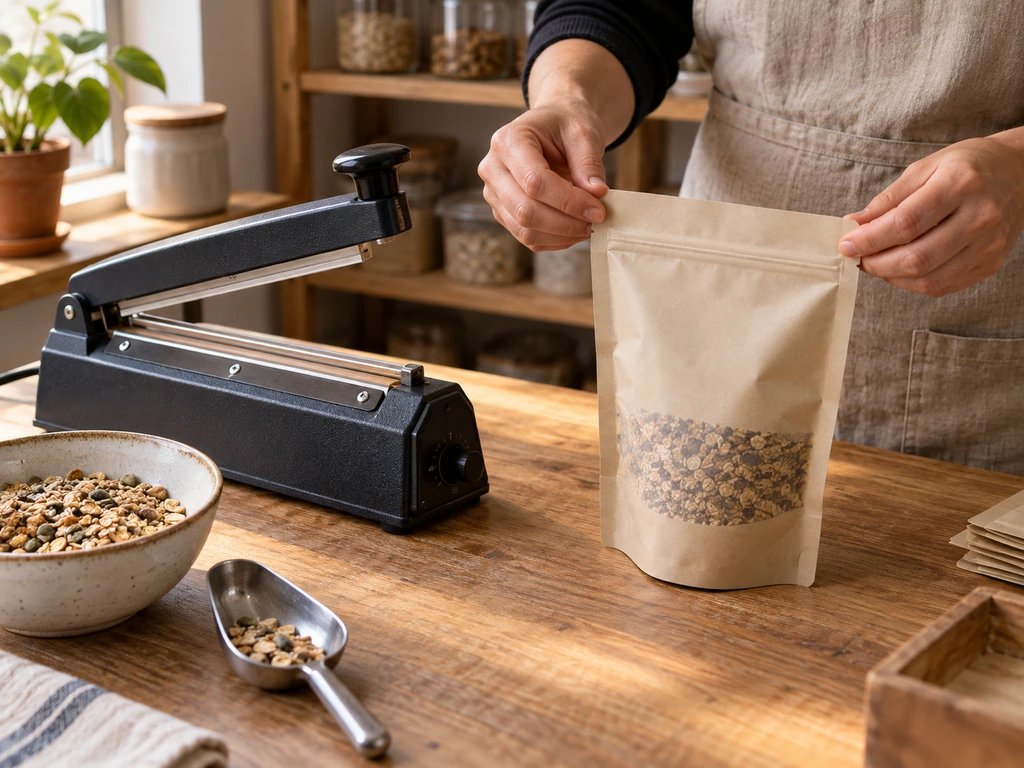
Exécutez ensuite la séquence ci-dessous, de haut en bas :
La séquence de scellement en 7 étapes
- 1Fermez complètement la fermeture à glissière. Elle doit être bien à plat, sinon elle laissera une marque sur votre sceau.
- 2Évacuez délicatement l'excès d'air en appuyant de bas en haut.
- 3Positionnez le sachet. La mâchoire de soudure doit se trouver au-dessus de la fermeture à glissière et en dessous de l'encoche de déchirement.
- 4Vérifiez la zone. Uniquement le film : pas de produit, pas de plis, aucun pli du soufflet coincé dans la mâchoire.
- 5Soudure. Commencez par respecter la durée recommandée par le fabricant de l'appareil ; de nombreuses soudeuses à impulsion nécessitent une pression brève de 1 à 3 secondes, tandis qu'un fer à repasser domestique nécessite une pression plus longue et plus ferme, le sachet étant posé à plat sur une surface dure.
- 6Laissez refroidir avant de le toucher. Un film protecteur chaud, c'est une étanchéité ratée.
- 7Soumettez un sac sur dix à un essai de traction en tirant fortement aux deux extrémités de la ligne de soudure.
Si vous n'avez pas encore de produit d'étanchéité, voici trois méthodes simples à réaliser chez soi qui conviennent aux produits secs :
| Méthode | Idéal pour | Où ça déraille |
|---|---|---|
| Fer à repasser (chaleur moyenne, avec du papier sulfurisé entre les deux) | Des sachets plats, remplis à sec, quelques-uns à la fois | La vapeur et la chaleur intense font fondre le film ; les contenus humides ou liquides sont strictement interdits |
| Lisseur | Embouts étroits, refermeture rapide | Ne scelle que sur une petite largeur ; lent pour les lots |
| Bâton de scellage à main | Sachets de portion de type camping | Performances médiocres sur les stratifiés épais ; pression irrégulière |
Aucun de ces éléments n’a sa place dans un lot commercial destiné à résister au transport. Ils sont destinés à l’échantillonnage, aux quantités vendues lors des jours de marché et à permettre d’apprendre à reconnaître une soudure correcte, ce qui constitue le moyen le plus rapide de détecter quand une véritable soudeuse commence à présenter des dysfonctionnements.
Comment fonctionne réellement le thermoscellage ?
Un scellage à chaud est une soudure, pas une agrafe. La couche intérieure du sachet fond sous l'effet de la chaleur et de la pression, et après un bref temps de maintien, les deux couches fusionnent pour former une bande continue. Si l'on supprime l'un des trois éléments (chaleur, pression, temps), on obtient une bande qui semble scellée mais qui s'ouvre d'un simple coup d'ongle.
Les machines se distinguent par la manière dont elles fournissent ces trois éléments. Une soudeuse à impulsions envoie une impulsion de courant à travers un fil de nichrome, soude pendant une ou deux secondes, puis refroidit immédiatement. Elle ne nécessite aucun préchauffage et ne consomme de l'énergie que pendant l'impulsion. Une soudeuse à chaleur constante maintient ses mâchoires chaudes en permanence, ce qui lui permet d'apporter l'énergie nécessaire pour souder des matériaux plus épais et plus difficiles à faire fondre, que l'impulsion seule ne parvient pas à fusionner complètement. Les astuces ménagères telles que le fer à repasser ou le lisseur sont des versions manuelles de ce même procédé de soudure.
La fermeture à glissière et le scellage thermique ont des fonctions différentes. La fermeture à glissière permet d'ouvrir et de fermer l'emballage au quotidien après l'achat. Le scellage thermique situé au-dessus assure la protection pendant le transport, sert de dispositif anti-falsification et garantit la durée de conservation. Vous fermez la fermeture à glissière pour le client ; vous scellez au-dessus pour le transport.
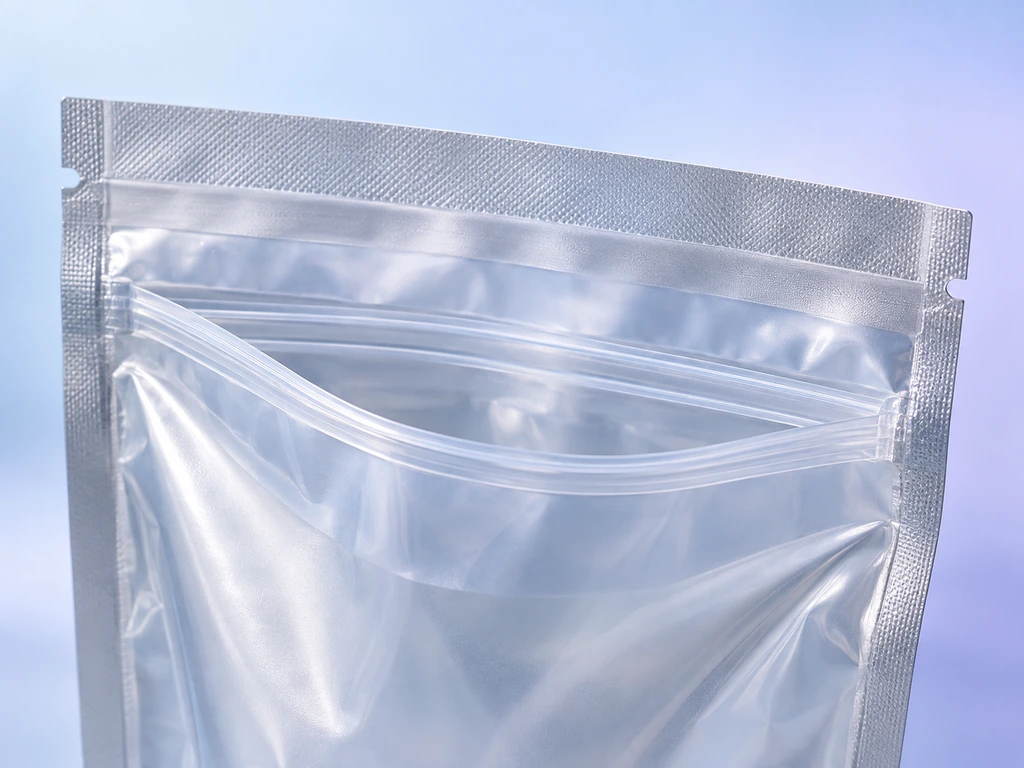
La soudure supérieure n'est que la dernière étape du scellage. Lors de la fabrication du sachet, le transformateur a déjà thermosoudé les soudures latérales et le soufflet inférieur. Ces soudures réalisées en usine reposent sur le même équilibre entre chaleur, pression et temps de maintien, mais doivent également tenir compte des couches supplémentaires de film au niveau des plis et des angles. Une bonne soudure supérieure ne peut pas compenser une soudure latérale ou inférieure défaillante ; c'est pourquoi une fermeture fiable après remplissage commence par un sachet correctement soudé et testé en usine.
Pourquoi votre joint ne tient pas : la structure du film et les soudures d'usine sont les principaux facteurs
Un même appareil de soudure peut fermer parfaitement un sachet et glisser sans résultat sur le suivant. La différence ne tient presque jamais à la marque ou à la puissance. Elle réside dans la composition de la couche interne du sachet. Seule la couche de soudure fond ; tout le reste du stratifié peut soit faciliter le processus, soit le gêner.
⭐ Laminés avec joint en PE : la solution par défaut qui fonctionne la plupart du temps
La plupart des sachets à fond plat disponibles sur le marché se terminent par une couche de scellage en polyéthylène ; une structure de type MOPP/VMPET/PE est courante. Le PE se ramollit à basse température. Selon des sources indépendantes spécialisées dans les matériaux, la température de scellage utilisable du PE se situe entre 100 et 150 °C, la résistance du scellage augmentant fortement dans la plage comprise entre 100 et 125 °C (ScienceDirect, s.d.). Une soudeuse à impulsion de bureau permet de les traiter sans difficulté. Si vos sachets sont de ce type et qu’ils ne se soudent pas correctement, vérifiez la pression, le temps de maintien et la présence de salissures avant de rejeter la faute sur la machine.
Stratifiés à barrière en aluminium : là où les soudeuses à impulsion peu performantes échouent
Ajoutez une couche d’aluminium (PET/AL/PE) et la donne change. La feuille d’aluminium bloque la chaleur de la même manière qu’elle bloque l’oxygène ; l’impulsion ne peut donc pas transmettre suffisamment d’énergie à la couche de scellage en une ou deux secondes. Il en découle un conseil courant : les scelleuses à chaleur constante conviennent aux films plus épais, au Mylar et aux emballages en feuille d’aluminium, tandis que les scelleuses à impulsion sont adaptées aux sachets standard en polyéthylène et en polypropylène (PAC Machinery, s.d.). Tourner le cadran d'impulsion au maximum ne résout pas le problème ; on obtient alors une pellicule extérieure chaude et une couche intérieure froide et non scellée.
Laminés Kraft : la chaleur pénètre dans le papier
Les sachets en papier kraft ont un aspect rustique et se soudent différemment. La couche extérieure en papier absorbe l'énergie avant qu'elle n'atteigne le produit de soudure ; par conséquent, les structures kraft/PE et kraft/AL/PE nécessitent un temps de maintien plus long ou une chaleur constante pour réaliser la même soudure. Si vous appréciez l'aspect du papier, prévoyez une soudeuse adaptée. Il s'agit d'un compromis à faire au moment de l'achat, et non d'une surprise lors de la production.
Structures recyclables mono-matériau : une marge de manœuvre réduite
Les emballages entièrement en PE recyclables se généralisent pour des raisons de développement durable ; ils permettent une soudure, mais uniquement dans une plage de température très étroite. La couche qui assure la soudure constitue également le corps du film ; ainsi, quelques degrés de trop suffisent à froisser ou à rétrécir le haut du sachet. Ces emballages récompensent l’utilisateur qui utilise des réglages stables et reproductibles, mais pénalisent ceux qui procèdent par essais et erreurs.
Le principe est le même pour les quatre cas : la structure du film détermine l'énergie dont votre joint a besoin, et l'équipement est capable de la fournir ou non.
| Structure du film | Direction de départ | Caractère résidentiel | Un mastic adapté |
|---|---|---|---|
| Laminé avec couche d'étanchéité en PE (par exemple : MOPP/VMPET/PE) | Température basse, démarrage prudent | Impulsion courte | Impulsions du bureau |
| Stratifié à barrière en feuille métallique (par exemple, PET/AL/PE) | Une énergie supérieure à celle fournie par l’impulsion | Soutenu | Thermofusible à chaleur constante / scelleuse à bande |
| Laminés kraft (kraft/PE, kraft/AL/PE) | Compenser l'absorption du papier | Temps de maintien plus long | Une chaleur constante est préférable |
| Recyclable en un seul matériau (entièrement en PE) | Une marge de manœuvre réduite : l'importance de paramètres reproductibles | Cycle court et précis | Impulsion de qualité avec des réglages stables |
Une mise en garde vient résumer cette section : il n'existe pas de température de thermoscellage universelle pour les sachets souples. Le réglage approprié dépend de la couche de thermoscellage, de la composition globale du film, de son épaisseur, de la conception des mâchoires, du temps de maintien, de la pression et de la contamination du produit. Considérez le tableau ci-dessus comme un point de départ, puis validez la fenêtre de processus sur vos propres sachets plutôt que de vous fier à une seule température indiquée sur une fiche technique générique.
La structure explique le mystère du “ parfois ça tient bien ”. L'autre aspect de ce mystère est la position.
Où sceller : les trois zones situées en haut du sachet
Le haut d'un sachet à fond plat n'est pas constitué d'une seule bande plate. Il comporte trois zones fonctionnelles superposées sur quelques centimètres, et le scellage de la mauvaise zone, ou de la jonction entre deux d'entre elles, constitue la deuxième cause majeure de défaillance.
La zone de scellement principale
Voici la bande de film uni où doit se trouver votre dispositif de soudure : au-dessus de la fermeture à glissière, sous l'encoche de déchirement. La largeur de cette bande est définie en usine. Sur une fiche technique de production type, vous trouverez des bandes de soudure comprises entre 7 et 9 mm, dimensionnées de manière à laisser suffisamment d'espace pour qu'une mâchoire de soudure standard puisse fonctionner. Veillez à ce que votre soudure reste à l'intérieur de cette bande, sans déborder sur ses bords.
La zone de la fermeture éclair
La fermeture éclair est constituée de plusieurs couches de plastique strié situées exactement à l’endroit où vous seriez tenté de souder. Elle ne peut pas passer sous une mâchoire de soudure : les stries augmentent l’épaisseur, le matériau ne s’étire pas comme un film, et il en résulte une fausse soudure qui fuit au contact. Soudez au-dessus, pas à travers. Sur un modèle standard, la fermeture à glissière se trouve à 30–35 mm sous le bord supérieur. C'est votre marge de manœuvre ; mesurez donc la vôtre avant votre première soudure, et non après votre première fuite.
Ne faites jamais passer une mâchoire de soudure sur la fermeture éclair. Vous obtenez à la fois une soudure mal réalisée et une fermeture éclair endommagée en une seule opération. Repérez le bord supérieur de la fermeture éclair avec vos doigts, puis soudez à 5 à 10 mm au-dessus.
Les plis du gousset : pourquoi les coins prennent l'eau
Les goussets latéraux se replient à plat au niveau des coins supérieurs, ce qui signifie que la mâchoire se referme à cet endroit sur deux ou trois couches de film au lieu d’une seule. Une épaisseur plus importante, une énergie identique : le pli est le dernier endroit à sceller et le premier à céder. Les opérateurs confrontés à des coins qui fuient y remédient de deux façons. Soit en évitant les lignes de pliage dans la mâchoire en scellant légèrement à l'intérieur de celles-ci, soit en effectuant un bref deuxième passage sur les coins après le scellage principal. Un coin qui résiste à une forte traction à deux mains est bien scellé.
L'encoche de déchirement joue également un rôle important ici. Sur un modèle standard, elle se trouve à environ 15 mm du bord supérieur, et votre joint doit rester en dessous, sinon les clients ne pourront pas ouvrir le sachet comme prévu.
En mettant en correspondance les modes de défaillance et leurs causes, on parvient à établir un diagnostic de l'ensemble du système :
| Symptôme | Couche de cause la plus probable | Ce qu'il faut vérifier en premier |
|---|---|---|
| Ne ferme pas du tout | Matériau | Structure en aluminium ou en kraft sur une soudeuse à impulsion ? (structure du film, voir illustration ci-dessus) |
| Se ferme hermétiquement, mais s'ouvre en s'épluchant | Matériau + procédé | Type de couche de scellement ; temps de maintien trop court ; température trop basse |
| Joint froissé, fuite lente | Fonctionnement | Un produit ou un pli coincé dans la mâchoire ; une poche trop remplie ; un mauvais alignement des mâchoires |
| Les coins fuient | Géométrie | Les brins du gousset se rejoignent dans la mâchoire ; pas de repassage dans les angles |
| Fermeture éclair fondue ou bloquée | Géométrie | La languette est placée au-dessus de la fermeture éclair plutôt qu’en-dessus de celle-ci |
Trois des cinq rangées trouvent leur origine dans la géométrie que l'on peut observer à l'œil nu. Les deux autres découlent de la conception du sac, que vous avez choisie – ou non – lors de la commande des pochettes.
Choisir le produit d'étanchéité adapté à votre volume
Fermer à la main un lot de 50 sacs, c'est une corvée de week-end. Fermer à la main un lot de 5 000 sacs, c'est un choix stratégique, et l'échelonnement des équipements suit ce raisonnement.
| Plage de volume | Ce qui convient | Là où ça fait mal |
|---|---|---|
| Jusqu'à environ 100 par jour | Remplissage manuel sur poste de travail | Peu coûteux au départ ; la fatigue et le manque de régularité s'installent rapidement |
| Des centaines par jour | Impulsion plus large ou double impulsion ; un meilleur flux de travail | Contrainte répétitive ; la qualité des joints varie selon l'opérateur |
| 1 000+ par jour | Machine à sceller en continu | Coût d'investissement ; mais des scellages hermétiques constants à la vitesse du convoyeur |
| Traitement des commandes à grande échelle | Conditionnement et scellage à façon | Part de marge ; mais aucun équipement n'apparaît dans votre comptabilité |
Une scelleuse à bande est l'outil incontournable de cette troisième catégorie : elle fait passer chaque sachet entre des bandes chauffantes sur un convoyeur, de sorte que la pression et la température s'adaptent en fonction de la force de votre poignet. Les modèles professionnels traitent des sachets pesant de quelques onces jusqu'à 110 livres, y compris les sachets en aluminium et les sachets à soufflets qui posent problème aux scelleuses manuelles (Société Tinsley, s.d.). Le signal indiquant qu’il est temps de passer à la vitesse supérieure n’est pas un simple chiffre quotidien. C’est le moment où le goulot d’étranglement se situe au niveau de l’étape de scellage plutôt qu’à celle du remplissage, ou lorsque les échecs aux tests de traction se concentrent à la fin des longues journées de travail.
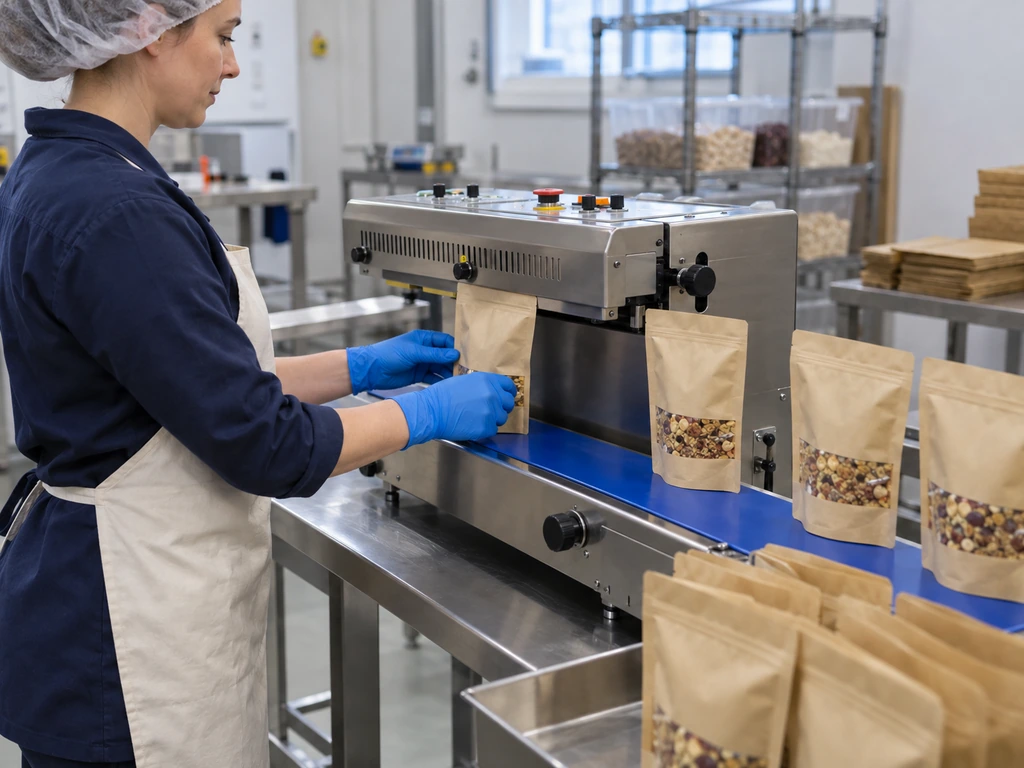
Avant d'acheter, évaluez le coût de sortie. Le conditionnement en interne est justifié lorsque le coût de main-d'œuvre par sachet pour le scellage dépasse la marge d'un sous-traitant, ou lorsque les retouches dues à des défauts de scellage augmentent avec le volume au lieu de diminuer. Et si vos défauts sont dus à la structure du film, notamment au problème de « foil-on-impulse », aucun achat de machine ne permettra de résoudre la cause profonde.
Quelle que soit la méthode utilisée pour sceller les emballages, il y a une habitude qui s'impose : testez la résistance à la traction de sachets issus de chaque lot et tenez un registre simple. Lorsqu'un sachet d'un fournisseur présente un scellage différent de celui du carton précédent, votre registre constitue la preuve qui permettra d'avancer dans la discussion.
Testez l'étanchéité avant de vous engager. Nous pouvons vous envoyer des échantillons de stock afin que vous puissiez réaliser le test de traction sur le film réel à l'aide de votre propre machine.
Commander des échantillons gratuitsCe qui soulève une question à laquelle le journal de bord ne peut pas répondre : qu’auriez-vous dû exiger du fournisseur dès le départ ?
Les caractéristiques techniques qui déterminent la qualité du joint avant l'achat
La qualité de vos soudures est en grande partie déterminée avant même l'expédition des sachets. La structure du film, la largeur de la bande de soudure, la hauteur de la fermeture à glissière, la position de l'encoche de déchirement : autant d'éléments qui figurent sur la fiche technique. Une fois que vous les connaissez, ils deviennent des conditions négociables et vérifiables, et non plus des surprises à votre table de soudure.
Pour vous donner un exemple concret, notre fiche technique type du constructeur indique un laminé MOPP/VMPET/PE de 100 microns, des soudures latérales et inférieures de 7 à 9 mm, une encoche de déchirement à 15 mm du haut et une fermeture à glissière de 13 mm de large située entre 30 et 35 mm sous le bord supérieur. Chaque élément peut modifier le comportement du sachet sur votre machine à souder ; demandez donc à votre fournisseur de vérifier chacun d'entre eux avant de passer commande.
La qualité de vos scellages dépend pour moitié de la préparation des sachets avant leur expédition. L'autre moitié dépend de votre table de scellage.
Indiquez les quatre lignes de spécifications sur votre prochain bon de commande :
La liste de contrôle des bons de commande
- Couche d'étanchéité : Quelle est la couche la plus interne, et quelle est l'épaisseur totale du stratifié ?
- Largeur de la bande de scellage : Quelle est la largeur, en millimètres, du joint d'origine, en haut et sur les côtés ?
- Position de la fermeture éclair : À quelle distance du bord supérieur se trouve la fermeture éclair ?
- Position de l'encoche de déchirement : À quelle distance se trouve-t-il du sommet, et dépasse-t-il la ligne de scellage ?
- Test à l'arrivée : scellez dix sachets d'échantillons à l'aide de votre propre matériel avant de valider le lot.
Les spécifications ne remplacent pas la vérification. Des sachets fabriqués selon de bonnes spécifications peuvent tout de même présenter des problèmes de soudure si les paramètres de production ne sont pas respectés ; c’est pourquoi le contrôle à la réception reste inscrit sur la liste de contrôle, même lorsque les documents administratifs sont irréprochables. Mais entre un acheteur qui précise ces quatre points et un autre qui ne le fait pas, les problèmes de soudure du premier se limitent à ceux que la soudeuse peut réellement causer.
Si vous souhaitez tester ce processus sur un petit tirage personnalisé, nous proposons l'impression numérique à partir de 500 exemplaires, des échantillons gratuits pour tester l'étanchéité, ainsi qu'un délai d'exécution standard de 7 à 10 jours ouvrés. Consultez notre Quantité minimale de commande (QMC) et caractéristiques techniques des sachets verticaux personnalisés, puis comparez-les avec la liste de contrôle ci-dessus.
Indiquez ces caractéristiques techniques lors de votre prochaine commande de pochettes
Nous fabriquons des sachets à fond plat sur mesure selon des spécifications documentées, avec une quantité minimale de commande (QMC) de 500 pièces en impression numérique, des échantillons gratuits et un délai de livraison standard de 7 à 10 jours ouvrés.
Lancez votre commande de sachets personnalisésRéférences
- PAC Machinery. “ Le guide complet du thermoscellage des sachets. ” s.d.
- ScienceDirect. “ Température de début de scellage — Aperçu général. ” s.d.
- Tinsley Company. “ Scelleuses à bande continue — Foire aux questions. ” s.d.