Les sachets à fond plat semblent simples lorsqu'on les voit en rayon. Or, leur mode de fabrication détermine votre quantité minimale de commande, votre prix unitaire, vos délais de livraison et le nombre de produits défectueux qui parviendront à vos clients. Ce guide passe en revue l'ensemble de la chaîne de fabrication et s'attarde sur chaque étape où l'acheteur doit prendre une décision.
Ce guide du processus de fabrication des sachets à fond plat suit le parcours du film, depuis sa spécification jusqu'à son expédition. Il explique également en quoi les choix opérés lors de la production des doypacks influent sur les performances de barrière, le coût de l'outillage, la qualité d'impression et la compatibilité de remplissage, et précise les justificatifs que vous devez demander avant de valider un fournisseur.
Qu'est-ce qu'un sachet à fond plat et comment est-il fabriqué ?
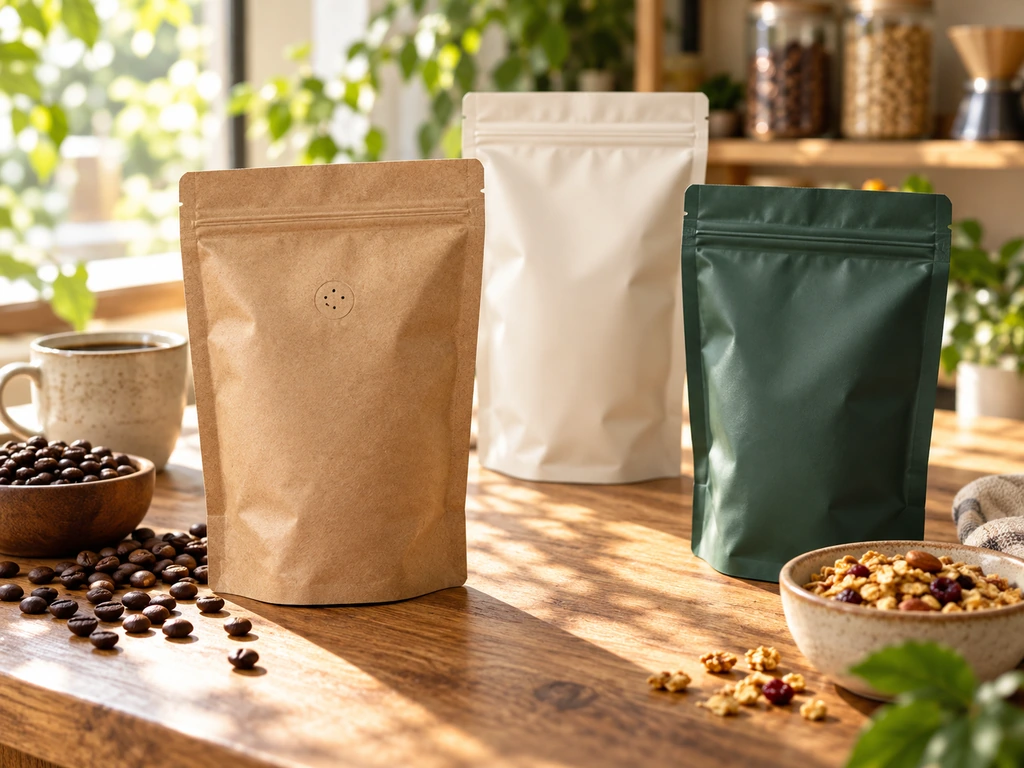
Un sachet debout est un emballage souple qui conserve sa forme sur une étagère sans avoir besoin d'une boîte pour le maintenir. Les transformateurs l'appellent également un doypack. Il est livré à plat, ne pèse presque rien par rapport à un emballage rigide et offre une surface entièrement imprimée au recto et au verso.
La partie verticale provient du fond. Les machines de conditionnement replient un soufflet en forme de W dans le film de base. Une fois que le produit remplit le sachet, le pli s'ouvre pour former une base ovale plate. La ligne de soudure autour du soufflet reste rigide, ce qui assure la stabilité du sachet dans les rayons des magasins.
C'est le film qui garantit la fraîcheur. Un sachet classique est constitué d'une à quatre couches assemblées en un seul laminé : une couche extérieure sur laquelle est imprimé le motif, une couche intermédiaire qui empêche la pénétration de l'oxygène et de l'humidité, et une couche intérieure en polyéthylène de qualité alimentaire qui assure l'étanchéité et est en contact direct avec le produit. On retrouve ce type de sachet partout où sont vendus du café, des snacks, des aliments pour animaux, des protéines en poudre et des produits de soins personnels.
Toutes les étapes décrites ci-dessous suivent le même processus que celui mis en œuvre par l'usine : film et laminage, impression, transformation en sachet fini, contrôles qualité et livraison. Chaque étape a une incidence sur le prix que vous payez, le nombre d'unités que vous devez vous engager à acheter et la rapidité avec laquelle vous pouvez lancer votre produit. Les acheteurs qui maîtrisent ce processus établissent leurs devis plus rapidement et rejettent plus vite les offres inadaptées.
Le processus de fabrication des sachets à fond plat : les sept étapes de production
Une visite d'usine instructive doit suivre le parcours du produit, et non la présentation commerciale. Les sept étapes ci-dessous vous permettent de visualiser d'un seul coup d'œil l'ensemble du parcours. Les sections suivantes expliquent plus en détail les choix relatifs aux matériaux, à l'impression, à la transformation et au contrôle qualité.
1. Valider les spécifications du produit et de l’emballage
La production commence par le produit lui-même plutôt que par le visuel. L'usine a besoin de connaître le poids de remplissage, la densité du produit, sa sensibilité à l'huile et à l'humidité, la durée de conservation visée, la température de remplissage, les conditions de stockage, ainsi que le mode de remplissage (manuel ou sur une ligne automatique). Ces données déterminent la largeur finale, la hauteur, le soufflet de fond, l'espace libre, la couche de scellage, la barrière visée et la zone de scellage supérieur. Un sachet contenant 500 grammes de café peut nécessiter un format très différent de celui d’un sachet contenant 500 grammes de poudre. Le cahier des charges doit également préciser le type de fermeture à glissière, l’encoche de déchirement, la valve, le trou de suspension, le style des coins, la finition de surface et la présence éventuelle d’une fenêtre transparente.
Le poids de remplissage ne suffit pas à lui seul à déterminer les dimensions finales : des produits présentant des densités apparentes différentes peuvent nécessiter des volumes de sachet et des espaces libres différents. Utilisez notre guide pour calculer le volume d’un sachet à fond plat avant de définir la largeur, la hauteur et le soufflet, puis vérifiez le résultat à l’aide d’un échantillon rempli.
2. Choisir et valider la structure du film
Le transformateur associe chaque fonction à une couche. La couche extérieure doit permettre l’impression et résister aux éraflures. La couche intermédiaire assure une barrière contre l’oxygène, l’humidité, les arômes ou la lumière. La couche intérieure doit garantir une étanchéité fiable et être adaptée au contact prévu avec le produit. Le fabricant doit identifier chaque couche, l’épaisseur totale et la fonction de chaque composant, plutôt que de décrire le sachet uniquement comme “ haute barrière ”. Avant l’impression, les bobines entrantes sont contrôlées au niveau de leur largeur, de leur épaisseur, de leur traitement de surface, de leur aspect et de la documentation relative aux matériaux. C’est également à ce stade qu’il convient de déterminer si un laminé conventionnel ou une solution mono-matériau recyclable convient au produit.
3. Préparer les gabarits, les illustrations et les fichiers de prépresse
Le visuel à plat doit tenir compte de la forme tridimensionnelle du sac. Le service prépresse positionne le motif sur le gabarit de découpe approprié, réserve les zones de la fermeture éclair et des soudures, ajoute les marges de fond perdu, vérifie la taille du code-barres, convertit les polices en contours et sépare les couleurs en fonction du procédé d’impression choisi. L’encre blanche doit disposer de son propre calque lorsque le film métallisé ou transparent doit apparaître opaque dans certaines zones. L'épreuve doit montrer le recto, le verso, le soufflet, les plis, les lignes de découpe, les zones de soudure et les repères d'enregistrement. C'est en validant un magnifique panneau avant sans vérifier ces zones de production que les logos se retrouvent dans les soudures et que les instructions disparaissent dans le pli inférieur.
4. Imprimer le « Outer Web »
Une fois validé, le visuel est transféré à l'impression numérique, flexographique ou héliogravure. Les opérateurs vérifient le traitement du support, l'adhérence de l'encre, le repérage, les valeurs colorimétriques cibles et la longueur de répétition avant le lancement du tirage complet. L'impression numérique permet de passer d'une référence à l'autre sans changer de plaques ni de cylindres, tandis que l'héliogravure s'avère plus économique lorsqu'un même motif est répété à grande échelle. Dans les deux cas, l'acheteur doit valider une épreuve physique ou représentative de la production et convenir d'une référence de couleur mesurable. Le rouleau imprimé est inspecté afin de détecter d'éventuels manques d'impression, stries, décalages de repérage et salissures avant de passer au laminage.
5. Laminer les couches fonctionnelles et faire durcir le rouleau
Le laminage permet de lier la bande extérieure imprimée aux bandes barrière et d'étanchéité. La couverture adhésive, le rapport de mélange, la tension de la bande, la pression de contact et les conditions de durcissement influent tous sur la résistance de l'adhérence et l'odeur résiduelle. Le laminé doit être complètement durci avant toute transformation agressive ou avant d'entrer en contact avec le produit ; précipiter cette étape peut entraîner la formation de tunnels, de bulles, un délaminage ou une odeur que nulle inspection ultérieure ne pourra corriger. Une usine bien gérée consigne le numéro de lot du laminé, le numéro de lot de l'adhésif, les réglages de la machine et le statut de mise en circulation, afin de pouvoir retracer l'origine d'un sachet fini jusqu'aux rouleaux de matériau utilisés pour sa fabrication.
6. Fendre, façonner, ajouter des éléments et découper les sachets
Le rouleau principal est découpé en bobines plus étroites adaptées à la machine de fabrication de sachets. La bande passe ensuite par des stations de formage qui créent le soufflet de fond, alignent les panneaux avant et arrière, insèrent et soudent la fermeture à glissière, scellent les côtés et le fond, puis découpent les sachets individuels. Des encoches de déchirement, des coins arrondis, des trous de suspension, des valves, des poignées ou des becs verseurs sont ajoutés à des emplacements précis. Les opérateurs surveillent la température, la pression, le temps de maintien et le repérage de la bande, car le moindre décalage peut rétrécir le scellage, déformer le soufflet ou placer une fermeture à glissière à un endroit où le client ne pourra pas réaliser le scellage final du haut.
7. Contrôler, emballer et valider le lot fini
Le contrôle final doit associer une détection en ligne à des essais physiques par échantillonnage. Les contrôleurs vérifient les dimensions, le repérage d’impression, l’aspect, le bon fonctionnement de la fermeture à glissière, la largeur du scellage, la résistance du scellage, la symétrie des soufflets, la stabilité en position debout, l’odeur et l’étanchéité. Le plan d’échantillonnage approuvé et les limites de défauts doivent figurer dans le bon de commande, et non pas uniquement dans un e-mail. Les sachets acceptés sont comptés, protégés contre l’écrasement et la contamination, étiquetés par lot, emballés dans des cartons d’exportation et mis en circulation accompagnés des rapports d’inspection et des registres de matériaux convenus. Les échantillons conservés issus du lot constituent une référence physique pour les deux parties en cas de réclamation ultérieure.
Ce processus concerne les sachets préfabriqués. Les rouleaux suivent les mêmes étapes de traitement du matériau, d’impression, de laminage et de contrôle qualité, mais le processus s’arrête avant la transformation en sachets ; c’est l’équipement de formage, de remplissage et de scellage de l’acheteur qui se charge de la fabrication et du remplissage de l’emballage. Vérifiez bien le format que vous achetez avant de comparer les prix, car les sachets finis et les rouleaux imprimés impliquent que la main-d’œuvre, l’outillage et la responsabilité en matière de qualité relèvent d’usines différentes.
Explications sur les structures des films et les couches barrières
Les noms de ces structures ressemblent à des formules chimiques, car chaque couche remplit une fonction spécifique. Dans le PET/AL/PE, la couche extérieure en PET assure la résistance à l’impression et aux rayures, la feuille d’aluminium intermédiaire fait barrière à l’oxygène, à l’humidité et à la lumière, tandis que la couche intérieure en PE se soude sous l’action d’une barre de soudure. Une spécification courante de finition mate-métallisée suit la même logique, avec du MOPP à l’extérieur et du PET métallisé à l’intérieur, pour une épaisseur totale d’environ 100 microns.
C'est la couche barrière qui détermine la durée de conservation, et les fournisseurs proposent quatre solutions principales :
| Itinéraire avec barrières | Les meilleurs blocs | Convient à | Compromis |
|---|---|---|---|
| Papier d'aluminium (AL) | L'oxygène, l'humidité et la lumière presque entièrement | Café, aliments pour animaux, produits pharmaceutiques, longue durée de conservation | Opaque, donc sans fenêtre ; présente des plis |
| PET métallisé (VMPET) | Barrière élevée contre l'oxygène et l'humidité, avec un aspect métallique | En-cas, compléments alimentaires en poudre | Un cran en dessous du papier d'aluminium en termes de barrière |
| Revêtement en EVOH | Barrière contre l'oxygène et les arômes dans une fine couche fonctionnelle | Des produits pour lesquels la visibilité fait la différence | Protection contre la lumière faible |
| Pas de barrière ou barrière légère | Uniquement la poussière et la saleté | Produits non périssables à rotation rapide | Durée de conservation limitée |
Le choix du papier et de la recyclabilité obéit à la même logique. Les laminés en papier kraft offrent un rendu photographique magnifique et un toucher naturel, mais la plupart des combinaisons papier-plastique ne sont pas officiellement recyclables. Les structures mono-matériau telles que PE/EVOH/PE sont recyclables là où il existe un système de collecte des films, au prix d'une légère perte de résistance de la barrière.
La limite dépend de votre produit, et non du catalogue des films. Les huiles et les arômes s’oxydent à travers une barrière insuffisante et rancissent ; l’humidité agglomère les poudres en blocs. Vérifiez d’abord la sensibilité de votre produit aux matières grasses, aux arômes et à l’humidité. Demandez ensuite à chaque fournisseur la fiche technique relative à la structure et les données des tests de durée de conservation pour ce laminé précis. Privilégier l’aspect “ écologique ” au détriment de la “ barrière ” pour un produit huileux revient à troquer un argument marketing contre un problème de retours.
Les circuits d'impression et leur coût réel
Le support déterminant la durée de conservation. Le mode d'impression déterminant la rentabilité de votre commande. Ces trois méthodes courantes fixent le prix de votre commande de manière totalement différente, et le devis qui semble le moins cher à l'unité comporte souvent le plus de coûts cachés.
Comment chaque méthode permet d'appliquer l'encre sur la pellicule
L'héliogravure nécessite la gravure d'un cylindre pour chaque couleur de chaque motif. Un logo en quadrichromie dans le cadre d'un programme comprenant 6 références nécessite donc 24 cylindres avant le lancement de la production. La presse fonctionne ensuite à une vitesse fulgurante tout en garantissant une uniformité de qualité photographique, ce qui explique pourquoi l'héliogravure est particulièrement adaptée aux travaux à grand volume.
L'impression flexographique utilise des plaques moins coûteuses et permet une mise en place plus rapide, mais offre un niveau de détail moindre pour les dégradés subtils et les teintes de peau. Elle se situe à mi-chemin entre le coût et la qualité.
Impression numérique Sur les presses de la gamme HP Indigo, la phase de matriçage est totalement supprimée. Le fichier graphique passe directement du RIP à la presse, la machine change de motif à la volée, et vous payez au nombre d’impressions plutôt qu’au nombre de matrices. Quelle que soit l’option que vous envisagez, demandez à vos fournisseurs de séparer les frais de matriçage du prix unitaire dans le devis, car cette seule ligne détermine si une deuxième référence va doubler votre coût ou si elle ne l’augmentera que très légèrement.
Quantité minimale de commande et délai de livraison : l'écart d'ordre de grandeur
Les outils déterminent les quantités minimales. Selon les comparaisons publiées par les fournisseurs, les tirages en héliogravure commencent généralement entre 20 000 et 50 000 exemplaires, les usines flexibles proposant des tirages en héliogravure compris entre environ 5 000 et 10 000 exemplaires, tandis que les tirages numériques commencent généralement entre 1 000 et 2 000 exemplaires et que certaines lignes numériques proposent des tirages à partir de 500 exemplaires (Pack Baishen, 2025). Les délais de livraison suivent la même tendance.
| Chemin d'accès | Quantité minimale de commande (MOQ) habituelle | Coût des outillages | Délai de livraison | Limite de couleur | Convient à |
|---|---|---|---|---|---|
| Gravure | 5 000 à 50 000 pièces | Cylindre par couleur, par motif | 23 à 25 jours ouvrés | Nombre de cylindres par couleur | Références stables à fort volume |
| Flexo | Volume élevé | Plaques par couleur | 6 à 12 semaines | Plaques par couleur | Des graphismes simples à grande échelle |
| Numérique | 500 à 2 000 pièces | Aucun | 7 à 10 jours ouvrés | Pas de limite fixée | Gestion de plusieurs références, lancements, tests |
Un programme concret illustre ce que cet écart signifie dans la pratique. Une marque avait prévu 30 références, avec plus de 8 couleurs par motif, et le devis pour l’héliogravure s’élevait à 240 cylindres avant même qu’un seul sac ne soit imprimé ; le projet a alors été transféré au numérique, les épreuves ont été livrées en une heure et la production a été achevée en huit jours (Étude de cas Baishen Pack, 2024).
Le calcul des références multiples
240cylindres gravés
30 références × 8 couleurs sur la ligne d'héliogravure : ce sont les coûts d'outillage, et non le prix unitaire, qui font exploser les budgets liés aux gammes à références multiples.
Données variables et vitesse d'impression des épreuves
L'impression numérique offre des possibilités que l'héliogravure ne peut tout simplement pas égaler. Les numéros de série ou de lot peuvent varier d'un sachet à l'autre, ce qui transforme l'emballage en un outil de gestion des stocks. Les tirages fractionnés permettent de répartir un même cycle de production entre plusieurs motifs et quantités. Les épreuves sont disponibles en quelques heures plutôt qu'en plusieurs semaines, ce qui fait qu'un renouvellement saisonnier ne représente plus un projet de six mois.
La courbe de tendance va dans le même sens : Smithers estime le marché de l'impression numérique d'emballages et d'étiquettes à $22,0 milliards, soit environ 4,1% de la valeur du marché de l'impression d'emballages, et prévoit une croissance annuelle de 11,6% pour l'impression numérique sur emballages souples jusqu'en 2030 (Smithers, 2025).
Le numérique n'est toutefois pas la solution à tout. Une conception stable, exploitée pendant des années à très grand volume, permet d'amortir ses cylindres et s'avère plus rentable en termes de prix unitaire. Calculez l'amortissement des outillages ainsi que le risque d'obsolescence avant de choisir une voie, et ne changez de cap que lorsque les chiffres, et non les arguments de vente, vous y incitent.
Pour effectuer ce calcul sur votre propre liste de références, un simple e-mail suffit : Baishen Pack vous envoie ses devis pour l'impression numérique et l'héliogravure, en indiquant les frais d'outillage sur une ligne distincte.
Obtenir un devis fractionnéDu rouleau laminé au sachet fini
La conversion permet de transformer le laminé imprimé en sachets sur une seule ligne. Le film est découpé à la largeur souhaitée, puis une machine de formation de sachets plie le soufflet du fond, insère la fermeture à glissière, soude les joints latéraux et du fond avec une largeur de soudure généralement comprise entre 7 et 9 mm, perce l'encoche de déchirement à environ 15 mm sous le haut, arrondit les coins et découpe un sachet à partir de la bande. Le type de fond a plus d’importance que ne le pensent la plupart des acheteurs : les fonds de type « K-seal » permettent de produire de nombreuses tailles de sachets avec un seul outil, tandis que les fonds ronds classiques de type « Doyen » nécessitent généralement un outil spécifique à chaque taille.
La conception du fond n’affecte pas seulement l’aspect de l’emballage : elle modifie la forme du produit une fois rempli, la capacité de charge et, parfois, l’outillage nécessaire. Comparez les structures et fermetures Doyen, K-seal et autres pour les sachets à fond plat avant de valider le cahier des charges de formage.
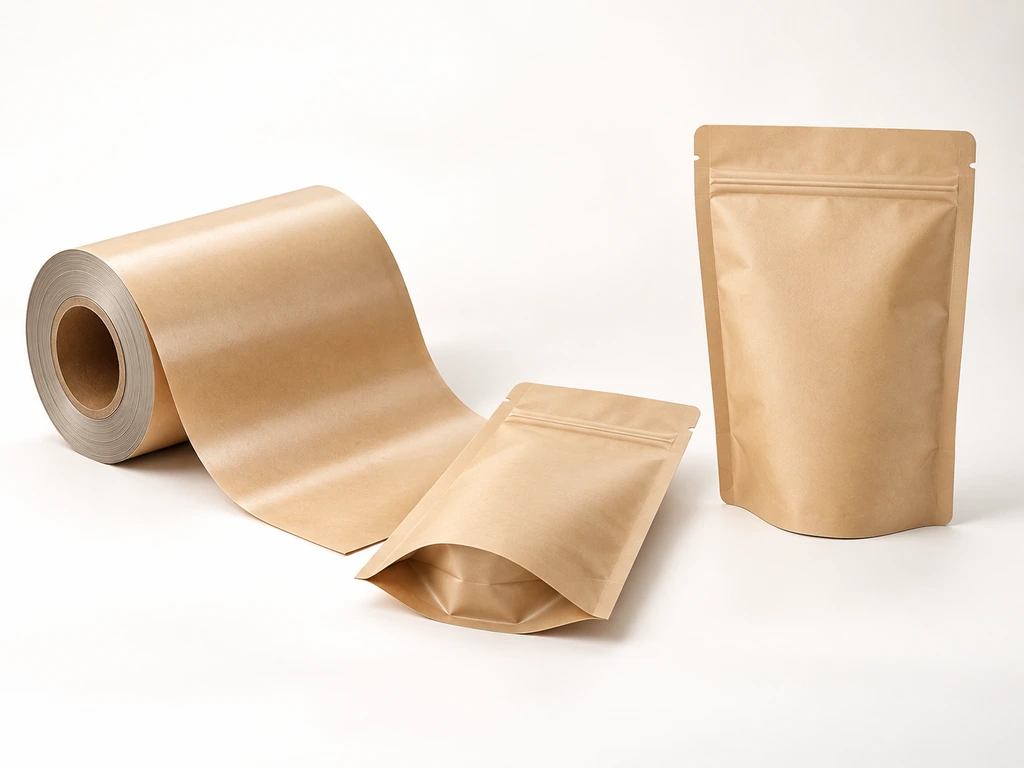
Les fonctionnalités sont intégrées à ce stade, et chacune d'entre elles a pour but de résoudre un problème lié à la vente ou à la conformité :
| Fonctionnalité | Fonctionnalités | Convient à |
|---|---|---|
| Fermeture à glissière à pression | Se referme après ouverture | En-cas, poudres, fruits secs |
| Fermeture à glissière coulissante | Fermeture plus facile des sachets larges | Aliments pour animaux, poudre protéinée |
| Fermeture à glissière à l'épreuve des enfants | Conforme aux normes de sécurité | Compléments alimentaires, cannabis, produits pharmaceutiques |
| Fenêtre transparente | Affiche le produit | Granola, grains de café, friandises |
| Soupape de dégazage | Libère du CO₂ sans laisser entrer d'air | Café fraîchement torréfié |
| Bec verseur | Versement contrôlé | Boissons, recharges de liquides |
| Trou de suspension / Rainure européenne | Présentoir à crochets | Petits accessoires |
Les acheteurs qui exploitent des lignes de remplissage automatisées commandent des bobines plutôt que des sachets finis ; ce même film laminé alimente les machines de formage, remplissage et scellage, et les discussions sur les spécifications portent alors sur la largeur de la bobine, la taille du mandrin et les tolérances de la couche de scellage. La même ligne de transformation produit également des sachets plats à trois côtés scellés et des modèles à fond plat, ce qui permet à une gamme complète de mélanger les formats sans changer de fournisseur.
Contrôle de la qualité avant la production en série
Les réclamations pour défauts se regroupent en quelques types de défaillances récurrentes, et chacune d’entre elles peut être détectée avant le versement du solde. La liste de contrôle ci-dessous transforme la “ qualité ”, qui n’est qu’une promesse, en une série de vérifications concrètes.
Six défauts courants et leurs causes
Les scellages défaillants et les fuites sont souvent dus à un mauvais réglage de la température, de la pression ou du temps de maintien lors du laminage. Séparez deux joints à titre d’essai : un scellage correct déchire le film au lieu de se décoller proprement. La délamination se manifeste par la séparation des couches au niveau des plis, ce qui est généralement le signe d’une erreur de laminage adhésif ; pliez un coin et recherchez la présence de bulles. Les microperforations dans la couche barrière laissent passer l’oxygène et apparaissent lorsque vous tenez le film à contre-jour. Une instabilité en position debout indique que le soufflet a été mal formé ; remplissez donc un échantillon et posez-le sur une surface plane. La défaillance de la fermeture à glissière est due à la chaleur de soudage qui endommage la fermeture ; soumettez un échantillon à vingt cycles d’ouverture et de fermeture. Une odeur résiduelle signale la présence d’encre ou de solvant non durci ; scellez un échantillon dans une boîte pendant 24 heures et sentez-le. Le manuel des défauts de l’Agence canadienne d’inspection des aliments concernant les sachets souples est la référence sur laquelle s’appuient la plupart des inspecteurs (ACIA, 2020).
Les trois portes d'inspection côté usine
Les usines fiables procèdent à trois contrôles. Les films à leur arrivée sont vérifiés par rapport à la fiche technique du produit. L'inspection en ligne pendant la production permet de détecter les défauts d'impression, les plis au niveau des soudures et les impuretés avec une couverture de 100%, et non par échantillonnage. Une équipe de contrôle qualité prélève ensuite des échantillons aléatoires sur le stock de produits finis avant toute expédition. Précisez ces trois étapes de contrôle ainsi qu'un niveau d'acceptation AQL convenu dans votre bon de commande, car une promesse d'inspection qui ne figure pas dans le contrat n'est qu'une suggestion, et non une mesure de contrôle.
Ce que vous pouvez vérifier avant de raccorder la balance
Vos propres contrôles permettent de boucler la boucle. Remplissez les échantillons avec votre produit réel, et non avec de l'eau, puis laissez-les reposer pendant la durée de conservation qui vous intéresse. Conservez des échantillons de chaque lot de production afin de disposer de preuves en cas de litige ultérieur. Demandez la fiche technique de scellage adaptée à votre structure et remettez-la à la personne chargée de faire fonctionner votre ligne de remplissage.
| Défaut | Cause profonde | Où cela se passe-t-il ? | Vérifiez si vous pouvez exiger |
|---|---|---|---|
| Joints défectueux / fuites | Température, pression ou temps de maintien hors spécifications | Scellement définitif | Essai de décollement sur des échantillons ; fiche des paramètres d'étanchéité |
| Délamination | Erreur liée au processus de collage ou de plastification | Laminage | Essai de flexion dans les angles et essai au ruban adhésif |
| Sténopés | La couche barrière est fissurée | Transport de films, manutention | Contrôle du rétroéclairage |
| Instabilité en position debout | Le gousset n'est pas formé correctement | Formage de sachets | Essai de remplissage et de maintien en position verticale sur des échantillons |
| Défaillance de la fermeture éclair | Fermeture endommagée par la chaleur du soudage | Conversion | 20 cycles d'ouverture-fermeture sur les échantillons |
| Résidus odorants | Encre ou solvant non entièrement sec | Impression | Test d'odeur en boîte scellée pendant 24 heures |
Suspendre le paiement du solde jusqu'à ce que les échantillons issus du lot de production réel satisfassent à vos tests de remplissage et à vos contrôles d'étanchéité. Les délais de livraison sont négociables ; un conteneur de sachets qui fuient ne l'est pas.
De l'illustration à votre entrepôt
La collaboration se déroule en cinq étapes. Vous envoyez vos fichiers graphiques vectoriels (fichiers AI ou EPS en CMJN). L'équipe de conception vous renvoie une épreuve numérique ; le délai standard est de 24 heures, mais il peut être ramené à une heure pour les travaux simples. Vous validez les matériaux, les dimensions et les caractéristiques ; la production démarre, et un interlocuteur attitré vous tient informé à chaque étape clé jusqu'à l'expédition des marchandises.
Les délais de livraison dépendent du procédé d'impression que vous avez choisi. La production numérique prend entre 7 et 10 jours ouvrés à compter de la validation du visuel ; l'héliogravure, qui nécessite en outre la gravure des cylindres, prend au total entre 23 et 25 jours ouvrés. Une fois le paiement du solde effectué, l'expédition prend entre 1 et 2 jours ouvrés, par avion via DHL, UPS ou FedEx, ou par voie maritime pour les commandes de conteneurs complets (Foire aux questions sur Baishen Pack, 2025).
La cohérence entre les commandes successives est la variable cachée de cette étape. Une usine qui assure l’impression, le pelliculage et la transformation sous un même toit maîtrise les variables qui permettent à votre deuxième commande de correspondre exactement à la première. Ce n’est pas le cas d’un distributeur qui revend la gamme d’un tiers. Cette distinction prend d’autant plus d’importance que le nombre de vos références augmente.
Informations à fournir à un fabricant pour obtenir un devis précis
Une demande qui se limite à “ devis pour 10 000 sachets à fond plat ” oblige le fournisseur à faire des suppositions. Ces suppositions se traduisent ensuite par des prix révisés, une structure modifiée ou un sachet qui ne convient pas au produit. Un appel d’offres complet fournit à chaque usine les mêmes hypothèses de fonctionnement, ce qui rend les devis comparables plutôt que simplement apparemment bon marché.
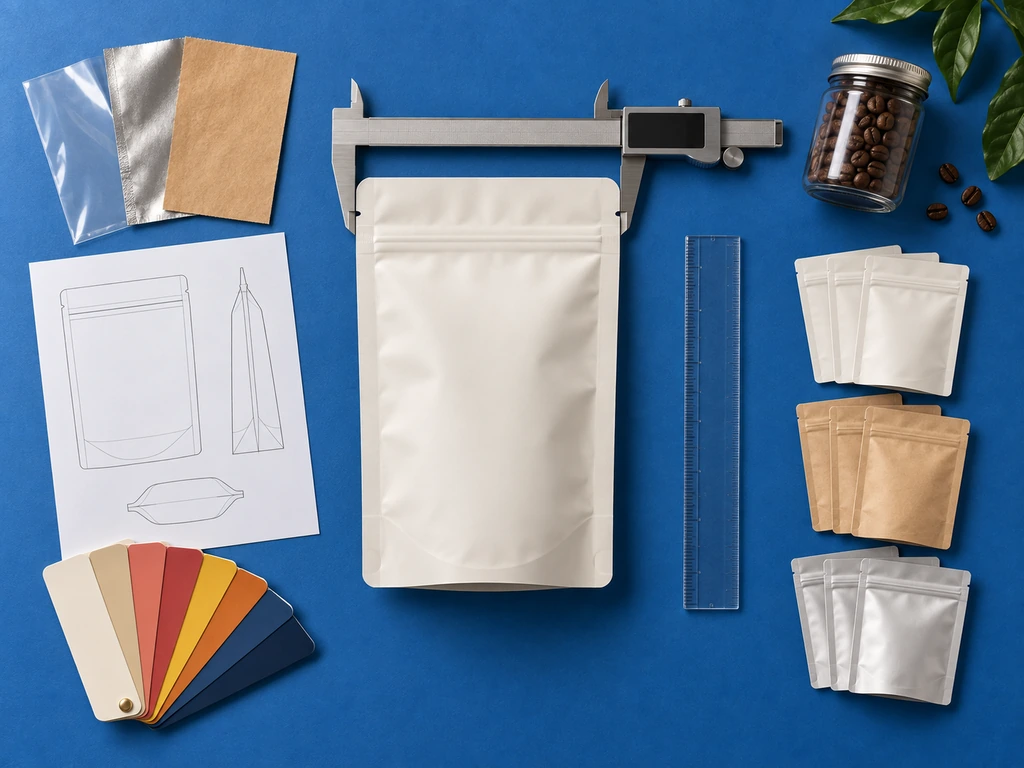
Produit, poids net et conditions de stockage
Commencez par décrire le contenu de la pochette. Précisez la forme du produit, son poids ou son volume de remplissage, sa densité le cas échéant, sa sensibilité à la graisse et à l’humidité, les contraintes liées à l’arôme, la durée de conservation prévue et la température de stockage normale. Indiquez si le produit est conditionné à chaud, congelé, stérilisé en autoclave ou emballé à température ambiante. Pour le café, il faut tenir compte des aspects liés au dégazage ; pour les poudres, il faut prendre en considération la formation de poussière et l'étanchéité ; pour les aliments huileux, il faut évaluer la résistance chimique et renforcer les propriétés barrières. Si des données sur la durée de conservation existent déjà, indiquez la structure actuelle de l'emballage et le mode de défaillance que vous cherchez à améliorer.
Dimensions finales et mode de remplissage
Indiquez la largeur, la hauteur et le soufflet inférieur du produit fini plutôt que de vous contenter d'une photo du produit ; utilisez un Tableau des tailles des sachets à fond plat pour affiner le format de départ lorsque vous ne disposez pas encore des dimensions exactes. Prévoyez l'espace libre requis ainsi que la distance nécessaire au-dessus de la fermeture à glissière pour votre scellage final. Précisez à l'usine si les opérateurs effectueront le remplissage à la main, utiliseront une machine à sachets préfabriqués ou recevront des rouleaux destinés à une ligne de formage, remplissage et scellage. Les équipements automatiques peuvent imposer des contraintes concernant la largeur des sachets, la position de la fermeture à glissière, la rigidité du film, le coefficient de frottement, les repères d’enregistrement et le gondolage admissible. Un échantillon du sachet actuel ou la fiche technique de la machine de remplissage peut éviter plusieurs séries de corrections.
Performances, caractéristiques et conformité des matériaux
Décrivez les propriétés requises avant de choisir un film laminé. Énumérez les critères de résistance à l'oxygène, à l'humidité, à la lumière, à la perforation, aux arômes, aux produits chimiques ou à la chaleur, par ordre d'importance. Précisez le type de fermeture à glissière, l’encoche de déchirement, la valve, le bec verseur, la poignée, le trou de suspension, la fenêtre, le traitement des coins et la finition de surface. Indiquez le marché cible et le contact prévu avec le produit afin que le fournisseur puisse adapter la documentation réglementaire relative au contact alimentaire ou autre à la structure exacte du produit. Pour les allégations de durabilité, demandez des preuves liées au laminé fini ; une couche extérieure recyclable ne rend pas pour autant recyclable un sachet composé de matériaux mixtes.
Illustrations, référence, quantités et livraison
Envoyez les fichiers graphiques vectoriels ou précisez quand ils seront prêts, indiquez le nombre de modèles et précisez la quantité requise pour chaque référence. Demandez les options d'impression numérique et traditionnelle lorsque le volume justifie l'une ou l'autre de ces méthodes. Exigez que les coûts d'outillage, le prix unitaire, le coût des échantillons, la production, l'emballage et le fret apparaissent sur des lignes distinctes. Indiquez le pays de livraison, le code postal ou le port, la date de lancement prévue, le mode d'expédition souhaité et le volume de réapprovisionnement prévu. Enfin, demandez le gabarit de découpe, le calendrier des épreuves, le délai de production après validation et la durée de validité du devis.
Utilisez le même appel d'offres pour chaque candidat et comparez la même structure, les mêmes caractéristiques, les mêmes quantités, les mêmes conditions commerciales et les mêmes exigences d'inspection. Si un devis s'avère nettement inférieur, identifiez la différence avant de la considérer comme une économie. L'élément manquant concerne souvent le matériau de barrière, l'outillage, le contrôle qualité, le fret ou une caractéristique qu'un autre fournisseur avait incluse.
Ce que cela implique pour votre programme de poches
Trois éléments de cette chaîne prennent une autre dimension lorsque l'on revend des emballages plutôt que de les acheter en une seule fois. Les frais liés aux cylindres varient en fonction du nombre de références multiplié par le nombre de couleurs, et 240 cylindres ont été livrés dans le cadre d'un projet concret. La quantité minimale de commande (MOQ) fait une différence d'un ordre de grandeur. Les défauts sont détectés par des contrôles de processus, et non par des promesses.
Pour les distributeurs et les grossistes, la situation en matière de marges évolue en conséquence. Le prix unitaire le plus bas est rarement synonyme de marge la plus élevée dès lors que l'on prend en compte l'amortissement des bouteilles et les stocks morts liés aux références invendues. Et c'est justement la possibilité de proposer aux petites marques une commande initiale de 500 pièces qui leur permet de rester dans votre portefeuille à mesure qu'elles se développent.
La stratégie d'approvisionnement est donc la suivante : veillez à inclure au moins une ligne d'impression numérique et une ligne d'héliogravure dans votre portefeuille de fournisseurs. Confiez les références tests et les modèles à faible volume à l'impression numérique, transférez les produits dont le succès est avéré vers la production en série par héliogravure, et organisez vos kits d'échantillons autour de cette structure en deux étapes. Pour une comparaison plus approfondie des types de fournisseurs et de leurs capacités, consultez notre Guide d'approvisionnement pour les fabricants de sachets à fond plat ainsi que les sept questions ci-dessous.
Avant de signer un contrat avec un fournisseur de pochettes
- Est-ce qu'ils réalisent en interne à la fois l'impression numérique ET l'héliogravure ?
- Vont-ils indiquer le coût de l'outillage séparément du prix unitaire ?
- Quelles sont les trois portes d'inspection qui font partie de leur processus ?
- Peuvent-ils apporter la preuve de la cohérence des commandes répétées ?
- Quel délai de livraison est stipulé dans le contrat ?
- Les documents de conformité préciseront-ils le type exact de stratifié et l'usage prévu ?
- Fourniront-ils les objectifs de barrière, les paramètres d'étanchéité et les dossiers de lots ?
Cette structure en deux étapes correspond exactement à la manière dont nous gérons les programmes chez Baishen Pack : nos lignes d’impression numérique et nos lignes d’héliogravure partagent le même site, ce qui permet à un revendeur de tester dix références à raison de 500 pièces chacune et de sélectionner les plus performantes sans avoir à changer d’usine. Sur le programme de 30 références à l'origine de notre comparatif des 240 cylindres, les épreuves ont été envoyées en une heure et la production a été achevée en huit jours ; depuis, ce client ne cesse de nous passer de nouvelles commandes. Le délai d'exécution standard pour l'impression numérique est de 7 à 10 jours ouvrés, et nous avons expédié une commande pour la saison promotionnelle quatre jours après réception des fichiers graphiques.
Vous vous demandez comment un faible MOQ programme de sachets à fond plat Quel serait le prix pour votre propre gamme ? Nous disposons d'échantillons gratuits, ce qui vous permet de vous faire une idée de la texture avant de vous engager ; vous ne payez que les frais de transport.
Pack Baishen
Lancez votre programme de sachets à fond plat
Indiquez-nous vos configurations, vos quantités et le coût de livraison cible : un interlocuteur dédié vous répondra en vous proposant des spécifications adaptées et un devis ventilé par outillage.
Obtenir un devis pour la division d'outillageRéférences
- Smithers. “ Le carton ondulé et les emballages souples stimulent l'impression numérique dans le secteur de l'emballage. ” 2025.
- Smithers. “ L'avenir de l'impression numérique pour l'emballage à l'horizon 2030. ” 2025.
- Agence canadienne d'inspection des aliments. “ Guide des défauts des sachets souples stérilisables : identification et classification. ” 2020.