¿Por qué algunos materiales de envasado de los lotes de envases flexibles superan las pruebas de migración, mientras que otros, que parecen idénticos, provocan retiradas del mercado y suponen un gasto de miles de dólares?
Muchos propietarios de marcas y responsables de compras consideran que los ensayos de envases alimentarios suponen un riesgo o una apuesta. Se crea un diseño, se envía a SGS o a Intertek y se espera que lo aprueben. Si no lo supera, lo único que se recibe puede ser un informe técnico con escasa información.
La verdad es que, para la mayoría de los laboratorios de ensayo, cumplir con los requisitos supone un camino casi imposible. El cumplimiento se determina, en su mayor parte, a partir de las especificaciones del proyecto.
El éxito de los resultados de las pruebas depende, ante todo, de que la ficha de especificaciones de adquisición sea correcta, y no de la propia prueba. Sin los materiales de envasado alimentario adecuados —incluidas las resinas en bruto, los adhesivos, las tintas y otros materiales en contacto con los alimentos—, las pruebas solo te llevarán a adquirir más envases, materiales y a generar más residuos.
Esta guía está diseñada para servirte de ayuda en el proceso de compra y garantizar la seguridad de los productos y de los consumidores. No te explicará cómo realizar un análisis químico, sino que te indicará cómo definir las especificaciones de los materiales en una solicitud de presupuesto (RFQ) y qué documentos importantes debes exigir que incluya tu proveedor. De este modo, te asegurarás de que tus productos alimenticios finales cumplan con la normativa de la FDA, la UE y otras normativas internacionales de seguridad alimentaria antes de que se envíen al laboratorio de análisis.
Tipos habituales de ensayos de envases alimentarios que debes conocer
Si buscas en Internet “ensayos de envases alimentarios”, encontrarás una gran variedad de servicios de ensayo. Tendrás que saber diferenciar entre los ensayos de seguridad (cumplimiento normativo) y los de funcionalidad (rendimiento) a la hora de explicárselo a tu proveedor.
A continuación se enumeran cuatro aspectos fundamentales que debes incluir en tu vocabulario de control de calidad en relación con los distintos tipos de embalaje:
- Ensayos de migración química: Este es el componente principal del cumplimiento normativo (FDA/UE). Este ensayo consiste en evaluar si los componentes químicos del envase se transfieren al alimento y de qué manera lo hacen.
- Migración global (OM): El ensayo de migración global mide la “inercia” total, es decir, la falta de reactividad química, del material.
- Migración específica (SM): Los ensayos específicos de migración miden sustancias químicas concretas que suscitan preocupación (por ejemplo, BPA, ftalatos o metales pesados). Para ello, se suelen emplear técnicas de laboratorio avanzadas, como la GC-MS (cromatografía de gases-espectrometría de masas).
- Ensayos físicos y mecánicos: Las pruebas físicas garantizan que la bolsa resistirá la cadena de suministro y el transporte sin sufrir ningún daño físico.
- Resistencia a la tracción & Alargamiento (ASTM D882): ¿Qué nivel de esfuerzo se necesita para romper la película?
- Resistencia a los pinchazos (ASTM F1306): ¿Es resistente el film a los pinchazos provocados por objetos afilados, como la carne con huesos o los bordes de la pasta?
- Coeficiente de fricción (COF): ¿Tiene la película el grado adecuado de deslizamiento? Si es demasiado resbaladiza, puede provocar el derrumbe de las pilas, y si es demasiado pegajosa, puede causar atascos en la máquina.
- Prueba de integridad de las juntas: La calidad de una película depende de la calidad de los sellos.
- Resistencia al estallido (ASTM F1140): Los paquetes se inflan hasta que revientan, lo que permite descubrir su punto más débil.
- Penetración del tinte: Para detectar canales o huecos microscópicos en la zona de sellado, se rellena dicha zona con un líquido de color.
- Pruebas de rendimiento de la barrera: Una prueba para determinar la durabilidad y la vida útil de su producto en diversas condiciones ambientales.
- Índice de transmisión de oxígeno (OTR): La cantidad de oxígeno que atraviesa la película. Es importante para evitar que los frutos secos y la cecina se pongan rancios.
- Índice de transmisión de vapor de agua (WVTR): La cantidad de humedad que entra o sale. Es importante mantener las pastillas deshumidificadoras crujientes o los polvos secos.
Para garantizar que sus productos se mantengan en buen estado y sean aptos para la venta, es necesario realizar ensayos físicos y de barrera. Los ensayos químicos contribuyen a que sus productos cumplan con la normativa vigente. Las siguientes secciones de esta guía se centran específicamente en el cumplimiento de la normativa química, ya que esta es la disciplina que con mayor frecuencia se pasa por alto a la hora de seleccionar el material.
Normas internacionales sobre ensayos de envases alimentarios: la FDA, la UE y otras
Antes de profundizar en las especificaciones de los materiales utilizados, debemos sentar primero las bases necesarias para comprender la legislación y la normativa aplicables en el sector alimentario. Es posible que tu marca venda sus productos en una región concreta, pero la cadena de suministro es internacional. Conocer los distintos componentes de la cadena de suministro ayuda a formular las preguntas adecuadas en relación con los ensayos de contacto con alimentos.
A continuación te ofrecemos un breve resumen de los tres principales marcos normativos con los que te encontrarás:
| Región | Norma reglamentaria | Mecanismo central | Aspectos clave para los compradores |
| Estados Unidos 🇺🇸 | FDA 21 CFR 177 | “Las ”condiciones de uso» se centran en si la materia prima es segura para determinadas condiciones físicas (por ejemplo, llenado en caliente frente a almacenamiento en congelador). | Asegúrate de que los materiales estén certificados para tu condición de uso específica (por ejemplo, condición B para agua hirviendo, condición E para temperatura ambiente). |
| UE 🇪🇺 | Reglamento (UE) N.º 10/2011 | “Lista positiva” y SML: se rige por una lista estricta de sustancias permitidas. Se centra especialmente en los límites de migración específicos (SML) de sustancias químicas tóxicas y nocivas. | Presta especial atención a los límites de migración global (OM) y controla rigurosamente las aminas aromáticas primarias (PAA) en los laminados. |
| China 🇨🇳 | GB Serie 4806 | El Sistema Armonizado combina los requisitos generales de seguridad para los consumidores (4806.1) con normas específicas sobre materiales (por ejemplo, 4806.7 para los plásticos). | Asegúrate de que el material cumpla con el código GB específico correspondiente a tu tipo de resina (por ejemplo, PE, PET o PP). |
Esta guía utiliza como ejemplos las normas del título 21 del Código de Regulaciones Federales (CFR) de la FDA, pero el razonamiento es válido para cualquier normativa. Ya sea en Estados Unidos, Europa o Asia, las causas fundamentales de los fallos siempre serán las mismas, ya se trate de contaminantes en la resina, adhesivos sin reaccionar o tintas que se corren. Contar con una especificación de materiales que cumpla las normas de la FDA suele ayudar a cumplir con las normativas internacionales sobre ensayos de sustancias restringidas que protegen la salud humana.
Por qué las especificaciones de los materiales son más importantes que el informe de ensayo
Para muchos clientes, el punto final de la cadena de suministro es el informe de pruebas. Esto supone un problema, ya que se trata de un proceso reactivo. Para cuando se genera el informe, el film ya habrá sido extruido, impreso, laminado y curado. Si el informe es negativo, toda la tirada de producción se destina al desguace.
El mayor problema de los envases flexibles es la migración. La migración consiste en el paso de sustancias químicas del material del envase al alimento.
Según la especificación, hay dos tipos de migración que deben controlarse:
- Migración global (OM): La cantidad total de sustancias no volátiles que se transfieren al alimento. Esto indica la inercia general del plástico.
- Migración específica (SM): La transferencia de sustancias específicas, a menudo peligrosas (como monómeros, aditivos o metales pesados).
Rellenar incorrectamente una lista de materiales (BOM) puede suponer un riesgo de superar el límite específico de migración (SML). Un ejemplo de ello es que un proveedor utilice un adhesivo barato para ahorrar dinero. Ese adhesivo podría contener aminas aromáticas primarias (PAA). Ningún análisis de laboratorio puede “solucionar” esto. El análisis se limita a documentar la contaminación. Para evitarlo, la empresa debe cambiar el enfoque, pasando de la verificación a la especificación.
Paso 1: Determinación de la capa apta para el contacto con alimentos
La capa sellante es la parte más importante de la estructura de su envase flexible. Es la única capa que está en contacto físico directo con su producto. Si esta capa se ve afectada, el alimento también se ve afectado.
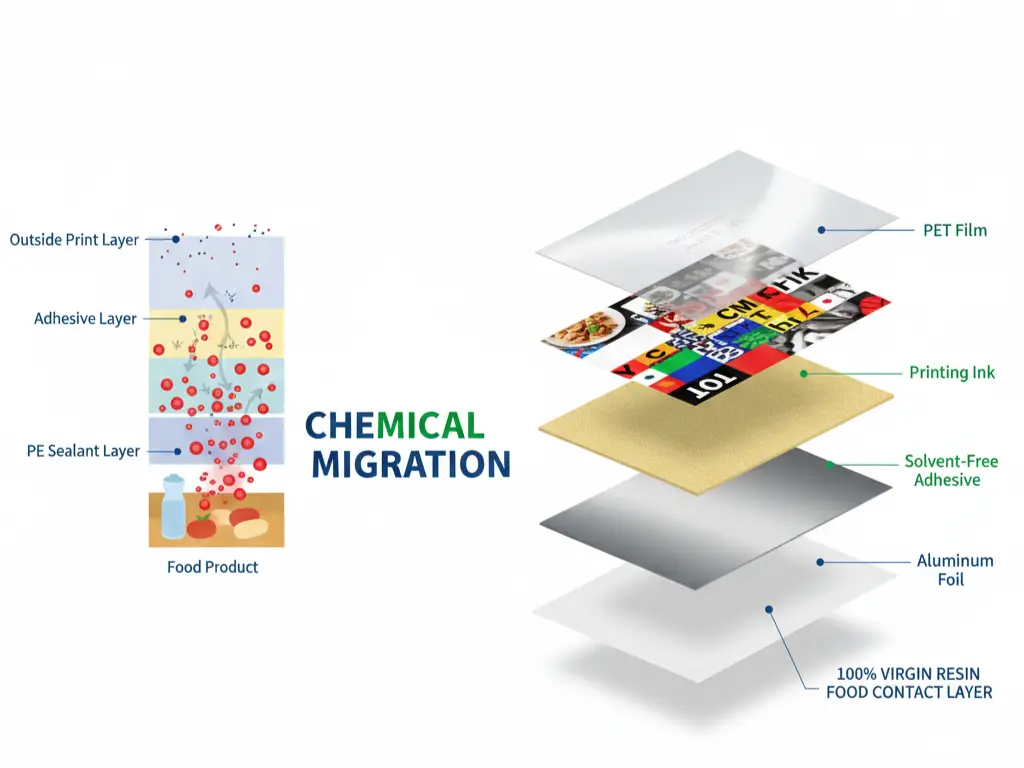
Utilizar resinas vírgenes 100% para evitar el síndrome NIAS
En sus contratos de adquisición debe figurar una cláusula no negociable: “La capa en contacto con los alimentos debe estar compuesta por resina virgen 100%”.”
Con el auge de las tendencias en materia de sostenibilidad, existe una presión para utilizar materiales reciclados postconsumo (PCR). Si bien el PCR es excelente para las capas exteriores de una bolsa (la banda de impresión), plantea riesgos significativos en la capa de contacto.
El riesgo lo plantean las NIAS (sustancias añadidas de forma no intencionada). Los materiales reciclados proceden de un flujo de residuos que no se puede gestionar de forma perfecta. Los materiales con contenido reciclado post-consumo (PCR) pueden seguir conteniendo trazas de sustancias químicas anteriores, como detergentes, aceites no alimentarios, productos de degradación resultantes de procesos térmicos, etc.
Si estas sustancias químicas aparecen en la capa de sellado, contaminarán los productos alimenticios. Se trata de contaminantes impredecibles que no superan las pruebas. El uso de resina virgen 100%, como el LDPE, el CPP o el BOPP, elimina este problema.
Divulgar las propiedades de los alimentos para controlar los aditivos
Uno de los errores más frecuentes en el proceso de adquisición es no compartir los detalles del producto con el proveedor de envases. Para que las pruebas de los envases alimentarios tengan éxito, el proveedor debe conocer el contenido de la bolsa.
Las películas plásticas no son resbaladizas por naturaleza, sino pegajosas. Para facilitar el flujo en los procesos de alta velocidad, los fabricantes incorporan agentes deslizantes (como la erucamida) que migran hacia la superficie.
Sin embargo, las pruebas de migración se realizan en función de los alimentos que consumas.
- Alimentos ácidos: Puede interactuar con las capas de aluminio.
- Alimentos grasos o aceitosos (frutos secos, comida para mascotas): Las grasas actúan como disolventes. “Extraen” los aditivos del plástico.
La comunicación con el proveedor es importante, sobre todo en lo que respecta al tipo de envase que se utiliza para tus frutos secos tostados en aceite. La mayoría de los proveedores utilizan envases económicos, con un recubrimiento polimérico rico en aditivos deslizantes. Si no se comunica al proveedor la idoneidad del envase, los aditivos deslizantes en exceso podrían extraerse durante los ensayos en los que se utilice un simulador de alimentos grasos, como el etanol. Un informe que indique un nivel de “sustancias extraíbles” superior al aceptable podría dar lugar a un resultado negativo.
Paso 2: Elegir el laminado adecuado para evitar que queden residuos
Los envases flexibles se fabrican con varias capas de materiales superpuestas, unidas entre sí mediante adhesivos. Estos adhesivos son la causa de un posible incumplimiento “invisible” de la normativa. Las sustancias químicas pueden migrar a través de las capas internas del envase y llegar a los alimentos, sobre todo si el adhesivo no está bien formulado.
Por qué deberías optar por el laminado sin disolventes
El tipo de laminado más habitual utiliza adhesivos a base de disolvente, que se fabrican con un adhesivo disuelto en un disolvente químico, como el acetato de etilo. A continuación, pasan por un secador, cuyo objetivo es evaporar cualquier resto de disolvente.
Lamentablemente, los disolventes residuales dependen de la velocidad de producción y de la temperatura del secador, y quedan atrapados en el laminado. Estos disolventes pueden migrar posteriormente a los alimentos, provocando sabores indeseables y haciendo que no se superen las pruebas específicas de migración exigidas por la FDA y la UE.
Cuando se utiliza tecnología sin disolventes, se emplea un adhesivo de dos componentes que se endurece mediante una reacción química, y no por secado. Al no contener disolventes, no existe riesgo de retención de disolventes. Este método es el más seguro en lo que respecta al cumplimiento de la normativa sobre envases alimentarios y se está convirtiendo en el método preferido para la mayoría de los envases alimentarios, incluidas las bolsas para bebidas.
Especificar adhesivos alifáticos para bolsas de esterilización
Si vas a comprar bolsas retortables (envases que se someten a un proceso de esterilización a 121 °C o más, como la comida húmeda para mascotas o las comidas preparadas), los adhesivos estándar no serán eficaces. El calor intenso degrada las uniones de poliuretano estándar.
Y lo que es peor, el uso de adhesivos inadecuados a altas temperaturas puede provocar reacciones con el agua que tienen efectos potencialmente nocivos. Entre estos efectos se encuentra la liberación de un carcinógeno conocido: las aminas aromáticas primarias (las PAA son un carcinógeno conocido). El Reglamento (UE) n.º 10/2011 se aplica a la migración de PAA y establece un umbral muy bajo (0,01 mg/kg) para dicha migración.
Cuando encargues bolsas para autoclave, comprueba qué tipos de adhesivos se utilizan. Pregunta: “¿Utilizan adhesivos alifáticos de alto rendimiento para evitar la formación de PAA durante el proceso de autoclave?”. Si las aplicaciones para autoclave contienen adhesivos aromáticos, es seguro que las pruebas de migración darán resultado negativo.
Comprueba los protocolos de curado del proveedor antes del envío
El cumplimiento de la normativa química también depende del tiempo. Los adhesivos de laminación necesitan tiempo para reticularse y solidificarse por completo. Este proceso tiene lugar en una sala de curado con temperatura controlada.
Si un proveedor tiene prisa por cumplir un “plazo de entrega de tres días”, es posible que envíe los rollos antes de que se haya completado el curado.
- El adhesivo sin curar es químicamente activo. Contiene monómeros que pueden migrar fácilmente a través de la película.
- El adhesivo completamente curado es inerte. Es un plástico sólido que no migra.
Comprueba el tiempo que indica cada proveedor y compáralo con el tiempo de curado estándar, que oscila entre 48 y 72 horas a una temperatura de entre 45 y 50 °C. Si un proveedor afirma que puede realizar un envío inmediato tras el laminado, esto supone una señal de alerta en materia de seguridad química. Debes asegurarte de que el certificado de análisis (COA) especifique que la mercancía solo puede salir de fábrica una vez que haya completado el proceso de curado.
Paso 3: Diseño para minimizar los riesgos de migración
La tinta suele encontrarse en el exterior o incrustada en el centro, pero constituye una importante fuente de contaminación química. Debes especificar los parámetros de diseño e impresión que minimicen este riesgo.
Tintas de baja migración
Los productos sensibles (por ejemplo, alimentos para bebés y productos con una relación superficie/volumen muy elevada) pueden requerir el uso de tintas especiales, ya que las moléculas pequeñas procedentes de los fotoiniciadores o de las resinas pueden migrar a través de las capas.
Pregunta a tu posible proveedor: “¿Puedo preguntarte si suministráis sistemas de tinta de baja migración?”
En comparación con otras tintas, las tintas LM están formuladas con componentes diferentes y son más caras. Sin embargo, merecen la pena, ya que ofrecen una protección adicional para las categorías de alimentos de alto riesgo. Están formuladas con moléculas más grandes que son demasiado grandes para migrar a través de la matriz plástica y, por lo tanto, constituyen una alternativa más segura.
Control de la prohibición de compensación
La superposición se produce cuando la película impresa se enrolla en una bobina, a nivel de sus bordes. La cara exterior impresa de la película entra en contacto directo con la cara interior de la capa siguiente del rollo, que es la que entra en contacto con los alimentos.
La contaminación de la capa en contacto con los alimentos se produce como consecuencia de la transferencia de sustancias químicas procedentes de la tinta —que no son visibles— si la tinta no se ha secado por completo o si la presión de bobinado es excesiva. Cuando el consumidor abre la bobina para envasar alimentos, esa capa contaminada entra en contacto con los alimentos.
Pregunta a tu proveedor cómo gestionan la calidad de la alineación. ¿Disponen de un sistema adecuado de refrigeración por aire y de control de la tensión? ¿Realizan la prueba de la cinta adhesiva o la prueba de fricción en el rollo para comprobar la fijación de la tinta?
Lista de comprobación para las pruebas de envases alimentarios: qué preguntar a tu proveedor
No estás obligado a realizar las pruebas, pero es tu responsabilidad revisar los registros. Cuando se audite a tu posible proveedor, no olvides consultar esta lista de comprobación antes de emitir una orden de compra, para garantizar la satisfacción del consumidor.
| Tipo de documento | Puntos clave (Qué hacer Busca) | Por qué es importante |
| Informes de ensayos realizados por terceros (por ejemplo, SGS, Intertek) | Fecha: Debe ser reciente (últimos 12-24 meses). Condiciones: La temperatura y el tiempo deben coincidir con tu proceso de envasado (p. ej., 100 °C durante 30 minutos). Alcance: Debe indicar la estructura exacta del material que vas a comprar (p. ej., PET/AL/PE). | Garantiza que los datos estén actualizados y sean científicamente relevantes para la aplicación específica de tu producto, y demuestra su versatilidad. |
| Declaración de conformidad (DoC) | Normativa: Referencias a códigos específicos (FDA 21 CFR 177.1520 o Reglamento (UE) n.º 10/2011). Especificaciones de uso: Indicación explícita de los tipos de alimentos seguros (ácidos/grasos) y los límites de temperatura. Identidad: Datos completos del fabricante y firma. | Esta es tu garantía legalmente vinculante. Un informe no es más que datos; un certificado de conformidad (DoC) es una promesa de responsabilidad. |
| Certificaciones de fábrica (auditoría de sistemas) | BRCGS: Busca “Grado A” o “Grado AA”. Se trata del estándar de referencia mundial. ISO 9001: certifica la gestión general de la calidad. HACCP: certifica los controles de análisis de peligros. | Demuestra que el entorno de la fábrica es lo suficientemente higiénico como para fabricar materiales destinados al contacto con alimentos sin que se produzca contaminación. |
Consigue hoy mismo tu informe «Compliance Pass»
La ansiedad que generan los ensayos de los envases alimentarios es innecesaria y solo significa que hay algo que falla en tu proceso de aprovisionamiento. Al centrarte en los resultados de laboratorio como resultado final de tu proceso de aprovisionamiento, estás perdiendo la oportunidad de emplear los insumos más eficaces en el proceso. Los insumos más eficaces serían los insumos adecuados en la fábrica: las resinas vírgenes, los adhesivos adecuados y unos tiempos de curado controlados.
Para ser más concretos, tu proveedor no debería ser simplemente un proveedor; tu proveedor debería ser tu socio en materia de cumplimiento normativo.
¿Por qué elegir Baishen Pack?
En Baishen Pack, somos conscientes de que el cumplimiento normativo es innegociable. Como fabricante especializado en soluciones de envasado flexible, contamos con certificaciones exhaustivas de SGS, BRCGS e Intertek, lo que garantiza que nuestros procesos cumplen con los más altos estándares internacionales en materia de seguridad alimentaria.
Vamos más allá del mero cumplimiento normativo. Baishen Pack cuenta con un laboratorio de calidad interno Estamos equipados para verificar cada lote antes de que salga de nuestras instalaciones. Realizamos pruebas rigurosas, entre las que se incluyen la resistencia de la unión entre capas, la resistencia a la perforación, la resistencia a la tracción, la resistencia al estallido y pruebas de caída. Además, antes del embalaje y el envío, cada pedido se somete a un proceso de doble comprobación para verificar su aspecto y la exactitud de la cantidad. Este rigor interno garantiza que, cuando nuestro embalaje llegue a su línea de producción, funcione a la perfección.
Para obtener más información sobre nuestros rigurosos estándares de pruebas, visita nuestra Capacidades de garantía de calidadlazos.
¿Estás listo para proteger tu cadena de suministro? No pierdas el tiempo intentando descifrar normativas complejas por tu cuenta. Ponte en contacto con nosotros hoy mismo. Deje que nuestro equipo de ingeniería analice los requisitos de su producto y le proporcione un paquete completo de documentación de conformidad (Declaración de Conformidad, informes de SGS), junto con una recomendación personalizada sobre los materiales que garantice la seguridad y el rendimiento.