En el sector del envasado flexible, la calidad del sellado influye directamente en la integridad del producto. La creación del sellado longitudinal en un envase fabricado a partir de material en rollo es una decisión fundamental en el diseño y las operaciones de envasado. Esta decisión influye en los costes de material, la eficiencia de la producción, la seguridad del producto y su vida útil. En las aplicaciones de formado, llenado y sellado vertical (VFFS) y de formado, llenado y sellado horizontal (HFFS), los dos principales métodos de termosellado son los sellados con aletas y los sellados superpuestos.
Aunque ambos tipos de sellado cumplen la función de unir “de forma continua y duradera” dos bordes de un material, los mecanismos para lograrlo, así como las ventajas operativas, difieren. Por lo tanto, conocer y comprender estas diferencias en el sector del envasado es fundamental, no solo por una cuestión de conocimiento, sino también para aprovechar al máximo el potencial de las líneas de envasado a la hora de cumplir los requisitos comerciales y normativos del producto.
Esta guía ofrece una comparación objetiva entre el sellado con aletas y el sellado solapado, incluyendo aspectos como su construcción, rendimiento, compatibilidad de materiales y los mejores escenarios de uso. Describe el proceso de toma de decisiones y proporciona una guía para la resolución de problemas comunes relacionados con el sellado, lo que permite a los profesionales del sector del envasado tomar decisiones acordes con los objetivos del producto y de la producción.
¿Qué son el sellado de aletas y el sellado por solapamiento?
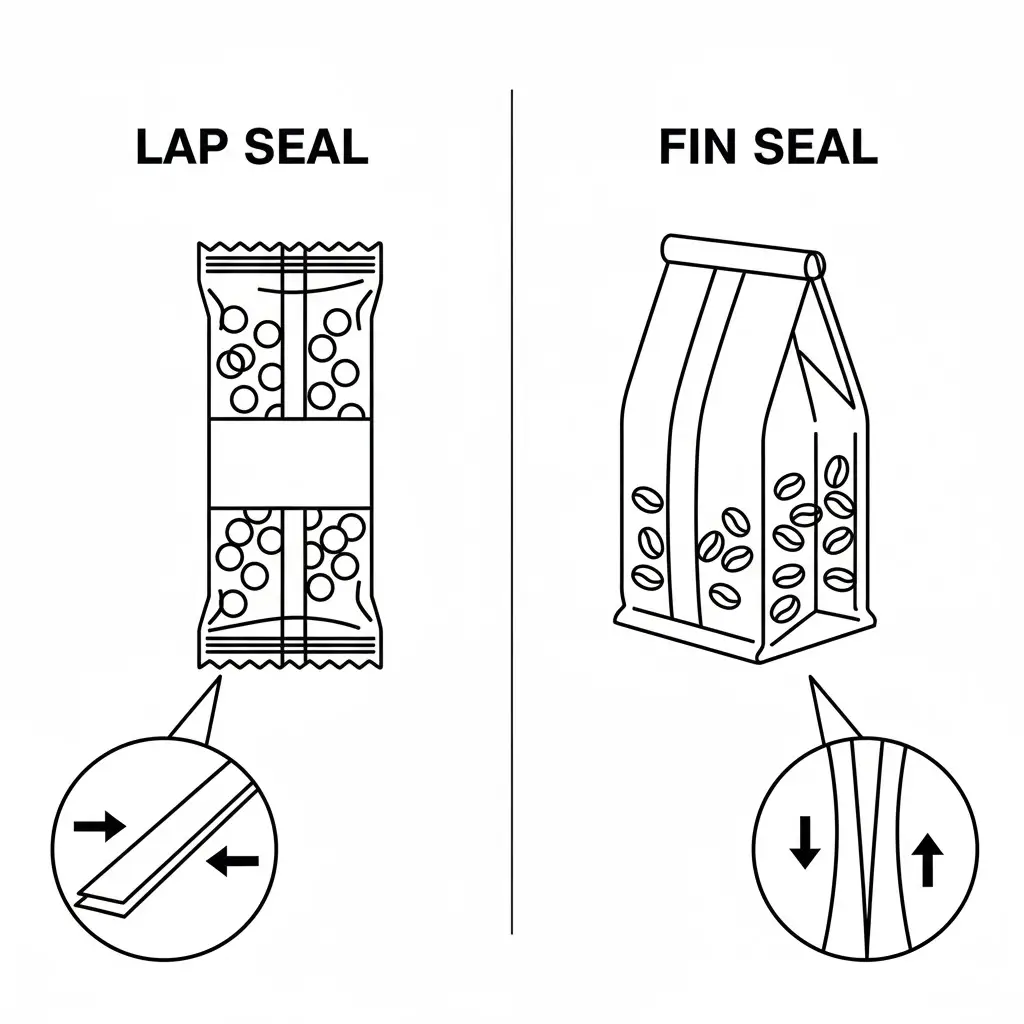
La principal diferencia entre un sellado con aletas y un sellado solapado radica en la forma en que se unen los bordes del film durante el proceso de termosellado. Esta diferencia estructural determina el tipo de material de envasado que se puede utilizar y el grado de integridad del sellado que se puede alcanzar.
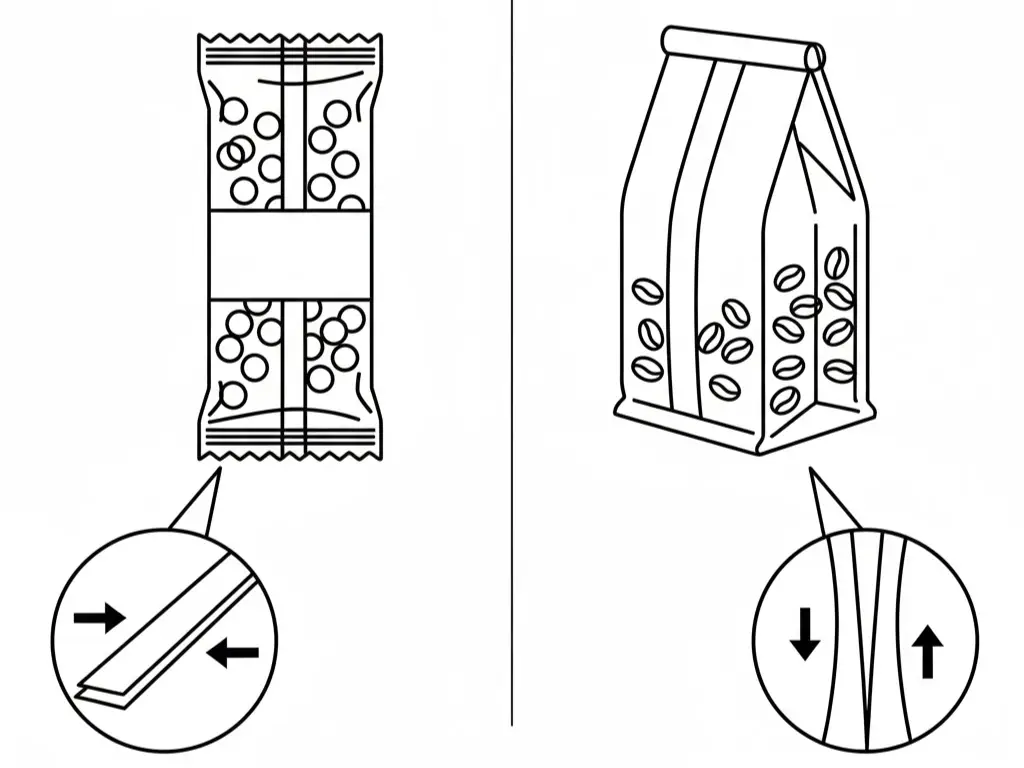
Una foca común Consiste en unir las dos superficies interiores de un envase de película mediante calor y presión. La costura, o más bien la aleta que se forma, sobresale del cuerpo del envase como si fuera una pequeña aleta. Este sellado se crea doblando la película hacia arriba, asegurándose de que la cara sellable del interior de la película quede sellada consigo misma (de dentro hacia dentro). Se trata de un método básico para conseguir una unión resistente en el caso de films multicapa o laminados, cuya capa exterior no es termosellable. El sellado final suele doblarse de forma plana, cubriendo el envase para presentarlo mejor.
Un sello de junta, Por otro lado, está la que se realiza solapando los dos bordes de la lámina y sellando la superficie interior de un borde a la superficie exterior del otro (de dentro hacia fuera). Esta técnica se utiliza para conseguir una superficie lisa sin que sobresalga ninguna lengüeta. Para que funcione correctamente, en un sellado solapado, tanto la superficie interior como la exterior del film en la zona del sellado deben ser compatibles y poder crear un sellado duradero bajo la influencia de la presión y el calor ejercidos por las barras de sellado. Esto limita necesariamente el tipo de material que se puede utilizar en esta técnica de sellado. La principal ventaja del sellado solapado es que utiliza menos material en comparación con el sellado con lengüetas, ya que requiere una anchura menor de la película que este último para cubrir un envase del mismo tamaño.
Junta de remate frente a junta solapada: las diferencias clave de un vistazo
Para evaluar las dos opciones de sellado, es imprescindible analizar y comprender técnicamente la formación mecánica de cada sellado. Los dos componentes principales que diferencian un sellado con aletas de un sellado solapado son el sellado y la alineación de los bordes de la película en el proceso de termosellado. Estos dos componentes determinan el tipo de material de envasado que se puede utilizar y la integridad del sellado que se puede conseguir.
| Característica | Fin Seal | Sello de junta |
| Resistencia del sellado | Alta. La unión de dos capas internas de sellador idénticas crea una unión muy resistente, fiable y hermética. | Variable. La resistencia del sellado depende de la compatibilidad entre las capas interior y exterior de la película. En general, se considera que tiene una resistencia de sellado inferior a la de un sellado con aletas. |
| Uso de los materiales | Más ancha. La formación de la “aleta” requiere entre 1/2 y 3/4 de pulgada (12-20 mm) adicionales de ancho de película por envase. | Menor. El solapamiento mínimo permite una reducción significativa del ancho del material, lo que suele suponer un ahorro de entre 10 y 15% de película, lo que se traduce en una reducción de los costes. |
| Compatibilidad con películas | Excelente. Compatible con casi todos los films flexibles, especialmente con estructuras laminadas complejas de film flexible con capas exteriores no sellables (por ejemplo, PET, OPP). | Limitado. Requiere películas en las que tanto la superficie interior como la exterior sean termosellables, como el polietileno (PE) monocapa o las películas coextruidas. |
| Aspecto del sello | Una aleta saliente, que normalmente se pliega hacia abajo. Puede interferir con los gráficos del panel trasero de las bolsas. | Liso y uniforme. Ofrece un aspecto elegante con gráficos continuos, lo que puede ser justo lo que busca el cliente en productos de consumo destinados al mercado minorista. |
| Velocidad de producción | Puede resultar un poco más lento debido a la mecánica de plegado de la aleta. | Podría ser más rápido gracias a un proceso de sellado más sencillo. Sin embargo, la velocidad suele depender de otros factores relacionados con la máquina y el producto. |
| Coste habitual | Mayor coste del material debido a que la lámina es más ancha. Las mordazas de sellado también pueden tener un diseño más complejo. | Menor coste de material gracias a la reducción del consumo de película. Este es uno de los principales motivos para su adopción en aplicaciones adecuadas. |
Compatibilidad de materiales: cómo influye el tipo de película en el rendimiento del sellado
Aunque la tabla anterior resume varias diferencias clave, hay un factor —la compatibilidad de los materiales— que suele ser el factor determinante principal e ineludible en el proceso de selección. La propia estructura del film de envasado suele dictar qué método de sellado no solo es preferible, sino también técnicamente viable. En esta sección se analiza con más detalle por qué el film es el elemento más decisivo.
Los sellos de aleta son la opción recomendada para las películas laminadas multicapa. Estos materiales se basan en sus prestaciones y pueden consistir en una combinación de varias capas para proporcionar determinadas características de barrera, durabilidad e imprimibilidad. Uno de ellos sería el poliéster (PET) / lámina de aluminio (AL) / polietileno (PE). La capa exterior de PET proporciona una superficie de impresión de alta calidad y resistencia; la lámina de aluminio ofrece una excelente barrera contra el oxígeno y la humedad; y el PE interior actúa, en este caso, como sellador. La capa interior de PE no puede sellarse con la capa exterior de PET, por lo que el sellado por solapamiento resulta imposible. La única alternativa es el sellado por aletas, que solo permite que la capa sellante de PE se adhiera a sí misma, garantizando así la integridad del sellado y la exclusión de factores externos al producto. Esto lo convierte en el estándar en envases alimentarios de alta barrera, alimentos para mascotas y la mayoría de las aplicaciones biocientíficas.
Las juntas solapadas son las más adecuadas para películas monocapa o coextruidas específicas. Los sellados solapados funcionan mejor con películas monocapa o con determinadas películas coextruidas. Las películas monocapa están fabricadas con un único polímero, como el polietileno de baja densidad (LDPE), y presentan superficies idénticas. No obstante, las películas coextruidas también pueden diseñarse para sellados solapados. Las películas coextruidas se crean mediante la extrusión simultánea de varias capas de diferentes polímeros para formar una única película integrada. Si el film se diseña con una capa termosellable tanto en el interior como en el exterior, el embalaje con sellado solapado se convierte en una opción muy eficaz que protege el contenido de los elementos externos. Este film suele estar destinado a artículos en los que un sellado hermético no es fundamental o en los que el sellado no es tan importante como el ahorro en costes de materia prima, como las envolturas de algunas revistas o productos de panadería. Si se utiliza un sellado solapado con un film incompatible, el sellado fallará, el film resultará dañado y el producto se echará a perder. Esto podría provocar lesiones durante el transporte.
Aplicaciones industriales: dónde destaca cada tipo de junta
La ciencia de los materiales es un elemento fundamental a la hora de determinar las distintas aplicaciones de mercado de cada tipo de junta. Las diferentes películas se ven influidas por determinadas tecnologías, que constituyen la base para su adopción en sectores específicos. Cada sector aprovecha las características específicas de la junta de aleta o de solapamiento. Estas aplicaciones ofrecen un contraste con la realidad frente a los conceptos teóricos.
Aplicaciones de las juntas de fin:
El precintado tipo «fin seal» es la mejor opción para los precintados de envases que exigen los máximos niveles de seguridad y contienen productos con una vida útil prolongada. Estos envases requieren precintados resistentes y duraderos para mantener la integridad del precintado.
Productos alimenticios: Dependiendo del tipo de envase, el sellado en aleta se utiliza en una gran variedad de envases alimentarios, especialmente para productos sensibles al oxígeno, la humedad o la contaminación. Entre ellos se incluyen los envases cerrados para aperitivos (patatas fritas), café, mezclas en polvo y alimentos congelados. El sellado ayuda a mantener la seguridad y la frescura del producto.
Productos farmacéuticos y médicos: Las juntas de aleta proporcionan espacios cerrados de alta integridad para dispositivos médicos y envases sellados para productos farmacéuticos, en los que el vertido, la esterilidad y la protección de barrera son aspectos prioritarios.
Industrial y químico: Las láminas laminadas se utilizan para el envasado de productos industriales y químicos, como polvos y líquidos, y se sellan para evitar derrames y garantizar la seguridad del producto.
Aplicaciones de Lap Seal:
Las juntas de solapa son ideales para aplicaciones de gran volumen en las que el objetivo principal es reducir los costes de material y las propiedades de barrera no son una prioridad.
Pastelería: Las barritas de chocolate, las galletas saladas y las galletas dulces son algunos de los aperitivos favoritos que suelen envasarse mediante un sellado sobre el regazo. Aportan un aspecto elegante al diseño de marca a toda superficie y el ahorro de material es considerable cuando los volúmenes de producción son elevados.
Panadería: Algunos productos de panadería frescos, envueltos en un sencillo film de polietileno y con una vida útil corta, también utilizan un sellado superpuesto para lograr un cierre económico y adecuado.
Bienes de consumo no alimentarios: Los artículos de consumo envasados con el clásico precinto envolvente, como las pastillas de jabón envueltas, las tarjetas coleccionables y las revistas, son un buen ejemplo del uso de este precinto. Este envase contiene y protege los artículos del polvo y no requiere una barrera hermética.
Cómo elegir la junta adecuada: un marco práctico para la toma de decisiones
Elegir los materiales de envasado flexible y la técnica de sellado adecuados para su aplicación requiere un enfoque sistemático y funcional que permita determinar las soluciones de envasado más adecuadas a sus necesidades. Utilice este sistema de cuatro pasos como guía para su decisión y asegúrese de que sus necesidades se analicen a fondo.
- ● Paso 1: Analiza la estructura de tu película.
Este es el paso fundamental. Determina la composición de tu película. ¿Se trata de un homopolímero monocapa, una película coextruida o un laminado multicapa? Si la capa exterior no es sellante, la única opción es un sellado por aletas. Si ambas superficies son sellables, puedes pasar a evaluar la posibilidad de un sellado solapado.
- ● Paso 2: Define tus necesidades en cuanto a barreras y resistencia.
Evalúa los requisitos de tu producto. ¿Requiere un cierre hermético para protegerlo del oxígeno o la humedad y maximizar su vida útil? ¿Es necesario un alto nivel de resistencia a los pinchazos o a las caídas? Si la respuesta es afirmativa a cualquiera de estas preguntas, se recomienda encarecidamente utilizar un cierre de aletas, que ofrece una mayor resistencia.
- ● Paso 3: Evaluar los objetivos estéticos y de imagen de marca.
Evalúa el diseño del envase. ¿Es fundamental que el panel trasero tenga un aspecto limpio y sin interrupciones para tu imagen de marca o para la información reglamentaria? Un sellado solapado aporta un aspecto más suave y de mayor calidad. Si el diseño del panel trasero permite incorporar una solapa doblada sin comprometer los elementos visuales clave, el sellado con solapa sigue siendo una opción viable.
- ● Paso 4: Calcular el impacto en los costes a largo plazo.
A la hora de tomar una decisión, suele ser necesario encontrar un equilibrio entre el rendimiento y el coste. Calcula el ahorro que supone la reducción de material en un sellado solapado basándote en tu consumo anual de película. Valora este ahorro teniendo en cuenta riesgos como unas mayores tasas de fallo en el sellado, una menor protección del producto y el desperdicio de producto. Los sellados solapados reducidos también son preferibles, dado el énfasis global en los envases sostenibles.
Desde la selección de precintos hasta la excelencia total en el envasado con Baishen Pack
La elección entre un sellado con aletas o un sellado solapado es solo una parte mínima de un envasado satisfactorio. El verdadero éxito se basa en la estructura del film, la precisión del sellado y la destreza en la producción.
En Baishen Pack, prestamos la máxima atención a estos componentes en cada encargo y ofrecemos envases flexibles diseñados a medida para adaptarse al material del producto, a los requisitos de barrera y a la marca. Nuestro equipo nacional determina el tipo de sellado, la mezcla de materiales y el acabado óptimos para ofrecer una combinación satisfactoria en cuanto a protección, eficiencia y atractivo estético.
Ya sea en el envasado de aperitivos y comida para mascotas o en el de café, Baishen Pack transforma la tecnología en envases precisos, funcionales y que protegen la marca.
Problemas habituales con las juntas y cómo solucionarlos
Las operaciones de envasado satisfactorias comienzan con la selección de los sellos adecuados. Sin embargo, una ejecución correcta es igual de importante. Incluso la elección más idónea puede fracasar debido a fallos operativos, por lo que saber identificar y resolver los problemas de funcionamiento de los sellos es igualmente fundamental para planificar el flujo de producción y la matriz de control de calidad de la línea de producción.
| Problema | Posible causa | Solución |
| Sellado deficiente o incompleto | Calor, tiempo de contacto o presión insuficientes. Barras de sellado desgastadas o sucias. Desalineación de los bordes del film o de las mordazas de sellado. | Aumente gradualmente la temperatura, el tiempo de permanencia o la presión. Limpie o sustituya las barras de sellado. Compruebe la alineación del tubo de conformado y del mecanismo de sellado. |
| Sello arrugado o fruncido | Calor o presión excesivos. Tensión irregular de la película al entrar en la zona de sellado. | Reduzca la temperatura o la presión. Compruebe y ajuste la tensión de desenrollado del film y los rodillos para garantizar una alimentación suave y uniforme. |
| Agotamiento de la película | La temperatura es demasiado alta para el tipo o el grosor de la película. El tiempo de exposición es demasiado largo. | Reduzca inmediatamente la temperatura de sellado. Reduzca el tiempo de permanencia. Compruebe que las especificaciones de la película se ajusten a los ajustes de la máquina. |
| Producto en la zona de sellado | La sincronización entre la caída del producto y el cierre de la mandíbula no es la adecuada. El producto genera polvo que contamina las capas de sellador. | Ajusta la sincronización de la máquina para que el producto se asiente antes de realizar el sellado. Instala un sistema de captación de polvo o utiliza mordazas especiales diseñadas para productos que generan mucho polvo. |
| Fugas en el canal de la junta | Una pequeña arruga o pliegue que recorre toda la longitud de la junta, creando un canal microscópico. Suele deberse a una desalineación o a un conformado incorrecto. | Comprueba que el collarín de conformado y el tubo no presenten daños ni desalineaciones. Asegúrate de que la película discurra perfectamente recta. En el caso de un sellado con aleta, comprueba que esta esté doblada correctamente. |
Preguntas frecuentes sobre el sellado con aleta frente al sellado superpuesto
¿Cuáles son los distintos tipos de barras de sellado?
Existen mordazas lisas y dentadas. El uso de mordazas dentadas concentra y aumenta la presión en zonas específicas, lo que ayuda a expulsar cualquier posible contaminante y a sellar la zona. La configuración de las dentaduras utilizadas (horizontal, vertical o en cruz) modifica la calidad del sellado de diferentes maneras.
¿Qué es una bolsa con cierre de aleta?
En el sector del embalaje flexible, una bolsa con sellado en forma de aleta es cualquier bolsa —como una bolsa tipo almohadilla o una bolsa con fuelle— que utiliza un sellado en forma de aleta en la costura vertical principal. Es muy habitual en la industria de los aperitivos.
¿Qué significa «envase sellado»?
El envasado con sellado consiste en proteger un envase cerrándolo herméticamente. Se refiere a las técnicas de sellado utilizadas en los envases flexibles, en los que suele emplearse el termosellado, mediante el cual se unen entre sí capas de película termoplástica.
¿Qué es más resistente: una junta de aleta o una junta solapada?
Sí, un sellado con aleta es más resistente. Forma una unión más duradera al unir dos capas idénticas de sellador especializado, mientras que un sellado solapado une una capa exterior menos especializada a una capa interior de sellador, lo que da lugar a una unión más débil.
¿Cuál es más rentable?
Desde el punto de vista del coste del material, un sellado solapado resulta más rentable, ya que utiliza menos película. Sin embargo, la rentabilidad total de un sellado solapado depende de la aplicación. Si un sellado solapado provoca un desperdicio excesivo, las ventajas en cuanto al coste del material dejan de tener importancia.
¿Se pueden utilizar ambos sellos en la misma línea de envasado?
Sí, pero implica un cambio de configuración. Tanto las máquinas VFFS como las HFFS se pueden adaptar a cualquiera de los dos tipos de sellado. El cambio de configuración consiste en sustituir el tubo de conformado y, en algunos casos, las mordazas de sellado. Este cambio necesario añade complejidad al programa de producción, además de tiempo.
Conclusión
En el envasado de productos de consumo e industriales, la decisión de optar por un sellado con aletas o un sellado solapado —o cualquier otro tipo de sellado— es una elección compleja que abarca tanto el ámbito de la ingeniería como el empresarial. Nunca se trata de que una opción sea mejor que la otra, sino simplemente de determinar cuál es la más adecuada para la combinación concreta del producto, el film de envasado y las prioridades operativas.
En aplicaciones en las que la protección del producto y la integridad del sellado son fundamentales, el estándar es el sellado con aletas, que ofrece un acabado sin costuras, un rendimiento fiable y una versatilidad extrema con todo tipo de materiales. El sellado solapado, sin embargo, presenta una ventaja económica distintiva debido al gran ahorro en materiales, y además cumple con los requisitos estéticos en cuanto a costes de acabado, especialmente en el caso de productos que no exigen una barrera tan estricta y en los que el coste es un factor determinante.
Al evaluar los materiales de envasado que se van a utilizar, junto con la protección del producto, la imagen de marca y los costes generales, el profesional del envasado puede elegir el cierre que ofrezca la mejor combinación de rendimiento, rentabilidad y valor para la aplicación elegida. Esto es imprescindible para que el envasado flexible sea un éxito.