Diseño de bolsas de patatas fritas: una guía completa, desde los materiales hasta la producción
De qué están hechas las bolsas de patatas fritas: la estructura multicapa
La mayoría de la gente piensa que una bolsa de patatas fritas no es más que un envoltorio de plástico. En realidad, se trata de una estructura multicapa diseñada con gran precisión, en la que cada capa cumple una función específica que ningún material puede desempeñar por sí solo.
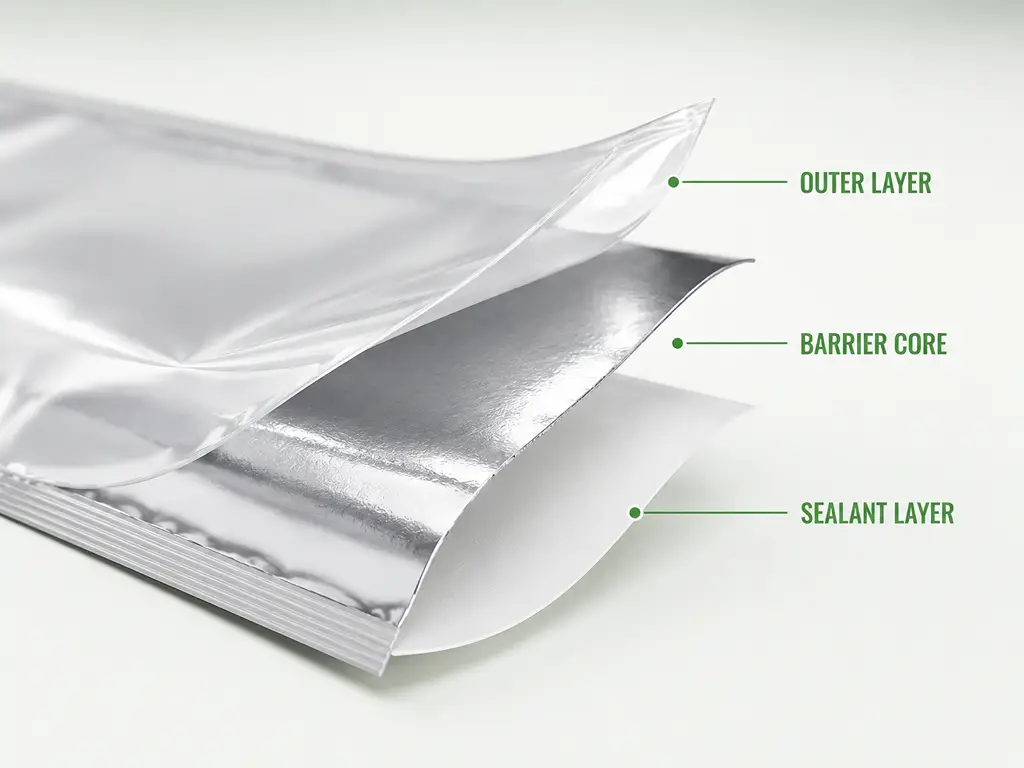
Como mínimo, una bolsa de patatas fritas consta de tres capas funcionales. La capa exterior — normalmente PET (poliéster) o BOPP (polipropileno orientado biaxialmente) — proporciona la superficie de impresión y la resistencia a los pinchazos. Esta es la capa que muestra el diseño de tu marca, y debe ser lo suficientemente resistente como para soportar el proceso de distribución sin que se raye ni se rompa.
El capa intermedia es el elemento clave de la barrera. En las bolsas de patatas fritas convencionales, se trata bien de una fina lámina de aluminio (6-9 micras) o bien de una película de PET metalizado (VMPET) con una densidad óptica de 2,5 o superior. Esta capa bloquea los dos factores que destruyen la frescura de las patatas fritas: el oxígeno y la humedad. Los objetivos técnicos son muy estrictos: la tasa de transmisión de oxígeno (OTR) debe mantenerse por debajo de 1 cc/m²/día, y la tasa de transmisión de vapor de agua (WVTR), por debajo de 0,5 g/m²/día. Por encima de estos umbrales, las patatas fritas se ponen rancias antes de llegar al consumidor.
El capa interior — El PE (polietileno) de calidad alimentaria o el CPP (polipropileno extruido) — es el material de sellado. Crea el sellado térmico hermético que conserva la frescura y el relleno de nitrógeno que protege las patatas fritas para que no se rompan durante el transporte.
| Capa | Función | Materiales habituales |
|---|---|---|
| Exterior (capa de impresión) | Superficie de impresión, resistencia a los pinchazos | PET, BOPP |
| Capa intermedia (capa de barrera) | Barrera contra el oxígeno y la humedad; bloquea la luz | Papel de aluminio (6–9 μm), PET metalizado (VMPET) |
| Interior (capa sellante) | Sellado térmico apto para uso alimentario, cierre hermético | PE (polietileno), CPP |
Piensa en ello como si fuera un bocadillo: el pan protege el exterior, el envoltorio de papel de aluminio impide el paso del aire y la luz, y el envoltorio interior lo sella todo herméticamente. La bolsa de patatas fritas funciona de la misma manera, solo que con materiales diseñados a nivel de polímeros en lugar de utensilios de cocina.
Formatos de bolsas de patatas fritas: ¿qué forma se adapta mejor a tu producto?
La elección del material protege tus patatas fritas. El formato de la bolsa es lo que las vende. La forma del envase determina cómo queda en la estantería, cómo interactúan los consumidores con él y para qué canales de distribución es adecuado.
| Formato | Descripción | Lo mejor para | Ventaja en el lineal |
|---|---|---|---|
| Funda para almohada | Llenado clásico con sellado de aleta, económico y de alta velocidad | Porciones individuales, máquinas expendedoras, tiendas de conveniencia | El coste por unidad más bajo, tamaño compacto |
| Bolsa vertical (SUP) | Fondo con fuelle, se mantiene en pie por sí solo, a menudo con cierre reutilizable | Venta al por menor de alta gama, para compartir, comida para llevar | Excelente presencia en el lineal, superficie de promoción de la marca de 360° |
| Bolsa de fondo plano | Base rígida con forma de caja, área máxima imprimible | Formato familiar/para fiestas, grandes superficies, a granel | La pantalla más estable y el panel frontal más grande |
| Sellado lateral con fuelle | Lados extensibles, gran capacidad de llenado | Alimentos a granel para el sector de la restauración, patatas fritas de formas irregulares | Capacidad máxima, protección contra aplastamientos |
Detrás de cada uno de estos formatos Son tolerancias de ingeniería muy precisas. El pliegue inferior de una bolsa vertical debe medir entre 20 y 25% del ancho de la bolsa: si es demasiado poco profundo, la bolsa se vuelca en el estante; si es demasiado profundo, se desperdicia material. El sellado lateral de una bolsa tipo almohada debe tener entre 8 y 12 mm de ancho; si es inferior a 8 mm, el sellado corre el riesgo de romperse durante el transporte. Y cada bolsa de patatas fritas, independientemente de su formato, debe reservar entre el 20 y el 30% de su volumen interno total como espacio libre —la parte superior vacía que amortigua las patatas fritas y contiene el nitrógeno inyectado que evita la oxidación—.
La elección del formato depende, en última instancia, del canal de venta. Las máquinas expendedoras y los expositores colgantes de las tiendas de conveniencia prefieren las bolsas tipo almohada. Las estanterías de los supermercados favorecen las bolsas verticales. Los expositores en palés de los hipermercados exigen la estabilidad que ofrece el fondo plano. Tu canal determina tu formato, y tu formato se convierte en el lienzo sobre el que se desarrolla todo lo demás.
Principios de diseño visual para bolsas de patatas fritas que se venden bien
Un diseño eficaz de una bolsa de patatas fritas se rige por una regla tremendamente sencilla: el consumidor toma la decisión de compra en menos de tres segundos. En ese breve lapso de tiempo, la bolsa debe transmitir tres cosas: qué es el producto, de qué sabor es y por qué merece la pena elegirlo en lugar del que tiene al lado. Todos los elementos de diseño que se incluyen a continuación responden a esta regla de los tres segundos. Si no es así, se trata de decoración, no de diseño.
Psicología del color y estrategia tipográfica
El color y la tipografía son lo primero que procesa el cerebro: antes incluso de leer ninguna palabra, ya se ha generado una respuesta emocional ante el color y la forma.
En el pasillo de los aperitivos, el color sigue patrones psicológicos predecibles. Los tonos cálidos —rojos, naranjas, amarillos— despiertan el apetito y el impulso de compra. Por eso el pasillo de las patatas fritas brilla con tonos cálidos. El verde transmite una imagen natural, orgánica o saludable, y funciona especialmente bien para las chips de verduras, las variedades horneadas y las submarcas más saludables. El azul es poco habitual en los aperitivos salados, lo que lo convierte en un potente elemento diferenciador: transmite una imagen de alta gama, fresca y distinta de la competencia, que suele utilizar tonos cálidos. El negro indica un posicionamiento de gama ultraalta o artesanal.
La regla ineludible es el contraste. El nombre de tu marca y el del sabor deben superar la “prueba del entrecerrar los ojos”: si entrecierras los ojos al mirar el diseño desde la distancia de un brazo, ¿sigues pudiendo identificar la marca? Si no es así, la jerarquía no es la correcta.
La tipografía sigue la misma lógica de «la claridad ante todo». Las fuentes sans-serif de grosor considerable predominan en los envases de aperitivos que tienen éxito: son legibles desde la distancia a la que se ven en las estanterías y transmiten confianza. Las fuentes serif, por el contrario, se perciben como formales y pesadas, y rara vez resultan adecuadas para una categoría de compra impulsiva. Los logotipos personalizados escritos a mano pueden transmitir artesanía y autenticidad en el caso de las marcas artesanales más pequeñas, pero deben seguir siendo legibles en tamaños reducidos.
Una referencia práctica: el nombre del sabor debe tener un tamaño de letra de al menos el 60% del tamaño de la marca. Por debajo de esa proporción, los compradores no pueden distinguir los sabores desde la distancia a la que se encuentran en la estantería y, por defecto, se decantan por la marca que les resulta familiar en lugar de por la tuya.
Imágenes, jerarquía de sabores y arquitectura visual
Este es el reto específico de los chips: el producto en sí mismo tiene un aspecto similar en todas las marcas. Un chip de tortilla es un chip de tortilla. Por eso, la imagen del envase debe asumir la responsabilidad de crear diferenciación y despertar el apetito.
Hay dos corrientes de pensamiento predominantes. Fotografía gastronómica — una fotografía de alta resolución y bien compuesta del producto real — despierta directamente el apetito. Cuando el consumidor ve una patata frita perfecta, dorada y crujiente, con el condimento visible, le entran ganas de comerla al instante. Esta es la estrategia que siguen la mayoría de las marcas más conocidas. Propiedad intelectual de ilustraciones y personajes — ya sean mascotas, ingredientes dibujados a mano o universos de sabores estilizados — crean un vínculo emocional y definen la personalidad de la marca, más que estimular directamente el apetito. Piensa en la diferencia entre Lay’s (que se centra en el producto) y una marca artesanal con ilustraciones de pimientos en acuarela (que se centra en la historia). Ambas funcionan, pero para mentalidades de consumidor diferentes.
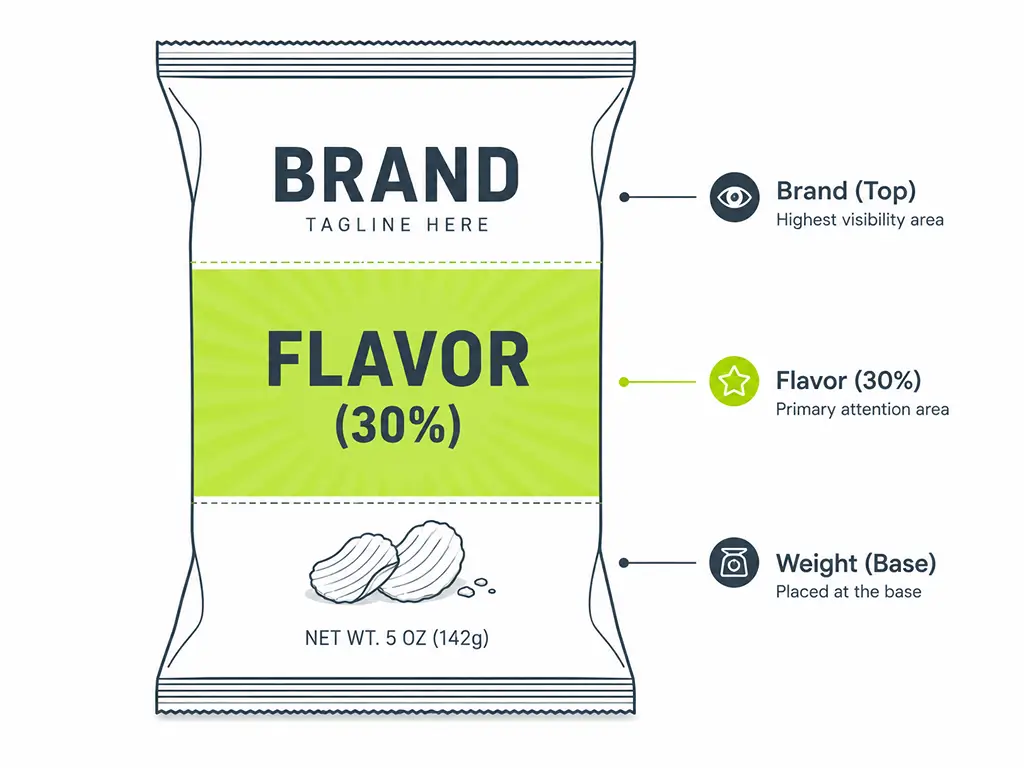
Independientemente de la estrategia de imagen, la jerarquía de sabores en el panel frontal debe ser extremadamente clara. El nombre del sabor debe ocupar aproximadamente el 30% del peso visual del panel frontal, lo cual se consigue mediante un bloque de color específico, un tratamiento tipográfico de gran tamaño o un sistema de iconos de sabores. La estructura visual se lee de arriba abajo: primero el logotipo de la marca, segundo el nombre del sabor, tercero el diferenciador clave (por ejemplo, “Cocido en caldero”, “40% menos grasa”) y, por último, el peso neto. No se debe saturar la mitad superior de la bolsa con información secundaria.
El panel trasero es donde los consumidores dirigen su atención una vez que han decidido comprar la bolsa, por lo que es ahí donde se incluyen los detalles: ingredientes, información nutricional, código de barras e historia de la marca. Según la normativa de la FDA de EE. UU. (21 CFR 101.9), el panel de información nutricional debe seguir un formato obligatorio; no se trata de una elección de diseño, sino de un requisito legal. La indicación del peso neto debe aparecer en la parte inferior 30% del panel frontal, en paralelo a la base (21 CFR 101.7).
La sostenibilidad como elemento de diseño: no solo una cuestión secundaria
Para las marcas que se introducen en los mercados de Norteamérica y Europa, los envases sostenibles ya no son un factor diferenciador: tanto los minoristas como los consumidores los dan por sentado. La pregunta ha pasado de ser “¿deberíamos apostar por lo ecológico?” a “¿cómo conseguimos que lo ecológico resulte atractivo?”. La respuesta: respetuoso con el medio ambiente Los materiales deben formar parte visible de la identidad visual, no ser una nota al pie en el panel trasero.
La elección del material es, en sí misma, una declaración de diseño. Los exteriores de papel kraft transmiten una imagen natural, rústica y artesanal: un símbolo visual de autenticidad en el que confían los consumidores. Las láminas blancas mates transmiten una sensación de limpieza, minimalismo y calidad superior. Estas elecciones de sustrato influyen en la percepción del consumidor antes incluso de que se aplique la tinta.
Las marcas de certificación —BPI compostable (ASTM D6400), OK Compost (EN 13432), FSC para el origen del papel y las etiquetas de How2Recycle— deben integrarse en la arquitectura del diseño, en lugar de ocultarse en la parte posterior. El enfoque más eficaz consiste en tratarlas como un elemento de borde, una franja de insignias en la barra inferior o una pequeña fila de iconos en el panel frontal.
Sin embargo, es esencial una comunicación honesta sobre las compensaciones que implican los materiales. Las películas de PE monomaterial reciclables suelen ofrecer un rendimiento de barrera al oxígeno entre un 30 y un 50% inferior al de los laminados metalizados convencionales. Las películas compostables de PLA se ablandan a unos 40 °C, una temperatura lo suficientemente alta como para que un contenedor de transporte en verano pueda deformar el envase. Las marcas que pasan por alto estas realidades y utilizan términos vagos como “respetuoso con el medio ambiente” se enfrentan a un escrutinio normativo cada vez mayor, debido al endurecimiento de las normas contra el «greenwashing» tanto en la UE como en EE. UU. El enfoque ganador: ser específico, ser verificable y presentar la verdad de forma atractiva.
La tendencia estética general para 2026 respalda esta línea. El Color del Año de Pantone, “Cloud Dancer” —un refinado tono blanco roto—, marca la pauta de una tendencia hacia el «lujo discreto» en el diseño de envases: bases neutras y tranquilas combinadas con una tipografía segura y expresiva. Para las marcas de patatas fritas, esto significa que una bolsa puede transmitir una sensación de alta calidad sin llamar demasiado la atención.
Comparativa de tecnologías de impresión: impresión digital, flexografía y huecograbado para bolsas de patatas fritas
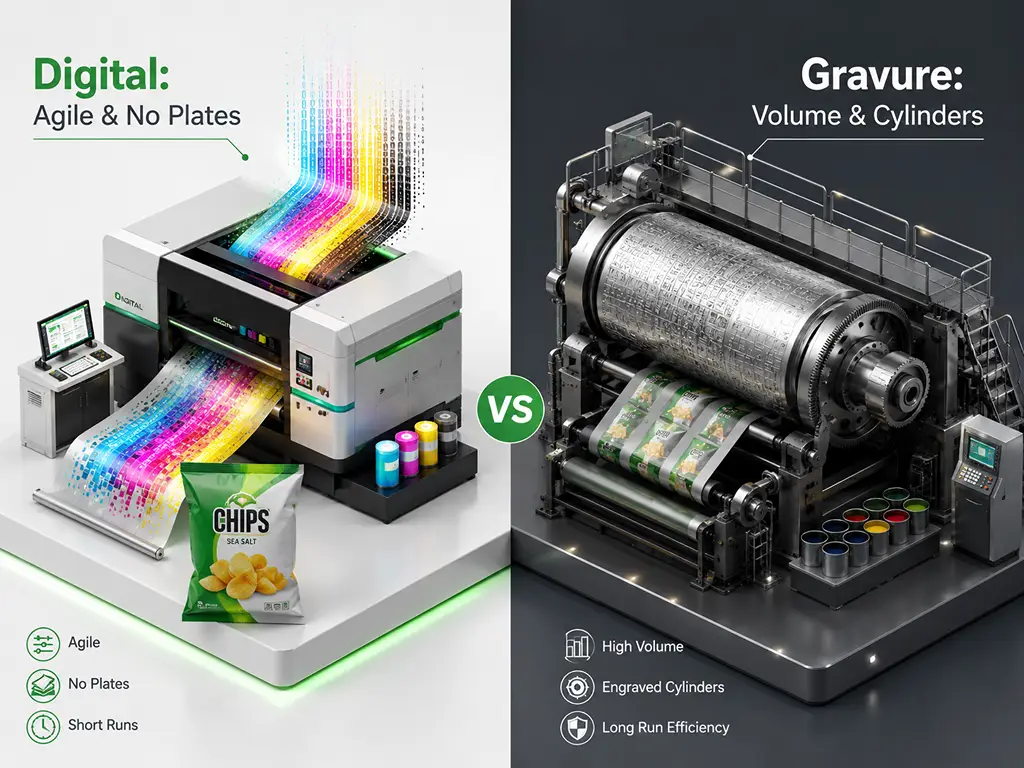
Elegir un método de impresión no consiste en determinar qué tecnología es “la mejor”, sino en cuál se adapta mejor a tu volumen de pedidos, la complejidad del diseño, los plazos y el presupuesto. Piénsalo de esta manera: la impresión digital es como una impresora láser de gama alta (sin configuración previa, impresión bajo demanda); la flexografía es como una rotativa de periódicos (rápida una vez en marcha, con costes de configuración iniciales); y el rotograbado es como una impresora de billetes (precisión extrema, coste extremadamente elevado, solo justificado a gran escala). Cada uno tiene su punto óptimo.
| Dimensión | Digital (HP Indigo) | Flexográfica | Holografía |
|---|---|---|---|
| Cantidad mínima de pedido | 500–5.000 unidades | Entre 10 000 y 50 000+ unidades | Entre 50 000 y 100 000 o más unidades |
| Coste de instalación | Casi cero (sin placas ni cilindros) | Medio ($200–500 por juego de colores) | Alto ($500–1 500+ por cilindro) |
| Coste unitario a gran escala | Más alto | Medio | Mínimo |
| Plazo de entrega habitual | De 7 a 10 días laborables | Entre 15 y 20 días laborables | Entre 20 y 25 días laborables o más |
| Gama de colores | Hasta 7 colores, cobertura de Pantone de ~97% | De 6 a 8 colores (estándar) | De 8 a 10 colores, excelente consistencia |
| Cambios en el diseño entre tiradas | Gratis (no hay que sustituir ningún utillaje) | Caro (hay que cambiar las placas) | Muy caro (hay que comprar cilindros nuevos) |
| Lo mejor para | Startups, productos con múltiples referencias, ofertas de duración limitada (LTO) estacionales, pruebas de mercado | Marcas consolidadas, volumen medio, diseños estables | Megamarcas, volúmenes altísimos, referencias de larga duración |
Impresión digital: la opción más flexible para las marcas modernas de chips
La impresión digital ha supuesto el mayor cambio en la fabricación de bolsas para patatas fritas durante la última década. Ha modificado tres reglas fundamentales: el coste de puesta a punto se reduce prácticamente a cero, el número de colores deja de ser una limitación y las tiradas de producción pueden ser tan reducidas como unos pocos cientos de unidades sin que ello suponga un perjuicio económico.
Para las marcas de patatas fritas, esto tiene implicaciones muy concretas. Una startup que se lanza al mercado con tres sabores ya no necesita comprar tres juegos de planchas de impresión antes de producir una sola bolsa. Una marca que gestiona 30 referencias puede imprimirlas todas en un único ciclo de producción sin cambios en las herramientas: cada diseño es simplemente un archivo digital. Los sabores de edición limitada de temporada, que solían resultar poco rentables para las marcas pequeñas debido a los costes de las planchas, se vuelven viables gracias a la economía de cambio cero que ofrece la impresión digital.
El listón de la calidad se ha elevado al mismo tiempo que la accesibilidad. Las prensas HP Indigo 20000 y 25000 —los pilares del embalaje flexible digital— ofrecen una resolución de 812 ppp en hasta 7 colores, cubriendo aproximadamente el 97% de la gama Pantone. Para la mayoría de las marcas de aperitivos, el resultado visual es indistinguible de la impresión convencional. La contrapartida es la velocidad: la impresión digital alcanza una velocidad de entre 32 y 42 metros por minuto, dependiendo del número de colores, frente a los 150-300 m/min de la flexografía. Esto significa que el coste unitario de la impresión digital es más elevado en volúmenes muy grandes; el punto de inflexión en el que la flexografía o el huecograbado resultan más económicos suele situarse entre las 5.000 y las 10.000 unidades, dependiendo de la complejidad del diseño.
El mercado en general refleja este cambio: el mercado mundial de la impresión digital para envases flexibles alcanzó los $5.97 mil millones en 2025, con un crecimiento anual del 11,8%, y las bolsas representaron el 37% del segmento (Servicio de Inteligencia de Mordor, 2025). Para las startups y marcas de aperitivos que gestionan múltiples referencias, encontrar un fabricante que cuente con una verdadera producción digital —prensas HP Indigo diseñadas para envases flexibles, no impresoras de oficina— puede suponer la diferencia entre lanzar un producto en semanas o en meses. Fabricantes como Baishen Pack utilizan prensas HP Indigo 20000 y 25000 dedicadas al embalaje flexible, con cantidades mínimas de pedido de tan solo 500 unidades y plazos de entrega de entre 7 y 10 días. Este modelo de producción —sin costes de planchas, colores ilimitados y capacidad de tiradas divididas entre referencias— está diseñado específicamente para adaptarse a la forma en que crecen realmente las marcas modernas de patatas fritas: probando, iterando y ampliando la producción sabor a sabor (impresión digital para envases flexibles).
Impresión flexográfica: la solución más versátil para volúmenes medios y grandes
La flexografía sigue siendo la columna vertebral del embalaje flexible, ya que se estima que produce 60% de todas las bolsas de patatas fritas a nivel mundial. Es la opción más adecuada cuando tu marca ha demostrado su adecuación al mercado, los diseños de tus referencias (SKU) son estables y el volumen de tus pedidos justifica la inversión inicial en planchas de impresión.
La cuestión económica es sencilla: cada color de tu diseño requiere una plancha de fotopolímero (dureza Shore A de 50 a 65), con un coste de $50–150 por plancha. Un diseño de seis colores supone un gasto de $300–900 en planchas antes de que comience la impresión. Pero una vez que la rotativa funciona a una velocidad de entre 150 y 300 metros por minuto, el coste por unidad se reduce drásticamente, lo que convierte a la flexografía en la opción más rentable para tiradas de entre 10 000 y más de 50 000 unidades.
Otro punto fuerte de la flexografía es la versatilidad de sus tintas. Los sistemas de tinta con base de disolvente, con base de agua y de curado UV están plenamente consolidados en las máquinas de flexografía, lo que te ofrece una amplia compatibilidad con diferentes sustratos de película. La tecnología está probada, la cadena de suministro es sólida y la calidad es predecible.
Sin embargo, las limitaciones son reales. Los cambios de diseño implican nuevas planchas —hay que contar entre una y dos semanas y otra ronda de costes de planchas—. El número de colores suele estar limitado a entre seis y ocho estaciones. Los degradados finos y las imágenes fotorrealistas pierden algo de fidelidad porque el punto mínimo imprimible en flexografía es de 1–21 TP3T y el máximo de 95–981 TP3T; así, los reflejos y las sombras muy sutiles pueden desaparecer o rellenarse. Una precisión de registro de ±0,1 mm es suficiente para texto y gráficos, pero no alcanza el nivel del huecograbado para una reproducción con calidad fotográfica.
Una estrategia práctica que adoptan muchas marcas de éxito: producir tus referencias principales de gran volumen mediante flexografía para optimizar los costes, y recurrir a la impresión digital para ofertas de duración limitada (LTO) de temporada, lanzamientos de nuevos sabores y pruebas de mercado. De este modo, obtienes la estructura de costes de la flexografía donde más importa y la agilidad de la impresión digital donde la necesitas.
- La opción más rentable para un volumen de entre 10.000 y más de 50.000 unidades
- Diseños sólidos con un historial de ventas contrastado
- Plazo de entrega de entre 15 y 20 días laborables
- Coste de utillaje nulo: sin placas ni cilindros
- Colores ilimitados por diseño sin coste adicional
- Plazo de entrega de 7 a 10 días laborables
Rotograbado: la mejor opción para marcas de gran volumen
El rotograbado se sitúa en la cima de la pirámide de la calidad… y en la cima de la pirámide de los costes. Si tienes que preguntarte si el rotograbado es la opción adecuada para ti, la respuesta es, casi con toda seguridad, no. El rotograbado es para marcas que ya han respondido a esa pregunta tras años de producción estable y de gran volumen.
Esta tecnología es fundamentalmente diferente de las otras dos. En lugar de planchas flexibles (flexografía) o imágenes digitales (digital), el huecograbado graba la imagen directamente en un cilindro metálico —con un núcleo de acero, un recubrimiento de cobre para el grabado y un recubrimiento de cromo para mayor resistencia al desgaste—. Un solo cilindro puede pesar entre 50 y 200 kg y cuesta entre $500 y más de 1.500 por color. Estos cilindros pueden imprimir millones de ejemplares con una consistencia de color casi perfecta: la primera bolsa y la millonésima serán indistinguibles.
La calidad de la imagen es inigualable, ya que la profundidad física del grabado —entre 40 y 50 micras para las áreas de color sólido y entre 3 y 5 micras para los puntos de luz— crea una riqueza tonal y una profundidad que otros métodos se acercan a conseguir, pero que nunca logran reproducir por completo.
Las desventajas son proporcionales a las prestaciones. La fabricación de los cilindros lleva entre dos y cuatro semanas. Los cambios de diseño requieren nuevos cilindros. Las tintas a base de disolventes (normalmente sistemas de acetato de etilo o acetato de n-propilo) requieren una infraestructura de recuperación de COV para cumplir con la normativa medioambiental. El mero almacenamiento de los cilindros se convierte en un factor logístico a tener en cuenta para las marcas con muchas referencias.
El huecograbado es una opción acertada cuando se imprimen más de 500.000 unidades del mismo diseño al año, la gama de referencias es estable y se necesita una uniformidad absoluta del color en tiradas de producción que se prolongan durante años. Para todos los demás —y eso incluye a casi todas las marcas que leen esto—, la impresión digital o flexográfica es la opción más práctica.
Del archivo de diseño a la producción: el flujo de trabajo de preimpresión
Has dado en el clavo con el diseño. Ahora viene la parte en la que la mayoría de los que compran envases por primera vez se equivocan —y los errores salen caros—. Convertir un archivo de Canva o Illustrator en algo que una imprenta pueda utilizar no es una simple entrega. Si te saltas la conversión del modo de color, el color verde eléctrico de tu marca se imprimirá en tono oliva. Si omites el sangrado, todas las bolsas se enviarán con una fina línea blanca a lo largo del borde. Si te olvidas de convertir las fuentes a contornos, toda la bolsa se imprimirá en Arial. Este es el flujo de trabajo que evita estos desastres.
Paso 1: Preparar el material gráfico listo para la producción
Tu archivo de diseño debe cumplir con las especificaciones de la imprenta, no basta con que se vea bien en la pantalla de tu ordenador portátil. Empieza por el formato: archivos fuente vectoriales —.ai, .eps o .pdf listos para imprenta—, no .png ni .jpg. Cualquier elemento rasterizado que contenga el diseño debe tener una resolución mínima de 300 ppp al tamaño final de impresión.
El modo de color es el error más habitual. La pantalla muestra los colores en RGB, pero al imprimir se utilizan los de CMYK, y la gama de colores CMYK es entre 30 y 40% más limitada que la del RGB. Los verdes, naranjas y morados vivos son especialmente propensos a perder intensidad al convertirse. Si tu marca utiliza colores planos Pantone específicos, anota los números Pantone en tu archivo y compáralos con una muestra de Pantone Color Bridge para previsualizar el equivalente en CMYK antes de enviar el archivo.
Añade entre 3 y 5 mm de margen de sangrado en todos los bordes: esta es la tolerancia de corte. Sin él, una ligera desalineación durante el corte dejará una franja blanca a lo largo del borde de la bolsa terminada. Además, convierte todo el texto en contornos antes de enviarlo. Si la imprenta no tiene instalada exactamente tu fuente, el texto sin convertir se sustituirá automáticamente por la fuente predeterminada del sistema, y no te darás cuenta hasta que abras la caja de bolsas terminadas.
Paso 2: Comprender la línea de corte
La plantilla de corte es el patrón plano y desplegado de tu bolsa, en el que se indican exactamente dónde se sitúan los pliegues, los sellados y las líneas de corte. Cada formato de bolsa de patatas fritas tiene una plantilla de corte diferente, y trabajar con la correcta marca la diferencia entre un diseño que funciona y uno que acaba partido por la mitad por el sellado lateral.
Dentro del contorno, hay tres zonas que son importantes. La zona segura — todo lo que se encuentre a 5 mm o más hacia el interior desde las líneas de corte y plegado — es donde debe ubicarse tu contenido principal. Cualquier elemento que se encuentre en el zona de sellado quedará cubierto por el sellado térmico y, en la práctica, será invisible en la bolsa terminada. El zona de seguimiento ocular — la zona central 60% del panel frontal — es donde se centra de forma natural la atención del consumidor, y donde deben concentrarse el nombre de tu marca, el sabor y la imagen principal.
Nunca hagas conjeturas sobre la línea de corte. Pide al fabricante el archivo de la plantilla, coloca tu diseño sobre ella y comprueba que todos los elementos importantes se encuentren dentro de la zona de seguridad antes de enviarlo.
Paso 3: Revisión digital: tu última línea de defensa
Una prueba digital es una única muestra física impresa en la misma imprenta en la que se imprimirá todo el pedido. No es opcional. Los colores de la pantalla engañan: cada monitor reproduce los colores de forma diferente, y por mucho que te fijes en un PDF, nunca sabrás cómo queda realmente la tinta sobre el papel.
Cuando recibas una prueba de impresión, revísala bajo una iluminación estándar (D50, 5000 K —el estándar de evaluación del color de la industria de la impresión, no la luz LED de tu oficina—). Comprueba la precisión del color comparándola con las muestras de tu marca. Verifica que el texto pequeño sea legible y que no se haya rellenado ni se haya cortado. Confirma el registro multicolor: busca líneas blancas muy finas o halos de color en los bordes donde se unen los colores. Escanea el código de barras para asegurarte de que se lee correctamente.
Un principio que hay que tener siempre presente: nunca apruebes un diseño para su producción basándote únicamente en lo que ves en pantalla. La prueba impresa es la única verdad.
Paso 4: Aprobación y calendario de producción
Una vez aprobada la prueba, comienza la producción. Los pedidos de impresión digital suelen enviarse en un plazo de 7 a 10 días laborables. La impresión flexográfica y el huecograbado tardan más debido a la fabricación de las planchas y los cilindros; hay que contar con un plazo de entre 15 y 25 días, dependiendo de la complejidad.
Cuando llegue el primer envío, reserva dos o tres bolsas terminadas como muestras de referencia. Estas se convertirán en tu “referencia de color estándar” para todos los pedidos futuros: el punto de referencia físico con el que se comparará cada tirada de producción posterior. La variación de color entre lotes es el enemigo silencioso de la coherencia de la marca, y la única defensa es un estándar físico en el que tanto tú como tu fabricante estéis de acuerdo.
Tu diseño de bolsa de patatas fritas, listo para su fabricación
Envases flexibles personalizados con impresión digital: plazo de entrega de 7 a 10 días, pedido mínimo de 500 unidades, sin gastos de cliché.
Solicitar un presupuestoReferencias
- Mordor Intelligence. “Informe sobre el tamaño, la cuota de mercado y las tendencias de crecimiento del mercado de la impresión digital para envases flexibles”. 2025. https://www.mordorintelligence.com/industry-reports/digital-printing-for-flexible-packaging-market
- HP Inc. “Prensa digital HP Indigo 20000: especificaciones”.” https://support.hp.com/us-en/product/product-specs/hp-indigo-20000-digital-press/5251499
- Administración de Alimentos y Medicamentos de EE. UU. “21 CFR 101.9 — Etiquetado nutricional de los alimentos”.” https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-101/subpart-A/section-101.9
- Administración de Alimentos y Medicamentos de EE. UU. “21 CFR 101.7 — Declaración de la cantidad neta del contenido”.” https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-101/subpart-A/section-101.7
- Baishen Pack. “Impresión digital para envases flexibles”.” https://www.bsflexpack.com/capabilities/why-digital-printing/
- Baishen Pack. Página de inicio. https://www.bsflexpack.com/