Cómo diseñar envases para dulces sin gastar de más: la guía completa
Entender qué es lo que realmente necesitan tus dulces en cuanto al envase
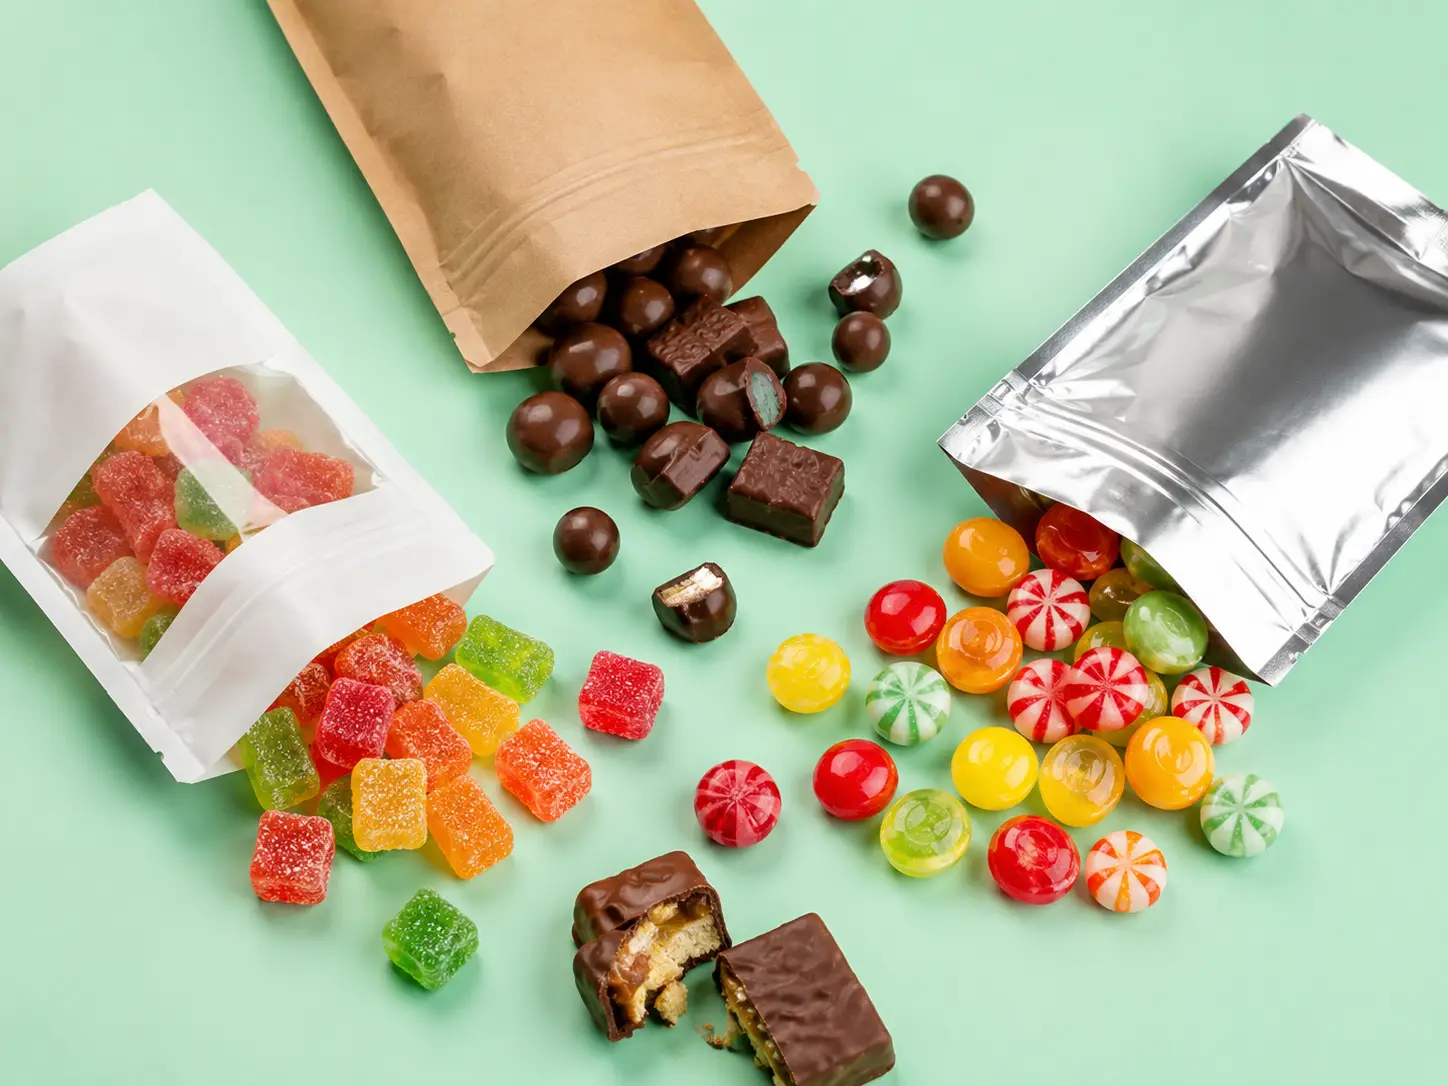
Imagina que una marca de chocolate y una marca de gominolas entran en la misma fábrica de envases. El fabricante de chocolate necesita una bolsa que bloquee la luz, evite que el oxígeno haga que la manteca de cacao se vuelva rancia y impida que la migración de grasa manche la impresión con manchas grasientas. El fabricante de gominolas tiene el problema contrario: su producto necesita conservar su humedad para que las gominolas no se conviertan en pequeñas piedras duras, sin que por ello absorban la humedad del aire y se conviertan en una masa pegajosa. La misma fábrica. La misma categoría denominada “envases flexibles”. Requisitos técnicos completamente diferentes.
Este es el aspecto que la mayoría de las guías de diseño de envases de dulces pasan por alto. Te mostrarán unas bolsas preciosas que han ganado premios —y el diseño visual sí que importa, ya llegaremos a eso—, pero la primera pregunta que toda marca de dulces debería plantearse no es “¿Qué aspecto tendrá mi bolsa?”, sino “¿A qué le tiene miedo realmente mi dulce?”.”
Empieza con tres preguntas de diagnóstico. En primer lugar, ¿qué supone una amenaza para tu producto? Los caramelos duros con una actividad del agua (aW) inferior a 0,3 son higroscópicos: absorben la humedad del aire y se vuelven pegajosos. Se necesita un film con una tasa de transmisión de vapor de humedad (MVTR) inferior a 1 gramo por metro cuadrado al día. El chocolate, por el contrario, es sensible al oxígeno y a la luz. El oxígeno provoca el enranciamiento de la manteca de cacao, especialmente en las variedades rellenas de frutos secos. La luz ultravioleta acelera la floración de la grasa al desestabilizar la delicada estructura cristalina de tipo VI de la manteca de cacao. En segundo lugar, ¿dónde se venderán tus dulces? Una barra colgada de un gancho en una tienda de conveniencia está sometida a otras tensiones que una bolsita para compartir colocada en una estantería de un supermercado. En tercer lugar, ¿cómo lo consumen los consumidores? Los envases individuales deben abrirse fácilmente. Los envases para varias raciones deben tener un cierre hermético que siga funcionando al tercer día, no solo el primer día.
- ¿Qué factores suponen una amenaza para tu producto? — La humedad, el oxígeno, la luz o la migración de grasas determinan la estructura de tu envoltura
- ¿Dónde se venderán tus dulces? — La ubicación en el lineal, en un gancho o en una ruta de exportación influye en el formato y en los requisitos de barrera
- ¿Cómo lo consumen los consumidores? — Los envases individuales deben abrirse rasgándolos; los envases múltiples deben contar con un cierre hermético fiable
Si puedes responder con claridad a estas tres preguntas, ya has superado la parte más difícil del diseño del envase de los dulces. El resto es cuestión de ponerlo en práctica. En la siguiente sección se explica con detalle qué formato se adapta a cada respuesta.
Cómo elegir el formato de envase flexible adecuado para tus dulces
Antes de entrar en detalle sobre los formatos concretos, coge un bloc de notas y responde a tres preguntas. Primero: ¿tu cliente consume el producto de una sola vez o en varias ocasiones? Segundo: ¿cómo llama la atención tu producto en el lineal: de pie, colgado o apilado en horizontal? Tercero: ¿cuál es tu primer tiraje realista: 500 unidades o 50 000? Tus respuestas te llevarán de forma natural hacia uno de los formatos que se indican a continuación.
Bolsas verticales: el pilar del envasado de dulces
Si te pasas ahora mismo por cualquier pasillo de golosinas, verás que las bolsas verticales superan en número a todos los demás formatos juntos. Las razones son muy sencillas: se mantienen de pie en las estanterías, admiten cierres de cremallera y muescas para abrir, y sirven para todo, desde bolsas para compartir de 100 g hasta paquetes familiares de 500 g.
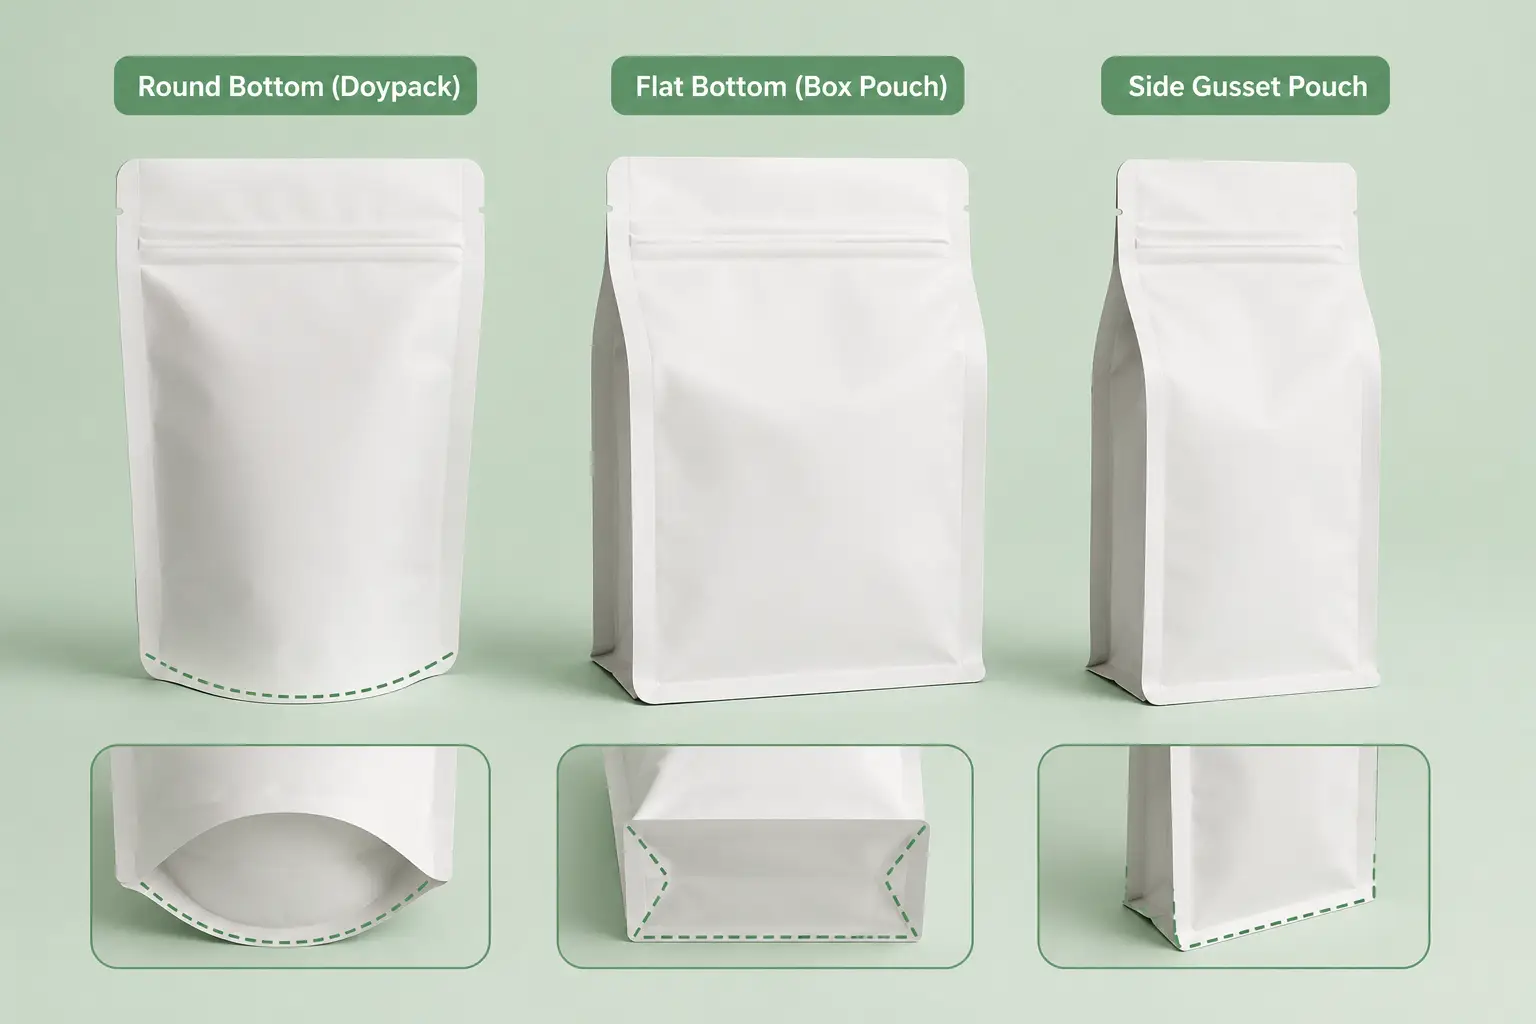
Pero las “bolsas verticales” no son todas iguales. La estructura del fondo lo cambia todo. De fondo redondo (doypack) Las bolsitas ofrecen la base más ancha y la superficie más apta para la impresión, lo que las hace ideales para caramelos duros y gominolas, ya que los colores del producto aportan la mitad del atractivo visual a través de una ventana transparente. De fondo plano (bolsa tipo caja) Estos diseños maximizan el volumen interior en relación con la superficie exterior. Son la opción ideal para formatos de gran formato, como las bolsas de M&M’s para fiestas. Bolsas con fuelle lateral tienen una silueta cuadrada y de alta gama que transmite el mensaje de que “esta no es una bolsa cualquiera”, lo que las hace muy populares entre las marcas de chocolate artesanal y de toffee especial que buscan transmitir una mayor percepción de valor.
La elección del cierre influye directamente en la forma en que los consumidores utilizan tu producto. Las cremalleras de cierre a presión son el estándar más asequible: funcionan, resultan familiares y suponen un coste adicional de entre 0,10 y 0,15 yenes por bolsa. Las cremalleras deslizantes transmiten una sensación de mayor calidad y son realmente más fáciles de usar para los consumidores de más edad o para cualquier persona con destreza reducida, pero son más pesadas, más caras (entre 0,20 y 0,30 yenes) y requieren maquinaria específica para la fabricación de las bolsas. En el caso del chocolate, existe una limitación adicional: el termosellado puede des-temperar el chocolate cerca de la línea de sellado. La solución es el sellado en frío: un recubrimiento adhesivo activado por presión que se adhiere a temperatura ambiente. Es habitual en los envases de chocolate, pero no todas las fábricas lo ofrecen.
La ventana transparente merece más atención de la que suele recibir. Una ventana completa permite apreciar los colores y las formas reales de tus caramelos, lo cual resulta muy eficaz en el caso de las gominolas de colores vivos o los caramelos duros con formas distintivas. Una ventana parcial deja más espacio para la imagen de marca y crea un efecto de “cucú”. La elección depende de qué resulte más llamativo: el aspecto de tus caramelos o la identidad visual de tu marca.
Bolsas planas y envoltorios Flow Wrap: para porciones individuales y líneas de alta velocidad
No todos los dulces tienen que mantenerse en pie. Si fabricas caramelos duros envueltos individualmente, azúcar en polvo en sobres o barritas de chocolate monodosis, las bolsas planas y el envoltorio continuo son el formato ideal para ti, y además tienen una gran ventaja: la rapidez.
Las bolsas planas están disponibles en tres configuraciones de sellado. Sellado por tres lados Es el más sencillo: un borde doblado y tres bordes termosellados. Es el diseño predeterminado para las bolsitas monodosis. Sellado por los cuatro lados te ofrece mayor flexibilidad de diseño, sin líneas de plegado y con una mayor uniformidad de la barrera. Sellado central (envase tipo almohadilla) Es el formato que presentan prácticamente todas las barritas de chocolate envueltas en film: un único sellado longitudinal que recorre la parte posterior y sellados transversales en ambos extremos.
El envasado «flow wrap» se realiza en máquinas horizontales de formado, llenado y sellado (HFFS) que procesan entre 100 y 800 unidades por minuto. El film se desenrolla de un rollo, envuelve el producto y lo sella en un solo movimiento continuo. En el caso de las tabletas de chocolate, casi siempre se utiliza film de sellado en frío: el recubrimiento adhesivo se adhiere únicamente bajo presión (2-5 bar), sin calor, por lo que el chocolate nunca corre el riesgo de perder su temperado. Las líneas de sellado en frío pueden alcanzar los 150 metros por minuto. Las líneas de sellado en caliente para caramelos duros y pastillas prensadas funcionan a una velocidad de entre 30 y 80 m/min, más lenta debido al tiempo de permanencia necesario para que la barra de sellado transfiera el calor.
La contrapartida es la flexibilidad. El envoltorio flow wrap te obliga a ceñirte a unas dimensiones específicas de la barra. Si cambias la forma de tu caramelo, tienes que cambiar —o, al menos, ajustar— tu línea de envasado. Las bolsas verticales ofrecen flexibilidad en cuanto al formato: la misma máquina de envasado cambia de tamaño con un simple cambio de utillaje. Si vas a lanzar un producto principal, la ventaja de velocidad del envoltorio flow wrap es decisiva. Si estás planeando una línea de productos con múltiples formas, las bolsas verticales te ofrecen margen para crecer.
Papel Kraft y formatos ecológicos: la apuesta por la sostenibilidad
Si vendes en el mercado minorista europeo o norteamericano, el tema de la sostenibilidad ya no es opcional. El Reglamento de la UE sobre envases y residuos de envases (PPWR) exige que todos los envases destinados al consumidor sean reciclables para 2030. Las especificaciones de minoristas como Tesco, Carrefour y otros ya se están endureciendo antes de la entrada en vigor de la normativa. Para las marcas de dulces, esto significa comprender tres vías medioambientales distintas, cada una con sus propias ventajas e inconvenientes.
Estructuras monomateriales reciclables sustituir los laminados multicapa tradicionales (PET/aluminio/PE) por estructuras de un solo polímero —mono-PE o mono-PP con finas capas de barrera de EVOH u óxido de aluminio—. Estos pueden incorporarse a los flujos estándar de reciclaje doméstico. Las directrices de diseño de CEFLEX recomiendan explícitamente las estructuras de una sola capa de PE y PP. El inconveniente: el rendimiento actual de las barreras monomateriales sigue estando por detrás del de los laminados tradicionales de papel de aluminio, especialmente en lo que respecta a la transmisión de oxígeno. Son excelentes para una vida útil corta o media (6-9 meses) a temperatura ambiente. Sin embargo, los dulces destinados a mercados de exportación cálidos y húmedos pueden seguir necesitando los films multicapa tradicionales.
Láminas compostables de origen biológico (certificados según la norma EN 13432) están avanzando rápidamente. Los films a base de celulosa de empresas como Parkside se descomponen ahora en el compost doméstico en unas 26 semanas. Son una opción viable para dulces con un plazo de conservación previsto de entre 6 y 9 meses. Hay que tener en cuenta un sobrecoste de entre 15 y 40% respecto a los films convencionales, y comprobar los valores de MVTR y OTR para tu tipo específico de dulce antes de tomar una decisión.
Bolsitas de papel kraft ocupan un interesante término medio. La capa exterior de papel kraft aporta ese aspecto natural y respetuoso con el medio ambiente que los consumidores esperan cada vez más. La capa interior suele ser casi siempre una película plástica de alta barrera que es la que realmente protege el producto. Esto no es engañoso, sino funcional. El exterior de papel kraft transmite sostenibilidad en el punto de venta. El interior de barrera mantiene el producto a salvo. La clave es la honestidad: no afirmes que es “papel 100%” cuando hay un revestimiento de PE en el interior. Preséntalo como “a base de papel con una capa interior protectora” y los consumidores entenderán la compensación.
Materiales de barrera: adaptar la estructura de la película a los puntos débiles de tus caramelos
Aquí tienes una frase que vale la pena pegar en tu monitor: Adapta la película a las vulnerabilidades reales de tu producto, no a las especificaciones más elevadas disponibles. Cada capa adicional en un laminado supone un coste extra. Si una estructura de dos capas protege adecuadamente tus caramelos, un proveedor que te ofrezca un compuesto de cinco capas o bien está inflando su margen o bien no conoce tu producto lo suficientemente bien como para ajustar las especificaciones a lo necesario.
La tabla siguiente relaciona siete tipos habituales de dulces con sus principales amenazas y las estructuras de envoltura óptimas. Úsala como punto de partida para hablar con los proveedores, no como una respuesta definitiva. El clima de tu mercado objetivo, la ruta de envío y la vida útil prevista influyen en la elección final. Un buen proveedor realiza pruebas de simulación de la vida útil antes de confirmar la estructura definitiva.
| Tipo de caramelo | Amenaza principal | Estructura recomendada de la película | Objetivo clave de rendimiento | Vida útil habitual |
|---|---|---|---|---|
| Caramelos duros (caramelos de fruta, mentas) | Humedad → pegajosidad | BOPP/PVDC o PET/VMPET/PE | MVTR < 1 g/m²/día | 12 a 18 meses |
| Chocolate sin aditivos | Luz + migración de grasas → floración | Papel de aluminio/PE o VMPET opaco/PE | OTR < 1, bloqueo total de la luz | 12 a 24 meses |
| Chocolate relleno (frutos secos, nata) | Oxígeno → ranciedad + migración de grasas | Coextrusión de PET/AL/PE o EVOH | OTR < 0,5, MVTR < 1 | 9 a 12 meses |
| Gominolas y gelatinas | Migración bidireccional de la humedad → endurecimiento o pegajosidad | PET/VMPET/PE o PET/EVOH/PE | MVTR 1–3, barrera moderada al O₂ | 9 a 12 meses |
| Turrón y toffee | Humedad → pérdida de textura masticable | PET/AL/PE o película metalizada de alta barrera | MVTR < 1 | 6 a 12 meses |
| Caramelos en polvo (con cobertura ácida) | Humedad → apelmazamiento | Laminado de PET/VMPET/PE o lámina de aluminio puro | MVTR < 0,5, resistente a los pinchazos | 12 a 18 meses |
| Turrón de frutos secos y caramelos de sésamo | Oxígeno + oxidación del aceite | Lámina de barrera de PET/AL/PE o recubierta de SiOx | OTR < 1, MVTR < 1 | 6 a 12 meses |
Un detalle técnico que pilla desprevenidos a quienes compran este material por primera vez: el EVOH es una barrera excepcional contra el oxígeno… hasta que se moja. Por encima de una humedad relativa del 80%, la tasa de transmisión de oxígeno del EVOH puede dispararse entre 10 y 50 veces más que su valor en condiciones secas. Por eso, en cualquier laminado bien diseñado, el EVOH siempre va intercalado entre capas hidrofóbicas como el PE o el PP. Si un proveedor te muestra una estructura con el EVOH en el exterior o en el interior, pregúntale por qué. Es una señal de alarma.
Utiliza la tabla anterior como punto de partida. La única forma de estar seguro es realizar pruebas. Solicita datos reales de OTR y MVTR a la temperatura y humedad a las que se verá sometido tu producto en su escenario de distribución más exigente —normalmente, 38 °C y una humedad relativa del 90% para la simulación acelerada de la vida útil (Wipak, 2025).
Cómo influyen tus decisiones de diseño en los costes de producción: una visión realista
Ningún blog de inspiración en diseño te dirá esto: cada decisión visual que tomes en Photoshop o Canva tiene un coste asociado en la fábrica. La buena noticia es que saber qué factores influyen más en el coste te permite tomar decisiones inteligentes: conseguir 90% de impacto visual con 60% del presupuesto. Estos son los tres factores que más influyen en el coste, ordenados por su impacto financiero.
Método de impresión: el factor que más influye en los costes
El volumen de tu pedido determina la tecnología de impresión que se utilizará. Si no aciertas con esta combinación, acabarás pagando mucho de más o te verás atrapado en un proceso que no podrá adaptarse a tu crecimiento.
Holografía es el método tradicional más utilizado. Graba tu diseño en cilindros metálicos —uno por cada color—. Un diseño de ocho colores supone ocho cilindros a un precio de entre 800 y 3.000 yenes cada uno. Antes incluso de que salga una sola bolsa de la línea de producción, ya habrás gastado entre 6.400 y 24.000 yenes en los moldes. El coste por unidad se reduce drásticamente a medida que aumenta el volumen, lo que convierte al huecograbado en la opción más económica a partir de unas 50.000 unidades. Pero, ¿qué ocurre con una startup que lanza cinco sabores de caramelos con envases diferentes por cada referencia? Eso supone 5 × 8 cilindros = 40 cilindros. A un precio medio de 1.500 yenes, ya has gastado 60.000 yenes en planchas antes de que comience la producción.
Impresión flexográfica Utiliza planchas de polímero en lugar de cilindros metálicos. Es más barato por plancha (entre 500 y 1.500 yenes), pero ofrece una fidelidad de impresión ligeramente inferior, sobre todo en degradados sutiles y fotografías. Se sitúa en un término medio: tiene un coste inicial inferior al del huecograbado y un coste unitario inferior al de la impresión digital en volúmenes medios (entre 10.000 y 50.000 unidades).
Impresión digital Elimina por completo el uso de planchas. Las prensas HP Indigo imprimen directamente a partir de archivos digitales, reproduciendo aproximadamente el 97% de la gama de colores Pantone, sin ningún coste de preparación de herramientas y sin pedido mínimo. Diez colores cuestan lo mismo que tres. ¿Treinta referencias con diseños diferentes? Sin costes adicionales de configuración. Esto cambia por completo la ecuación para las marcas de dulces con múltiples referencias y los lanzamientos de temporada: dejas de pagar un “impuesto por la variedad” en el embalaje.
| Método de impresión | Coste inicial (diseño de 8 colores) | El mejor rango de volumen | Escalado del coste del color | Plazo de entrega |
|---|---|---|---|---|
| Holografía | Entre 6.400 y 24.000 yenes | Más de 50 000 unidades | Cada color supone un suplemento de entre 800 y 3.000 yenes. | 3-4 semanas (incluida la preparación de las planchas) |
| Flexográfica | Entre 4.000 y 12.000 ¥ | Entre 10 000 y 50 000 unidades | Cada color supone un suplemento de entre 500 y 1.500 yenes. | 2-3 semanas (incluida la preparación de las planchas) |
| Digital | 0 ¥ | 500–10 000 unidades | Sin coste adicional por color | 7 a 10 días |
Un ejemplo real lo aclara. Imagina que vas a lanzar cinco referencias de caramelos duros con sabor a fruta —fresa, limón, arándano, manzana y uva— con 1.000 bolsas de cada una para realizar pruebas de mercado. Huecograbado: 40 planchas × 1.500 yenes = 60.000 yenes antes de producir una sola bolsa. Impresión digital: 0 yenes en planchas; los cinco diseños van directamente a la imprenta y todo se envía en aproximadamente una semana. La vía digital no solo ahorra dinero, sino que reduce los riesgos del lanzamiento. Si el de arándanos fracasa, no habrás invertido ni el coste de una sola plancha en él.
Para las marcas que se encuentran precisamente en esta situación —con múltiples referencias, volúmenes de lotes de prueba o rotaciones estacionales—, un fabricante de envases flexibles que da prioridad a lo digital elimina por completo la barrera que supone el coste de las planchas. Con las prensas HP Indigo 20000 y 25000, que alcanzan una correspondencia Pantone de 97%, sin gastos de troquelado, pedidos mínimos de tan solo 500 unidades y plazos de entrega de entre 7 y 10 días laborables, el modelo de producción diseñado para clientes de rotograbado de gran volumen ahora también funciona para startups y marcas de nicho. Descubre cómo este enfoque ha ayudado a marcas similares a gestionar lanzamientos con múltiples referencias en estos casos prácticos sobre embalaje, o profundizar en los detalles técnicos de impresión digital para envases flexibles.
Capas de material: cuando la “sensación de calidad superior” cuesta dinero de verdad
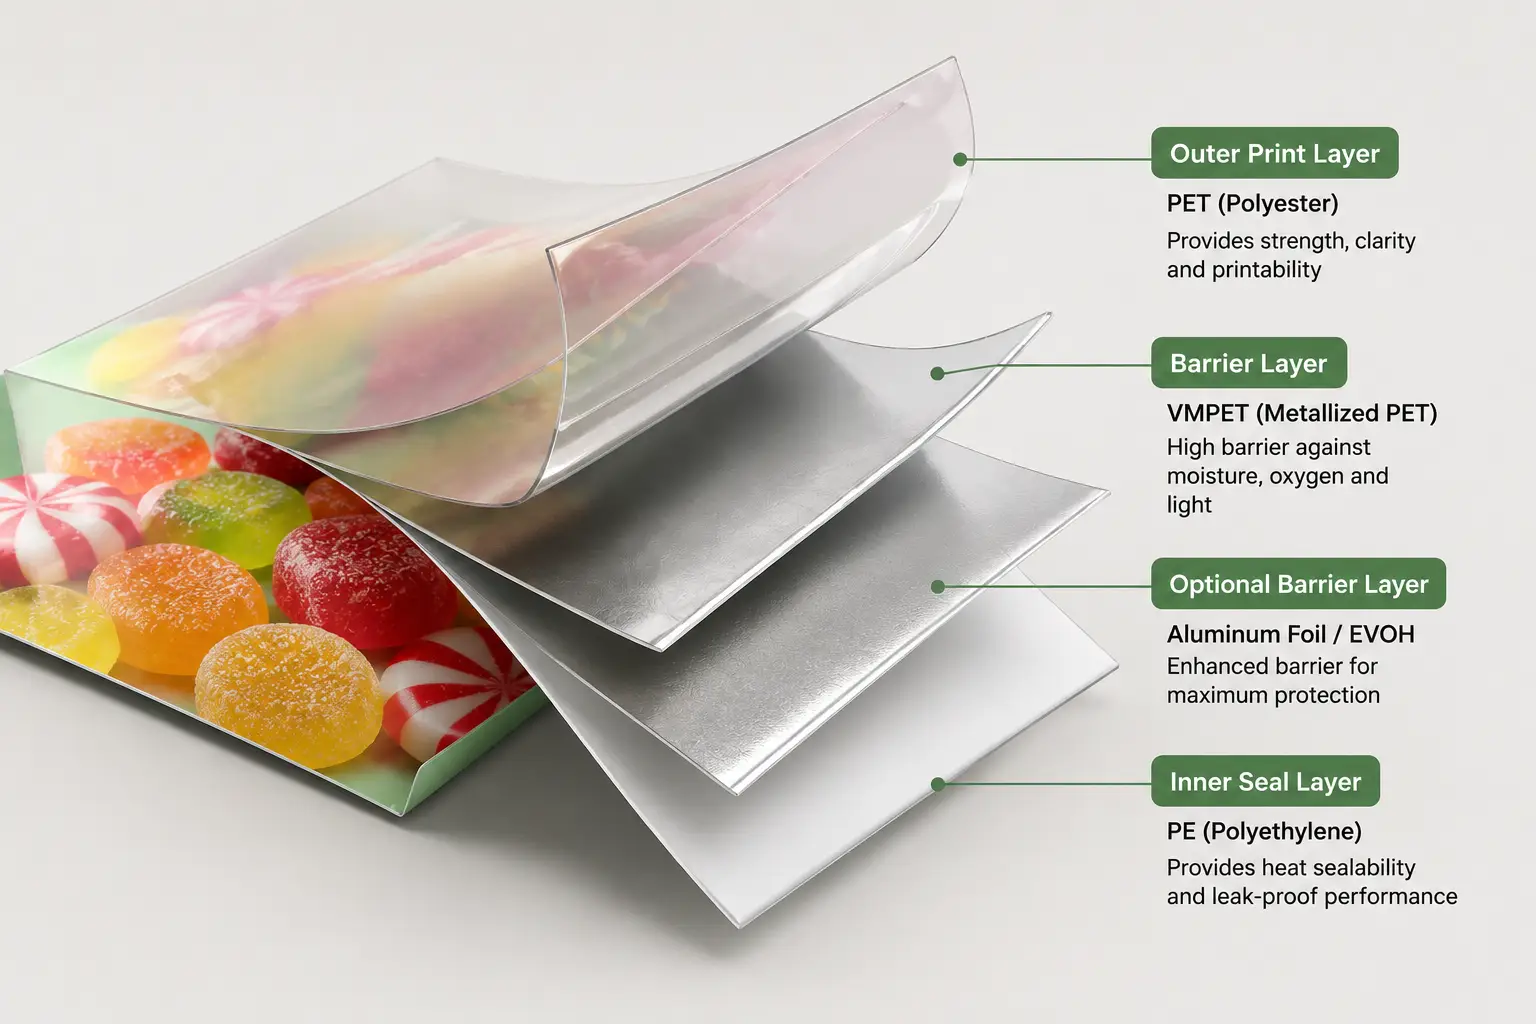
La bolsa que tienes en la mano casi nunca es una simple lámina de plástico. Se trata de un laminado: varias capas ultrafinas unidas entre sí, cada una con una función específica. Si aprendes a interpretar esta estructura, darás inmediatamente la impresión de ser un comprador bien informado cuando hables con los proveedores.
Una estructura básica de dos capas —PET para la superficie de impresión exterior y PE para el termosellado interior— cuesta aproximadamente entre 0,30 y 0,50 yenes por bolsa en los tamaños habituales de envases de caramelos. Si se añade una capa de barrera metalizada en el centro (VMPET), el precio asciende a entre 0,50 y 0,80 yenes. Si se opta por una estructura de cuatro capas con lámina de aluminio y nailon para mayor resistencia a la perforación, el coste oscila entre 0,80 y 1,50 yenes. Cada capa añade tanto el coste del material como el de la laminación.
Las tres capas de barrera más habituales abarcan una amplia gama de relaciones calidad-precio. Papel de aluminio (7-9 micras) ofrece una permeabilidad prácticamente nula —el estándar de referencia para el chocolate y los productos sensibles al oxígeno—, pero es opaco (sin ventanas) y no puede incorporarse a los circuitos de reciclaje habituales. PET metalizado (VMPET) Deposita una capa de aluminio de un micrón de espesor sobre PET transparente. Se consigue una transparencia parcial y una buena —aunque no perfecta— barrera, con un coste y un peso inferiores a los del papel de aluminio. EVOH Es una barrera transparente al oxígeno, de tan solo 3-5 micras de grosor, intercalada entre capas de PE. Pero recuerda la sensibilidad a la humedad que se menciona en la sección «Materiales de barrera».
El grosor es el factor que influye en el coste del que nadie habla. Pasar de un grosor total de 80 micras a 100 micras añade aproximadamente entre 5 y 81 TP3T al coste del material. La diferencia en el “tacto de alta calidad” es real, pero no lineal: el paso de 80 a 100 micras se nota claramente como más consistente. ¿De 120 a 150 micras? Apenas perceptible. Si tu bolsa da una sensación de grosor y lujo, lo más probable es que la capa de sellado de PE haya pasado de 50 a 80 micras, lo que supone un coste adicional de unos 0,06 yenes por bolsa. En un caramelo que se vende al por menor a 3 yenes, eso supone que 21 TP3T de tus ingresos se esfuman en plástico que el consumidor nunca percibe conscientemente. La próxima vez que tengas una muestra en las manos, pregunta: “¿Cuál es el grosor de la capa de PE?”. Darás la impresión de ser alguien que merece respuestas sinceras.
Acabados y complementos: los pequeños detalles que marcan la diferencia
Piensa en los acabados superficiales como si fueran maquillaje. Mate es la base: una mejora discreta que hace que todo parezca más caro, lo que supone un aumento de entre 0,02 y 0,05 yenes por bolsa, aproximadamente. Tacto suave El revestimiento es una experiencia sensorial: tu bolso tiene un tacto aterciopelado, lo que supone un coste adicional de entre 0,08 y 0,15 yenes. Barniz UV selectivo Es como el pintalabios: un toque muy brillante en tu logotipo o en un elemento visual clave, entre 0,08 y 0,20 yenes, tremendamente eficaz si se usa con moderación. Holográfico/metalizado Los acabados son el look de noche totalmente glamuroso: entre 0,05 y 0,15 yenes adicionales; predominan en las estanterías; es fácil pasarse con ellos.
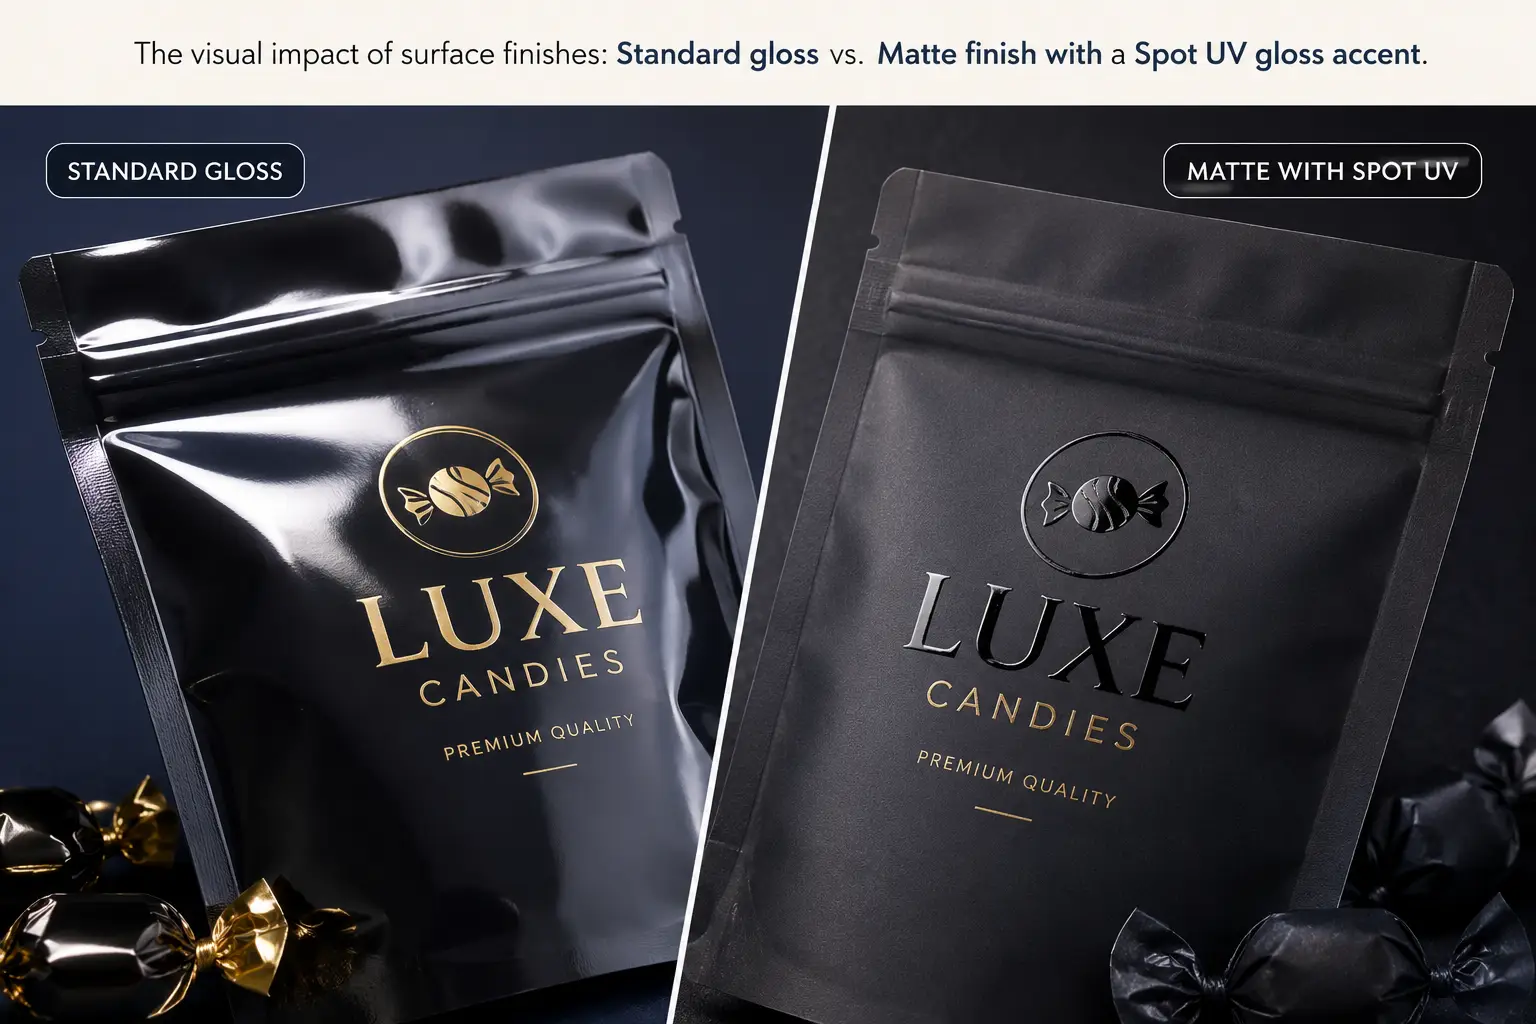
La estrategia ganadora para las marcas que cuidan su presupuesto: base mate + un acabado de contraste en el logotipo. Así consigues 80% de esa sensación de calidad superior por una fracción del coste del enfoque de “todo brillante”.
Los complementos funcionales encarecen rápidamente el producto. Una cremallera de cierre a presión supone entre 0,08 y 0,20 yenes. Una muesca para rasgar cuesta unos céntimos. Un orificio para colgar es prácticamente gratis, ya que se perfora con láser durante la fabricación del bolso. Las esquinas redondeadas, sin embargo, requieren un troquel específico: entre ¥200 y ¥500 en herramientas, además de una producción ligeramente más lenta. Ninguna de estas opciones es mala. La clave está en saber cuáles valora realmente tu cliente y cuáles estás añadiendo simplemente porque “las marcas de lujo las tienen”.”
Desde la prueba digital hasta la entrega: así es un proceso de producción sin contratiempos
Ya has elegido el formato, has seleccionado la estructura de la película y has dado los últimos retoques al diseño gráfico. Ahora empieza la cuenta atrás. Así es como se presenta realmente un calendario de producción bien gestionado, y dónde se esconden las trampas más habituales.
Días 1 y 2: Revisión digital. Tu archivo de diseño llega al equipo de preimpresión de la fábrica. En un plazo de 24 a 48 horas, recibirás una prueba digital. Aquí es donde la mayoría de los clientes que compran por primera vez cometen un error: dan el visto bueno basándose en lo que ven en la pantalla. No lo hagas. Las pruebas digitales reflejan aproximadamente entre el 85 y el 90% de la precisión cromática final de la impresión. El 10–15 % restante es la diferencia entre la luz RGB que emite tu monitor y las tintas CMYK que aplica la imprenta. La única forma de confirmar el color es mediante una prueba de imprenta física: imprimir un pequeño lote (200–500 bolsas) en la propia máquina de producción. Para las marcas con estándares de color muy estrictos, saltarse este paso es un riesgo que asumes bajo tu propia responsabilidad.
Días 3-10: Producción (impresión digital). Con la impresión digital, una vez que se da el visto bueno, los archivos se envían directamente a la prensa HP Indigo. La impresión, el laminado, el corte longitudinal y la confección de las bolsas se realizan de forma secuencial; todo el proceso se completa en un plazo de 7 a 10 días laborables. En el caso del rotograbado convencional, hay que añadir entre dos y tres semanas para el grabado de los cilindros antes incluso de que comience la impresión, lo que eleva el plazo total a entre 23 y 25 días laborables.
Durante la producción: control de calidad. Una fábrica competente realiza al menos seis pruebas por lote: adhesión entre capas, resistencia a la perforación, resistencia a la tracción, resistencia al estallido, prueba de caída e inspección visual completa. Deberías recibir un informe de control de calidad con estos resultados. Si tu proveedor no te lo envía por iniciativa propia, pídelo. Si no puede proporcionártelo, considéralo una señal de alarma.
Envíos. Los envases flexibles se transportan por volumen, no por peso. ¿Esas bolsas verticales de gran tamaño que quedaban tan bien en la maqueta? Su transporte cuesta desproporcionadamente más, ya que las bolsas vacías ocupan casi tanto espacio en el contenedor como las llenas. Ten en cuenta el peso volumétrico a la hora de decidir el formato desde el principio.
Recepción. Almacena los envases flexibles impresos en un lugar fresco y seco; lo ideal es a una temperatura de entre 20 y 25 °C y con una humedad relativa inferior al 60%. El calor excesivo puede ablandar las capas de PE y provocar que las bolsas se peguen entre sí. La humedad elevada degrada los revestimientos exteriores de papel. Guárdalos en las cajas de envío originales hasta su uso, alejados de la luz solar directa.
Pasar del concepto al embalaje final lleva entre dos y cuatro semanas con un proveedor que da prioridad a los procesos digitales, y entre dos y tres meses con el rotograbado tradicional. La diferencia de rapidez no es solo una cuestión de paciencia. En el caso de los lanzamientos de dulces de temporada, las promociones de San Valentín o los proyectos piloto de prueba de mercado, un plazo más corto marca la diferencia entre aprovechar la oportunidad o dejarla escapar. Si estás listo para conocer cuál sería el plazo de producción para tu proyecto concreto, solicita una muestra gratuita y un presupuesto personalizado en Paquete Baishen — un fabricante de envases flexibles que da prioridad a lo digital y ofrece envases personalizados para dulces en un plazo de 7 a 10 días laborables, con muestras de preproducción gratuitas y un servicio de atención al cliente ágil que responde a las consultas en un plazo de 8 horas.
Referencias
- Wipak. “Dulces y confitería: soluciones de envasado”. 2025. https://wipak.com/food-packaging/sweets-confectionery/
- CEFLEX. “Diseño para una economía circular: directrices sobre envases flexibles”.” https://ceflex.eu/
- Comisión Europea. “Reglamento sobre envases y residuos de envases (PPWR) — 2025/40”.” https://environment.ec.europa.eu/topics/waste-and-recycling/packaging-waste_en
- Baishen Pack. “¿Por qué la impresión digital para el embalaje flexible?”.” https://www.bsflexpack.com/capabilities/why-digital-printing/
- Baishen Pack. “Casos prácticos sobre embalaje flexible”.” https://www.bsflexpack.com/case-study/
- Baishen Pack. “Contacto: solicita un presupuesto gratuito”.” https://www.bsflexpack.com/contact/
- Baishen Pack — Fabricante de envases flexibles a medida. https://www.bsflexpack.com/