La impresión digital sobre película plástica permite aplicar el diseño de producción directamente sobre la banda imprimible que se utiliza para fabricar bolsas, sobres y material en rollo. Este proceso se aplica a envases de alimentos, café, comida para mascotas, suplementos y productos de cuidado personal; el material de la película, el tratamiento superficial, el sistema de tintas y las condiciones de secado determinan si la imagen permanece adherida durante los procesos de laminación, transformación y distribución.
Qué significa realmente la impresión digital sobre plástico
La impresión digital para envases flexibles permite crear diseños gráficos completos sobre láminas de plástico tratadas o material ya acabado para bolsas. Se diferencia de la decoración industrial de botellas y piezas rígidas, del codificado de fechas a alta velocidad y de la impresión aficionada sobre láminas de plástico, ya que la banda impresa debe resistir posteriormente procesos como el laminado, el corte longitudinal, el termosellado, el llenado y el transporte.
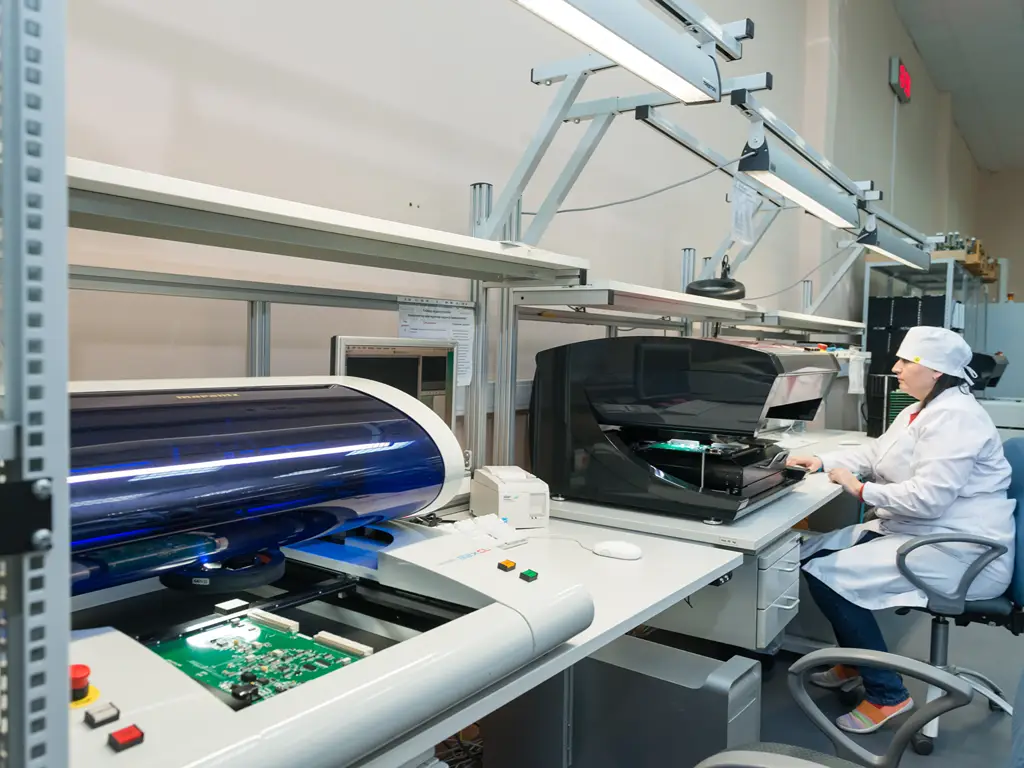
«Digital» significa que la imprenta aplica el archivo directamente sobre el sustrato. Un cabezal de inyección de tinta o un sistema de formación de imágenes electrofotográfico, como los que se utilizan en las imprentas HP Indigo, imprime la imagen, y la tinta se seca mediante luz ultravioleta o calor. No hay planchas ni cilindros en el proceso, lo que elimina los costes de las planchas, el tiempo de grabado de los cilindros y la necesidad de adaptar varios diseños a un mismo equipo de impresión compartido.
Cada método de impresión sigue teniendo su lugar en una línea de producción de bolsas. La impresión flexográfica, con sus planchas de caucho o fotopolímero, gestiona de forma eficiente tiradas de volumen medio. El rotograbado, con cilindros grabados, es ideal para tiradas muy largas en las que predomina el coste por unidad. La serigrafía se encarga de los efectos especiales. El estampado en caliente decora las bolsas acabadas en secuencias cortas. La impresión digital se sitúa en el segmento de tiradas cortas y medias, y es el único método que trata cada pieza como una impresión individual, lo que hace posible la inclusión de números de serie y diseños mixtos.
Una impresora de oficina normal no puede producir una bolsa apta para la venta. Las prensas de envasado utilizan tintas especiales sobre láminas pretratadas, y la preparación de la superficie determina si la imagen se adhiere, se fija y resiste las operaciones de transformación posteriores.
¿Qué láminas de plástico son compatibles con la tinta digital?
Preguntar “¿se puede imprimir sobre plástico?” es como preguntar “¿se puede imprimir sobre papel?” sin especificar si es papel satinado o de periódico. La estructura de la película determina la respuesta, y la película de las bolsas es un «sándwich», no una hoja.
La capa exterior de impresión determina si la tinta se adhiere
El plástico no es poroso, por lo que la tinta no puede penetrar en él como lo hace en el papel. Solo puede humedecer la superficie y adherirse a ella tras el secado, y la humectación solo se produce cuando la energía superficial de la película es superior a la tensión superficial de la tinta, con un margen de seguridad. Se recomienda a los transformadores que mantengan la energía superficial del sustrato entre 8 y 10 mN/m por encima de la del líquido que se va a aplicar (Conversión trimestral, 2025). Las películas de poliolefina sin tratar se sitúan muy por debajo de ese umbral, por lo que la tinta forma gotas, se emborrona o se despega de ellas.
La solución es el tratamiento corona: una descarga eléctrica que aumenta la energía superficial de la película para que las tintas y los adhesivos puedan adherirse. Los fabricantes de películas suministran las capas exteriores aptas para impresión ya tratadas, y los transformadores vuelven a comprobar el nivel antes de la producción. Las películas de poliéster tratadas, por ejemplo, suelen especificarse entre 42 y 56 dinas/cm para garantizar una adhesión fiable (Pilcher Hamilton, 2025). Esto también explica un fallo habitual. Un transformador puede imprimir tu bolsa, mientras que el mismo diseño en una pieza de polipropileno de oficina queda borroso, porque el film llegó ya tratado y la pieza no.
En qué se diferencian el PET, el BOPP, el PE, el PA, el CPP y el PVC
Los nombres de los films no son especificaciones de impresión intercambiables. Cada polímero presenta una energía superficial inicial, una estabilidad dimensional, una respuesta térmica, una rigidez y un uso final diferentes. Aunque un mismo conjunto de tintas pueda funcionar en varios films, el nivel de tratamiento, la imprimación, la estrategia de tinta blanca, la energía de curado y la prueba de adhesión deben ajustarse al film exterior concreto. Por lo tanto, el transformador debe aprobar el laminado impreso, y no limitarse a afirmar que la máquina de impresión puede imprimir “plástico”.”
Comportamiento del film plástico en una línea de envasado digital
| Cine | Dónde se utiliza | Comportamiento de la impresión digital | Punto de control principal |
|---|---|---|---|
| PET / BOPET | Lámina exterior de alta calidad para bolsas de café, suplementos, bolsas esterilizables y bolsas con barrera | Dimensionalmente estable y muy adecuado para gráficos de alta precisión, impresión a la inversa y laminado tras el tratamiento o la aplicación de imprimación | Comprueba el nivel de tratamiento, la compatibilidad de la imprimación y la resistencia de la adhesión tras el curado. |
| Polipropileno orientado biaxialmente / Polipropileno orientado monocapa | Bolsitas para aperitivos, dulces, alimentos secos y con acabado mate | Baja energía superficial natural; se imprime bien cuando acaba de ser tratado, pero el tratamiento puede deteriorarse durante el almacenamiento | Vuelve a comprobar el nivel de dyne antes de imprimir y comprueba la resistencia al roce en superficies mates. |
| PE / LDPE / MDPE | Envases, revestimientos y láminas flexibles reciclables de polietileno monomérico (PE) | Energía superficial muy baja y mayor elasticidad que el PET, por lo que el registro y el aporte de calor requieren un control más riguroso | Utiliza un tratamiento o una imprimación compatibles y un curado a menor energía para evitar deformaciones y adherencias. |
| PA / nailon | Envases al vacío, carne, líquidos y estructuras resistentes a los pinchazos | Resistente y dimensionalmente estable, aunque la absorción de humedad puede alterar su manipulación y su adherencia | Acondiciona la película de forma sistemática y comprueba la adherencia tras el laminado y la exposición a la humedad. |
| CPP | Capas termosellables y de esterilización, y en ocasiones una banda exterior imprimible | Buena resistencia al calor, pero baja energía superficial; la impresión directa es menos habitual que su uso como sellador interior | Confirma el tratamiento corona y asegúrate de que el curado no altere el rendimiento del sellado. |
| Lámina retráctil de PVC / PETG | Fundas retráctiles y etiquetas especiales, en lugar de cuerpos de bolsa estándar | La imagen debe deformarse de forma previsible al colocarse la funda, mientras que el calor de curado debe mantenerse por debajo del punto en el que comienza la contracción prematura. | Utiliza un archivo con compensación de contracción y comprueba el cumplimiento de los requisitos relativos a la tinta, la migración y las normas específicas del mercado. |
El esquema práctico es sencillo. El PET es la capa exterior más segura para diseños de gran detalle; el BOPP tratado resulta eficaz para aplicaciones de aperitivos y acabados mates; el PE exige un mayor control cuando debe ser tanto imprimible como reciclable; el nailon se impone cuando la resistencia a la perforación es importante; el CPP suele ser más adecuado como capa de sellado; y el PVC o el PETG se utilizan más para la decoración retráctil que para los cuerpos de las bolsas laminadas estándar.
Las capas de barrera y sellante determinan si la bolsa sigue siendo eficaz
La impresión solo afecta a la capa exterior. Debajo hay otras dos capas que determinan si la bolsa impresa protege realmente el contenido. La capa barrera, normalmente de papel de aluminio o PET metalizado, bloquea la luz, el oxígeno y la humedad. La capa de sellado, de PE o CPP, es la que está en contacto con los alimentos y la que se sella térmicamente. Al elegir una estructura de película, se eligen estas tres funciones a la vez.
Tres capas, tres trabajos
| Capa | Materiales habituales | Funciona de maravilla | Qué significa esto para tu trabajo de impresión |
|---|---|---|---|
| Capa exterior estampada | PET, PA, BOPP/MOPP | que transporta la imagen digital debe seguir teniendo un tratamiento antiestático | Pregunta a qué energía superficial se envía la película. |
| Capa de barrera | Lámina de aluminio, VMPET | bloquea el oxígeno, la luz y la humedad | La impresión no puede añadir ni corregir la barrera; eso depende de la elección de la estructura. |
| Capa sellante | PE, CPP, VMCPP | contacto con alimentos y termosellado | determina la compatibilidad de la línea de llenado y el grado de humedad del producto. |
Así pues, una estructura impresa se describe como una «pila». Una bolsa vertical habitual tiene un grosor aproximado de 100 micras en una estructura de MOPP/VMPET/PE, con el exterior mate y un revestimiento interior metalizado, mientras que las bolsas tipo Mylar tienen un grosor aproximado de 120 micras y ofrecen opciones como un cierre a prueba de niños de 28 mm. El material en rollo para las líneas de formado, llenado y sellado sigue la misma lógica en tres capas: una capa exterior imprimible de PET, PA o MOPP, una capa barrera de AL o VMPET y una capa interior de sellado de PE, CPP o VMCPP. Los laminados kraft con cara de papel constituyen la única excepción parcial, ya que la cara de papel se imprime por absorción en lugar de por humectación, y las bolsas con boquilla utilizan la misma lógica de película con la boquilla soldada.
Cómo fallan las impresiones digitales y los controles que lo detectan
Hay tres tipos de fallos que explican la mayoría de las quejas relacionadas con la impresión digital sobre plástico. En primer lugar, el desprendimiento: la tinta aplicada sobre una superficie de película insuficientemente tratada o desgastada resiste el proceso de impresión, pero se corre al rascarla. En segundo lugar, la deformación por calor: algunas películas se deforman o encogen bajo un curado agresivo, lo que se manifiesta en forma de ondulaciones cerca de los sellos. En tercer lugar, la abrasión durante el transporte: las impresiones que superan una prueba de banco pueden blanquearse al rozar entre sí sobre un palé que vibra.
Cada uno de ellos incluye una comprobación que puedes solicitar antes de la producción en serie: una prueba de tracción de la cinta tras el curado, un corte en forma de rejilla cubierto con cinta y un pequeño ciclo de vibración o abrasión en las muestras acabadas. Diez minutos de pruebas revelan lo que una captura de pantalla de una bonita prueba nunca podrá mostrar.
Una prueba que se ve perfecta en pantalla no garantiza la adherencia a ninguna superficie. No apruebes una muestra física hasta que se haya realizado una prueba de tracción con cinta adhesiva y una prueba de fricción; a continuación, conserva esa muestra firmada como referencia para la tirada de producción.
Digital frente a plancha: cuando el número de ejemplares cambia las cuentas
El volumen de la tirada, el número de referencias, la variedad de colores y la estabilidad del diseño determinan si la impresión digital o la impresión con planchas ofrecen un coste total más bajo. La impresión digital no conlleva gastos de cilindro, admite tiradas mínimas de unas 500 unidades y suele tardar entre 7 y 10 días laborables. Las tiradas con planchas suelen empezar a partir de unas 10.000 unidades y tardan entre 23 y 25 días, con un juego de planchas o cilindros independiente para cada diseño. Las cifras se detallan en nuestro Comparación entre el método digital y el de la plancha, mientras que el más amplio ventajas de la impresión digital se hace más evidente cuando un pedido contiene varias referencias, cambios frecuentes en las ilustraciones o datos variables.
Ruta digital frente a ruta de plancha: cinco dimensiones
| Dimensión | Línea digital | Línea plana (flexografía/huecograbado) |
|---|---|---|
| Coste de instalación | sin tasa por matrícula ni por cilindro | una plancha por color, cilindros para huecograbado. |
| Pedido mínimo | ~500 unidades, por lo general | ~10 000 unidades, por lo general. |
| Plazo de entrega | De 7 a 10 días laborables a partir de la aprobación del diseño | Entre 23 y 25 días, incluida la preparación de las planchas. |
| Colores | sin límite práctico, gama completa | Gorra práctica disponible en unos 10 colores. |
| Varias referencias | impresos juntos en una sola tirada; posibilidad de incluir datos variables | Cada diseño se ejecuta por separado. |
Los mínimos publicados varían porque la impresión es solo una de las fases del proceso de fabricación de una bolsa acabada. Las líneas de impresión digital pueden empezar entre unos pocos cientos y aproximadamente 1.000 unidades por diseño, mientras que los presupuestos basados en planchas suelen partir de varios miles. Los mínimos de rollos de material, el tamaño de la bolsa y la configuración de la transformación pueden aumentar cualquiera de estas cifras. Una afirmación de “MOQ bajo” solo tiene sentido cuando el proveedor especifica el proceso de impresión e indica el mínimo de bolsas acabadas por SKU.
En cuanto al coste unitario, la verdad es la siguiente: por debajo del punto de cruce, la impresión digital sale ganando porque la tarifa de la plancha no tiene que amortizarse; por encima de él, la impresión con planchas sale ganando porque la tarifa por unidad desaparece y la rotativa funciona más rápido. El punto de cruce no es una cifra fija. Se eleva a medida que aumentan los colores y el número de referencias, ya que cada color o diseño adicional añade planchas en la ruta de las planchas y no añade nada en la ruta digital. Por lo tanto, dos marcas con el mismo volumen pueden obtener respuestas opuestas si una tiene seis diseños y la otra tiene sesenta.
Ventajas de cada ruta, por franja horaria
| Banda de carrera | El papel de lo digital | La función de Plate | Señal de conmutación |
|---|---|---|---|
| Menos de 500 unidades | solo muestras y proyectos piloto | no viable | Si un proveedor te ofrece placas aquí, vete. |
| 500–5,000 | productos locales, con múltiples referencias y de temporada | antirrentable | Las ofertas de placas rara vez resultan competitivas. |
| 5,000–50,000 | zona en disputa, citar ambas | zona en disputa, citar ambas | Menciona ambas cosas siempre que esta sea tu situación habitual. |
| Más de 50 000 por diseño | copia de seguridad para variantes y personalización | el coste por unidad es el factor decisivo | Una demanda constante de un único diseño superior a unos 50 000 unidades implica volver a solicitar presupuesto para las placas. |
Considera la franja intermedia como una zona de negociación, en lugar de como un criterio de desempate. En ese caso, ninguna de las dos opciones gana por defecto, por lo que tu solicitud de presupuesto debe basarse en la tabla de franjas de recorrido.
La misma obra de arte, en dos plantas
Mínimo de la línea de placas
10,000
vs
Mínimo de la línea digital
500
Esa proporción, y no el precio unitario, es lo que determina qué puede tener en stock una marca o un distribuidor.
La tendencia del mercado se resume en una cifra. Smithers prevé que la impresión digital en envases flexibles crezca a una tasa de crecimiento anual compuesto (CAGR) del 11,61 % hasta 2030, a un ritmo más rápido que cualquier otro segmento de impresión de envases (Smithers, 2025). La impresión digital sigue representando solo unos 4,11 TP3T del valor total de la impresión de envases y etiquetas, lo que equivale aproximadamente a 1 TP4T22 000 millones en 2025 (Smithers, 2025), lo que indica que la capacidad se encuentra en una fase temprana de la curva de adopción, en lugar de estar saturada.
La impresión digital sigue sin ser la respuesta adecuada en tres casos. Un diseño único que se reproduce en cientos de miles de unidades debe imprimirse en planchas, donde la diferencia en el coste unitario se acentúa. Los sistemas de tinta especiales, las tintas metálicas de punto y algunos compuestos químicos de alta barrera siguen siendo, ante todo, compatibles con las planchas. Y si tu línea de llenado requiere un comportamiento específico del sellador, la decisión sobre la estructura es lo primero y la técnica de impresión viene después, nunca al revés.
Envíanos la estructura de la película, el material gráfico y la cantidad por diseño. Especificaremos por separado los plazos de producción digital y de planchas, incluyendo la cantidad mínima de pedido, los costes de utillaje y los plazos de producción.
Solicita un presupuesto de doble rutaDel archivo de diseño a las bolsas entregadas
Una vez seleccionada la ruta de impresión, el encargo pasa por las fases de confirmación de la estructura, configuración del troquel, prueba de color, impresión, laminación, acabado, control de calidad y envío. Los programas digitales acortan el ciclo, pero no eliminan esos puntos de control. Nuestro Guía sobre la impresión digital de envases explica el proceso de producción y la información sobre el material gráfico necesaria en cada fase.
Solicitud de información y estructura: indique el tipo de producto (sólido, líquido o en polvo), el peso, el plazo de conservación previsto y el método de envasado.
Archivos y plantilla: descarga la plantilla correspondiente a tu bolsa y tamaño concretos, y coloca el diseño con sangrado y zonas de seguridad.
Prueba digital: revisa una prueba, que suele enviarse en uno o dos días, y luego firma una muestra física.
Impresión, laminado, transformación: el archivo aprobado se procesa, la película se lamina y se transforma en bolsas o se enrolla en bobinas.
Control de calidad y envío: se realizan controles en las fases de recepción de material, fabricación y productos terminados; a continuación, se embalan y se envían por vía aérea o marítima.
Cada paso conlleva una decisión importante. En la fase de consulta, la decisión sobre la estructura es lo primero, ya que el contenido la determina: un líquido necesita un pico vertedor y un sellado más resistente; un producto nutracéutico puede necesitar un cierre a prueba de niños. En la fase de diseño, hay que confirmar cómo se gestionan los colores planos, ya que las imprentas digitales reproducen los tonos Pantone a partir de su juego de tintas en lugar de utilizar estaciones específicas para colores planos, y es en la prueba donde se mide esa diferencia. En la fase de prueba, firma una muestra física, no un PDF, y realiza la prueba de la cinta adhesiva descrita en la última sección. En la fase de producción, pregunta por los controles de calidad por los que pasa tu pedido y si se te notificará cuando se envíe. En el momento de la entrega, compara las cajas con la muestra firmada antes de que la mercancía salga de tu proveedor logístico externo (3PL) o llegue a las estanterías.
Límite de color
Tu pantalla es RGB. La imprenta utiliza un espacio de color calibrado. La muestra física firmada es el único acuerdo entre ambas partes: si no hay muestra firmada, no hay tirada de producción.
Todo lo que viene después de esa muestra es una reproducción, no una interpretación.
Cómo seleccionar un proveedor de fundas digitales
Hay cuatro criterios que distinguen una línea digital propia auténtica de un intermediario que subcontrata la producción: el pedido mínimo de bolsas terminadas, el plazo de producción desde la aprobación del diseño, la compatibilidad con referencias mixtas y datos variables, y el control de la impresión, el laminado y la fabricación de bolsas bajo un único sistema de calidad.
Pregunta por escrito cuál es realmente el mínimo, para tu tipo y estructura de bolsa. Pregunta cuál es el plazo de entrega a partir de la aprobación del diseño, no a partir de la fecha del pedido, y asegúrate de que se distingan ambas fechas. Pregunta si producen referencias mixtas en un mismo lote de producción y si pueden imprimir datos variables, como números de serie por bolsa. Pregunta si la impresión, el laminado y la fabricación de las bolsas se realizan en sus propias instalaciones, ya que cada traspaso a un proveedor externo añade días y diluye la responsabilidad.
Las credenciales merecen el mismo grado de precisión. Si se afirma que se trata de una “fábrica con certificación ISO”, conviene pedir que te muestren el número de certificado. Las certificaciones a nivel de materiales, como SGS o BRC, corresponden a los proveedores de film, así que pregunta qué certificación se aplica a tu estructura concreta. Las cifras de capacidad, como el número de líneas de producción o de máquinas de fabricación de bolsas, solo tienen sentido cuando se especifican en qué ámbito se refieren, así que pregunta qué incluye esa cifra.
La lista se cierra con tres puntos clave: confirma que el pedido mínimo (MOQ) reducido se aplica a tu tipo específico de bolsa y no al producto principal; comprueba si las pruebas de impresión y las muestras conllevan algún coste; y averigua quién se encarga de preparar la documentación de conformidad con la normativa sobre contacto con alimentos para tu mercado.
Lista de comprobación para la selección de proveedores
Cantidad mínima de pedido (MOQ) para mi tipo de bolso, por escrito, por diseño.
Plazo de entrega a partir de la aprobación del material gráfico, no a partir de la orden de compra.
Se ha confirmado la producción por lotes de referencias mixtas para mi recuento de referencias.
Datos variables (números de serie) disponibles en mi tirada.
Impresión, plastificado y fabricación de bolsas en nuestras propias instalaciones.
Números de certificado correspondientes a cualquier certificación alegada.
Condiciones de pedido mínimo reducido y tarifas de maquetación indicadas desde el principio.
Se ha asignado la responsabilidad de la documentación relativa al contacto con los alimentos.
Qué significa esto para tu programa de bolsas
Para un distribuidor, mayorista o marca que gestiona numerosos diseños, la decisión se toma teniendo en cuenta toda la cartera de productos, y no solo una bolsa concreta. La impresión digital reduce la exposición del inventario de las referencias nuevas, de temporada y regionales, mientras que la impresión con planchas protege la rentabilidad unitaria de los diseños de gran volumen que ya han demostrado su éxito.
Producción de existencias y tiradas de muestra, relectura
La tarifa de la plancha es lo que obliga a establecer un pedido mínimo de 10.000 unidades por diseño, y el pedido mínimo digital de 500 unidades se deriva de su ausencia. Entiéndase esto como una cuestión de aritmética de inventario: el capital mínimo invertido en una referencia impresa se reduce de 10.000 unidades a unos cientos, y una apuesta estacional deja de ser una apuesta por un solo diseño. En un lanzamiento se pusieron en el mercado 30 referencias, con entre 100 y 1.000 unidades por referencia, y con un número de serie diferente impreso en cada bolsa, lo que permite rastrear el inventario de tiradas divididas. Un distribuidor puede aplicar la misma lógica a las pruebas de mercado: veinte diseños, lotes pequeños, datos reales de ventas y, a continuación, reponer solo los diseños que se hayan vendido.
La barra: líneas digitales para la amplitud, líneas de discos para la profundidad
El punto de cruce de la tabla de tiradas divide la estrategia de la cartera en dos mitades. Las nuevas referencias, las ediciones de temporada, las variantes regionales y cualquier producto sin probar deben situarse en la línea digital, donde el coste de equivocarse es un lote pequeño en lugar de un almacén lleno de stock obsoleto. Los productos de éxito constante con una demanda estable de un único diseño superior a unas 50.000 unidades deben situarse en las placas, donde priman los parámetros económicos por unidad. Seleccionar proveedores para este programa implica tener en cuenta tres parámetros clave —cantidad mínima, plazo de entrega y capacidad de tiradas divididas— y evaluarlos en función de esas cifras, en lugar de basarse únicamente en el precio unitario.
Un programa de bolsitas, dos líneas
| Franja horaria | Ruta | ¿Por qué? |
|---|---|---|
| Nueva referencia o prueba de mercado | digital | Cientos por diseño; datos reales antes de comprometerse. |
| Ediciones de temporada o regionales | digital | Mercancía con fecha de caducidad: las tiendas pequeñas evitan las rebajas. |
| Éxito constante, demanda estable | tirada superior a 50 000 unidades por diseño | El coste unitario es el factor determinante una vez que se ha demostrado la viabilidad del diseño. |
| Variantes numeradas o personalizadas | digital | Los datos variables solo existen en líneas sin placa. |
Crea tu programa de películas plásticas con Baishen Pack
En Baishen Pack, combinamos PET, BOPP, PE, nailon y laminados especiales para adaptarnos a los requisitos de barrera, sellado y acabado del producto antes de la impresión. Nuestras líneas digitales HP Indigo admiten pedidos mínimos de 500 unidades, con plazos de producción de entre 7 y 10 días laborables, colores ilimitados, tiradas con referencias mixtas y datos variables por bolsa. Envíanos tu producto, el material gráfico y la cantidad por diseño para que te recomendemos una estructura y te proporcionemos un presupuesto comparativo entre impresión digital e impresión con plancha.
Comenta tu proyecto de película plásticaReferencias
- Conversión trimestral. “Secretos para un tratamiento corona eficaz en películas para envases flexibles”.” 2025.
- Pilcher Hamilton. “Películas de poliéster con tratamiento corona: mejora de la energía superficial para una mejor adhesión”.” 2025.
- Smithers. “El cartón ondulado y los envases flexibles impulsan la impresión digital en el sector del embalaje”.” 2025.
- Smithers. “El futuro de la impresión digital para el embalaje hasta 2030”.” 2025.