Has llenado las bolsitas. Ahora la parte de arriba está abierta y la cremallera estorba. Si necesitas saber Cómo sellar una bolsa vertical Tras el llenado, la respuesta breve es: dejar espacio libre, limpiar la zona de sellado, cerrar la cremallera y termosellar la banda plana situada por encima y por debajo de la muesca de rasgado. Esa misma secuencia explica Cómo sellar las bolsas verticales de forma uniforme en todo el lote. Empieza por los pasos operativos y, a continuación, adapta la temperatura, la presión y el tiempo de mantenimiento a la película y a las costuras prefabricadas de la bolsa.
Cómo sellar una bolsa vertical, paso a paso
Llénalo primero, pero no hasta arriba. Detente cuando haya aproximadamente un 75–80% de la bolsa. Así se evita que las migas y el polvo lleguen a la zona de sellado y queda una capa plana de película en la parte superior con la que trabajar. Una zona de sellado con restos de polvo es una de las causas más comunes de un sellado deficiente.
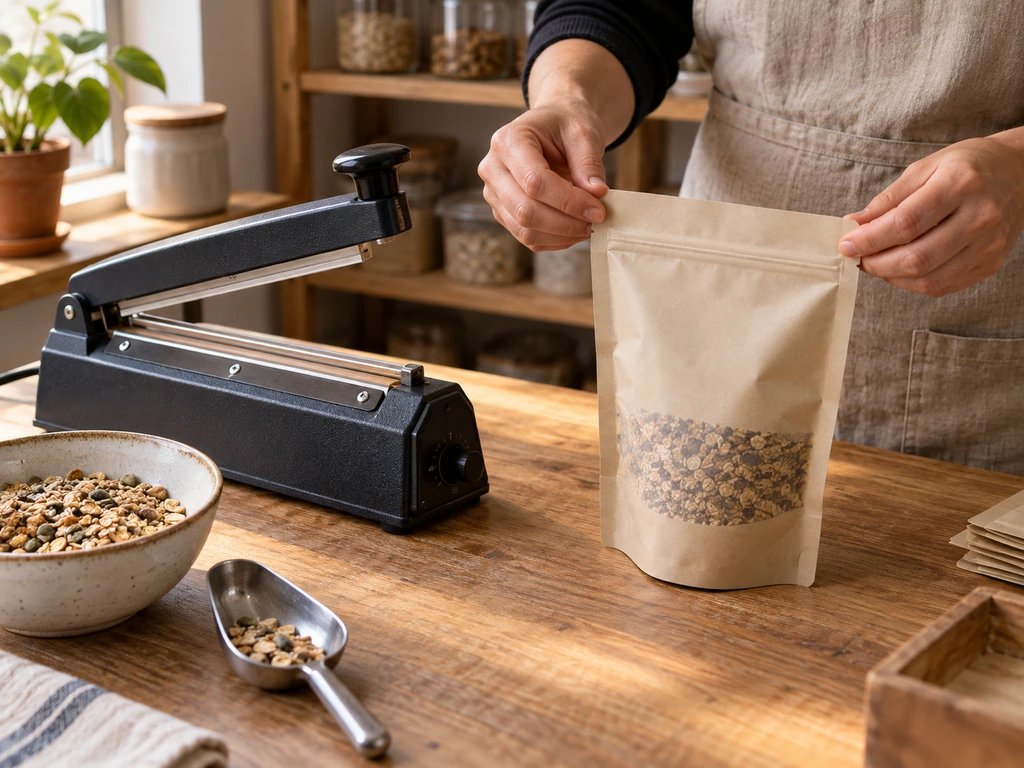
A continuación, ejecuta la secuencia que aparece a continuación, de arriba abajo:
La secuencia de sellado en 7 pasos
- 1Cierra la cremallera del todo. Debe quedar bien plana; de lo contrario, se formará una hendidura en el precintado.
- 2Exprime suavemente el exceso de aire de abajo hacia arriba.
- 3Coloca la bolsa. La mordaza de sellado debe quedar por encima de la cremallera y por debajo de la muesca de rasgado.
- 4Comprueba la zona. Solo el film; que no haya producto, ni arrugas, ni pliegues del refuerzo atascados en la mordaza.
- 5Sellado. Empieza por el tiempo recomendado por el fabricante del aparato; muchas selladoras por impulso requieren una breve presión de entre 1 y 3 segundos, mientras que una plancha doméstica necesita una presión más prolongada y firme, con la bolsa colocada en posición horizontal sobre una superficie dura.
- 6Deja que se enfríe antes de tocarlo. Si la lámina está caliente, el sellado no habrá salido bien.
- 7Realiza una prueba de tracción en una de cada diez bolsas, tirando con fuerza de ambos extremos de la línea de sellado.
Si aún no tienes un sellador, hay tres métodos caseros que funcionan para los productos secos:
| Método | Ideal para | Dónde se tuerce la cosa |
|---|---|---|
| Plancha (a temperatura media, con papel de horno entre las prendas) | Bolsitas planas y rellenas en seco, unas pocas cada vez | El vapor y el calor intenso derriten el envoltorio; los contenidos húmedos o líquidos están totalmente prohibidos. |
| Plancha de pelo | Tapones estrechos, fácil cierre | Solo sella una anchura reducida; es lento en el trabajo por lotes |
| Barrita selladora de mano | Bolsas para raciones al estilo camping | No rinde bien con laminados gruesos; presión irregular |
Ninguno de estos artículos debe formar parte de un lote comercial que tenga que soportar el transporte. Están destinados a la toma de muestras, a cantidades para días de mercado y a aprender a reconocer cómo se nota una soldadura correcta, lo cual es la forma más rápida de darse cuenta de cuándo una selladora de verdad empieza a fallar.
Qué hace realmente el termosellado
Un sellado térmico es una soldadura, no una grapa. La capa interior de la bolsa se funde bajo el efecto del calor y la presión, y tras un breve tiempo de reposo, las dos capas se fusionan formando una tira continua. Si se elimina cualquiera de los tres elementos (calor, presión o tiempo), se obtiene una tira que parece sellada, pero que se abre con la uña.
Las máquinas se diferencian en la forma en que aplican esos tres factores. Una selladora por impulsos envía una descarga de corriente a través de un alambre de nicromo, sella durante uno o dos segundos y se enfría inmediatamente. No necesita precalentamiento y solo consume energía durante el impulso. Una selladora de calor constante mantiene sus mordazas calientes todo el tiempo, por lo que puede aportar energía a estructuras más gruesas y difíciles de fundir que un impulso no puede fusionar por completo. Los recursos caseros, como una plancha de ropa o una plancha de pelo, son versiones manuales de la misma soldadura.
La cremallera y el precintado térmico cumplen funciones diferentes. La cremallera sirve para abrir y cerrar el envase a diario una vez comprado el producto. El precintado térmico situado encima se encarga del transporte, la protección contra manipulaciones y la vida útil. La cremallera se cierra para el cliente; el precintado térmico, para el transporte.
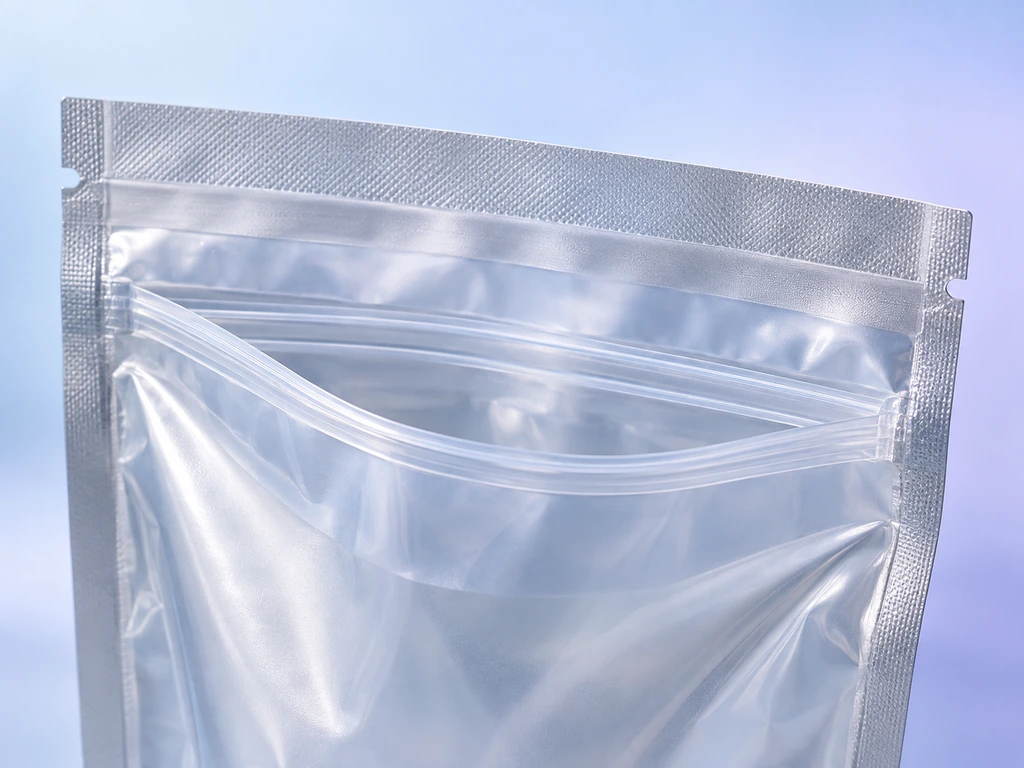
El cierre superior es solo el sellado final. Durante la fabricación de la bolsa, el fabricante ya ha termosellado las costuras laterales y el fuelle inferior. Esos sellados de fábrica se basan en el mismo equilibrio entre calor, presión y tiempo de exposición, pero también deben soportar capas adicionales de película en los pliegues y las esquinas. Un buen sellado superior no puede compensar una costura lateral o inferior débil, por lo que un cierre fiable para el llenado comienza con una bolsa que haya sido sellada y probada correctamente en fábrica.
Por qué falla el sellado: lo primero es la estructura de la película y las uniones de fábrica
El mismo sellador puede cerrar perfectamente una bolsa y, sin embargo, no funcionar en la siguiente. La diferencia casi nunca radica en la marca o la potencia. Se debe al material del que está hecha la capa interior de la bolsa. Solo se funde la capa de sellado; el resto de elementos del laminado o bien ayudan o bien entorpecen el proceso.
⭐ Laminados con sellador de PE: la opción predeterminada que, en la mayoría de los casos, simplemente funciona
La mayoría de las bolsas verticales del mercado terminan con una capa de sellado de polietileno; una estructura típica es MOPP/VMPET/PE. El PE se ablanda a bajas temperaturas. Según fuentes independientes especializadas en materiales, la temperatura de sellado útil del PE se sitúa entre los 100 y 150 °C, y la resistencia del sellado aumenta considerablemente en el intervalo de 100 a 125 °C (ScienceDirect, s. f.). Una selladora por impulso de sobremesa se encarga de esto sin problemas. Si tus bolsas son de este tipo y no se sellan bien, comprueba la presión, el tiempo de contacto y la contaminación antes de culpar a la máquina.
Laminados con barrera de papel de aluminio: ahí es donde fallan las selladoras por impulso de baja potencia
Si se añade una capa de aluminio (PET/AL/PE), el cálculo cambia. El papel de aluminio bloquea el calor del mismo modo que bloquea el oxígeno, por lo que el pulso no puede transmitir suficiente energía a la capa de sellado en uno o dos segundos. De ahí se deriva el consejo habitual: las selladoras por calor constante son adecuadas para películas más gruesas, Mylar y envases de papel de aluminio, mientras que las selladoras por impulso son adecuadas para bolsas estándar de polietileno y polipropileno (Maquinaria PAC, s. f.). Girar el dial de impulso al máximo no soluciona el problema; lo que se consigue es que la película exterior se caliente y la capa interior se quede fría y sin sellar.
Laminados Kraft: el calor penetra en el papel
Las bolsas de papel kraft tienen un aspecto rústico y se sellan de forma diferente. La capa exterior de papel absorbe la energía antes de que llegue al sellador, por lo que las estructuras de kraft/PE y kraft/AL/PE necesitan un tiempo de exposición más prolongado o un calor constante para completar la misma soldadura. Si te gusta el aspecto del papel, elige un sellador que se adapte a él. Se trata de una decisión que hay que tomar en el momento de la compra, no de una sorpresa que surja durante la producción.
Estructuras reciclables de un solo material: un margen muy reducido
Las estructuras totalmente de polietileno (PE) reciclables están ganando terreno por motivos de sostenibilidad, y sellan, pero solo dentro de un margen muy estrecho. La misma capa que sella es también el cuerpo de la película, por lo que unos pocos grados de más provocan arrugas o el encogimiento de la parte superior de la bolsa. Estas bolsas recompensan al operario de la selladora con ajustes estables y repetibles, y castigan el método de prueba y error.
La pauta común a los cuatro es la siguiente: la estructura de la película determina la energía que necesita tu junta, y el equipo o bien la suministra o bien no.
| Estructura de la película | Dirección de salida | Carácter de espera | Sellador que se adapta |
|---|---|---|---|
| Laminado con sellado de PE (p. ej., MOPP/VMPET/PE) | A baja temperatura, empieza con cautela | Pulso corto | Impulso de escritorio |
| Laminado con barrera de lámina (p. ej., PET/AL/PE) | Más energía que la que proporciona el impulso | Sostenido | Selladora de calor constante / selladora de banda |
| Laminados de kraft (kraft/PE, kraft/AL/PE) | Compensar la absorción del papel | Tiempo de permanencia más largo | Se recomienda un calor constante |
| Reciclable como material único (totalmente de PE) | Un margen estrecho: la importancia de unos ajustes repetibles | Ciclo corto y preciso | Impulso de calidad con ajustes estables |
Hay una salvedad que resume esta sección: no existe una temperatura de termosellado universal para las bolsas flexibles. El ajuste adecuado depende de la capa de sellado, la estructura completa del film, el grosor, el diseño de las mordazas, el tiempo de contacto, la presión y la contaminación del producto. Considera la tabla anterior como una guía inicial y, a continuación, valida el rango de proceso en tus propias bolsas, en lugar de basarte en una única temperatura impresa en unas especificaciones genéricas.
La estructura explica el misterio de que “a veces se sella”. La otra mitad del misterio es la posición.
Dónde sellar: las tres zonas de la parte superior de la bolsa
La parte superior de una bolsa vertical no es una tira plana. Se compone de tres zonas funcionales superpuestas en un espacio de un par de centímetros, y sellar la zona equivocada —o la unión entre dos de ellas— es la segunda causa principal de fallos.
La zona principal de sellado
Esta es la franja de película lisa donde debe situarse el sellador: por encima de la cremallera y por debajo de la muesca de apertura. La anchura de esa franja viene fijada de fábrica. En una ficha técnica de producción típica, encontrarás franjas de sellado que oscilan entre los 7 y los 9 mm, dimensionadas de tal forma que una mordaza de sellado estándar tenga espacio para funcionar. Mantén el sellado dentro de esa franja, sin que sobresalga por los bordes.
La zona de la cremallera
La cremallera está formada por varias capas de plástico estriado situadas justo donde te sentirías tentado de sellar. No puede pasar por debajo de una mordaza de sellado: las estrías aumentan el grosor, el material no fluye como el film y el resultado es un falso sellado que presenta fugas al entrar en contacto. Sella por encima de ella, no a través de ella. En una especificación típica, la cremallera se sitúa entre 30 y 35 mm por debajo del borde superior. Ese es tu margen de maniobra, así que mide el tuyo antes de tu primer sellado, no después de tu primera fuga.
Nunca pases la mordaza de sellado por encima de la cremallera. De un solo golpe, acabas con un sellado defectuoso y una cremallera estropeada. Busca el borde superior de la cremallera con los dedos y, a continuación, sella entre 5 y 10 mm por encima de él.
Los pliegues del refuerzo: por qué se producen fugas en las esquinas
Los refuerzos laterales se pliegan en plano en las esquinas superiores, lo que significa que la mordaza se cierra sobre dos o tres capas de film en ese punto, en lugar de una sola. Una pila más gruesa, la misma energía: el pliegue es el último lugar que se sella y el primero en fallar. Los operarios que se enfrentan a esquinas con fugas lo solucionan de dos maneras. Mantienen las líneas de pliegue alejadas de la mordaza sellando ligeramente por dentro de ellas, o dan a las esquinas una segunda pasada breve tras el sellado principal. Una esquina que resiste un tirón firme con las dos manos ya está lista.
La muesca de rasgado también es importante en este caso. En un modelo estándar, se encuentra a unos 15 mm de la parte superior, y el precintado debe quedar por debajo de ella; de lo contrario, los clientes no podrán abrir la bolsa tal y como está diseñada.
Si se relacionan los modos de fallo con sus causas, se puede diagnosticar todo el sistema:
| Síntoma | Capa de causa más probable | Qué hay que comprobar primero |
|---|---|---|
| No sella en absoluto | Material | ¿Estructura de lámina o de papel kraft en una selladora por impulso? (estructura de la película, sección anterior) |
| Se cierra herméticamente, pero se abre al despegar la lámina | Material + proceso | Tipo de capa de sellado; tiempo de exposición demasiado corto; temperatura demasiado baja |
| Junta arrugada, fuga lenta | Funcionamiento | Se ha atascado un producto o un pliegue en la mordaza; bolsa demasiado llena; mordaza desalineada |
| Las esquinas tienen fugas | Geometría | Refuerzos en las mordazas; sin repaso de esquinas |
| La cremallera se ha derretido o se ha atascado | Geometría | La lengüeta está colocada sobre la cremallera, en lugar de por encima de ella |
Tres de las cinco filas se remontan a la geometría que se puede apreciar a simple vista. Las otras dos se remontan a la confección de la bolsa, que tú elegiste —o no— al hacer el pedido de las bolsas.
Elegir el sellador adecuado en función de tu volumen
Sellar a mano un lote de 50 bolsas es una tarea de fin de semana. Sellar a mano un lote de 5.000 bolsas es una decisión empresarial, y la inversión en maquinaria se rige por la aritmética.
| Rango de volumen | Lo que encaja | Donde duele |
|---|---|---|
| Hasta unos 100 al día | Llenado manual, de mesa | Es barato al principio; pero la fatiga y la falta de constancia no tardan en aparecer |
| Cientos al día | Impulso más amplio o doble impulso; mejor flujo de trabajo | Esfuerzo repetitivo; la calidad del sellado varía según el operario |
| Más de 1.000 al día | Selladora de banda continua | Coste de inversión; pero sellos herméticos uniformes a la velocidad de la cinta transportadora |
| Gestión de pedidos a gran escala | Llenado y sellado por encargo | Porcentaje de margen; pero sin equipos en tu contabilidad |
Una selladora de bandas es el elemento clave de esa tercera fila: hace pasar cada bolsa por unas bandas calientes situadas en una cinta transportadora, de modo que la presión y la temperatura se detienen en función de la presión que ejerzas con la muñeca. Las máquinas comerciales pueden manejar bolsas que van desde un par de onzas hasta 110 libras, incluidas las bolsas de aluminio y las bolsas verticales con pliegue lateral que superan a las selladoras manuales (Empresa Tinsley, s. f.). La señal de mejora no es una cifra mágica diaria. Es el momento en el que el cuello de botella se sitúa en la fase de sellado en lugar de en la de llenado, o cuando los fallos en la prueba de tracción se concentran al final de los turnos largos.
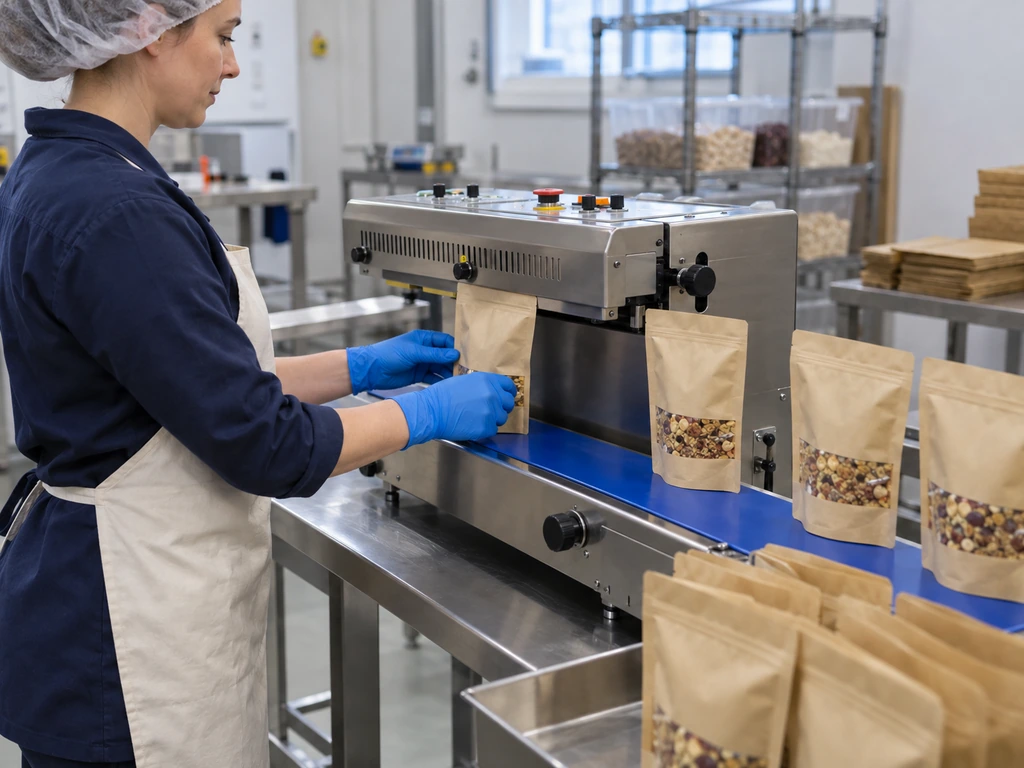
Antes de comprar, calcula el coste de salida. El llenado por cuenta propia tiene sentido cuando el coste de mano de obra por bolsa en el sellado supera el margen de un subcontratista, o cuando las repeticiones de trabajo debidas a fallos de sellado aumentan con el volumen en lugar de reducirse. Y si los fallos se deben a la estructura del film —el problema del «foil-on-impulse»—, ninguna máquina resolverá la causa raíz.
Sea cual sea el sistema que utilices para sellar los envases, hay un hábito que siempre te acompañará: realiza pruebas de resistencia en bolsas de cada lote y lleva un registro sencillo. Cuando el sellado de las bolsas de un proveedor difiera del de la última caja, tu registro será la prueba que impulse la conversación.
Comprueba la estanqueidad antes de dar el paso definitivo. Podemos enviarte muestras de nuestro stock para que puedas realizar la prueba de tracción con la película real utilizando tu propia máquina.
Solicitar muestras gratuitas de productos en stockLo cual plantea la pregunta que el registro no puede responder: ¿qué deberías haber exigido al proveedor desde el principio?
Las características que determinan la calidad del sellado antes de comprar
La mitad de la calidad del sellado se decide antes de que se envíen las bolsas. La estructura del film, el ancho de la banda de sellado, la altura de la cremallera, la posición de la muesca de rasgado… Todos estos son elementos que figuran en la ficha técnica. Una vez que los conoces, se convierten en condiciones negociables y verificables, en lugar de sorpresas en tu mesa de sellado.
A modo de ejemplo concreto, nuestro ficha técnica típica de fábrica especifica un laminado MOPP/VMPET/PE de 100 micras, sellados laterales e inferiores de 7 a 9 mm, una muesca de apertura a 15 mm de la parte superior y una cremallera de 13 mm de ancho situada entre 30 y 35 mm por debajo del borde superior. Cada uno de estos elementos influye en el funcionamiento de la bolsa en tu selladora, así que pide a tu proveedor que confirme cada uno de ellos antes de realizar el pedido.
La mitad de la calidad del sellado se decide antes de que se envíen las bolsas. La otra mitad se decide en la mesa de sellado.
Incluye las cuatro líneas de especificaciones en tu próxima orden de compra:
Lista de comprobación de la orden de compra
- Capa sellante: ¿Cuál es la película más interna y qué grosor tiene el laminado total?
- Ancho de la banda de sellado: ¿Cuántos milímetros mide de ancho el sello de fábrica, tanto en la parte superior como en los laterales?
- Posición de la cremallera: ¿A qué distancia del borde superior queda la cremallera?
- Posición de la muesca de rasgado: ¿A qué distancia está de la parte superior? ¿Y queda por encima de la línea de sellado?
- Prueba de llegada: Sella diez bolsas de muestra con tu propio equipo antes de dar el visto bueno al lote.
Las especificaciones no sustituyen a la verificación. Las bolsas fabricadas según unas buenas especificaciones pueden seguir sellándose mal si el margen de proceso no es el adecuado, por lo que la prueba de recepción sigue figurando en la lista de comprobación incluso cuando la documentación está perfecta. Pero si comparamos a un comprador que especifica estas cuatro líneas con otro que no lo hace, los problemas de sellado del primero se reducen a los que realmente puede causar la selladora.
Si quieres probar este proceso en una pequeña tirada personalizada, te ofrecemos impresión digital a partir de 500 unidades, muestras gratuitas para comprobar el sellado y un plazo de entrega estándar de entre 7 y 10 días laborables. Consulta nuestro Cantidad mínima de pedido y especificaciones de las bolsas verticales personalizadas, y luego compáralas con la lista de verificación anterior.
Incluye estas especificaciones en tu próximo pedido de bolsas
Fabricamos bolsas verticales a medida según especificaciones documentadas, con un pedido mínimo (MOQ) digital de 500 unidades, muestras de stock gratuitas y un plazo de entrega estándar de entre 7 y 10 días laborables.
Inicia tu pedido de bolsas a medidaReferencias
- PAC Machinery. “La guía definitiva sobre las bolsas termosellables”.” s. f.
- ScienceDirect. “Temperatura de inicio del sellado: una visión general”.” s. f.
- Tinsley Company. “Selladoras de banda continua: preguntas frecuentes”.” s. f.