Las bolsas verticales parecen sencillas cuando las ves en las estanterías. El proceso de fabricación determina el pedido mínimo, el precio unitario, el plazo de entrega y el número de productos defectuosos que llegan a tus clientes. Esta guía recorre toda la cadena de fabricación y se detiene en cada punto en el que el comprador debe tomar una decisión.
Esta guía sobre el proceso de fabricación de bolsas verticales sigue el recorrido del film desde su especificación hasta su envío. Además, muestra en qué aspectos las decisiones tomadas durante la producción de las bolsas «doypack» influyen en el rendimiento de la barrera, el coste de los moldes, la calidad de impresión y la compatibilidad con el llenado, así como la documentación que debes solicitar antes de aprobar a un proveedor.
Qué es una bolsa autoportante y cómo se fabrica
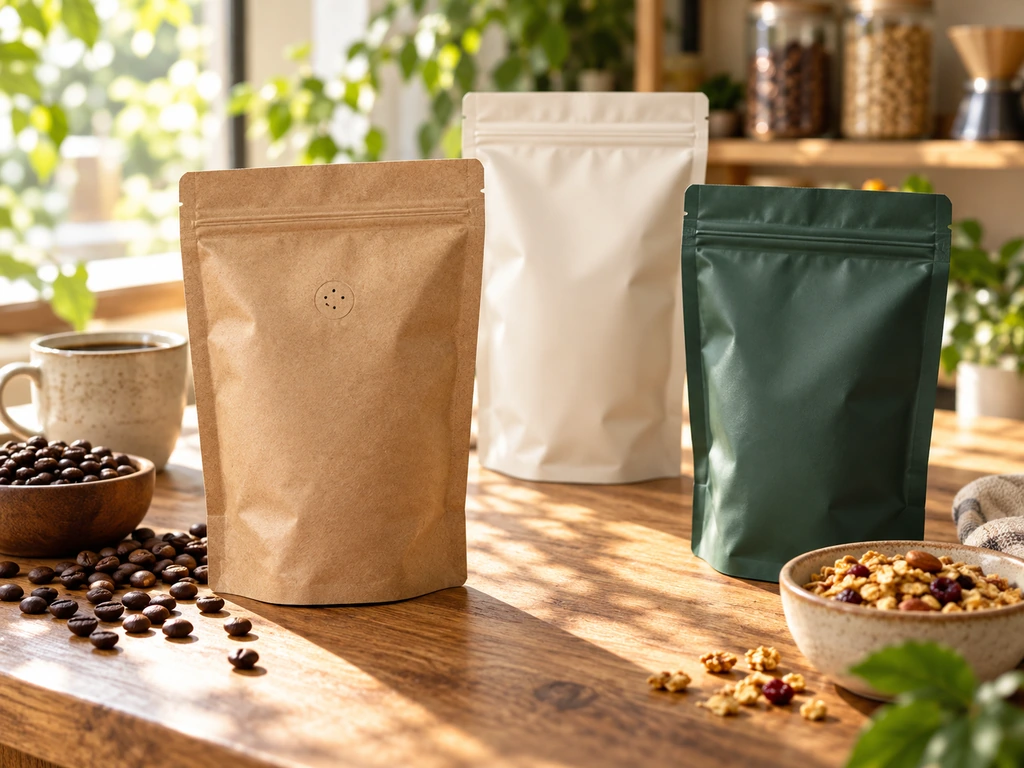
Una bolsa vertical es una bolsa flexible que mantiene su forma en la estantería sin necesidad de una caja a su alrededor. Los transformadores también la denominan doypack. Se envía desmontado, no pesa casi nada en comparación con los embalajes rígidos y presenta una superficie totalmente impresa tanto por delante como por detrás.
La parte vertical se forma desde la base. Las máquinas de envasado pliegan un refuerzo en forma de W en la lámina de la base. Una vez que el producto llena la bolsa, el pliegue se abre formando una base ovalada plana. La línea de sellado que rodea el refuerzo se mantiene rígida, lo que garantiza que la bolsa se mantenga estable en las estanterías de las tiendas.
La frescura se debe a la película. Una bolsa típica está compuesta por entre una y cuatro capas unidas en un único laminado: una capa exterior con la impresión, una capa intermedia que bloquea el oxígeno y la humedad, y una capa interior de polietileno apto para uso alimentario que sella la bolsa y está en contacto con el producto. El resultado se puede ver en todos los lugares donde se venden café, aperitivos, comida para mascotas, proteínas en polvo y productos de cuidado personal.
Todo lo que se describe a continuación sigue la misma cadena de producción que se sigue en la fábrica: película y laminado, impresión, transformación en una bolsa acabada, controles de calidad y entrega. Cada etapa influye en el precio que pagas, en el número de unidades que debes comprometer y en la rapidez con la que puedes lanzar el producto al mercado. Los compradores que comprenden esta cadena elaboran presupuestos más rápidamente y rechazan las ofertas inadecuadas con mayor rapidez.
El proceso de fabricación de las bolsas verticales: siete fases de producción
Una visita guiada útil a la fábrica debe centrarse en el material, no en la presentación comercial. Las siete etapas que se indican a continuación te permiten ver de un vistazo el recorrido completo. En las secciones siguientes se explican con más detalle las decisiones relativas al material, la impresión, la transformación y la inspección.
1. Fijar las especificaciones del producto y de la bolsa
La producción parte del producto, no del diseño gráfico. La fábrica necesita conocer el peso de llenado, la densidad del producto, su sensibilidad al aceite y a la humedad, la vida útil prevista, la temperatura de llenado, las condiciones de almacenamiento y si la bolsa se llenará a mano o en una línea automática. Estos datos determinan el ancho final, la altura, el pliegue del fondo, el espacio libre, la capa de sellado, el objetivo de barrera y el área del sellado superior. Una bolsa con capacidad para 500 gramos de café puede requerir unas dimensiones muy diferentes a las de una que contenga 500 gramos de polvo. Las especificaciones también deben indicar el tipo de cierre, la muesca de rasgado, la válvula, el orificio para colgar, el estilo de las esquinas, el acabado de la superficie y cualquier ventana transparente.
El peso de llenado por sí solo no basta para determinar las dimensiones finales: los productos con diferentes densidades aparentes pueden requerir distintos volúmenes de bolsa y espacios libres. Utilice nuestra guía para calcular el volumen de las bolsas verticales antes de fijar el ancho, la altura y el pliegue lateral, y luego confirme el resultado con una muestra llena.
2. Seleccionar y aprobar la estructura de la película
El convertidor asigna cada función a una capa. La capa exterior debe absorber la tinta y ser resistente a los arañazos. La capa intermedia actúa como barrera contra el oxígeno, la humedad, los aromas o la luz. La capa interior debe sellar de forma fiable y ser apta para el contacto previsto con el producto. La fábrica debe identificar cada capa, el espesor total y la finalidad de cada componente, en lugar de describir la bolsa únicamente como “de alta barrera”. Antes de la impresión, se comprueban los rollos entrantes en cuanto a anchura, espesor, tratamiento superficial, aspecto y documentación del material de apoyo. Este es también el momento de decidir si lo más adecuado para el producto es un laminado convencional o una opción monomaterial reciclable.
3. Preparar el contorno de corte, las ilustraciones y los archivos de preimpresión
El diseño plano debe tener en cuenta que la bolsa es tridimensional. El departamento de preimpresión coloca el diseño sobre la línea de corte correcta, reserva las zonas de la cremallera y el precintado, añade sangrado, confirma el tamaño del código de barras, convierte las fuentes a contornos y separa los colores según el método de impresión elegido. La tinta blanca debe tener su propia capa cuando se utilice una película metálica o transparente que deba aparecer opaca en determinadas zonas. La prueba debe mostrar el anverso, el reverso, el fuelle, los pliegues, las líneas de corte, las zonas de sellado y las marcas de registro. Aprobar un bonito panel frontal sin comprobar estas zonas de producción es la forma en que los logotipos se solapan con los sellos y las instrucciones desaparecen en el pliegue inferior.
4. Imprimir la red exterior
El diseño aprobado pasa a la impresión digital, flexográfica o por rotograbado. Los operarios comprueban el tratamiento del sustrato, la adherencia de la tinta, el registro, los valores de color objetivo y la longitud de la repetición antes de iniciar la tirada completa. La impresión digital permite cambiar de referencia (SKU) sin necesidad de cambiar planchas ni cilindros, mientras que el huecograbado resulta más económico cuando un diseño se repite a gran escala. En cualquiera de los dos casos, el comprador debe aprobar una prueba física o representativa de la producción y acordar una referencia de color cuantificable. El rollo impreso se inspecciona para detectar faltas de impresión, rayas, desviaciones de registro y contaminación antes de pasar a la laminación.
5. Laminar las capas funcionales y curar el rollo
La laminación une la banda exterior impresa con las bandas de barrera y sellante. La cobertura del adhesivo, la proporción de la mezcla, la tensión de la banda, la presión de contacto y las condiciones de curado influyen en la resistencia de la unión y en el olor residual. El laminado debe curarse por completo antes de someterse a procesos de transformación agresivos o de su liberación para el contacto con el producto; apresurar esta etapa puede provocar la formación de túneles, burbujas, delaminación u olores que ninguna inspección posterior podrá subsanar. Una planta bien gestionada registra el lote de laminado, el lote de adhesivo, los ajustes de la máquina y el estado de liberación, de modo que se pueda rastrear una bolsa acabada hasta las bobinas de material utilizadas para fabricarla.
6. Hacer una hendidura, dar forma, añadir detalles y cortar las bolsitas
La bobina principal se corta en bobinas más estrechas que se adaptan a la máquina de fabricación de bolsas. A continuación, la banda pasa por estaciones de conformado que crean el pliegue del fondo, alinean los paneles delantero y trasero, insertan y sueldan la cremallera, sellan los laterales y el fondo, y cortan las bolsas individuales. Las muescas de rasgado, las esquinas redondeadas, los orificios para colgar, las válvulas, las asas o los becos se añaden en posiciones controladas. Los operarios supervisan la temperatura, la presión, el tiempo de permanencia y el registro de la banda, ya que un pequeño desajuste puede estrechar el sellado, deformar el pliegue o colocar una cremallera en un lugar donde el cliente no pueda realizar el sellado superior final.
7. Inspeccionar, embalar y dar salida al lote terminado
La inspección final debe combinar la detección en línea con ensayos físicos por muestreo. Los inspectores comprueban las dimensiones, el registro de impresión, el aspecto, el funcionamiento de la cremallera, el ancho del sellado, la resistencia del sellado, la simetría del fuelle, la estabilidad en pie, el olor y el comportamiento frente a fugas. El plan de muestreo aprobado y los límites de defectos deben figurar en la orden de compra, no solo en un correo electrónico. Las bolsas aceptadas se cuentan, se protegen contra aplastamientos y contaminación, se etiquetan por lote, se embalan en cajas de cartón para exportación y se entregan junto con los registros de inspección y de material acordados. Las muestras retenidas del lote sirven a ambas partes como referencia física en caso de que surja una reclamación posterior.
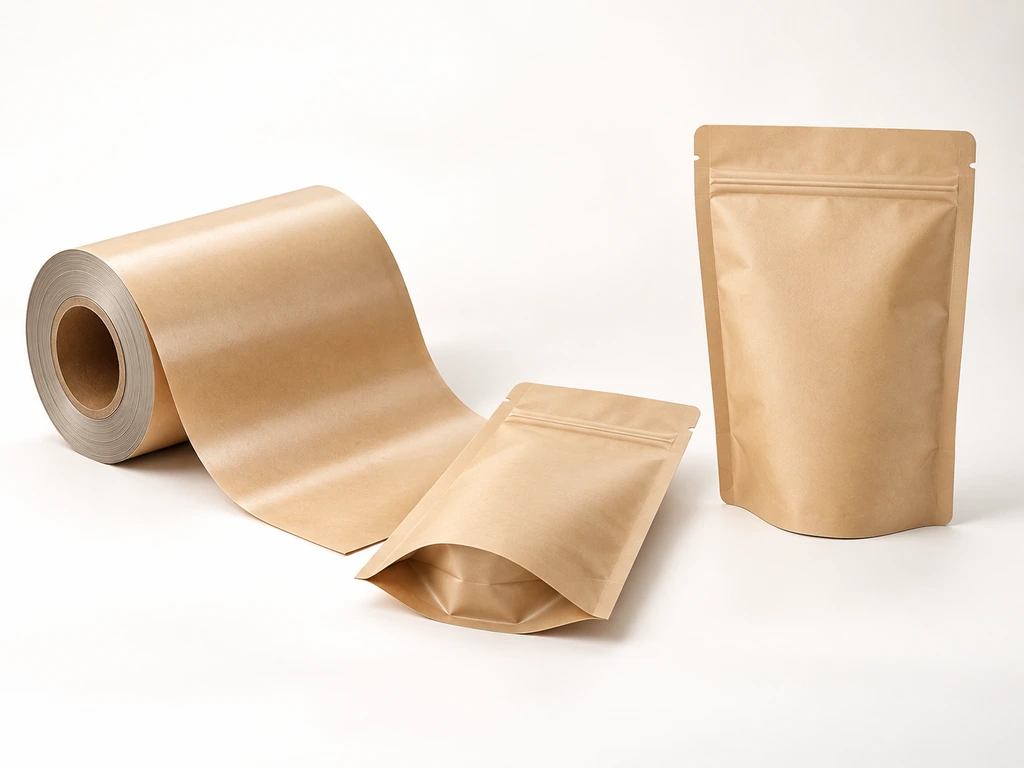
Esa ruta se refiere a las bolsitas prefabricadas. El material en rollo sigue las mismas fases de material, impresión, laminación e inspección, pero se detiene antes de la conversión en bolsitas; es el equipo de «formar, llenar y sellar» del comprador el que crea y llena el envase. Comprueba qué formato vas a comprar antes de comparar precios, ya que las bolsitas acabadas y el material en rollo impreso transfieren el trabajo, el utillaje y la responsabilidad de la calidad a fábricas diferentes.
Explicación de las estructuras de las películas y las capas de barrera
Los nombres de las estructuras se leen como fórmulas químicas porque cada capa tiene una función. En el PET/AL/PE, el PET exterior aporta resistencia a la impresión y al desgaste, la lámina de aluminio del medio bloquea el oxígeno, la humedad y la luz, y el PE interior se funde y se sella bajo una barra de sellado. Una especificación habitual de acabado mate-metalizado sigue la misma lógica, con MOPP en el exterior y PET metalizado en el interior, con un espesor total de unas 100 micras.
La capa protectora es la que determina la vida útil, y los proveedores ofrecen cuatro opciones principales:
| Ruta de barrera | Bloquea mejor | Compatible con | Compensación |
|---|---|---|---|
| Papel de aluminio (AL) | El oxígeno, la humedad y la luz, casi por completo | Café, alimentos para mascotas, productos farmacéuticos, larga vida útil | Es opaco, por lo que no tiene ventana; presenta arrugas |
| PET metalizado (VMPET) | Alta barrera contra el oxígeno y la humedad con aspecto metálico | Aperitivos, suplementos en polvo | Un nivel por debajo del papel de aluminio en cuanto a la barrera |
| Recubrimiento de EVOH | Barrera contra el oxígeno y los aromas en una fina capa funcional | Productos en los que la visibilidad es clave para las ventas | Protección contra la luz débil |
| Sin barrera o con una barrera ligera | Solo polvo y suciedad | Productos no perecederos de alta rotación | Vida útil corta |
Las opciones en cuanto al papel y la reciclabilidad siguen la misma lógica. Los laminados de papel kraft quedan muy bien en las fotografías y tienen un tacto natural, pero la mayoría de las combinaciones de papel y plástico no son oficialmente reciclables. Las estructuras monomateriales, como el PE/EVOH/PE, se reciclan allí donde existe un sistema de recogida de films, a costa de perder algo de resistencia de barrera.
El límite lo marca tu producto, no el catálogo de películas. Los aceites y los aromas se oxidan a través de una barrera débil y se vuelven rancios; la humedad aglomera los polvos formando bloques. Comprueba primero la sensibilidad de tu producto a las grasas, los aromas y la humedad. A continuación, solicita a cada proveedor la ficha técnica de la estructura y los datos de las pruebas de vida útil para ese laminado concreto. Elegir “ecológico” en lugar de “barrera” para un producto oleoso supone cambiar un argumento de marketing por un problema de devoluciones.
Las rutas de impresión y cuánto cuestan realmente
El tipo de película determina la vida útil. El método de impresión determina la rentabilidad de tu pedido. Las tres opciones principales fijan el precio de tu encargo de formas totalmente diferentes, y el presupuesto que parece más barato por unidad suele esconder el mayor coste oculto.
Cómo se aplica la tinta a la película en cada método
En el rotograbado se graba un cilindro para cada color de cada diseño. Un logotipo a cuatro colores en un programa de 6 referencias supone 24 cilindros antes de que comience la producción. A continuación, la máquina funciona a una velocidad enorme con una consistencia de nivel fotográfico, razón por la cual el rotograbado es ideal para trabajos de gran volumen.
La impresión flexográfica utiliza planchas más económicas y permite una configuración más rápida, aunque ofrece un menor nivel de detalle en los degradados sutiles y los tonos de piel. Se sitúa en un término medio tanto en cuanto al coste como a la calidad.
Impresión digital En las prensas de la gama HP Indigo se prescinde por completo de los moldes. El diseño pasa directamente del RIP a la prensa, la máquina cambia de diseño sobre la marcha y se paga por impresiones en lugar de por grabados. Sea cual sea la opción que barajes, pide a los proveedores que desglosen los gastos de moldes del precio unitario en el presupuesto, ya que esa única línea determina si una segunda referencia duplica tu coste o apenas lo modifica.
Cantidad mínima de pedido y plazo de entrega: la brecha de orden de magnitud
Las herramientas determinan los volúmenes mínimos. Según las comparativas publicadas por los proveedores, los tirajes mínimos habituales en huecograbado oscilan entre 20 000 y 50 000 unidades, mientras que las fábricas flexibles ofrecen tirajes de huecograbado de entre 5 000 y 10 000 unidades aproximadamente; por su parte, los tirajes digitales suelen empezar entre 1 000 y 2 000 unidades, y algunas líneas digitales llegan a empezar desde las 500 (Paquete Baishen, 2025). Los plazos de entrega varían de la misma manera.
| Ruta | Cantidad mínima de pedido habitual | Coste de los utillajes | Plazo de entrega | Límite de color | Compatible con |
|---|---|---|---|---|---|
| Grabado | Entre 5.000 y 50.000 unidades | Cilindro por color y por diseño | Entre 23 y 25 días laborables | Cilindros por color | Referencias estables y de gran volumen |
| Flexografía | Gran volumen | Planchas por color | 6 a 12 semanas | Planchas por color | Gráficos sencillos a gran escala |
| Digital | 500–2.000 unidades | Ninguno | De 7 a 10 días laborables | Sin límite establecido | Varias referencias, lanzamientos, pruebas |
Un programa documentado ilustra lo que supone esa diferencia en la práctica. Una marca tenía previsto fabricar 30 referencias con más de 8 colores por diseño, y el presupuesto para el huecograbado ascendió a 240 cilindros antes incluso de que se imprimiera una sola bolsa; el encargo pasó a realizarse en formato digital, las pruebas se recibieron en una hora y la producción se completó en ocho días (Caso práctico de Baishen Pack, 2024).
El cálculo con múltiples referencias
240cilindros grabados
30 referencias × 8 colores en la línea de huecograbado: son los moldes, y no el precio unitario, lo que acaba con los presupuestos para catálogos con muchas referencias.
Datos variables y velocidad de impresión de pruebas
La impresión digital ofrece posibilidades que la impresión en huecograbado, por su naturaleza, no puede igualar. Los números de serie o de lote pueden variar en cada bolsa, lo que convierte el envase en una herramienta de gestión de existencias. Las tiradas divididas permiten repartir una misma pasada de producción entre varios diseños y cantidades. Las pruebas se reciben en cuestión de horas, en lugar de semanas, por lo que una actualización de temporada deja de ser un proyecto de seis meses.
La línea de tendencia apunta en la misma dirección: Smithers valora el mercado de la impresión digital de envases y etiquetas en $22.0 mil millones, lo que supone aproximadamente el 4,11 % del valor total de los envases impresos, y prevé un crecimiento anual del 11,61 % para la impresión digital en envases flexibles hasta 2030 (Smithers, 2025).
Sin embargo, lo digital no es la solución para todo. Un diseño estable que se mantenga en producción durante años con un volumen muy elevado amortiza sus cilindros y resulta más rentable en cuanto al precio unitario. Calcula la amortización de las herramientas y el riesgo de obsolescencia antes de elegir una opción, y cambia solo cuando las cifras —y no el argumento de venta— lo indiquen.
Para hacer estos cálculos con tu propia lista de SKU solo hace falta un correo electrónico: Baishen Pack envía los presupuestos de impresión digital y en huecograbado con los gastos de utillaje en una línea separada.
Solicita un presupuesto por partesDel rollo laminado a la bolsa terminada
El proceso de conversión transforma el laminado impreso en bolsas en una sola línea. El film se corta a medida de ancho; a continuación, una máquina formadora de bolsas pliega el fuelle inferior, inserta la cremallera, suda las costuras laterales e inferiores con un ancho de sellado habitual de entre 7 y 9 mm, perfora la muesca de rasgado unos 15 mm por debajo de la parte superior, redondea las esquinas y corta una bolsa de la banda. El tipo de fondo es más importante de lo que la mayoría de los compradores cree: los fondos con sellado en K permiten fabricar bolsas de muchos tamaños con una sola matriz, mientras que los fondos redondos clásicos de Doyen suelen requerir una matriz específica para cada tamaño.
La estructura del fondo influye en algo más que en el aspecto de la bolsa: modifica la forma una vez llena, la capacidad de carga y, en ocasiones, el utillaje necesario. Compare las estructuras y cierres de las bolsas verticales tipo Doyen, K-seal y otras antes de aprobar las especificaciones de conformado. before approving the forming specification.
En esta fase se incorporan las funcionalidades, y cada una de ellas tiene como objetivo resolver un problema relacionado con las ventas o el cumplimiento normativo:
| Característica | Para qué sirve | Compatible con |
|---|---|---|
| Cremallera de cierre a presión | Se vuelve a cerrar tras abrirlo | Aperitivos, productos en polvo, fruta deshidratada |
| Cremallera deslizante | Cierre más sencillo en bolsas anchas | Comida para mascotas, proteína en polvo |
| Cremallera a prueba de niños | Cumple con las normas de seguridad | Suplementos, cannabis, productos farmacéuticos |
| Ventana transparente | Muestra el producto | Granola, café en grano, golosinas |
| Válvula de desgasificación | Libera CO₂ sin dejar entrar aire | Café recién tostado |
| Boquilla | Vertido controlado | Bebidas, recargas de líquidos |
| Orificio de suspensión / Ranura europea | Expositor con ganchos | Pequeños artículos complementarios |
Los compradores que cuentan con líneas de envasado automatizadas solicitan rollos en lugar de bolsas ya confeccionadas; esa misma película laminada se utiliza en las máquinas de formado, llenado y sellado, y las especificaciones pasan a centrarse en el ancho del rollo, el tamaño del núcleo y las tolerancias de la capa de sellado. Esa misma línea de transformación también produce bolsas planas con sellado en tres lados y modelos con fondo en forma de caja, por lo que un programa completo puede combinar distintos formatos sin necesidad de cambiar de proveedor.
Comprobación de la calidad antes de la producción en serie
Las reclamaciones por defectos se agrupan en unos pocos tipos de fallos recurrentes, y cada uno de ellos puede detectarse antes de que se efectúe el pago del saldo. La lista de comprobación que figura a continuación convierte la “calidad” de una simple promesa en una lista de comprobaciones físicas.
Seis defectos comunes y sus causas
Los sellados deficientes y las fugas se deben a una temperatura, presión o tiempo de reposo incorrectos para el laminado. Separa dos costuras de muestra: un buen sellado rasga el film en lugar de despegarse limpiamente. La delaminación se manifiesta como capas que se separan en los pliegues, lo que suele indicar un error en el laminado adhesivo; dobla una esquina y busca burbujas. Los poros en la capa de barrera dejan pasar oxígeno y se aprecian al sostener el film a contraluz. La inestabilidad en posición vertical indica que el fuelle se ha formado incorrectamente, así que llena una muestra y colócala de pie sobre una superficie plana. El fallo de la cremallera se debe a que el calor de la soldadura daña el cierre; somete una muestra a veinte ciclos de apertura y cierre. El olor residual indica que hay tinta o disolvente sin secar; sella una muestra en una caja durante 24 horas y huélela. El manual de defectos de la Agencia Canadiense de Inspección Alimentaria para bolsas flexibles es la referencia que utilizan la mayoría de los inspectores (CFIA, 2020).
Las tres puertas de inspección del lado de la fábrica
Las plantas fiables realizan tres inspecciones. El film que llega se comprueba con la ficha técnica del producto. La inspección en línea durante la producción detecta defectos de impresión, arrugas en el sellado y contaminación con una cobertura del 100%, en lugar de mediante muestreo. A continuación, un equipo de control de calidad toma muestras aleatorias del stock terminado antes de que se envíe ningún producto. Incluye estos tres puntos de control y un nivel de aceptación AQL acordado en tu pedido de compra, ya que una promesa de inspección que no figure en el contrato es una sugerencia, no un control.
Lo que puedes comprobar antes de conectar el sensor de nivel
Tus propias comprobaciones cierran el ciclo. Llena las muestras con tu producto real, no con agua, y déjalas reposar durante el periodo de conservación que te interese. Conserva muestras de cada lote de producción para disponer de pruebas en caso de cualquier disputa posterior. Solicita la ficha de parámetros de sellado que se ajuste a tu estructura y entrégasela a la persona encargada de la línea de envasado.
| Defecto | Causa principal | Dónde ocurre | Comprueba si puedes reclamarlo |
|---|---|---|---|
| Juntas defectuosas / fugas | Temperatura, presión o tiempo de reposo fuera de los valores especificados | Sellado final | Prueba de desprendimiento en muestras; hoja de parámetros de sellado |
| Deslaminación | Error en el proceso de encolado o laminado | Laminado | Prueba de flexión en esquina y con cinta adhesiva |
| Agujeros diminutos | La capa de barrera se ha agrietado | Trama de la película, transporte | Inspección de la retroiluminación |
| Inestabilidad al estar de pie | El refuerzo se ha formado mal | Conformado de bolsas | Prueba de llenado y reposo en muestras |
| Fallo de la cremallera | Cierre dañado por el calor de la soldadura | Conversión | 20 ciclos de apertura y cierre en las muestras |
| Residuos de olor | La tinta o el disolvente no se han secado del todo | Impresión | Prueba de olor en caja sellada durante 24 horas |
Retén el pago del saldo hasta que las muestras del lote de producción real superen vuestras pruebas de llenado y de sellado. Los plazos de envío son negociables; un contenedor con bolsas que tienen fugas, en cambio, no lo es.
Desde el diseño hasta tu almacén
La colaboración se desarrolla en cinco pasos. Tú envías el diseño vectorial (archivos AI o EPS en CMYK). El equipo de diseño te envía una prueba digital; el plazo de entrega estándar es de 24 horas, aunque en trabajos sencillos puede reducirse a una hora. Tú confirmas los materiales, las dimensiones y las características; se inicia la producción y un interlocutor personal te mantiene informado en los momentos clave hasta que se envía la mercancía.
Los plazos de entrega se ajustan al método de impresión que hayas elegido. La producción digital tarda entre 7 y 10 días laborables una vez aprobada la maquetación; en el caso del huecograbado, hay que añadir el tiempo de grabado de los cilindros, lo que eleva el plazo total a entre 23 y 25 días laborables. Una vez que se haya hecho efectivo el pago del saldo, el envío tarda entre 1 y 2 días laborables, ya sea por vía aérea a través de DHL, UPS o FedEx, o por vía marítima para los pedidos de contenedores completos (Preguntas frecuentes sobre el paquete Baishen, 2025).
La consistencia entre pedidos sucesivos es la variable que suele pasarse por alto en esta etapa. Una fábrica que se encarga de la impresión, el laminado y la transformación bajo un mismo techo controla las variables que garantizan que tu segundo pedido coincida con el primero. Un distribuidor que revende la línea de productos de otra empresa no lo hace. Esa distinción cobra mayor importancia a medida que aumenta el número de referencias.
Qué hay que enviar a un fabricante para obtener un presupuesto preciso
Una solicitud en la que solo se indica “presupuesto para 10 000 bolsas verticales” obliga al proveedor a hacer conjeturas. Esas conjeturas se traducen posteriormente en precios revisados, una estructura modificada o una bolsa que no se adapta al producto. Una solicitud de presupuesto completa proporciona a todas las fábricas los mismos supuestos operativos, lo que hace que los presupuestos sean comparables, en lugar de parecer simplemente baratos.
Producto, peso de llenado y condiciones de almacenamiento
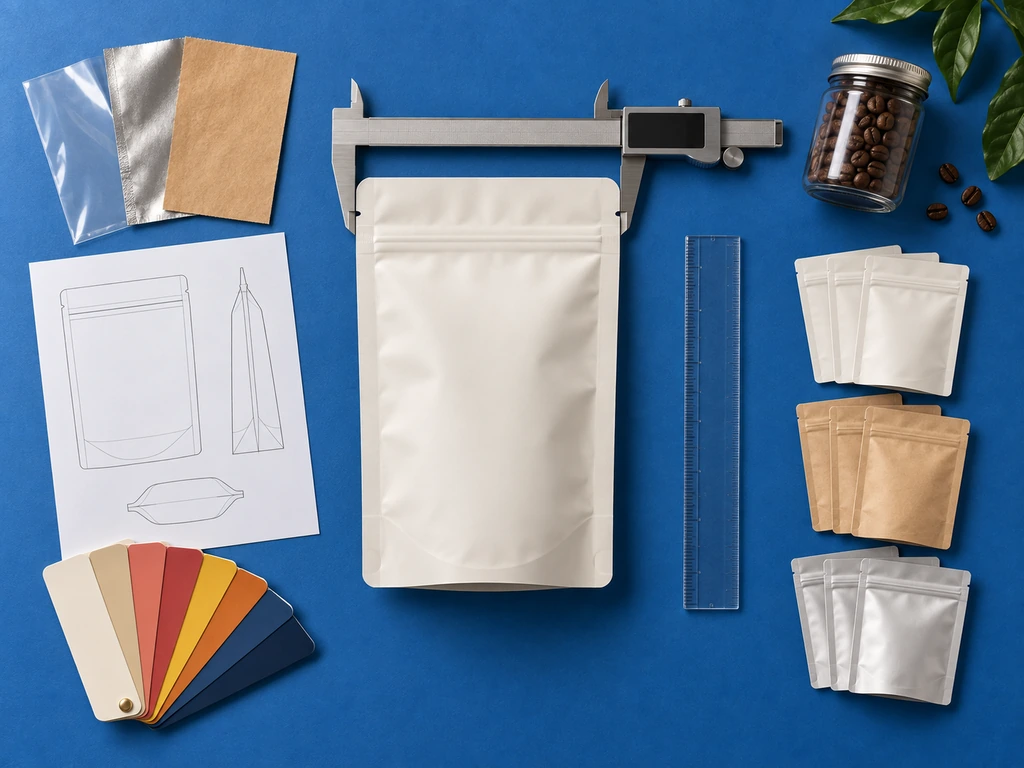
Empieza por lo que contendrá la bolsa. Indica la forma del producto, el peso o volumen de llenado, la densidad del producto cuando sea relevante, la sensibilidad a la grasa y la humedad, las cuestiones relacionadas con el aroma, la vida útil prevista y la temperatura normal de almacenamiento. Especifica si el producto se envasa en caliente, congelado, esterilizado en autoclave o a temperatura ambiente. El café requiere información sobre la desgasificación; los productos en polvo, consideraciones relativas al polvo y al sellado; y los alimentos aceitosos, una evaluación de la resistencia química y de una barrera más resistente. Si ya se dispone de datos sobre la vida útil, facilite la estructura actual del envase y el modo de fallo que se pretende mejorar.
Dimensiones finales y método de llenado
Indica el ancho, la altura y el refuerzo inferior del producto terminado, en lugar de limitarte a incluir una foto del mismo; utiliza un Tabla de medidas de las bolsas verticales Para definir el formato inicial cuando aún no se disponga de las dimensiones exactas, incluya el espacio libre necesario y la distancia requerida por encima de la cremallera para el sellado final. Indique a la fábrica si los operarios realizarán el llenado a mano, utilizarán una máquina de bolsas prefabricadas o recibirán material en rollo para una línea de formado, llenado y sellado. Los equipos automáticos pueden imponer limitaciones en cuanto al ancho de la bolsa, la posición de la cremallera, la rigidez del film, el coeficiente de fricción, las marcas de registro y el rizado admisible. Una muestra de la bolsa actual o la ficha técnica de la máquina de llenado puede evitar varias rondas de correcciones.
Rendimiento, características y conformidad de los materiales
Describe el resultado que necesitas antes de elegir un laminado. Enumera la resistencia al oxígeno, la humedad, la luz, las perforaciones, los aromas, los productos químicos o el calor por orden de importancia. Añade el tipo de cremallera, la muesca de rasgado, la válvula, la boquilla, el asa, el orificio para colgar, la ventana, el tratamiento de las esquinas y el acabado de la superficie. Indica el mercado de destino y el contacto previsto con el producto, para que el proveedor pueda adaptar la documentación normativa relativa al contacto con alimentos u otra normativa a la estructura exacta. En cuanto a las declaraciones de sostenibilidad, solicita pruebas relacionadas con el laminado acabado; una capa exterior reciclable no convierte una bolsa de materiales mixtos en reciclable.
Material gráfico, número de referencias, cantidades y entrega
Envía el material gráfico vectorial o indica cuándo estará listo, especifica el número de diseños y indica la cantidad necesaria para cada SKU. Solicita opciones de impresión digital y convencional cuando el volumen justifique cualquiera de las dos vías. Exige que el utillaje, el precio unitario, el coste de las muestras, la producción, el embalaje y el transporte aparezcan en líneas separadas. Incluye el país de entrega, el código postal o el puerto, la fecha de lanzamiento prevista, el método de envío preferido y el volumen de reposición previsto. Por último, solicita la plantilla de corte, el calendario de pruebas, el plazo de producción tras la aprobación y el periodo de validez del presupuesto.
Utiliza la misma solicitud de presupuesto para todos los candidatos y compara la misma estructura, características, cantidad, condiciones comerciales y requisitos de inspección. Si un presupuesto es considerablemente más bajo, identifica la diferencia antes de considerarlo un ahorro. A menudo, lo que falta es el material de barrera, las herramientas, la inspección de calidad, el transporte o alguna característica que otro proveedor haya incluido.
Qué significa esto para tu programa de bolsas
Hay tres aspectos de esta cadena que se interpretan de forma diferente cuando se revende el embalaje en lugar de comprarlo una sola vez. Los costes de los cilindros varían en función del producto por el número de colores, y en un programa real se recibieron 240 cilindros. La cantidad mínima de pedido (MOQ) marca una diferencia de un orden de magnitud. Los defectos se detectan en las etapas del proceso, no mediante promesas.
En el caso de los distribuidores y mayoristas, la situación de los márgenes cambia en consecuencia. El precio unitario más bajo rara vez es la opción que ofrece mayor margen una vez que se tienen en cuenta la amortización de los cilindros y las existencias muertas de las referencias no vendidas. Y la capacidad de ofrecer a las marcas pequeñas un pedido inicial de 500 unidades es lo que hace que esas marcas sigan formando parte de tu cartera a medida que crecen.
Por lo tanto, la estrategia de abastecimiento es la siguiente: mantén al menos una línea digital y una línea de huecograbado en tu cartera de proveedores. Asigna las referencias de prueba y los diseños de baja demanda a la vía digital, pasa los productos que hayan demostrado su éxito a la producción en masa mediante huecograbado y elabora tus kits de muestras basándote en esa estructura de dos fases. Para obtener una comparación más amplia de los tipos de proveedores y sus capacidades, utiliza nuestro Guía de selección de proveedores de bolsas verticales junto con las siete preguntas que figuran a continuación.
Antes de firmar un contrato con un proveedor de bolsas
- ¿Realizan tanto la impresión digital como la de huecograbado en sus propias instalaciones?
- ¿Van a presupuestar los gastos de utillaje por separado del precio unitario?
- ¿Qué tres compuertas de inspección se encuentran en su proceso?
- ¿Pueden aportar pruebas de la coherencia de los pedidos repetidos?
- ¿Qué plazo de entrega se establece en el contrato?
- ¿Se indicarán en los documentos de conformidad el laminado exacto y el uso previsto?
- ¿Proporcionarán los valores objetivo de barrera, los parámetros de sellado y los registros de lote?
Esa estructura en dos fases es exactamente cómo gestionamos los programas en Baishen Pack: nuestras líneas digitales y de huecograbado comparten el mismo techo, por lo que un distribuidor puede probar diez referencias de 500 unidades cada una y seleccionar las más exitosas sin tener que cambiar de fábrica. En el programa de 30 referencias en el que se basa nuestra comparativa de 240 cilindros, las pruebas se enviaron en una hora y la producción se completó en ocho días, y ese cliente ha seguido haciendo pedidos desde entonces. El plazo de entrega estándar para los trabajos digitales es de entre 7 y 10 días laborables, y hemos enviado un pedido para la temporada de promociones cuatro días después de recibir los archivos de diseño.
¿Te preguntas cómo funciona un pedido con un MOQ bajo? programa de bolsas verticales ¿Cuál sería el precio para tu propia colección? Disponemos de muestras gratuitas, para que puedas comprobar las texturas antes de decidirte; solo tendrás que correr con los gastos de envío.
Paquete Baishen
Pon en marcha tu programa de envases tipo «stand-up»
Indícanos tus estructuras, cantidades y el coste de entrega previsto: un asesor personal te responderá con las especificaciones correspondientes y un presupuesto con el desglose de los costes de utillaje.
Solicita un presupuesto para la división de utillajeReferencias
- Smithers. “El cartón ondulado y los envases flexibles impulsan la impresión digital en el sector del embalaje”.” 2025.
- Smithers. “El futuro de la impresión digital para el embalaje hasta 2030”.” 2025.
- Agencia Canadiense de Inspección Alimentaria. “Manual de defectos de las bolsas flexibles para retorta: identificación y clasificación”.” 2020.