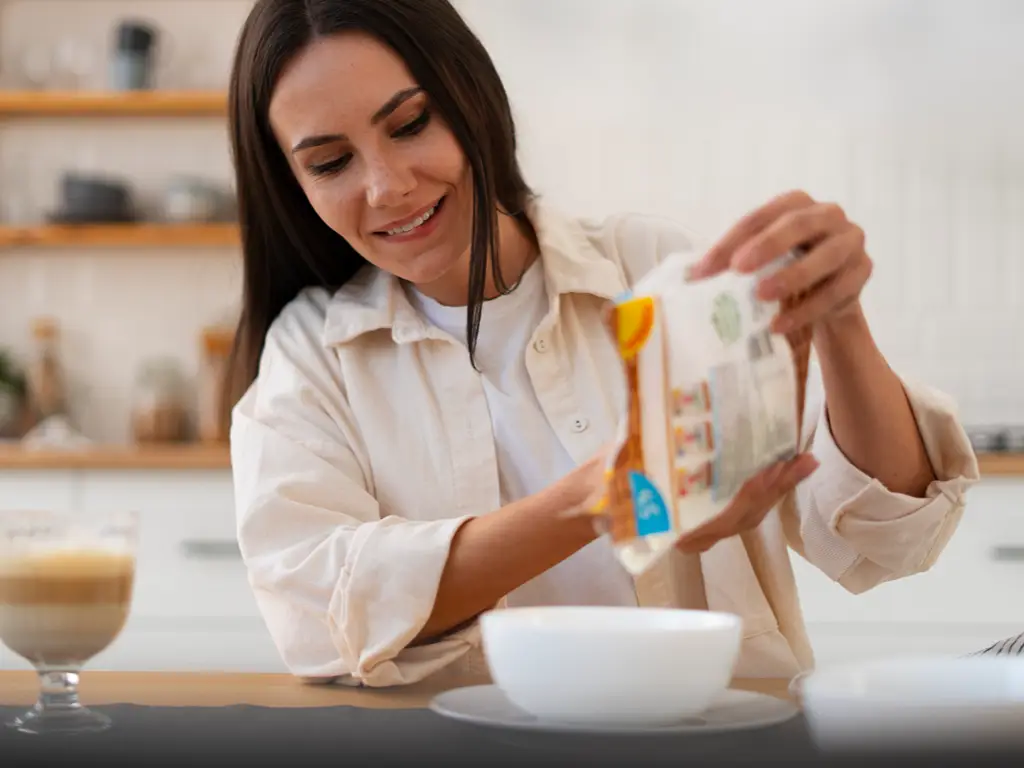
Du hast die Beutel befüllt. Jetzt ist die Oberseite offen und der Reißverschluss ist im Weg. Falls du wissen möchtest, So verschließt man einen Standbeutel Nach dem Befüllen lautet die kurze Antwort: Lückenraum lassen, den Versiegelungsbereich reinigen, den Reißverschluss schließen und das flache Band oberhalb sowie unterhalb der Aufreißkerbe heißversiegeln. Diese Reihenfolge erklärt So verschließt man Standbeutel innerhalb einer Charge einheitlich. Beginnen Sie mit den Arbeitsschritten und passen Sie anschließend die Wärme, den Druck und die Verweilzeit an die Folie und die werkseitig hergestellten Nähte des Beutels an.
So verschließt man einen Standbeutel – Schritt für Schritt
Füllen Sie den Beutel zunächst, aber nicht ganz voll. Halten Sie bei etwa 75–80% des Beutels an. So gelangen keine Krümel und kein Pulver in den Versiegelungsbereich, und oben bleibt eine ebene Folienfläche zum Bearbeiten übrig. Ein mit Pulver verschmutzter Versiegelungsbereich ist eine der häufigsten Ursachen für eine schwache Versiegelung.
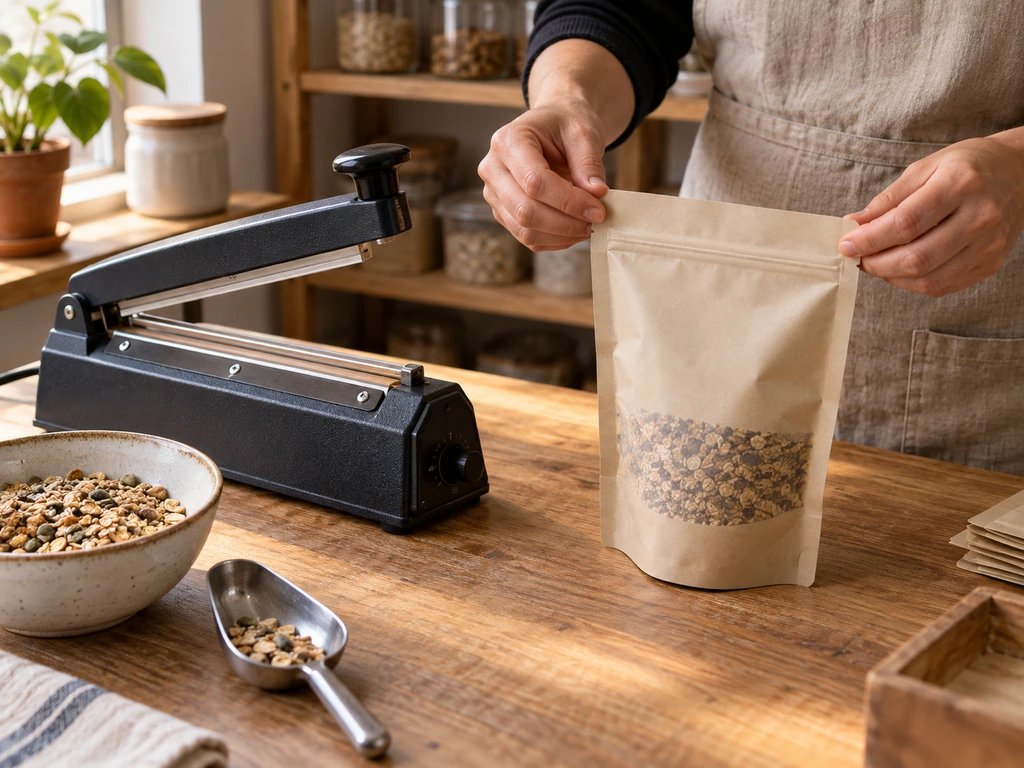
Führen Sie dann die folgende Abfolge von oben nach unten aus:
Die 7-stufige Versiegelungssequenz
- 1Schließen Sie den Reißverschluss vollständig. Er muss flach aufliegen, sonst entsteht beim Bedrucken eine Rille in Ihrem Siegel.
- 2Drücken Sie überschüssige Luft vorsichtig von unten nach oben heraus.
- 3Positionieren Sie den Beutel. Die Schweißbacke muss über dem Reißverschluss und unterhalb der Aufreißkerbe liegen.
- 4Überprüfen Sie den Bereich. Nur Folie, kein Produkt, keine Falten, keine Zwickelfalten, die sich in der Klemme verfangen haben.
- 5Versiegeln. Beginnen Sie mit der vom Hersteller empfohlenen Zeit; viele Impuls-Versiegelgeräte erfordern einen kurzen Druck von 1–3 Sekunden, während ein Bügeleisen einen längeren, festen Druck erfordert, wobei der Beutel flach auf einer harten Oberfläche liegen muss.
- 6Lass es erst abkühlen, bevor du es anfasst. Eine heiße Versiegelung ist eine misslungene Versiegelung.
- 7Führen Sie an jedem zehnten Beutel einen Zugtest durch, indem Sie kräftig an beiden Enden der Versiegelungsnaht ziehen.
Falls Sie noch kein Versiegelungsmittel haben, eignen sich für trockene Produkte drei Hausmittel:
| Verfahren | Am besten geeignet für | Wo es schiefgeht |
|---|---|---|
| Bügeleisen (mittlere Temperatur, Backpapier dazwischen) | Flache, trocken befüllte Beutel, jeweils nur wenige auf einmal | Die Dampfeinstellung und hohe Hitze schmelzen die Folie durch; feuchte oder flüssige Inhalte sind absolut tabu |
| Haarglätter | Schmale Öffnungen, schnelles Wiederverschließen | Versiegelt nur eine kurze Breite; langsam bei Chargenverarbeitung |
| Handversiegelungsstift | Portionsbeutel im Camping-Stil | Schwäche bei dicken Laminaten; ungleichmäßiger Druck |
Keines dieser Teile gehört in eine Seriencharge, die den Transport überstehen muss. Sie dienen der Musterprüfung, der Herstellung von Marktmengen und dazu, ein Gefühl dafür zu bekommen, wie sich eine korrekte Schweißnaht anfühlt – was der schnellste Weg ist, um zu erkennen, wenn ein echter Schweißer anfängt, Fehler zu machen.
Was Heißversiegelung eigentlich bewirkt
Eine Heißsiegelung ist eine Schweißnaht, keine Klammer. Die innere Schicht des Beutels schmilzt unter Einwirkung von Hitze und Druck, und nach einer kurzen Verweildauer verschmelzen die beiden Schichten zu einem durchgehenden Streifen. Fehlt einer der drei Faktoren (Hitze, Druck, Zeit), erhält man einen Streifen, der zwar versiegelt aussieht, sich aber mit dem Fingernagel aufreißen lässt.
Die Maschinen unterscheiden sich darin, wie sie diese drei Eingaben bereitstellen. Ein Impulsschweißgerät leitet einen Stromstoß durch einen Nichromdraht, verschweißt für ein oder zwei Sekunden und kühlt sofort ab. Es benötigt keine Aufwärmphase und verbraucht nur während des Impulses Strom. Ein Konstantwärme-Schweißgerät hält seine Backen die ganze Zeit über heiß, sodass es Energie in dickere, schwerer zu schmelzende Strukturen einbringen kann, die ein Impuls nicht vollständig verschmelzen kann. Haushaltshilfsmittel wie ein Bügeleisen oder ein Haarglätter sind manuelle Varianten derselben Schweißtechnik.
Der Reißverschluss und die Heißsiegelung erfüllen unterschiedliche Aufgaben. Der Reißverschluss dient nach dem Kauf zum täglichen Öffnen und Schließen. Die Heißsiegelung darüber dient dem Transportschutz, der Manipulationssicherung und der Haltbarkeit. Den Reißverschluss schließen Sie für den Kunden; die Heißsiegelung darüber dient dem Transport.
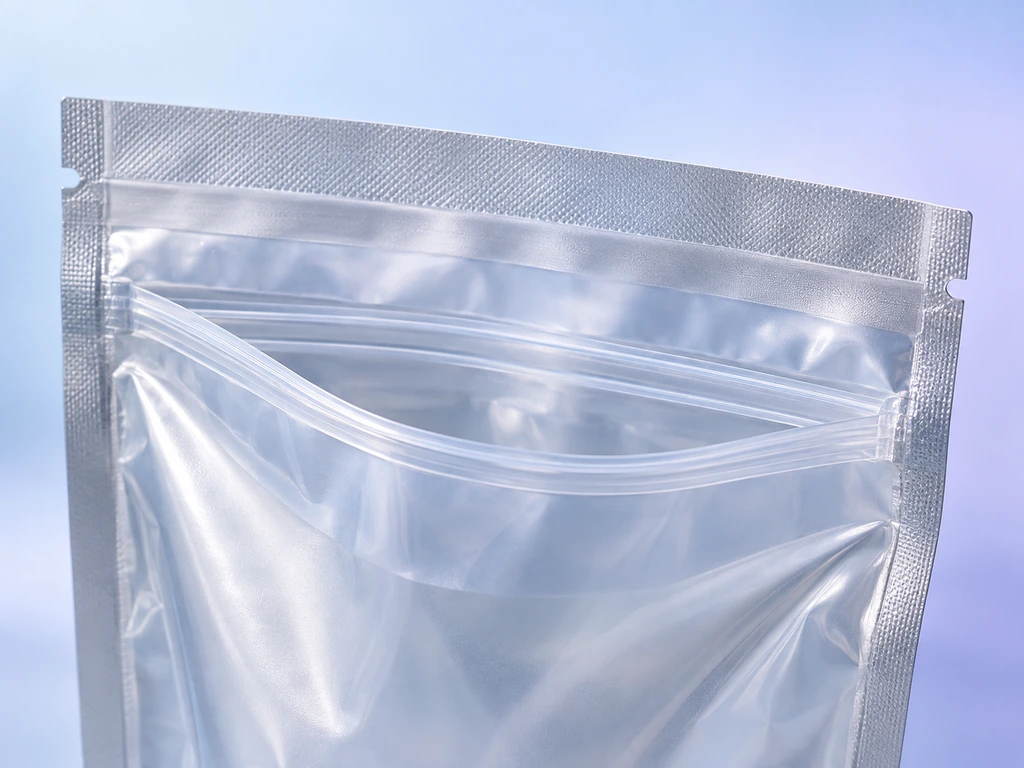
Der Verschluss an der Oberseite ist lediglich die abschließende Versiegelung. Bereits während der Beutelherstellung hat der Verarbeiter die Seitennähte und den Bodenfalz heißversiegelt. Diese werkseitigen Versiegelungen beruhen auf dem gleichen Gleichgewicht aus Wärme, Druck und Verweilzeit, müssen jedoch zusätzlich die zusätzlichen Folienschichten an Falzen und Ecken bewältigen. Eine gute Versiegelung an der Oberseite kann eine schwache Seiten- oder Bodennähte nicht ausgleichen; daher beginnt ein zuverlässiger Verschluss beim Befüllen mit einem Beutel, der werkseitig korrekt versiegelt und geprüft wurde.
Warum Ihre Versiegelung versagt: Filmstruktur und Werksnähte stehen an erster Stelle
Derselbe Heißsiegelapparat kann den einen Beutel perfekt verschließen und über den nächsten nutzlos hinweggleiten. Der Unterschied liegt fast nie in der Marke oder der Leistung. Es kommt darauf an, woraus die Innenschicht des Beutels besteht. Nur die Siegelschicht schmilzt; alles andere im Laminat hilft entweder dabei oder behindert den Vorgang.
⭐ PE-Versiegelungslaminate: die Standardlösung, die in den meisten Fällen einfach funktioniert
Die meisten auf dem Markt erhältlichen Standbeutel enden mit einer Versiegelungsschicht aus Polyethylen; typisch ist ein Aufbau wie MOPP/VMPET/PE. PE wird bei niedrigen Temperaturen weich. Unabhängige Materialangaben geben den Bereich für eine brauchbare PE-Versiegelung im unteren bis mittleren 100er-Bereich °C an, wobei die Versiegelungsfestigkeit im Bereich von 100 bis 125 °C steil ansteigt (ScienceDirect, o. J.). Ein Tisch-Impulsversiegeler bewältigt diese Aufgaben problemlos. Wenn Ihre Beutel zu diesem Typ gehören und sich schlecht versiegeln lassen, sollten Sie zunächst den Anpressdruck, die Verweildauer und eventuelle Verunreinigungen überprüfen, bevor Sie der Maschine die Schuld geben.
Folien-Barriere-Laminate: Hier versagen schwache Impulsversiegelungsgeräte
Fügt man eine Aluminiumschicht hinzu (PET/AL/PE), ändern sich die Berechnungen. Die Folie hält Wärme genauso gut ab wie Sauerstoff, sodass der Impuls in ein oder zwei Sekunden nicht genügend Energie bis zur Siegelschicht leiten kann. Daraus ergibt sich die gängige Empfehlung: Konstantheiz-Siegelgeräte eignen sich für dickere Folien, Mylar und Folienverpackungen, während Impuls-Siegelgeräte für Standardbeutel aus Polyethylen und Polypropylen geeignet sind (PAC-Maschinen, o. J.). Das Aufdrehen eines Impulsreglers auf Maximum hilft nicht; man erhält eine heiße äußere Folie und eine kalte, nicht versiegelte innere Schicht.
Kraft-Laminate: Die Wärme dringt in das Papier ein
Beutel aus Kraftpapier wirken rustikal und lassen sich anders verschweißen. Die äußere Papierschicht absorbiert Energie, bevor diese das Schweißmittel erreicht, sodass Kraftpapier/PE- und Kraftpapier/AL/PE-Konstruktionen eine längere Einwirkzeit oder konstante Wärme benötigen, um die gleiche Schweißnaht zu erzielen. Wenn Sie den Papier-Look lieben, sollten Sie ein passendes Schweißgerät wählen. Dies ist ein Kompromiss, den Sie bereits beim Kauf eingehen sollten, und keine Überraschung während der Produktion.
Recycelbare Konstruktionen aus einem einzigen Werkstoff: ein enges Zeitfenster
Aus Nachhaltigkeitsgründen kommen zunehmend recycelbare Voll-PE-Konstruktionen zum Einsatz, die zwar verschweißbar sind, jedoch nur innerhalb eines engen Temperaturbereichs. Da die Verschweißschicht gleichzeitig den Hauptteil der Folie bildet, führt bereits eine Temperatur, die um wenige Grad zu hoch ist, zu Faltenbildung oder Schrumpfen am Beuteloberteil. Diese Beutel belohnen den Anwender mit stabilen, reproduzierbaren Einstellungen und bestrafen das Vorgehen nach dem Prinzip „Versuch und Irrtum“.
Das Muster ist bei allen vier gleich: Die Folienstruktur bestimmt den Energiebedarf Ihrer Dichtung, und die Ausrüstung liefert diese Energie entweder oder eben nicht.
| Aufbau des Films | Ausgangsrichtung | Verweilzeichen | Passgenauer Dichtstoff |
|---|---|---|---|
| PE-versiegeltes Laminat (z. B. MOPP/VMPET/PE) | Niedrige Temperatur, zunächst zurückhaltend vorgehen | Kurzer Impuls | Desktop impulse |
| Folien-Barriere-Laminat (z. B. PET/AL/PE) | Höhere Energie als die des Impulses liefert | Anhaltend | Konstantwärme- / Bandversiegelgerät |
| Kraft laminate (kraft/PE, kraft/AL/PE) | Papierabsorption ausgleichen | Längere Verweilzeit | Gleichmäßige Hitze wird bevorzugt |
| Aus einem einzigen Material und recycelbar (vollständig aus PE) | Ein enges Zeitfenster – wiederholbare Einstellungen sind entscheidend | Präziser Kurzzyklus | Qualitätsimpuls mit stabilen Einstellungen |
Ein wichtiger Hinweis fasst diesen Abschnitt zusammen: Es gibt keine allgemeingültige Heißsiegeltemperatur für flexible Beutel. Die richtige Einstellung hängt von der Siegelschicht, dem gesamten Folienaufbau, der Dicke, der Bauweise der Siegelbacken, der Verweilzeit, dem Druck und der Produktverunreinigung ab. Betrachten Sie die obige Tabelle als Ausgangspunkt und überprüfen Sie das Prozessfenster anschließend anhand Ihrer eigenen Beutel, anstatt sich auf eine einzige Temperatur zu verlassen, die in einem allgemeinen Datenblatt angegeben ist.
Die Struktur erklärt das Rätsel, warum es “manchmal dicht hält”. Die andere Hälfte des Rätsels ist die Position.
Wo versiegeln? Die drei Bereiche am oberen Rand des Beutels
Der obere Teil eines Standbeutels besteht nicht aus einem einzigen flachen Streifen. Er setzt sich aus drei Funktionsbereichen zusammen, die auf einer Fläche von wenigen Zentimetern übereinanderliegen, und das Versiegeln des falschen Bereichs oder der Naht zwischen zwei Bereichen ist die zweite große Fehlerquelle.
Die Hauptdichtungszone
Dies ist der Bereich der Klarfolie, in dem sich Ihre Versiegelung befinden sollte: oberhalb des Reißverschlusses und unterhalb der Aufreißkerbe. Die Breite dieses Bereichs ist werkseitig festgelegt. In einem typischen Produktionsdatenblatt finden Sie Versiegelungsbereiche im Bereich von 7–9 mm, die so dimensioniert sind, dass eine Standard-Versiegelungsklemme ausreichend Platz zum Arbeiten hat. Achten Sie darauf, dass Ihre Versiegelung innerhalb dieses Bereichs liegt und nicht über dessen Ränder hinausragt.
Der Reißverschlussbereich
Der Reißverschluss besteht aus mehreren Schichten geriffelten Kunststoffs, die genau dort sitzen, wo man am liebsten verschweißen würde. Er lässt sich nicht unter einer Schweißbacke verarbeiten: Die Rillen erhöhen die Dicke, das Material lässt sich nicht wie Folie verarbeiten, und das Ergebnis ist eine Fehlverschweißung, die bei Kontakt undicht wird. Schweißen Sie darüber, nicht hindurch. Bei einer typischen Ausführung befindet sich der Reißverschluss 30–35 mm unterhalb der Oberkante. Das ist Ihr Spielraum; messen Sie also vor dem ersten Verschließen nach, nicht erst, wenn es bereits undicht ist.
Führen Sie die Schweißbacke niemals über den Reißverschluss. So entstehen in einem Arbeitsgang eine fehlerhafte Versiegelung und ein beschädigter Reißverschluss. Tasten Sie mit den Fingern die Oberkante des Reißverschlusses ab und versiegeln Sie dann 5–10 mm darüber.
Die Zwickelfalten: Warum die Ecken undicht sind
Die Seitenfalten liegen an den oberen Ecken flach an, was bedeutet, dass die Backen dort zwei oder drei Folienlagen statt nur einer verschließen. Dickerer Stapel, gleicher Kraftaufwand: Die Falz ist die letzte Stelle, die versiegelt wird, und die erste, an der es zu einem Versagen kommt. Bediener, die mit undichten Ecken zu kämpfen haben, beheben das Problem auf zwei Arten. Entweder halten sie die Falzlinien aus dem Verschlussbereich heraus, indem sie etwas innerhalb dieser Linien verschweißen, oder sie führen nach der Hauptversiegelung einen kurzen zweiten Durchgang an den Ecken durch. Eine Ecke, die einem kräftigen Zug mit beiden Händen standhält, ist fertig.
Auch hier spielt die Aufreißkerbe eine Rolle. Bei einem typischen Modell befindet sie sich etwa 15 mm vom oberen Rand entfernt, und Ihr Verschluss muss darunter liegen, da die Kunden den Beutel sonst nicht wie vorgesehen öffnen können.
Ordnet man die Fehlerarten ihren Ursachen zu, lässt sich das gesamte System diagnostizieren:
| Symptom | Ebene mit der wahrscheinlichsten Ursache | Was Sie zuerst überprüfen sollten |
|---|---|---|
| Dichtet überhaupt nicht ab | Material | Folien- oder Kraftpapierstruktur bei einem Impulsversiegeler? (Folienstruktur, siehe Abbildung oben) |
| Verschließt, lässt sich aber aufklappen | Material + Verfahren | Art der Dichtungsschicht; Verweilzeit zu kurz; Temperatur zu niedrig |
| Zerknitterte Dichtung, langsames Auslaufen | Betrieb | Ein Produkt oder eine Falte hat sich in der Klemme verfangen; überfüllter Beutel; falsch ausgerichtete Klemme |
| In den Ecken tritt Wasser aus | Geometrie | Verstärkungslagen in der Backe; kein Nachbearbeiten der Ecken |
| Reißverschluss ist geschmolzen oder klemmt | Geometrie | Der Reißverschluss liegt über dem Reißverschluss statt oberhalb davon |
Drei der fünf Reihen lassen sich auf die Geometrie zurückführen, die man mit bloßem Auge erkennen kann. Die anderen beiden hängen mit der Konstruktion der Tasche zusammen, für die du dich bei der Bestellung der Beutel entschieden hast – oder auch nicht.
Die Wahl des Versiegelungsmittels entsprechend Ihrem Volumen
Das manuelle Verschließen einer Charge von 50 Säcken ist eine Wochenendbeschäftigung. Das manuelle Verschließen einer Charge von 5.000 Säcken ist eine geschäftliche Entscheidung, und die Wahl der Ausrüstung richtet sich nach der Rechenlogik.
| Volumenband | Was passt? | Wo es wehtut |
|---|---|---|
| Bis zu ~100 pro Tag | Tischgerät, manuelle Befüllung | Der Einstieg ist günstig; Ermüdung und Leistungsschwankungen machen sich jedoch schnell bemerkbar |
| Hunderte pro Tag | Breiterer Impuls oder Doppelimpuls; besserer Arbeitsablauf | Wiederholte Belastung; die Dichtungsqualität hängt vom Bediener ab |
| 1.000+ pro Tag | Kontinuierlicher Bandversiegeler | Investitionskosten; dafür aber gleichbleibende hermetische Abdichtungen bei Förderbandgeschwindigkeit |
| Auftragsabwicklung in großem Maßstab | Auftragsabfüllung und -versiegelung | Margenanteil; jedoch keine Ausrüstung in Ihrer Bilanz ausgewiesen |
Ein Bandversiegelungsgerät ist das Arbeitstier dieser dritten Reihe: Es zieht jeden Beutel über beheizte Bänder auf einem Förderband, sodass Druck und Temperatur je nach Ihrer Handkraft eingestellt werden können. Kommerzielle Geräte verarbeiten Beutel von einigen Unzen bis zu 110 Pfund, einschließlich Folienbeuteln und Standbeuteln mit Seitenfalten, an denen Handversiegelungsgeräte scheitern (Tinsley Company, o. J.). Das Signal für eine Aufrüstung ist keine magische Tageszahl. Es ist der Moment, in dem der Engpass nicht mehr beim Abfüllen, sondern beim Verschließen liegt, oder wenn sich Fehler beim Zugtest am Ende langer Schichten häufen.
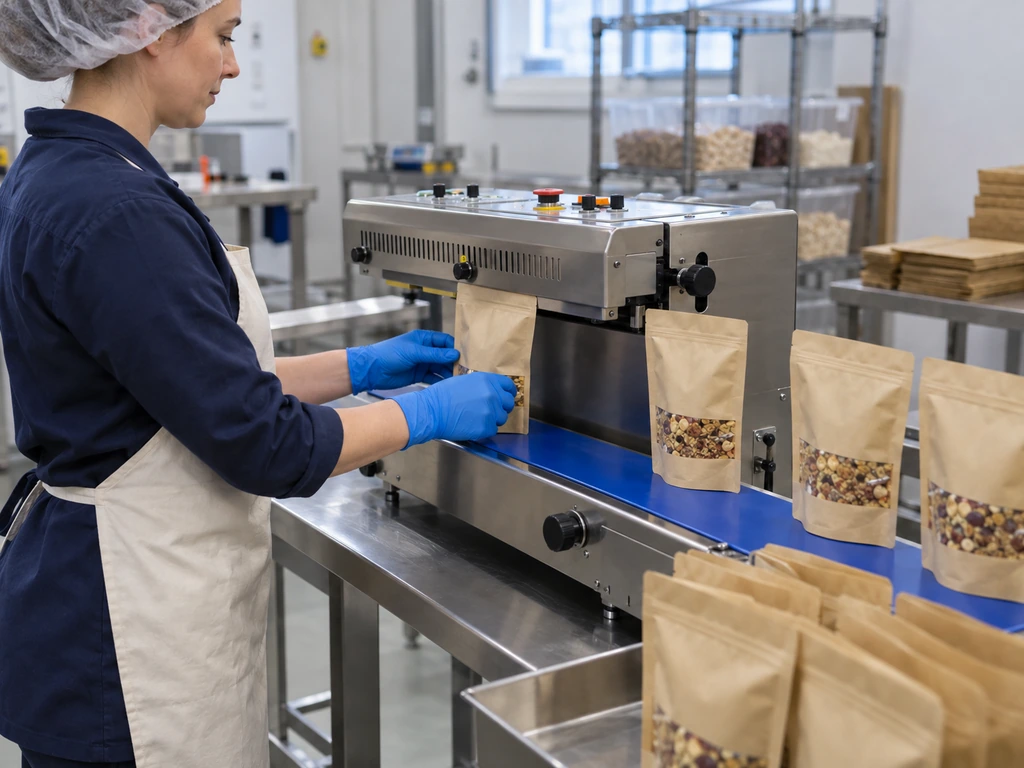
Bevor Sie sich zum Kauf entschließen, sollten Sie die Ausstiegskosten kalkulieren. Die eigene Abfüllung ist dann sinnvoll, wenn Ihre Arbeitskosten pro Beutel beim Versiegeln die Marge eines Lohnabfüllers übersteigen oder wenn der Nacharbeitsaufwand aufgrund von Versiegelungsfehlern mit steigendem Volumen zunimmt, anstatt abzunehmen. Und wenn Ihre Fehler auf die Folienstruktur zurückzuführen sind – also auf das „Foil-on-Impulse“-Problem –, kann kein Maschinenkauf die Ursache beheben.
Unabhängig davon, was die Versiegelung beeinflusst, gibt es eine Vorgehensweise, die sich immer bewährt: Führen Sie bei jeder Charge Zugprüfungen an den Beuteln durch und führen Sie ein einfaches Protokoll. Wenn die Beutel eines Lieferanten anders versiegelt sind als die aus dem letzten Karton, dient Ihr Protokoll als Nachweis, der das Gespräch voranbringt.
Führen Sie vor dem endgültigen Einsatz einen Dichtheitstest durch. Wir können Ihnen Muster aus unserem Lager zusenden, damit Sie den Zugtest mit Ihrer eigenen Maschine an der tatsächlichen Folie durchführen können.
Kostenlose Produktmuster bestellenDas wirft die Frage auf, die das Protokoll nicht beantworten kann: Was hätten Sie vom Lieferanten von vornherein verlangen sollen?
Die technischen Daten, die vor dem Kauf über die Qualität der Dichtung entscheiden
Die Qualität Ihrer Versiegelung wird zur Hälfte bereits vor dem Versand der Beutel festgelegt. Die Folienstruktur, die Breite des Versiegelungsstreifens, die Höhe des Reißverschlusses, die Position der Aufreißkerbe – all dies sind Einzelposten auf einem Datenblatt. Sobald Sie diese kennen, werden sie zu verhandelbaren, überprüfbaren Bedingungen und sind keine Überraschungen mehr an Ihrem Versiegelungstisch.
Als konkretes Beispiel sei hier unser Typisches Datenblatt des Herstellers Enthält ein 100-Mikrometer-MOPP/VMPET/PE-Laminat, 7–9 mm breite Seiten- und Bodensiegelungen, eine Aufreißkerbe 15 mm vom oberen Rand entfernt sowie einen 13 mm breiten Reißverschluss, der 30–35 mm unterhalb der Oberkante angebracht ist. Da jedes Detail Einfluss darauf hat, wie sich der Beutel auf Ihrem Siegelgerät verhält, sollten Sie Ihren Lieferanten bitten, jedes Detail vor der Bestellung zu bestätigen.
Die Qualität Ihrer Versiegelung wird zur Hälfte bereits vor dem Versand der Beutel bestimmt. Die andere Hälfte entscheidet sich an Ihrem Versiegelungstisch.
Geben Sie die vier Spezifikationszeilen in Ihrer nächsten Bestellung an:
Die Checkliste für Bestellungen
- Versiegelungsschicht: Was ist die innerste Folie, und wie dick ist das gesamte Laminat?
- Breite des Versiegelungsstreifens: Wie viele Millimeter ist die Werksdichtung oben und an den Seiten breit?
- Position des Reißverschlusses: Wie weit unterhalb der Oberkante sitzt der Reißverschluss?
- Position der Aufreißkerbe: Wie weit ist es von der Oberkante entfernt, und reicht es bis über die Dichtungslinie hinaus?
- Ankunftstest: Versiegeln Sie zehn Probenbeutel mit Ihren eigenen Geräten, bevor Sie die Charge freigeben.
Technische Spezifikationen ersetzen keine Überprüfung. Selbst Beutel, die nach guten Spezifikationen hergestellt wurden, können dennoch schlecht verschweißen, wenn das Prozessfenster nicht stimmt. Daher bleibt die Eingangskontrolle auch dann auf der Checkliste, wenn die Unterlagen einwandfrei sind. Aber im Vergleich zwischen einem Einkäufer, der diese vier Punkte vorschreibt, und einem, der dies nicht tut, beschränken sich die Verschweißungsprobleme beim Ersteren auf diejenigen, die tatsächlich durch die Verschweißmaschine verursacht werden können.
Wenn Sie diesen Arbeitsablauf im Rahmen einer kleinen Sonderanfertigung testen möchten, bieten wir Ihnen Digitaldruck ab 500 Stück, kostenlose Muster zur Dichtheitsprüfung sowie eine Standard-Lieferzeit von 7 bis 10 Werktagen. Sehen Sie sich unser Mindestbestellmenge und Spezifikationen für individuell gestaltete Standbeutel, und vergleichen Sie diese dann mit der obigen Checkliste.
Geben Sie diese Spezifikationen bei Ihrer nächsten Beutelbestellung an
Wir fertigen maßgeschneiderte Standbeutel nach dokumentierten Spezifikationen, mit einer Mindestbestellmenge von 500 Stück im Digitaldruck, kostenlosen Musterexemplaren und einer Standard-Lieferzeit von 7 bis 10 Werktagen.
Starten Sie Ihre Bestellung für maßgeschneiderte BeutelLiteraturverzeichnis
- PAC Machinery. “Der ultimative Leitfaden zum Heißsiegeln von Beuteln.” o. J.
- ScienceDirect. “Siegeltemperatur – Ein Überblick.” o. J.
- Tinsley Company. “Durchlauf-Bandversiegelungsmaschinen – Häufig gestellte Fragen.” o. J.