Standbeutel sehen im Regal ganz einfach aus. Die Art und Weise, wie sie hergestellt werden, bestimmt Ihre Mindestbestellmenge, Ihren Stückpreis, Ihre Lieferzeit und die Anzahl der fehlerhaften Produkte, die Ihre Kunden erhalten. Dieser Leitfaden führt Sie durch die gesamte Produktionskette und geht auf jeden Punkt ein, an dem ein Einkäufer eine Entscheidung trifft.
Dieser Leitfaden zum Herstellungsprozess von Standbeuteln begleitet den Folienlauf von der Spezifikation bis zum Versand. Er zeigt außerdem auf, inwiefern Entscheidungen bei der Doypack-Produktion die Barriereeigenschaften, die Werkzeugkosten, die Druckqualität und die Kompatibilität bei der Befüllung beeinflussen, und welche Nachweise Sie einholen sollten, bevor Sie einen Lieferanten zulassen.
Was ein Standbeutel ist und wie er entsteht
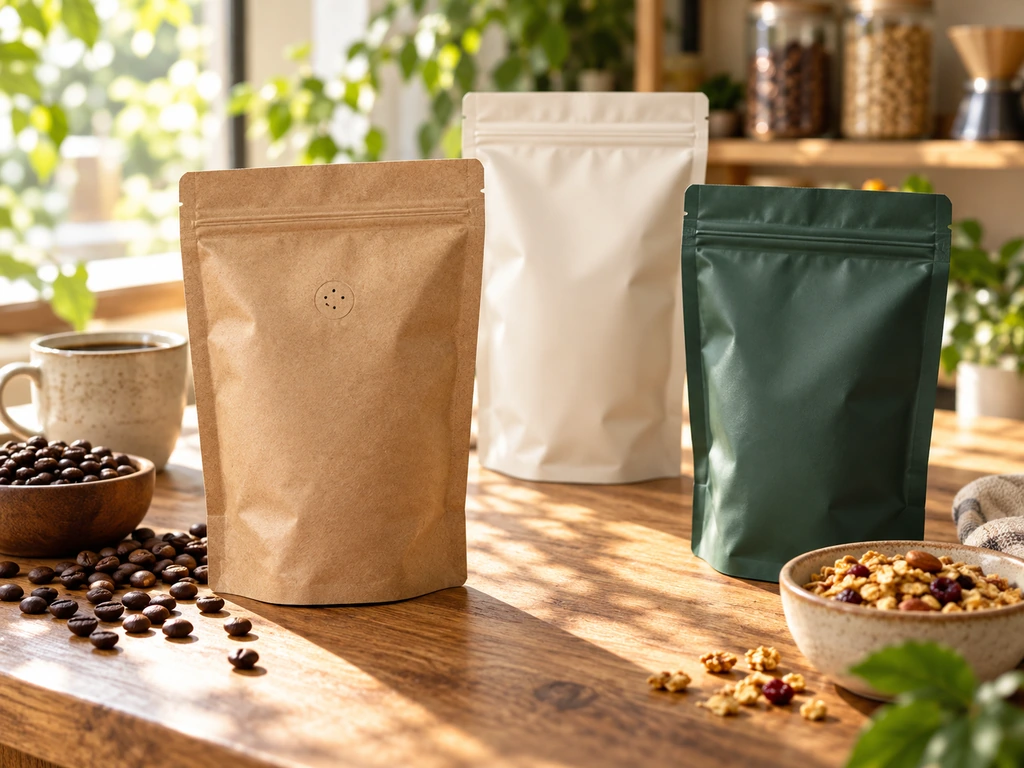
Ein Standbeutel ist ein flexibler Beutel, der im Regal auch ohne umgebende Schachtel seine Form behält. Verarbeiter bezeichnen ihn auch als Doypack. Es wird flach versandt, wiegt im Vergleich zu starren Verpackungen fast nichts und bietet auf Vorder- und Rückseite eine vollständig bedruckbare Fläche.
Der aufrechte Teil entsteht vom Boden aus. Die Konverter falten einen W-förmigen Seitenfalteneinsatz in die Bodenfolie ein. Sobald das Produkt den Beutel füllt, öffnet sich die Falte zu einem flachen, ovalen Boden. Die Siegelnaht um den Seitenfalteneinsatz bleibt steif, wodurch der Beutel in den Verkaufsregalen stabil steht.
Die Frische wird durch die Folie gewährleistet. Ein typischer Beutel besteht aus ein bis vier Schichten, die zu einem einzigen Laminat verbunden sind: einer äußeren Schicht mit Aufdruck, einer mittleren Schicht, die Sauerstoff und Feuchtigkeit abhält, sowie einer inneren Schicht aus lebensmittelechtem Polyethylen, die den Beutel versiegelt und direkt mit dem Produkt in Kontakt steht. Das Ergebnis sieht man überall dort, wo Kaffee, Snacks, Tierfutter, Proteinpulver und Körperpflegeprodukte verkauft werden.
Alle nachfolgenden Schritte folgen derselben Produktionskette wie im Werk: Folienherstellung und Laminierung, Druck, Verarbeitung zum fertigen Beutel, Qualitätskontrollen und Auslieferung. Jede Phase hat Einfluss darauf, wie viel Sie bezahlen, welche Mindestabnahmemenge Sie eingehen müssen und wie schnell Sie das Produkt auf den Markt bringen können. Einkäufer, die diese Produktionskette verstehen, erstellen schneller Angebote und lehnen ungünstige Angebote schneller ab.
Der Herstellungsprozess von Standbeuteln: Sieben Fertigungsschritte
Eine informative Werksbesichtigung sollte sich am Material orientieren und nicht an der Verkaufspräsentation. Die folgenden sieben Schritte geben Ihnen einen Überblick über den gesamten Ablauf. In den nachfolgenden Abschnitten werden die Entscheidungen bezüglich Material, Druck, Weiterverarbeitung und Qualitätskontrolle näher erläutert.
1. Festlegung der Produkt- und Beutelspezifikationen
Die Produktion beginnt mit dem Produkt und nicht mit der Druckvorlage. Das Werk benötigt Angaben zum Füllgewicht, zur Produktdichte, zur Öl- und Feuchtigkeitsempfindlichkeit, zur angestrebten Haltbarkeit, zur Abfülltemperatur, zu den Lagerbedingungen sowie dazu, ob der Beutel von Hand oder auf einer automatischen Anlage befüllt wird. Diese Angaben bestimmen die fertige Breite, Höhe, den Bodenfalz, den Kopfraum, die Versiegelungsschicht, die angestrebte Barrierewirkung und den Bereich der Oberversiegelung. Ein Beutel, der 500 Gramm Kaffee fasst, erfordert möglicherweise eine ganz andere Grundfläche als einer, der 500 Gramm Pulver fasst. Die Spezifikation sollte außerdem Angaben zu Reißverschluss, Aufreißkerbe, Ventil, Aufhängeloch, Eckenausführung, Oberflächenbeschaffenheit und etwaigen Sichtfenstern enthalten.
Das Füllgewicht allein reicht nicht aus, um die Endmaße zu bestimmen: Produkte mit unterschiedlichen Schüttdichten erfordern unter Umständen unterschiedliche Beutelvolumina und Kopfräume. Nutzen Sie unseren Leitfaden zur Berechnung des Volumens von Standbeuteln , bevor Sie Breite, Höhe und Seitenfalte festlegen, und überprüfen Sie das Ergebnis anschließend anhand eines befüllten Musters.
2. Auswahl und Genehmigung der Filmstruktur
Der Verarbeiter ordnet jeder Funktion eine Schicht zu. Die äußere Bahn muss farbaufnehmend und abriebfest sein. Die mittlere Bahn dient als Sauerstoff-, Feuchtigkeits-, Geruchs- oder Lichtbarriere. Die innere Bahn muss zuverlässig versiegeln und den Anforderungen des vorgesehenen Produktkontakts entsprechen. Der Hersteller sollte jede Schicht, die Gesamtdicke und den Zweck der einzelnen Komponenten angeben, anstatt den Beutel lediglich als “hochbarrierefähig” zu beschreiben. Vor dem Bedrucken werden die angelieferten Rollen auf Breite, Dicke, Oberflächenbehandlung, Aussehen und die dazugehörige Materialdokumentation geprüft. An dieser Stelle wird auch entschieden, ob ein herkömmliches Laminat oder eine recycelbare Monomaterial-Lösung für das Produkt geeignet ist.
3. Die Schnittvorlage, die Druckvorlagen und die Druckvorstufen-Dateien vorbereiten
Die flache Druckvorlage muss einer dreidimensionalen Tasche Rechnung tragen. Die Druckvorstufe platziert das Design auf der richtigen Stanzvorlage, reserviert die Bereiche für Reißverschluss und Versiegelung, fügt Beschnittzugabe hinzu, überprüft die Barcode-Größe, wandelt Schriftarten in Konturen um und separiert die Farben für das gewählte Druckverfahren. Weiße Farbe sollte eine eigene Ebene erhalten, wenn metallische oder transparente Folie in ausgewählten Bereichen deckend erscheinen soll. Der Proof sollte Vorderseite, Rückseite, Seitenfalte, Falzen, Schnittlinien, Versiegelungsbereiche und Passermarken zeigen. Wer eine schöne Vorderseite freigibt, ohne diese Produktionsbereiche zu überprüfen, riskiert, dass Logos in die Versiegelungsbereiche rutschen und Anleitungen in der unteren Falz verschwinden.
4. Das äußere Netz ausdrucken
Das freigegebene Design wird im Digital-, Flexo- oder Tiefdruckverfahren umgesetzt. Vor der vollständigen Auflage überprüfen die Bediener die Substratvorbehandlung, die Farbhaftung, die Passgenauigkeit, die Farbvorgaben und die Rapportlänge. Beim Digitaldruck kann zwischen verschiedenen Artikeln (SKUs) gewechselt werden, ohne dass Druckplatten oder Zylinder ausgetauscht werden müssen, während der Tiefdruck wirtschaftlicher wird, wenn sich ein Design in großem Umfang wiederholt. In beiden Fällen sollte der Käufer einen physischen oder produktionsrepräsentativen Probedruck freigeben und einer messbaren Farbreferenz zustimmen. Die bedruckte Rolle wird vor dem Laminieren auf fehlende Druckstellen, Streifen, Passungsabweichungen und Verunreinigungen geprüft.
5. Die Funktionsschichten laminieren und die Rolle aushärten lassen
Bei der Laminierung wird die bedruckte Außenbahn mit der Barriere- und der Versiegelungsbahn verbunden. Die Klebstoffauftragsmenge, das Mischungsverhältnis, die Bahnspannung, der Walzendruck und die Aushärtungsbedingungen beeinflussen die Haftfestigkeit und den Restgeruch. Das Laminat muss vollständig ausgehärtet sein, bevor es einer aggressiven Weiterverarbeitung unterzogen oder mit dem Produkt in Kontakt gebracht wird; eine überstürzte Durchführung dieser Phase kann zu Tunnelbildung, Blasen, Delaminierung oder Gerüchen führen, die durch eine spätere Prüfung nicht mehr behoben werden können. Ein gut geführter Betrieb dokumentiert die Laminatcharge, die Klebstoffcharge, die Maschineneinstellungen und den Freigabestatus, sodass sich ein fertiger Beutel bis zu den zur Herstellung verwendeten Materialrollen zurückverfolgen lässt.
6. Die Beutel einschneiden, formen, mit Details versehen und zuschneiden
Die Mutterrolle wird in schmalere Rollen geschnitten, die auf die Beutelherstellungsmaschine abgestimmt sind. Die Bahn wird anschließend durch Formstationen geführt, die den Bodenfalz bilden, die Vorder- und Rückseite ausrichten, den Reißverschluss einfügen und verschweißen, die Seiten und den Boden versiegeln und einzelne Beutel zuschneiden. An festgelegten Positionen werden Aufreißkerben, abgerundete Ecken, Aufhängelöcher, Ventile, Griffe oder Ausgießer angebracht. Die Bediener überwachen Temperatur, Druck, Verweilzeit und Bahnausrichtung, da bereits eine geringfügige Abweichung die Versiegelung verengen, den Seitenfalten verzerren oder den Reißverschluss an einer Stelle platzieren kann, an der der Kunde die abschließende obere Versiegelung nicht herstellen kann.
7. Die fertige Charge prüfen, verpacken und freigeben
Die Endkontrolle sollte eine Inline-Prüfung mit stichprobenartigen physikalischen Tests kombinieren. Die Prüfer kontrollieren Maße, Druckausrichtung, Aussehen, Funktion des Reißverschlusses, Versiegelungsbreite, Versiegelungsfestigkeit, Symmetrie des Seitenfalten, Standfestigkeit, Geruch und Dichtheit. Der genehmigte Stichprobenplan und die Fehlergrenzwerte müssen in der Bestellung festgehalten werden, nicht nur in einer E-Mail. Zugelassene Beutel werden gezählt, vor Quetschungen und Verunreinigungen geschützt, nach Charge gekennzeichnet, in Exportkartons verpackt und zusammen mit den vereinbarten Prüf- und Materialunterlagen freigegeben. Die aus der Charge entnommenen Rückstellproben dienen beiden Seiten als physikalische Referenz, falls später eine Reklamation auftritt.
Dieser Prozess bezieht sich auf vorgefertigte Beutel. Bei Rollenware werden die gleichen Schritte hinsichtlich Material, Druck, Laminierung und Prüfung durchlaufen, jedoch endet der Prozess vor der Beutelherstellung; die Form-Fill-Seal-Anlage des Käufers fertigt und befüllt die Verpackung. Klären Sie vor dem Preisvergleich ab, welches Format Sie kaufen, da bei fertigen Beuteln und bedruckter Rollenware die Arbeitsabläufe, die Werkzeugausstattung und die Qualitätsverantwortung auf verschiedene Werke verteilt sind.
Folienstrukturen und Barriereschichten erklärt
Die Bezeichnungen der Schichten lesen sich wie chemische Formeln, da jede Schicht eine bestimmte Funktion erfüllt. Bei PET/AL/PE sorgt das äußere PET für Druck- und Abriebfestigkeit, die Aluminiumfolie in der Mitte schützt vor Sauerstoff, Feuchtigkeit und Licht, und das innere PE wird unter einem Schweißbalken verschweißt. Eine gängige matt-metallische Ausführung folgt derselben Logik: außen MOPP und innen metallisiertes PET bei einer Gesamtdicke von etwa 100 Mikrometern.
Die Haltbarkeit hängt entscheidend von der Barriere-Schicht ab, und die Lieferanten bieten vier Hauptansätze an:
| Barriere-Route | Blockiert am besten | Passend für | Abwägung |
|---|---|---|---|
| Aluminiumfolie (AL) | Sauerstoff, Feuchtigkeit und Licht fast vollständig | Kaffee, Tiernahrung, Pharmazeutika, lange Haltbarkeit | Undurchsichtig, daher kein Fenster; weist Falten auf |
| Metallisiertes PET (VMPET) | Hohe Sauerstoff- und Feuchtigkeitsbarriere mit metallischem Aussehen | Snacks, Nahrungsergänzungsmittel in Pulverform | Eine Stufe unter der Folie bei der Barrierewirkung |
| EVOH-Beschichtung | Sauerstoff- und Aromabarriere in einer dünnen Funktionsschicht | Produkte, bei denen Sichtbarkeit den Unterschied macht | Geringer Lichtschutz |
| Keine oder geringe Barriere | Nur Staub und Schmutz | Schnell drehende Trockenwaren | Kurze Haltbarkeit |
Bei der Auswahl von Papier und der Recyclingfähigkeit gilt dieselbe Logik. Kraftpapier-Laminate lassen sich hervorragend fotografieren und fühlen sich natürlich an, doch die meisten Kombinationen aus Papier und Kunststoff sind offiziell nicht recycelbar. Einstoffstrukturen wie PE/EVOH/PE lassen sich dort recyceln, wo es eine Foliensammlung gibt, allerdings auf Kosten einer gewissen Barrierefestigkeit.
Die Grenze liegt bei Ihrem Produkt, nicht beim Folienkatalog. Öle und Aromen oxidieren durch eine schwache Barriere und werden ranzig; Feuchtigkeit lässt Pulver zu Klumpen zusammenbacken. Prüfen Sie zunächst die Fett-, Aroma- und Feuchtigkeitsempfindlichkeit Ihres Produkts. Fordern Sie dann von jedem Lieferanten das Strukturdatenblatt und die Haltbarkeitsprüfdaten für genau dieses Laminat an. Wenn Sie bei einem ölhaltigen Produkt “Öko” statt “Barriere” wählen, tauschen Sie ein Marketingargument gegen ein Problem mit Rücksendungen ein.
Druckwege und was sie wirklich kosten
Die Filmtechnik bestimmt die Haltbarkeit. Die Drucktechnik bestimmt die Wirtschaftlichkeit Ihres Auftrags. Bei diesen drei gängigen Verfahren wird der Preis Ihres Auftrags auf völlig unterschiedliche Weise berechnet, und das Angebot, das pro Einheit am günstigsten erscheint, birgt oft die höchsten versteckten Kosten.
Wie bei den einzelnen Verfahren Tinte auf den Film aufgebracht wird
Beim Rotationstiefdruck wird für jede Farbe in jedem Motiv ein Zylinder graviert. Ein 4-farbiges Logo bei einem Programm mit 6 Artikelnummern bedeutet 24 Zylinder, bevor die Produktion beginnen kann. Die Druckmaschine läuft dann mit enormer Geschwindigkeit und einer Konsistenz auf Fotoniveau, weshalb der Tiefdruck für Großauflagen prädestiniert ist.
Beim Flexodruck kommen kostengünstigere Druckplatten zum Einsatz und die Rüstzeiten sind kürzer, allerdings ist die Detailgenauigkeit bei feinen Farbverläufen und Hauttönen geringer. Er nimmt sowohl hinsichtlich der Kosten als auch der Qualität eine mittlere Position ein.
Digitaldruck Bei Druckmaschinen der HP Indigo-Klasse entfällt der Einsatz von Druckformen vollständig. Die Druckvorlage gelangt direkt vom RIP zur Druckmaschine, die Maschine wechselt die Motive im Handumdrehen, und Sie zahlen pro Druck statt pro Gravur. Unabhängig davon, für welchen Weg Sie sich entscheiden: Bitten Sie die Anbieter, die Kosten für Druckformen im Angebot vom Stückpreis zu trennen, denn diese eine Zeile entscheidet darüber, ob eine zweite SKU Ihre Kosten verdoppelt oder kaum beeinflusst.
Mindestbestellmenge und Lieferzeit: Die Lücke in der Größenordnung
Die Werkzeugkosten bestimmen die Mindestauflagen. Laut veröffentlichten Lieferantenvergleichen liegen die typischen Mindestauflagen für den Tiefdruck bei 20.000 bis 50.000 Stück, wobei flexible Druckereien Tiefdruckaufträge bereits ab etwa 5.000 bis 10.000 Stück anbieten, während digitale Druckaufträge üblicherweise bei 1.000 bis 2.000 Stück beginnen und einige digitale Drucklinien bereits ab 500 Stück starten (Baishen-Paket, 2025). Die Vorlaufzeiten verteilen sich auf dieselbe Weise.
| Pfad | Typische Mindestbestellmenge | Werkzeugkosten | Lieferzeit | Farbgrenze | Passend für |
|---|---|---|---|---|---|
| Radierung | 5.000–50.000 Stück | Zylinder pro Farbe, pro Design | 23–25 Werktage | Zylinder pro Farbe | Stabile SKUs mit hohem Absatzvolumen |
| Flexo | Großes Volumen | Druckplatten pro Farbe | 6–12 Wochen | Druckplatten pro Farbe | Einfache Grafiken in großem Maßstab |
| Digital | 500–2.000 Stück | Keine | 7–10 Werktage | Keine festgelegte Obergrenze | Mehrere Artikelnummern, Markteinführungen, Tests |
Ein dokumentiertes Projekt verdeutlicht, was diese Lücke in der Praxis bedeutet. Eine Marke plante 30 Artikel mit jeweils mehr als 8 Farben pro Design, und die Kostenvoranschläge für den Tiefdruck beliefen sich auf 240 Zylinder, noch bevor eine einzige Tüte gedruckt wurde; der Auftrag wurde auf Digitaldruck umgestellt, die Proofs lagen innerhalb einer Stunde vor, und die Produktion war in acht Tagen abgeschlossen (Fallstudie zu Baishen Pack, 2024).
Die Mathematik bei mehreren Artikelnummern
240gravierte Zylinder
30 Artikel × 8 Farben im Tiefdruckverfahren – nicht der Stückpreis, sondern die Werkzeugkosten sprengen das Budget bei einer großen Artikelvielfalt.
Variable Daten und Proof-Geschwindigkeit
Der Digitaldruck bietet Möglichkeiten, die der Tiefdruck physikalisch nicht bieten kann. Serien- oder Chargennummern können auf jedem einzelnen Beutel unterschiedlich sein, wodurch die Verpackung zu einem Instrument der Bestandsverwaltung wird. Durch geteilte Auflagen lässt sich ein Produktionsdurchlauf auf mehrere Designs und Stückzahlen aufteilen. Druckproofs liegen innerhalb von Stunden statt Wochen vor, sodass eine saisonale Aktualisierung kein sechsmonatiges Projekt mehr ist.
Die Trendlinie zeigt in dieselbe Richtung: Smithers beziffert den Marktwert für den digitalen Verpackungs- und Etikettendruck auf $22,0 Milliarden, was wertmäßig etwa 4,1% des bedruckten Verpackungsmarktes entspricht, und prognostiziert bis 2030 ein jährliches Wachstum von 11,6% für den Digitaldruck auf flexiblen Verpackungen (Smithers, 2025).
Digitalisierung ist jedoch nicht die Lösung für alles. Ein stabiles Design, das über Jahre hinweg in sehr hohen Stückzahlen produziert wird, amortisiert die Zylinderkosten und ist beim Stückpreis im Vorteil. Berechnen Sie die Amortisation der Werkzeuge sowie das Veralterungsrisiko, bevor Sie sich für einen Weg entscheiden, und wechseln Sie erst dann, wenn die Zahlen – und nicht das Verkaufsargument – dafür sprechen.
Um diese Berechnung für Ihre eigene SKU-Liste durchzuführen, genügt eine E-Mail: Baishen Pack übermittelt Angebote für Digital- und Tiefdruck sowie Werkzeugkosten als separate Position.
Angebot für eine Teilzahlung einholenVon der laminierten Rolle zum fertigen Beutel
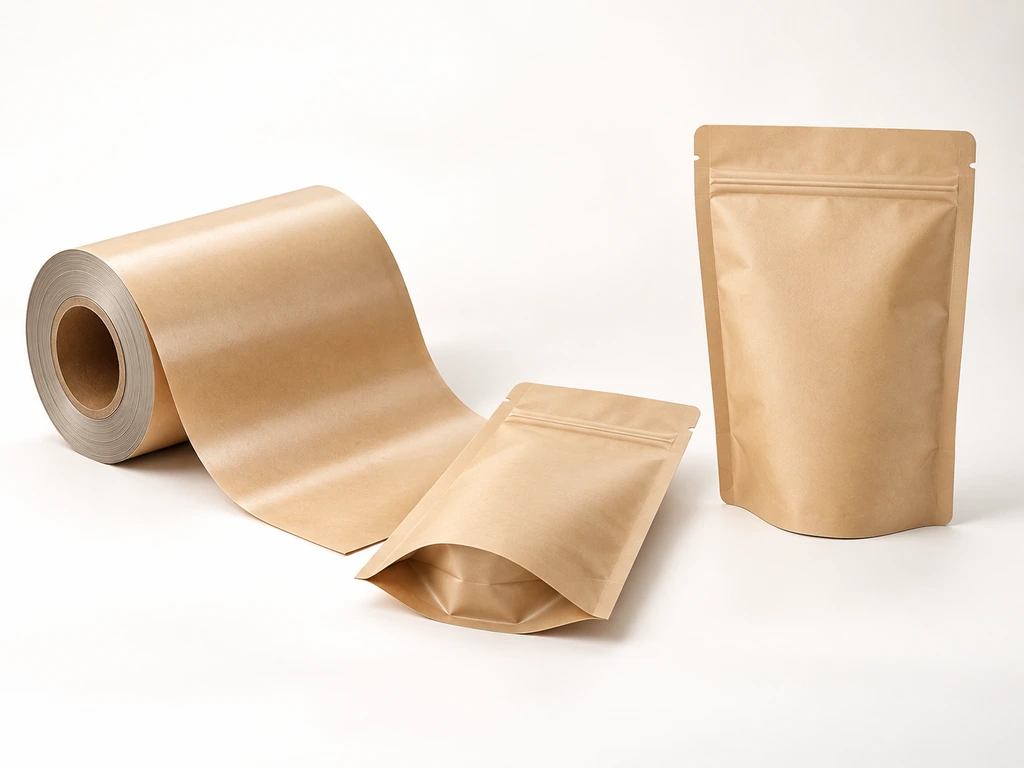
Bei der Weiterverarbeitung wird bedrucktes Laminat auf einer einzigen Linie zu Beuteln verarbeitet. Die Folie wird auf die gewünschte Breite geschnitten, anschließend faltet eine Beutelformmaschine den Bodenfalz, setzt den Reißverschluss ein, verschweißt die Seiten- und Bodennaht mit einer typischen Schweißbreite von 7–9 mm, stanzt die Aufreißkerbe etwa 15 mm unterhalb der Oberkante, rundet die Ecken ab und schneidet einen Beutel aus der Bahn aus. Die Art des Bodens spielt eine größere Rolle, als die meisten Käufer erwarten: K-Seal-Böden ermöglichen die Herstellung vieler Beutelgrößen mit einem einzigen Werkzeug, während klassische Doyen-Rundböden in der Regel ein größenbezogenes Werkzeug erfordern.
Die Bodenkonstruktion beeinflusst mehr als nur das Aussehen des Beutels: Sie verändert die Form im gefüllten Zustand, die Tragfähigkeit und manchmal auch die erforderlichen Werkzeuge. Vergleichen Sie Doyen-, K-Seal- und andere Standbeutelkonstruktionen und Verschlüsse , bevor Sie die Formspezifikation genehmigen.
In dieser Phase werden Funktionen hinzugefügt, von denen jede dazu dient, ein Problem im Bereich Vertrieb oder Compliance zu lösen:
| Funktion | Was es bewirkt | Passend für |
|---|---|---|
| Reißverschluss mit Druckverschluss | Nach dem Öffnen wieder verschließbar | Snacks, Pulver, Trockenobst |
| Schiebereißverschluss | Einfacheres Verschließen von breiten Beuteln | Tiernahrung, Proteinpulver |
| Kindersicherer Reißverschluss | Erfüllt die Sicherheitsvorschriften | Nahrungsergänzungsmittel, Cannabis, Pharmazeutika |
| Transparentes Fenster | Zeigt das Produkt an | Müsli, Kaffeebohnen, Leckereien |
| Entgasungsventil | Setzt CO₂ frei, ohne Luft hereinzulassen | Frisch gerösteter Kaffee |
| Auslauf | Kontrolliertes Ausgießen | Getränke, Nachfüllpackungen für Flüssigkeiten |
| Aufhängeloch / Euro-Nut | Ausstellungsständer mit Haken | Kleine Zusatzartikel |
Käufer, die automatisierte Abfüllanlagen betreiben, bestellen Rollenware anstelle von fertigen Beuteln; dieselbe Laminatfolie wird in Form-Füll-Siegel-Maschinen verarbeitet, und bei den Spezifikationen geht es nun um Rollenbreite, Kerngröße und Toleranzen der Siegelschicht. Auf derselben Verarbeitungslinie werden auch flache Beutel mit dreiseitiger Versiegelung und Beutel mit Kastboden hergestellt, sodass ein umfassendes Sortiment verschiedene Formate kombinieren kann, ohne dass der Lieferant gewechselt werden muss.
Qualitätsprüfung vor der Serienfertigung
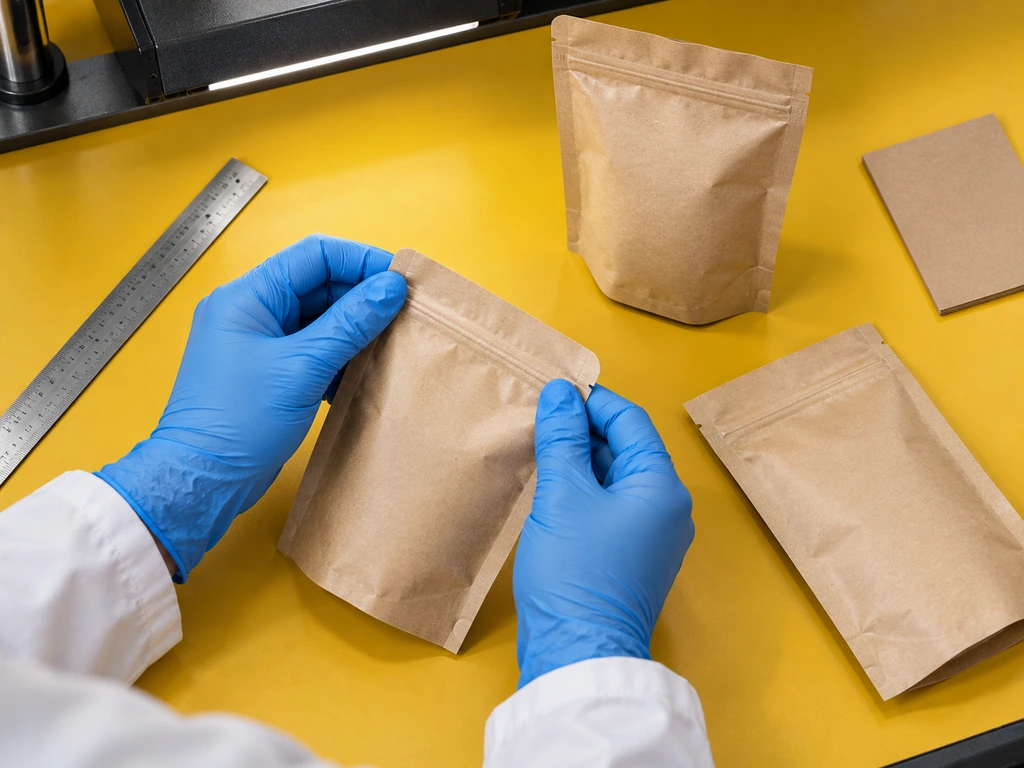
Mängelrügen lassen sich auf eine Handvoll immer wiederkehrender Fehlerarten zurückführen, und jede einzelne davon lässt sich abfangen, bevor die Restzahlung erfolgt. Die nachstehende Checkliste verwandelt “Qualität” von einem Versprechen in eine Liste konkreter Prüfschritte.
Sechs häufige Mängel und ihre Ursachen
Schwache Versiegelungen und Undichtigkeiten lassen sich auf falsch eingestellte Versiegelungstemperatur, Druck oder Verweilzeit für das Laminat zurückführen. Ziehen Sie zwei Probennahtstellen auseinander: Bei einer guten Versiegelung reißt die Folie, anstatt sich sauber abzulösen. Delaminierung zeigt sich darin, dass sich die Schichten an Falzstellen voneinander lösen – meist ein Fehler bei der Klebelaminierung; biegen Sie eine Ecke ein und achten Sie auf Blasen. Durch kleine Löcher in der Barriereschicht dringt Sauerstoff ein, was sichtbar wird, wenn Sie die Folie gegen das Licht halten. Eine instabile Standfestigkeit deutet darauf hin, dass der Seitenfalte falsch geformt wurde; füllen Sie daher ein Muster und stellen Sie es auf eine ebene Fläche. Ein Versagen des Reißverschlusses entsteht durch Schweißwärme, die den Verschluss beschädigt; unterziehen Sie ein Muster zwanzig Öffnungs- und Schließzyklen. Ein verbleibender Geruch deutet auf unausgehärtete Druckfarbe oder Lösungsmittel hin; verschließen Sie ein Muster 24 Stunden lang in einer Schachtel und riechen Sie daran. Das Mängelhandbuch der Canadian Food Inspection Agency für flexible Beutel ist die Referenz, nach der die meisten Inspektoren arbeiten (CFIA, 2020).
Die drei Kontrollschleusen auf der Fabrikseite
Zuverlässige Betriebe führen drei Kontrollen durch. Eingehende Folien werden anhand des Strukturdatenblatts überprüft. Die Inline-Prüfung während der Produktion erkennt Druckfehler, Falten in der Versiegelung und Verunreinigungen bei einer Abdeckung von 100% und nicht nur stichprobenartig. Ein Qualitätskontrollteam entnimmt anschließend Stichproben aus dem fertigen Bestand, bevor die Ware ausgeliefert wird. Nehmen Sie alle drei Kontrollpunkte sowie einen vereinbarten AQL-Akzeptanzwert in Ihre Bestellung auf, denn eine Prüfzusage, die nicht im Vertrag festgehalten ist, ist lediglich eine Empfehlung und keine Kontrollmaßnahme.
Was Sie vor dem Anschließen der Waage überprüfen können
Ihre eigenen Kontrollen schließen den Kreislauf. Befüllen Sie die Proben mit Ihrem tatsächlichen Produkt, nicht mit Wasser, und lassen Sie sie für die von Ihnen gewünschte Haltbarkeitsdauer ruhen. Bewahren Sie Proben aus jeder Produktionscharge auf, damit Sie im Falle späterer Streitigkeiten über Beweismaterial verfügen. Fordern Sie das für Ihre Anlage geeignete Versiegelungsdatenblatt an und geben Sie es an den Verantwortlichen Ihrer Abfüllanlage weiter.
| Fehler | Grundursache | Wo es passiert | Prüfen Sie, ob Sie dies einfordern können |
|---|---|---|---|
| Undichte Dichtungen / Undichtigkeiten | Temperatur, Druck oder Verweilzeit außerhalb der Spezifikation | Endversiegelung | Abziehprüfung an Proben; Datenblatt zu den Versiegelungsparametern |
| Delaminierung | Fehler beim Klebe- oder Laminiervorgang | Laminierung | Eckbiege- und Klebebandtest |
| Lochblenden | Die Sperrschicht ist rissig | Filmhandlung, Transport | Prüfung der Hintergrundbeleuchtung |
| Instabilität im Stehen | Der Zwickel ist falsch geformt | Beutelherstellung | Füll- und Stehtest an Proben |
| Defekt des Reißverschlusses | Durch Schweißwärme beschädigter Verschluss | Konvertieren | 20 Öffnungs- und Schließzyklen an den Proben |
| Geruchsrückstände | Tinte oder Lösungsmittel noch nicht vollständig ausgehärtet | 24-Stunden-Geruchstest in verschlossener Verpackung |
Die Restzahlung zurückhalten bis Proben aus der eigentlichen Produktionscharge Ihre Füll- und Versiegelungsprüfungen bestehen. Liefertermine sind verhandelbar; ein Container mit undichten Beuteln hingegen nicht.
Vom Entwurf bis in Ihr Lager
Die Zusammenarbeit erfolgt in fünf Schritten. Sie senden uns Vektorgrafiken (AI- oder EPS-Dateien im CMYK-Farbmodus). Das Designteam liefert Ihnen einen digitalen Korrekturabzug – die Bearbeitungszeit beträgt standardmäßig 24 Stunden, bei einfachen Aufträgen ist auch eine Bearbeitung innerhalb einer Stunde möglich. Sie bestätigen Materialien, Abmessungen und Ausstattungsmerkmale, die Produktion beginnt, und ein persönlicher Ansprechpartner hält Sie an wichtigen Meilensteinen auf dem Laufenden, bis die Ware versandt wird.
Die Zeitpläne richten sich nach dem von Ihnen gewählten Druckverfahren. Die digitale Produktion dauert nach Freigabe der Druckvorlage 7 bis 10 Werktage; beim Tiefdruck kommt die Zylindergravur hinzu, sodass sich die Gesamtdauer auf 23 bis 25 Werktage beläuft. Nach Eingang der Restzahlung erfolgt der Versand innerhalb von 1 bis 2 Werktagen – per Luftfracht über DHL, UPS oder FedEx oder per Seefracht bei Vollcontainer-Lieferungen (Häufig gestellte Fragen zu Baishen Pack, 2025).
Die Konsistenz bei Nachbestellungen ist in diesem Schritt der stille Faktor. Ein Hersteller, der Druck, Laminierung und Weiterverarbeitung unter einem Dach vereint, hat die Variablen im Griff, die dafür sorgen, dass Ihre zweite Bestellung genau der ersten entspricht. Ein Händler, der die Produktpalette eines anderen weiterverkauft, hat diese Kontrolle nicht. Dieser Unterschied gewinnt mit steigender Anzahl Ihrer Artikelnummern zunehmend an Bedeutung.
Was Sie einem Hersteller für ein genaues Angebot zukommen lassen sollten
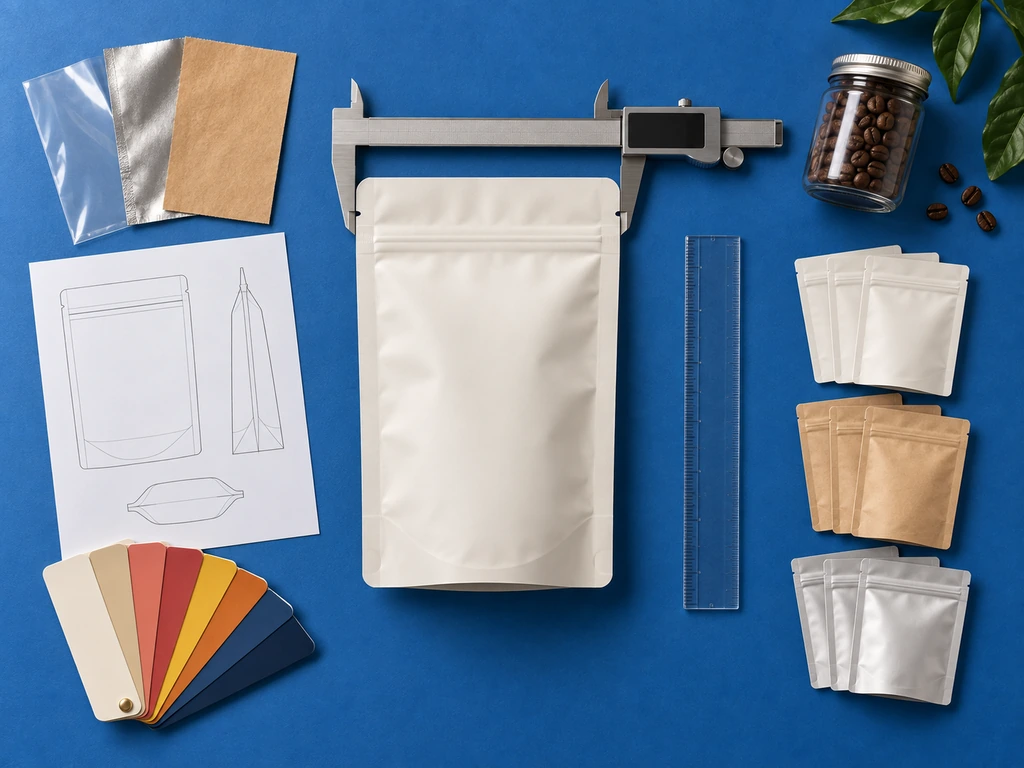
Eine Anfrage, die lediglich lautet: “Angebot für 10.000 Standbeutel”, zwingt den Lieferanten zu Spekulationen. Diese Spekulationen schlagen sich später in überarbeiteten Preisen, einer geänderten Struktur oder einem Beutel nieder, der nicht zum Produkt passt. Eine vollständige Angebotsanfrage bietet jedem Hersteller die gleichen Rahmenbedingungen, wodurch die Angebote vergleichbar sind und nicht nur auf den ersten Blick günstig wirken.
Produkt, Füllgewicht und Lagerbedingungen
Beginnen Sie mit den Angaben zum Inhalt des Beutels. Geben Sie die Produktform, das Füllgewicht oder -volumen, gegebenenfalls die Produktdichte, die Fett- und Feuchtigkeitsempfindlichkeit, Aspekte bezüglich des Aromas, die erwartete Haltbarkeit sowie die normale Lagertemperatur an. Geben Sie an, ob das Produkt heiß abgefüllt, tiefgefroren, retortiert oder bei Raumtemperatur verpackt wird. Für Kaffee sind Angaben zur Entgasung erforderlich; bei Pulvern müssen Staubbildung und Versiegelung berücksichtigt werden; bei ölhaltigen Lebensmitteln sind die chemische Beständigkeit und die Barriereeigenschaften genauer zu prüfen. Falls bereits Daten zur Haltbarkeit vorliegen, teilen Sie uns bitte die aktuelle Verpackungsstruktur und den Fehlermodus mit, den Sie verbessern möchten.
Fertigmaße und Befüllungsart
Geben Sie die fertige Breite, Höhe und den Bodenfalz an, anstatt nur ein Produktfoto zu zeigen; verwenden Sie ein Größentabelle für Standbeutel Um das Ausgangsformat einzugrenzen, wenn Sie noch keine genauen Abmessungen haben. Berücksichtigen Sie dabei den erforderlichen Kopfraum und den Abstand oberhalb des Reißverschlusses, der für die endgültige Versiegelung benötigt wird. Teilen Sie dem Hersteller mit, ob die Bediener die Beutel von Hand befüllen, eine Maschine für vorgefertigte Beutel verwenden oder Rollenmaterial für eine Form-Füll-Versiegelungs-Anlage erhalten. Automatische Anlagen können Einschränkungen hinsichtlich Beutelbreite, Reißverschlussposition, Folienstarrheit, Reibungskoeffizient, Passermarken und zulässiger Wölbung mit sich bringen. Ein Muster des aktuellen Beutels oder das Datenblatt der Abfüllmaschine kann mehrere Korrekturrunden ersparen.
Materialleistung, Eigenschaften und Konformität
Beschreiben Sie die gewünschten Eigenschaften, bevor Sie eine Laminatart benennen. Listen Sie die Beständigkeit gegen Sauerstoff, Feuchtigkeit, Licht, Durchstoß, Aromen, Chemikalien oder Hitze in der Reihenfolge ihrer Wichtigkeit auf. Fügen Sie den Reißverschlusstyp, die Aufreißkerbe, das Ventil, den Ausgießer, den Griff, die Aufhängelochung, das Sichtfenster, die Eckverarbeitung und die Oberflächenbeschaffenheit hinzu. Geben Sie den Zielmarkt und den vorgesehenen Produktkontakt an, damit der Lieferant die für den Lebensmittelkontakt oder andere Vorschriften erforderlichen Unterlagen genau auf die jeweilige Struktur abstimmen kann. Bei Nachhaltigkeitsaussagen verlangen Sie Nachweise, die sich auf das fertige Laminat beziehen; eine recycelbare Außenschicht macht einen Beutel aus gemischten Materialien noch lange nicht recycelbar.
Druckvorlagen, Artikelnummern, Stückzahlen und Lieferung
Senden Sie Vektorgrafiken oder geben Sie an, wann diese bereitstehen werden, listen Sie die Anzahl der Designs auf und geben Sie die benötigte Menge für jede Artikelnummer an. Fragen Sie nach Optionen für den Digital- und den konventionellen Druck, wenn das Volumen eine der beiden Verfahren rechtfertigt. Verlangen Sie, dass Werkzeugkosten, Stückpreis, Musterkosten, Produktion, Verpackung und Frachtkosten als separate Posten ausgewiesen werden. Geben Sie das Lieferland, die Postleitzahl oder den Hafen, das angestrebte Einführungsdatum, die bevorzugte Versandart und die prognostizierte Nachbestellmenge an. Fragen Sie abschließend nach dem Stanzbild, dem Zeitplan für die Druckfreigabe, der Produktionsvorlaufzeit nach Freigabe sowie der Gültigkeitsdauer des Angebots.
Verwenden Sie für jeden Anbieter dieselbe Angebotsanfrage und vergleichen Sie dieselbe Struktur, dieselben Merkmale, Mengen, Geschäftsbedingungen und Prüfvorgaben. Sollte ein Angebot deutlich niedriger ausfallen, ermitteln Sie zunächst die Ursache für die Differenz, bevor Sie dies als Einsparung werten. Oftmals handelt es sich bei dem fehlenden Posten um Barrierematerial, Werkzeuge, Qualitätsprüfungen, Frachtkosten oder ein Merkmal, das ein anderer Anbieter mit einbezogen hat.
Was das für Ihr Beutelprogramm bedeutet
Drei Fakten aus dieser Kette lassen sich anders interpretieren, wenn man Verpackungen weiterverkauft, anstatt sie einmalig zu kaufen. Die Zylindergebühren skalieren mit der Anzahl der SKUs multipliziert mit der Anzahl der Farben, und bei einem konkreten Projekt wurden 240 Zylinder geliefert. Die Mindestbestellmenge (MOQ) trennt die Wege um eine Größenordnung. Fehler werden durch Prozesskontrollen abgefangen, nicht durch Versprechen.
Für Händler und Großhändler verändert sich die Margensituation entsprechend. Der niedrigste Stückpreis ist selten das Programm mit der höchsten Marge, sobald die Abschreibung der Flaschen und die Lagerüberhänge bei unverkauften Artikeln in die Kalkulation einfließen. Und die Möglichkeit, kleinen Marken eine Mindestbestellmenge von 500 Stück anzubieten, sorgt dafür, dass diese Marken auch während ihres Wachstums in Ihrem Sortiment bleiben.
Die Strategie für die Lieferantenauswahl lautet daher: Halten Sie mindestens eine Digitaldruckanlage und eine Tiefdruckanlage in Ihrem Lieferantenmix vor. Verwenden Sie den Digitaldruck für Test-SKUs und Nischenprodukte, verlagern Sie bewährte Bestseller auf den Tiefdruck für die Massenproduktion und stellen Sie Ihre Musterpakete auf der Grundlage dieser zweistufigen Struktur zusammen. Für einen umfassenderen Vergleich der Lieferantentypen und -kapazitäten nutzen Sie unser Leitfaden zur Beschaffung von Standbeuteln zusammen mit den folgenden sieben Fragen.
Bevor Sie einen Vertrag mit einem Beutel-Lieferanten abschließen
- Führen sie sowohl Digitaldruck als auch Tiefdruck im eigenen Haus durch?
- Werden die Werkzeugkosten separat vom Stückpreis ausgewiesen?
- Welche drei Kontrollstellen sind in ihrem Prozess enthalten?
- Können sie Nachweise für die Konsistenz bei Wiederholungsbestellungen vorlegen?
- Welche Lieferfrist wird im Vertrag vereinbart?
- Werden in den Konformitätsunterlagen die genaue Laminatart und der Verwendungszweck angegeben?
- Werden sie Barriereziele, Versiegelungsparameter und Chargenprotokolle bereitstellen?
Genau nach diesem zweistufigen Prinzip führen wir bei Baishen Pack unsere Programme durch: Unsere Digital- und Tiefdruckanlagen befinden sich unter einem Dach, sodass ein Wiederverkäufer zehn Artikel mit einer Stückzahl von jeweils 500 Stück testen und die erfolgreichsten Produkte in die Serienproduktion überführen kann, ohne die Fabrik wechseln zu müssen. Auf das Programm mit 30 Artikelnummern, das unserem Vergleich von 240 Zylindern zugrunde liegt, die Korrekturabzüge wurden innerhalb einer Stunde versandt und die Produktion war in acht Tagen abgeschlossen; seitdem hat dieser Kunde immer wieder bei uns nachbestellt. Die übliche Bearbeitungszeit für Digitaldrucke beträgt 7 bis 10 Werktage, und wir haben eine Bestellung für die Werbesaison bereits vier Tage nach Erhalt der Druckvorlagen versandt.
Sie fragen sich, wie eine geringe Mindestbestellmenge Programm für Standbeutel Wie hoch wären die Kosten für Ihr eigenes Sortiment? Wir halten kostenlose Muster vorrätig, damit Sie sich vor einer Kaufentscheidung ein Bild von den Materialien machen können; Sie übernehmen lediglich die Versandkosten.
Baishen-Paket
Starten Sie Ihr Standbeutel-Programm
Teilen Sie uns Ihre Strukturen, Mengen und die angestrebten Gesamtkosten mit – ein persönlicher Ansprechpartner wird Ihnen mit passenden Spezifikationen und einem Angebot zur Aufteilung der Werkzeugkosten antworten.
Angebot für eine Werkzeugaufteilung anfordernLiteraturverzeichnis
- Smithers. “Wellpappe und flexible Verpackungen treiben den Digitaldruck im Verpackungsbereich voran.” 2025.
- Smithers. “Die Zukunft des Digitaldrucks für Verpackungen bis 2030.” 2025.
- Kanadische Lebensmittelkontrollbehörde. “Handbuch zu Defekten bei flexiblen Retortbeuteln: Identifizierung und Klassifizierung.” 2020.