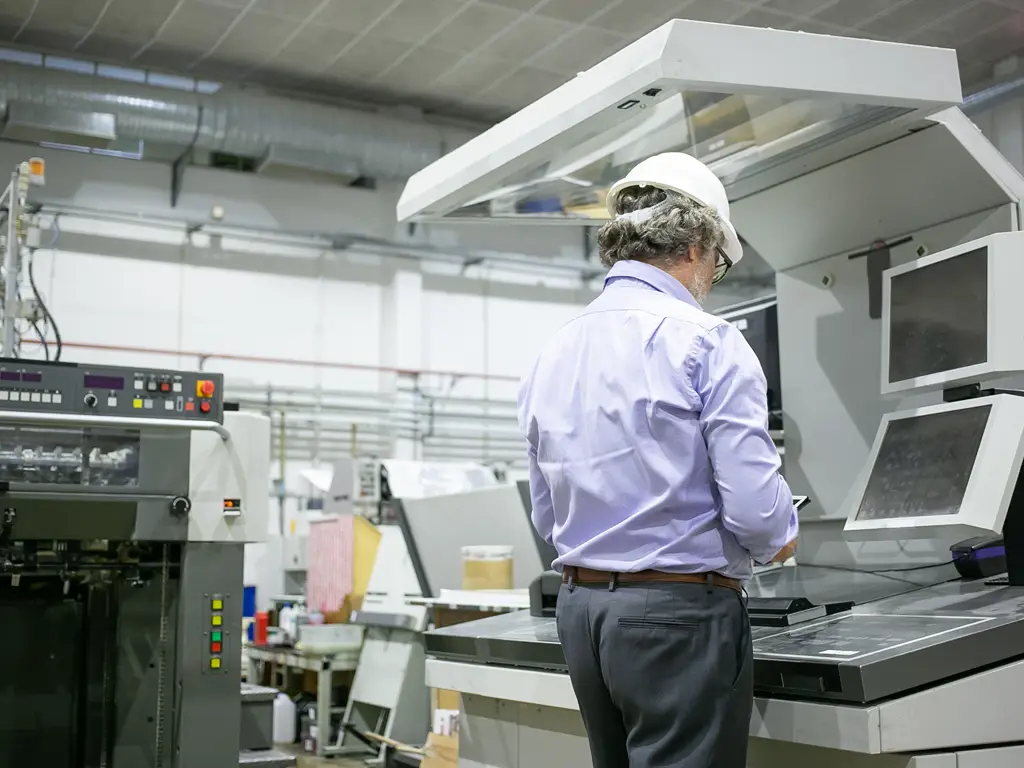
При цифровой печати на пластиковой пленке макеты наносятся непосредственно на печатный рулон, используемый для изготовления пакетов, саше и рулонного материала. Данный процесс применяется для производства упаковки для продуктов питания, кофе, кормов для домашних животных, пищевых добавок и средств личной гигиены, при этом от типа пленки, обработки поверхности, системы красок и условий отверждения зависит, сохранится ли изображение в целости и сохранности в процессе ламинирования, последующей переработки и дистрибуции.
Что на самом деле означает цифровая печать на пластике
Цифровая печать на гибкой упаковке позволяет наносить полноцветную графику на обработанную пластиковую пленку или готовый материал для пакетов. Она отличается от промышленного декорирования жестких бутылок и деталей, высокоскоростной печати дат и хобби-печати на пластиковых листах тем, что напечатанный рулон впоследствии должен выдержать ламинирование, резку, термосварку, наполнение и транспортировку.
«Цифровой» означает, что печатная машина наносит файл непосредственно на материал. Струйная печатающая головка или электрофотографическая система формирования изображения, подобная той, что используется в печатных машинах HP Indigo, наносит изображение, а чернила отвердевают под воздействием УФ-излучения или тепла. В технологическом цикле отсутствуют печатные формы и цилиндры, что позволяет избежать затрат на печатные формы, сократить время гравировки цилиндров и устранить необходимость печати нескольких дизайнов с использованием одного и того же оборудования.
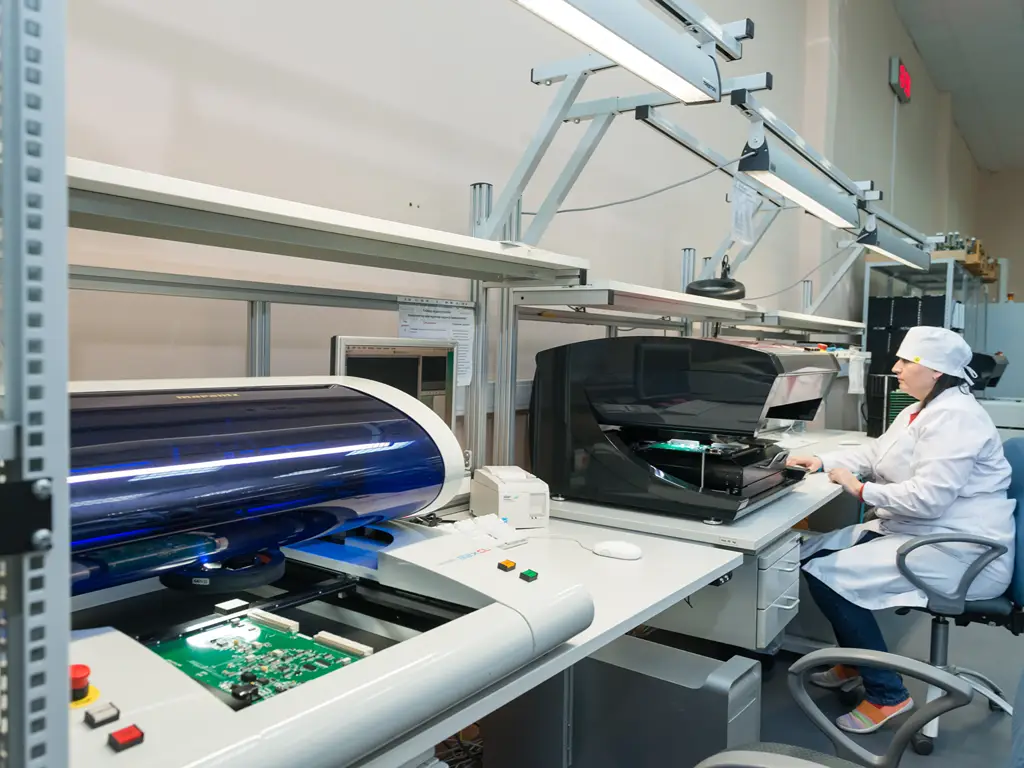
Каждый метод печати по-прежнему имеет своё место на линии по производству пакетов. Флексографская печать с использованием резиновых или фотополимерных пластин эффективно справляется с тиражами среднего объёма. Ротогравюра с гравированными цилиндрами подходит для очень больших тиражей, где решающую роль играет себестоимость единицы продукции. Трафаретная печать позволяет создавать специальные эффекты. Горячее тиснение используется для декорирования готовых пакетов небольшими партиями. Цифровая печать занимает нишу мелких и средних тиражей и является единственным методом, при котором каждый экземпляр рассматривается как отдельный оттиск, что делает возможным нанесение серийных номеров и смешанных дизайнов.
Обычный офисный принтер не способен изготовить упаковочный пакет, пригодный для продажи. На упаковочных печатных машинах специальные чернила наносятся на предварительно обработанную пленку, и именно от подготовки поверхности зависит, сможет ли изображение пропитать пленку, закрепиться на ней и сохраниться после последующих операций по переработке.
Какие пластиковые пленки подходят для цифровой печати
Вопрос “можно ли печатать на пластике” — это то же самое, что спросить “можно ли печатать на бумаге”, не уточнив, идет ли речь о глянцевой бумаге или газетной. Ответ зависит от структуры пленки, а пленка для пакетов представляет собой многослойную конструкцию, а не листовой материал.
Внешний слой печати определяет, прилипают ли чернила
Пластик является непористым материалом, поэтому чернила не могут впитываться в него так же, как в бумагу. Они могут лишь смачивать поверхность и закрепляться на ней после отвердевания, причем смачивание происходит только в том случае, если поверхностная энергия пленки превышает поверхностное натяжение чернил с запасом. Производителям рекомендуется поддерживать поверхностную энергию подложки на уровне, превышающем поверхностное натяжение наносимой жидкости, на 8–10 мН/м (Конвертация поквартальных данных, 2025). Необработанные полиолефиновые пленки находятся значительно ниже этого предела, из-за чего на них образуются капли чернил, потеки или чернила отслаиваются.
Решением этой проблемы является корона-обработка: электрический разряд, повышающий поверхностную энергию пленки, что обеспечивает надежную адгезию красок и клеев. Производители пленок поставляют наружные слои, предназначенные для печати, уже прошедшие обработку, а переработчики повторно проверяют этот показатель перед запуском в производство. Например, для полиэфирных пленок, прошедших обработку, обычно устанавливается значение в диапазоне от 42 до 56 дин/см, обеспечивающее надежную адгезию (Пилчер Гамильтон, 2025). Это также объясняет одну распространенную проблему. Переработчик может напечатать рисунок на вашем пакете, в то время как тот же рисунок на офисной детали из полипропилена размазывается, поскольку пленка поступила с предварительной обработкой, а деталь — нет.
Чем отличаются свойства ПЭТ, БОПП, ПЭ, ПА, CPP и ПВХ
Названия плёнок не являются взаимозаменяемыми параметрами печати. Каждый полимер отличается исходной поверхностной энергией, стабильностью размеров, тепловой реакцией, жёсткостью и конечным назначением. Один и тот же набор красок может подходить для нескольких видов плёнок, однако уровень обработки, грунтовка, схема нанесения белых красок, энергия отверждения и испытание на адгезию должны быть подобраны с учётом конкретной внешней полосы. Поэтому производитель ламинатов должен утвердить отпечатанный ламинат, а не просто заявлять, что печатная машина способна печатать на “пластике”.”
Поведение пластиковой пленки на линии цифровой упаковки
| Фильм | Где это применяется | Особенности цифровой печати | Основная контрольная точка |
|---|---|---|---|
| ПЭТ / БОПЭТ | Высококачественная наружная пленка для пакетов с кофе, пищевыми добавками, а также для ретортных и барьерных пакетов | Материал обладает стабильностью размеров и хорошо подходит для печати мелкой графики, печати в зеркальном отражении и ламинирования после предварительной обработки или грунтовки | После отверждения необходимо проверить степень обработки поверхности, совместимость грунтовки и прочность сцепления |
| Двухосно ориентированный полипропилен / полипропилен, окисленный монобутилакрилатом | Пакеты для снеков, кондитерских изделий, сухих продуктов и с матовой поверхностью | Низкая естественная поверхностная энергия; хорошо печатается сразу после обработки, однако эффективность обработки может снижаться в процессе хранения | Перед печатью повторно проверьте уровень дина и убедитесь в стойкости к истиранию на матовых поверхностях |
| ПЭ / ПВД / МПЭ | Упаковки, вкладыши и мягкие гибкие полотна из моноэтиленпропилена, пригодные для вторичной переработки | Очень низкая поверхностная энергия и большая растяжимость по сравнению с ПЭТ, поэтому требуется более тщательный контроль за совмещением и подачей тепла | Для предотвращения деформации и слипания слоев следует использовать совместимое покрытие или грунтовку и осуществлять отверждение при более низкой энергии |
| ПА / нейлон | Вакуумные упаковки, мясо, жидкости и конструкции, устойчивые к проколу | Прочный и стабильный по размерам, однако впитывание влаги может повлиять на технологичность обработки и адгезию | Регулярно обрабатывайте пленку и проверяйте адгезию после ламинирования и воздействия влаги |
| CPP | Термосвариваемый и автоклавный слои, иногда — наружная полоса, пригодная для печати | Хорошая термостойкость, но низкая поверхностная энергия; прямая печать применяется реже, чем использование этого материала в качестве внутреннего герметика | Убедитесь, что обработка от корозы не повлияет на рабочие характеристики уплотнения |
| Термоусадочная пленка из ПВХ / ПЭТГ | Термоусадочные рукава и специализированные этикетки вместо стандартных корпусов пакетов | Изображение должно деформироваться предсказуемым образом под воздействием рукава, при этом температура отверждения должна оставаться ниже значения, при котором начинается преждевременная усадка | Используйте файл с компенсацией усадки и проверьте соответствие требованиям к краске, миграции и специфическим требованиям рынка |
На практике схема проста. ПЭТ — это самый безопасный материал для внешнего слоя с высокой степенью детализации; прошедший специальную обработку БОПП эффективно подходит для производства снеков и матовых изделий; ПЭ требует наибольшего контроля, когда необходимо обеспечить как печатную пригодность, так и возможность вторичной переработки; нейлон оправдывает своё использование, когда важна устойчивость к проколу; ЦПП обычно более ценен в качестве герметизирующего слоя; а ПВХ или ПЭТГ применяются скорее для термоусадочной печати, чем для изготовления стандартных ламинированных пакетов.
Именно барьерные и герметизирующие слои определяют, сохраняет ли пакет свои эксплуатационные характеристики
Печать наносится только на внешний слой. Под ним находятся ещё два слоя, от которых зависит, будет ли напечатанный пакет действительно защищать содержимое. Барьерный слой, как правило, из алюминиевой фольги или металлизированного ПЭТ, блокирует проникновение света, кислорода и влаги. Герметизирующий слой, из ПЭ или CPP, представляет собой сторону, соприкасающуюся с пищевыми продуктами, и сторону, подвергающуюся термосварке. Выбирая структуру пленки, вы одновременно определяете все три функции.
Три уровня, три должности
| Слой | Типичные материалы | Свою работу выполняет | Что это означает для вашего задания на печать |
|---|---|---|---|
| Внешний слой с рисунком | ПЭТ, ПА, БОПП/МОПП | на котором нанесено цифровое изображение, должно пройти коронарную обработку | спросите, с какой поверхностной энергией поставляется пленка. |
| Барьерный слой | Алюминиевая фольга, VMPET | препятствует проникновению кислорода, света и влаги | Печать не может добавить или исправить барьер — это зависит от выбора структуры. |
| Герметизирующий слой | PE, CPP, VMCPP | контакт с пищевыми продуктами и термосварка | определяет совместимость линии розлива и степень увлажнённости продукта. |
Таким образом, структура печатного материала указывается в виде набора слоев. Толщина стандартного пакета-стоячки с конструкцией MOPP/VMPET/PE составляет около 100 микрон: матовая внешняя поверхность и металлизированная внутренняя подкладка, тогда как пакеты типа «Майлар» имеют толщину около 120 микрон и могут быть оснащены, например, застежкой-молнией с защитой от детей шириной 28 мм. Рулонный материал для линий «формование-наполнение-запечатывание» (FFS) построен по той же схеме из трех слоев: внешний печатный слой из ПЭТ, ПА или МОПП, барьерный слой из АЛ или ВМПЭТ и внутренний герметизирующий слой из ПЭ, CPP или VMCPP. Частичным исключением являются крафт-ламинаты с бумажной стороной, поскольку печать на бумажной стороне происходит за счёт впитывания, а не смачивания, а пакеты с дозатором используют ту же схему слоёв плёнки с вваренным дозатором.
В чём заключаются недостатки цифровой печати и как их выявить
Большинство жалоб на цифровую печать на пластике связано с тремя основными типами дефектов. Во-первых, стирание: чернила, нанесенные на недостаточно обработанную или изношенную поверхность пленки, выдерживают процесс печати, но размазываются при царапинах. Во-вторых, тепловая деформация: некоторые пленки деформируются или сжимаются при интенсивном отверждении, что проявляется в виде волнистости вблизи швов. В-третьих, истирание при транспортировке: отпечатки, прошедшие стендовые испытания, все равно могут обесцвечиваться при соприкосновении друг с другом на вибрирующем поддоне.
Каждый из этих этапов предусматривает проверку, которую вы можете потребовать провести перед запуском в серийное производство. Это испытание на отрыв ленты после отверждения, надрез в виде сетки с наклеенной поверх него лентой, а также небольшой цикл вибрации или истирания готовых образцов. Десять минут испытаний позволяют выявить то, чего никогда не покажет даже самый красивый скриншот пробного оттиска.
Образец, который на экране выглядит идеально, не гарантирует адгезию ни для кого. Подписывайте физический образец только после проверки отрыва ленты и проверки на истирание, а затем сохраните этот подписанный образец в качестве эталона для серийного производства.
Цифропечать против печати на пластинке: когда тираж меняет расчеты
Объем тиража, количество артикулов, количество цветов и стабильность графического изображения определяют, какой из способов — цифровая печать или печать с использованием печатных форм — обеспечит более низкую совокупную стоимость. Цифровая печать не предполагает платы за цилиндр, допускает минимальный тираж около 500 штук и, как правило, выполняется за 7–10 рабочих дней. Тиражи при печати с использованием печатных форм обычно начинаются с 10 000 штук и занимают 23–25 дней, при этом для каждого дизайна требуется отдельный набор печатных форм или цилиндров. Подробные данные приведены в нашем Сравнение цифровой печати и печати с пластин, в то время как в более широком смысле преимущества цифровой печати особенно эффективны в тех случаях, когда заказ включает несколько артикулов, требуются частые изменения макетов или используются переменные данные.
Цифровой метод против метода с использованием пластин: пять аспектов
| Размер | Цифровая линия | Линия печати (флексография/глубокая печать) |
|---|---|---|
| Затраты на настройку | без платы за номерной знак или цилиндр | по одной пластине на каждый цвет, цилиндры для глубокой печати. |
| Минимальный объем заказа | ~500 шт. (типичное количество) | Обычно около 10 000 шт. |
| Срок выполнения заказа | 7–10 рабочих дней с момента утверждения макета | 23–25 дней, включая изготовление печатных форм. |
| Цвета | нет практических ограничений, полный цветовой диапазон | Практичная кепка, доступная примерно в 10 цветах. |
| Несколько артикулов | печатаются вместе за один проход, возможна печать с переменными данными | Каждый проект реализуется отдельно. |
Опубликованные минимальные объёмы заказов варьируются, поскольку печать — лишь один из этапов изготовления готового пакета. На цифровых линиях минимальный заказ может составлять от нескольких сотен до примерно 1 000 штук на один дизайн, тогда как в случае печати с использованием печатных форм минимальный заказ часто исчисляется несколькими тысячами. Минимальные объёмы заказов на рулоны материала, размер пакета и настройка оборудования для переработки могут увеличить любую из этих цифр. Утверждение о “низком минимальном объёме заказа” имеет смысл только в том случае, если поставщик указывает способ печати и оговаривает минимальный объём заказа готовых пакетов для каждого SKU.
Что касается себестоимости единицы продукции, то честный ответ таков: ниже точки пересечения выигрывает цифровая печать, поскольку плата за печатную форму не амортизируется; выше этой точки выигрывает печать с использованием печатных форм, поскольку плата за форму на единицу продукции исчезает, а скорость печатной машины выше. Точка пересечения не является фиксированным значением. Она смещается в сторону увеличения по мере роста количества цветов и SKU, поскольку каждый дополнительный цвет или дизайн добавляет печатные формы при печати с использованием печатных форм, но не влияет на затраты при цифровой печати. Поэтому два бренда с одинаковым объёмом могут получить противоположные результаты, если у одного шесть дизайнов, а у другого — шестьдесят.
Преимущества каждого маршрута в разбивке по диапазонам пробега
| Беговая дорожка | Роль цифровых технологий | Роль Плейта | Сигнал переключения |
|---|---|---|---|
| Менее 500 шт. | только пробные и пилотные проекты | нежизнеспособный | Если поставщик предлагает здесь листы, лучше отказаться от сделки. |
| 500–5,000 | товары местного производства, ассортимент с большим количеством наименований и сезонные товары | нерентабельный | Предложения по пластинам редко оказываются конкурентоспособными. |
| 5,000–50,000 | спорная зона, приведите обе цитаты | спорная зона, приведите обе цитаты | Укажите оба значения, если это ваше установившееся состояние. |
| Более 50 000 экземпляров на каждый дизайн | резервное копирование вариантов и настроек | победа по стоимости единицы продукции | Стабильный спрос на одну и ту же модель в объеме свыше ~50 тыс. единиц означает необходимость пересмотра цены на пластины. |
Рассматривайте средний диапазон как зону переговоров, а не как фактор, определяющий выбор. Ни один из вариантов маршрута не является там победителем по умолчанию, поэтому ваш запрос на предложение должен строиться на основе таблицы «маршрут-диапазон».
Один и тот же рисунок, два этажа
Минимальная длина линии пластин
10,000
против
Минимальное значение цифровой линии
500
Именно это соотношение, а не цена за единицу, определяет, какой ассортимент может формировать бренд или дистрибьютор.
Направление развития рынка можно охарактеризовать одной цифрой. По прогнозам компании Smithers, до 2030 года рынок цифровой печати на гибкой упаковке будет расти со среднегодовым темпом роста (CAGR) 11,61 TP3T, что превышает темпы роста любого другого сегмента упаковочной печати (Смиттерс, 2025 г.). На долю цифровых технологий по-прежнему приходится лишь около 4,11 TP3T от общей стоимости печати упаковки и этикеток, что составляет примерно 1 TP4T22,0 млрд в 2025 году (Смиттерс, 2025), что свидетельствует о том, что объем рынка находится на ранней стадии кривой внедрения, а не достиг предельной емкости.
В трёх случаях цифровая печать по-прежнему не является оптимальным решением. Единый дизайн, тираж которого исчисляется сотнями тысяч экземпляров, лучше наносить на печатные формы, поскольку в этом случае разница в себестоимости единицы продукции значительно возрастает. Специальные системы красок, металлические спотовые краски и некоторые химические составы с высокими барьерными свойствами по-прежнему лучше всего подходят именно для печати с использованием печатных форм. А если вашей линии розлива требуется определённое поведение герметика, то сначала принимается решение о конструкции, а затем выбирается способ печати — никогда наоборот.
Пришлите нам структуру пленки, макеты и количество для каждого дизайна. Мы отдельно расчтём стоимость цифровой печати и печати с использованием печатных форм, включая минимальный объём заказа, стоимость изготовления штампов и сроки изготовления.
Получите расчет стоимости с двумя маршрутамиОт файла с изображением до готовых сумок
После выбора способа печати заказ проходит следующие этапы: утверждение макета, настройка высечки, цветовая пробная печать, печать, ламинирование, послепечатная обработка, контроль качества и отгрузка. Цифровые технологии сокращают цикл, но не исключают этих контрольных этапов. Наши Руководство по упаковке с использованием цифровой печати объясняет последовательность производства и перечисляет информацию об иллюстрациях, необходимую на каждом этапе.
Запрос и структура: укажите вид продукта (сухой, жидкий или порошкообразный), вес, желаемый срок хранения и способ розлива.
Файлы и выкройка: скачайте выкройку, соответствующую именно вашей сумке и размеру, разместите макет с вылетом и безопасными зонами.
Цифровой макет: ознакомьтесь с макетом, который, как правило, присылается в течение одного-двух дней, а затем подпишите печатный образец.
Печать, ламинирование, послепечатная обработка: файл, прошедший утверждение, отправляется в печать, пленка ламинируется и изготавливается в виде пакетов или намотается в рулон.
Контроль качества и отгрузка: проверки на этапах поступления сырья, в процессе производства и готовой продукции, после чего продукция упаковывается и отгружается авиа- или морским транспортом.
Каждый этап сопряжён с одним важным решением. На этапе запроса в первую очередь принимается решение о конструкции, поскольку оно определяется содержанием: для жидкости нужен дозатор и более прочный уплотнитель, а для нутрицевтиков может потребоваться застёжка с защитой от детей. На этапе подготовки файла следует уточнить, как обрабатываются плашечные цвета, поскольку цифровые печатные машины воспроизводят оттенки Pantone с помощью своего набора красок, а не специальных плашечных станций, и именно на пробном оттиске выявляется этот разрыв. На этапе пробной печати подписывайте физический образец, а не PDF-файл, и проведите тест с клейкой лентой, описанный в предыдущем разделе. На этапе производства уточните, какие контрольные точки проходит ваш заказ и получаете ли вы уведомление при отгрузке. При доставке сверьте картонные коробки с подписанным образцом, прежде чем товар покинет склад вашего 3PL-оператора или поступит на полки.
Цветовая граница
Ваш экран использует цветовую модель RGB. Типография работает в калиброванном цветовом пространстве. Подписанный физический образец является единственным обязательным условием соглашения между сторонами — без подписанного образца производство не начинается.
Всё, что следует за этим образцом, — это воспроизведение, а не интерпретация.
Как выбрать поставщика цифровых пакетов
Существует четыре критерия, позволяющих отличить подлинную собственную цифровую линию от услуг брокера, прибегающего к аутсорсингу производства: минимальный заказ готовых пакетов, срок изготовления с момента утверждения макета, поддержка смешанных SKU и переменных данных, а также контроль за печатью, ламинированием и изготовлением пакетов в рамках единой системы качества.
Уточните в письменной форме, каков реальный минимальный объем заказа для вашего типа и конструкции пакета. Узнайте, каков срок изготовления с момента утверждения макета, а не с даты заказа, и попросите четко разграничить эти две даты. Уточните, производят ли они смешанные артикулы в одной партии и могут ли они печатать переменные данные, такие как серийные номера на каждом пакете. Узнайте, осуществляются ли печать, ламинирование и изготовление пакетов на собственном производстве, поскольку каждая передача работ на аутсорсинг добавляет дни к срокам и снижает уровень ответственности.
Квалификационные данные также должны быть конкретными. Если производитель заявляет о “заводе, сертифицированном по стандарту ISO”, стоит попросить предоставить номер сертификата. Сертификаты на уровне материалов, такие как SGS или BRC, относятся к поставщикам пленки, поэтому уточните, какая сертификация распространяется именно на вашу конструкцию. Данные о производственных мощностях, например количество производственных линий или машин для изготовления мешков, имеют смысл только при указании их объема, поэтому уточните, что именно включает в себя эта цифра.
Завершают список три контрольных вопроса: убедитесь, что минимальный объем заказа (MOQ) распространяется именно на ваш конкретный тип сумки, а не на основной продукт; уточните, взимается ли плата за макеты и образцы; а также выясните, кто готовит документацию о соответствии требованиям по контакту с пищевыми продуктами для вашего рынка.
Контрольный список для проверки поставщиков
Минимальный объем заказа для моего типа сумок указывается в письменной форме для каждого дизайна.
Срок выполнения заказа от даты утверждения макета, а не от даты оформления заказа.
Подтверждено разделение партии по смешанным SKU для моего списка SKU.
В моей партии доступны переменные данные (серийные номера).
Печать, ламинирование и изготовление пакетов производятся на собственном производстве.
Номера сертификатов, подтверждающих заявленную сертификацию.
Условия с низким минимальным объемом заказа и стоимость макетов указываются заранее.
Определена ответственность за ведение документации, касающейся материалов, контактирующих с пищевыми продуктами.
Что это означает для вашей программы использования мешочков
Для дистрибьютора, оптовика или бренда, работающего с большим количеством дизайнов, решение принимается с учетом всего ассортимента, а не отдельного пакета. Цифровая печать снижает риски, связанные с запасами новых, сезонных и региональных SKU, в то время как печать с использованием печатных форм позволяет сохранить рентабельность проверенных дизайнов, выпускаемых большими партиями.
Запасы и пробные партии, повторное чтение
Именно стоимость печатной формы диктует минимальный тираж в 10 000 штук на один дизайн, а отсутствие этой формы приводит к появлению цифрового тиража в 500 штук. С точки зрения управления запасами это означает следующее: минимальный капитал, вложенный в один печатный SKU, сокращается с 10 000 единиц до нескольких сотен, и сезонная авантюра перестает быть ставкой на один-единственный дизайн. В рамках одного запуска было выпущено 30 SKU тиражом от 100 до 1 000 штук на каждый SKU, причем на каждой сумке был напечатан свой серийный номер, что позволяет отслеживать запасы при раздельном тиражировании. Дистрибьютор может применить ту же логику к рыночным тестам: двадцать дизайнов, небольшие партии, реальные данные о продажах, а затем повторные заказы только на те дизайны, которые хорошо шли.
Штанга: цифровые линии для ширины, линии с дисками для глубины
Точка пересечения на таблице диапазонов тиражей делит стратегию портфеля на две части. Новые SKU, сезонные версии, региональные варианты и все, что еще не проверено на практике, относятся к цифровой линии, где цена ошибки — это небольшая партия, а не склад устаревших запасов. Стабильно успешные модели со стабильным спросом на один дизайн, превышающим примерно 50 000 штук, относятся к линиям печати, где на первый план выходит экономика единицы продукции. Отбор поставщиков для этой программы означает учёт трёх строгих параметров — минимального объёма заказа, срока выполнения заказа и возможности разделения тиража — и оценку их по этим показателям, а не только по цене за единицу.
Одна программа по производству пакетов, две линии
| Время выхода программы | Маршрут | Почему |
|---|---|---|
| Новый артикул или тестирование рынка | цифровой | сотни экземпляров каждого дизайна, реальные данные до принятия решения. |
| Сезонные или региональные издания | цифровой | товар с ограниченным сроком реализации; небольшие торговые площади позволяют избежать снижения цен. |
| Надежный лидер, стабильный спрос | партия от 50 тыс. штук за один дизайн | После того как конструкция прошла испытания, решающую роль играет удельная стоимость. |
| Варианты с номерами или с индивидуальной надписью | цифровой | Переменные данные присутствуют только на линиях без пластин. |
Разработайте свою программу по производству пластиковой пленки вместе с компанией Baishen Pack
В компании Baishen Pack перед печатью мы подбираем ПЭТ, БОПП, ПЭ, нейлон и специальные ламинаты с учетом требований к барьерным свойствам, герметичности и внешнему виду продукции. Наши цифровые линии HP Indigo позволяют выполнять заказы от 500 штук, обеспечивают срок изготовления 7–10 рабочих дней, неограниченное количество цветов, смешанные тиражи по артикулам и переменные данные на каждом пакете. Пришлите нам образец вашей продукции, макет и количество единиц по каждому дизайну, чтобы получить рекомендации по структуре материала и сравнение стоимости цифровой печати и печати с использованием печатных форм.
Обсудите свой проект по производству пластиковой пленкиСписок литературы
- Ежеквартальное преобразование. “Секреты успешной корона-обработки пленок для гибкой упаковки”.” 2025.
- Пилчер Гамильтон. “Полиэфирные пленки с корона-обработкой: повышение поверхностной энергии для лучшей адгезии”.” 2025.
- Смиттерс. “Гофрокартон и гибкая упаковка стимулируют развитие цифровой печати в упаковочной отрасли”.” 2025.
- Смиттерс. “Будущее цифровой печати в сфере упаковки до 2030 года”.” 2025.