Как разработать дизайн упаковки для конфет, не перерасходуя бюджет — полное руководство
Понимание того, что на самом деле требуется вашей конфете от упаковки
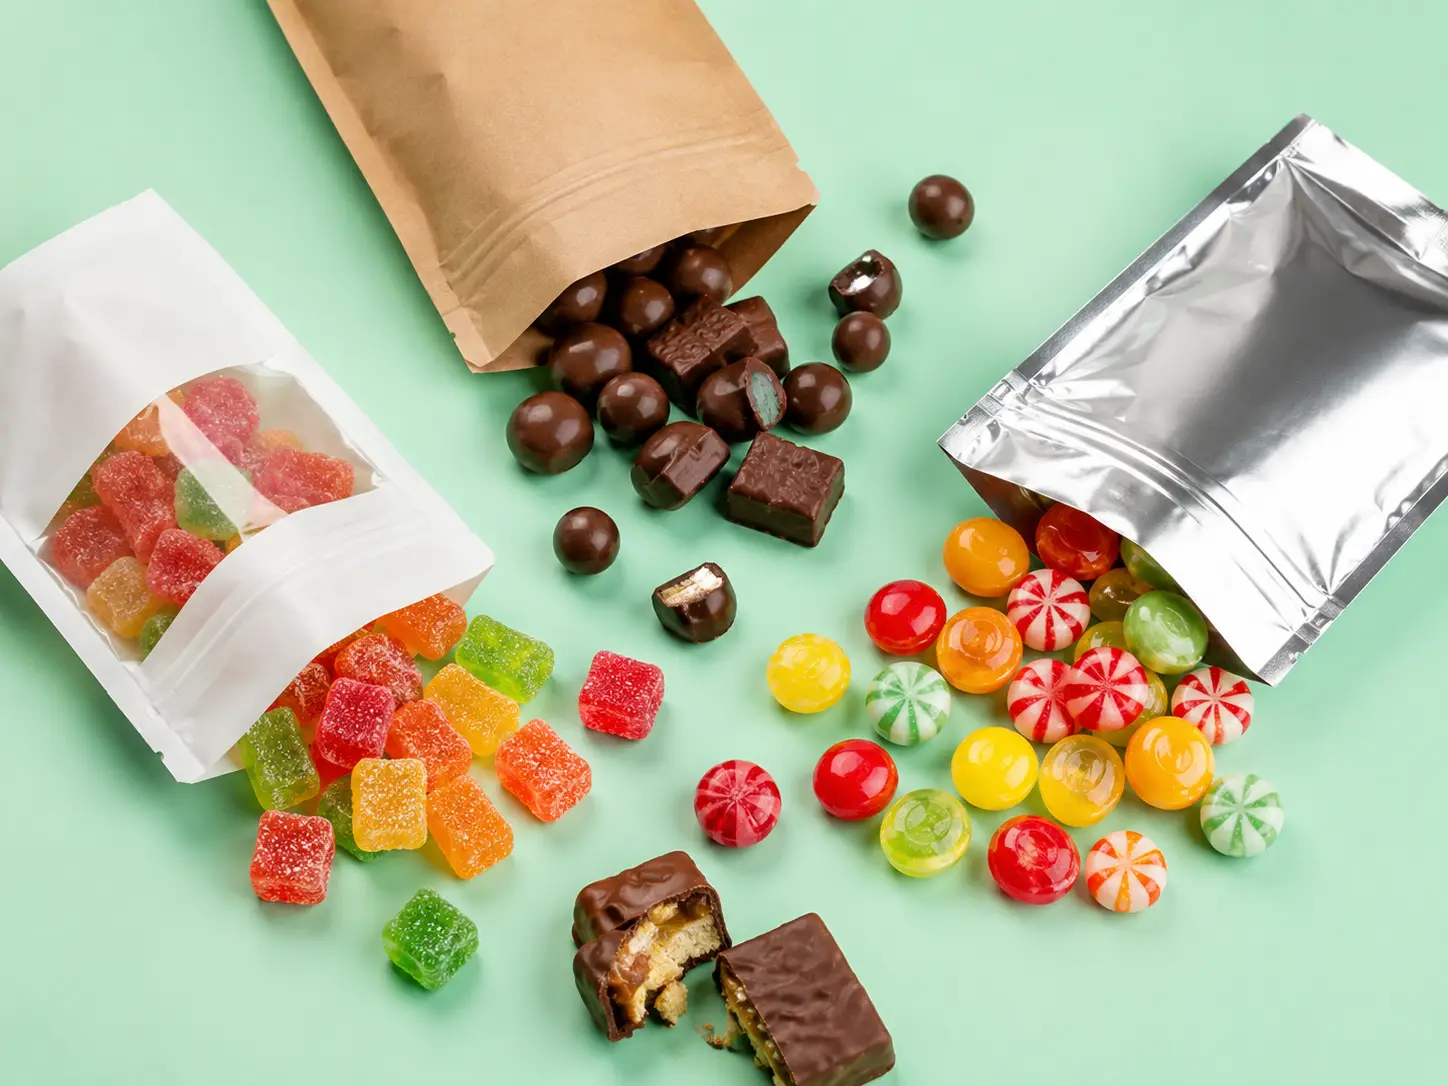
Представьте себе, что на один и тот же завод по производству упаковки приходят представители бренда шоколада и бренда мармеладных конфет. Производителю шоколада нужен пакет, который не пропускает свет, предотвращает прогоркание какао-масла под воздействием кислорода и не допускает, чтобы миграция жира привела к появлению жирных разводов на печати. У производителя жевательных конфет проблема противоположная: его продукт должен сохранять влажность, чтобы конфеты не превратились в твёрдые камешки, но при этом не впитывать влагу из воздуха и не превращаться в липкую массу. Один и тот же завод. Одна и та же категория под названием “гибкая упаковка”. Совершенно разные технические требования.
Именно этот аспект упускают из виду большинство руководств по дизайну упаковки для конфет. В них вам покажут красивые, отмеченные наградами пакеты — и визуальный дизайн действительно важен, мы к этому ещё вернёмся — но первый вопрос, который должен задать себе каждый бренд конфет, — это не “Как будет выглядеть мой пакет?”, а “Чего на самом деле боятся мои конфеты?”
Начните с трёх диагностических вопросов. Во-первых, что представляет угрозу для вашего продукта? Твердые конфеты с активностью воды (aW) ниже 0,3 обладают гигроскопичностью: они поглощают влагу из воздуха и становятся липкими. Вам нужна пленка со скоростью пропускания паров влаги (MVTR) менее 1 грамма на квадратный метр в сутки. Шоколад, напротив, боится кислорода и света. Кислород вызывает прогорклость какао-масла, особенно в сортах с ореховой начинкой. Ультрафиолетовое излучение ускоряет появление жирового налета, дестабилизируя хрупкую кристаллическую структуру какао-масла типа VI. Во-вторых, где будут продаваться ваши конфеты? Шоколадный батончик, висящий на крючке в магазине повседневных товаров, подвергается иным нагрузкам, чем пакетик с шоколадом, стоящий на полке в супермаркете. В-третьих, как потребители его употребляют? Для одноразовых упаковок нужна упаковка, которую легко вскрыть. Для многоразовых упаковок нужна застежка-молния, которая будет работать и на третий день, а не только в первый.
- Что представляет угрозу для вашего продукта? — Влажность, кислород, свет или миграция жиров определяют структуру вашей пленки
- Где будут продаваться ваши конфеты? — Размещение на полке, на крючке или экспортные каналы влияют на формат продукции и требования к барьерным свойствам упаковки
- Как потребители употребляют этот продукт? — Упаковки на одну порцию должны открываться путем разрыва; упаковки на несколько порций должны иметь надёжную застёжку-молнию, позволяющую повторно закрывать упаковку
Если вы сможете чётко ответить на эти три вопроса, то самая сложная часть работы над дизайном упаковки для конфет у вас уже позади. Остаётся только воплотить задуманное в жизнь. В следующем разделе подробно рассмотрено, какой формат подходит для каждого из ответов.
Выбор подходящего формата гибкой упаковки для ваших конфет
Прежде чем углубляться в конкретные форматы, возьмите блокнот и ответьте на три вопроса. Во-первых: ваш покупатель использует продукт за один раз или в несколько приёмов? Во-вторых: как ваш продукт привлекает внимание на полке — стоит вертикально, висит или укладывается в стопку? В-третьих: каков ваш реалистичный объем первой партии — 500 единиц или 50 000? Ваши ответы естественным образом подскажут вам один из приведённых ниже форматов.
Стоячие пакеты — основной элемент упаковки конфет
Пройдитесь сейчас по любому кондитерскому отделу, и вы увидите, что количество пакетов-стоячек превышает количество всех остальных форматов, взятых вместе. Причины очевидны: они устойчиво стоят на полках, на них можно установить застежки-молнии и надрезы для отрыва, и они подходят для любых упаковок — от пакетиков по 100 г для совместного употребления до семейных упаковок по 500 г.
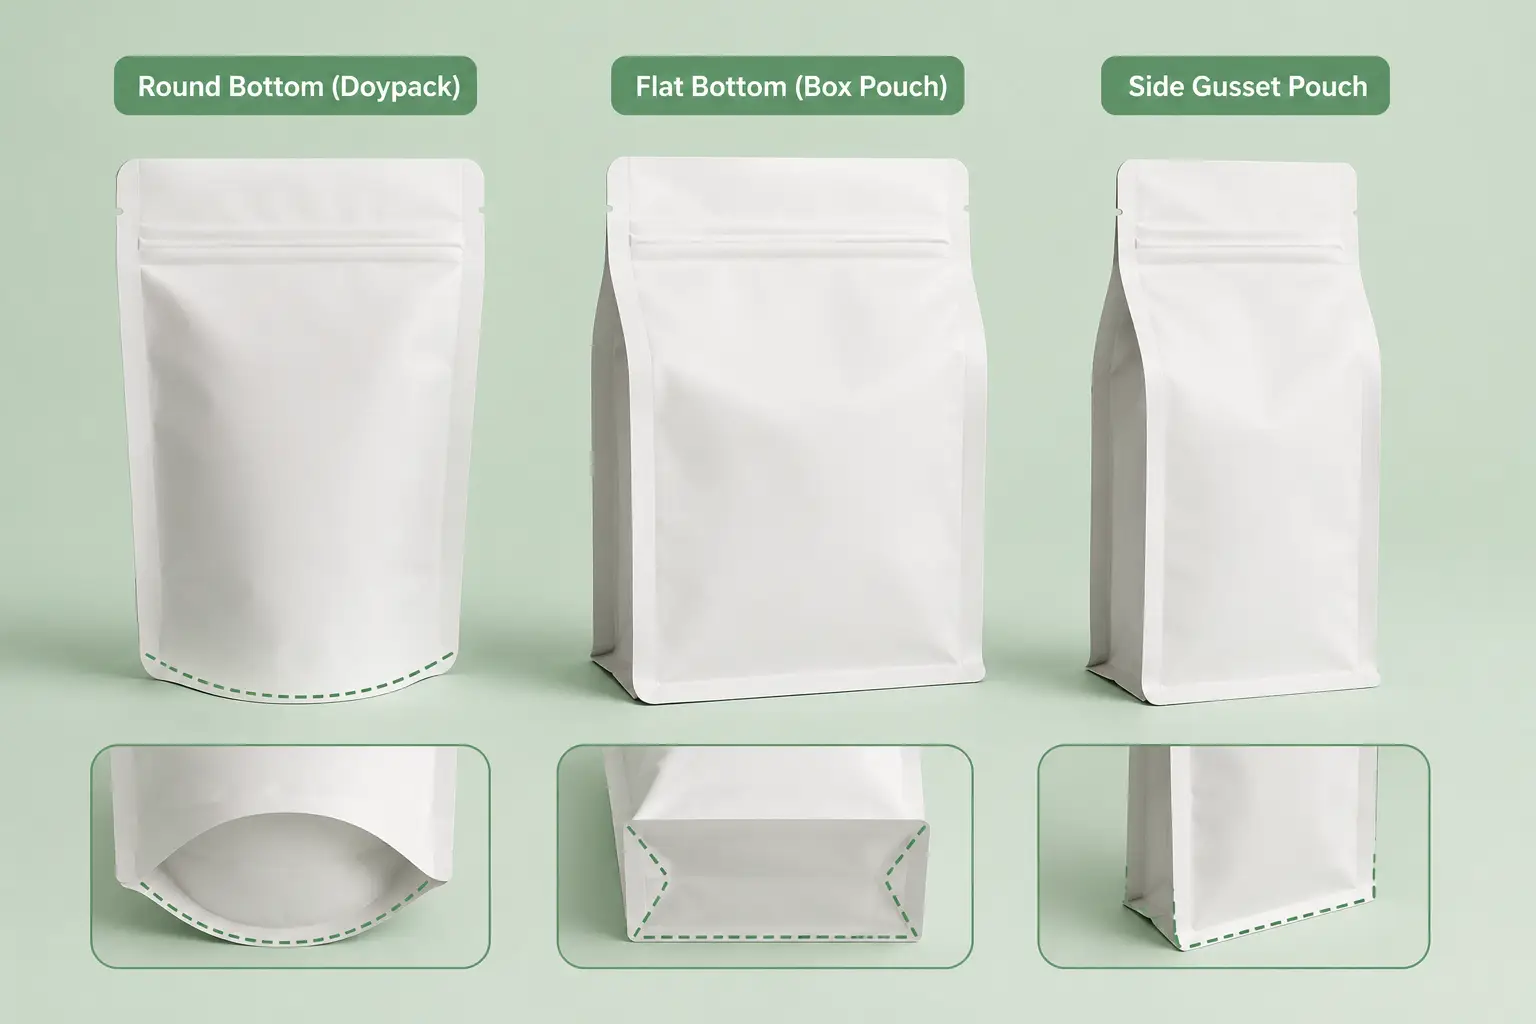
Но “стоячий пакет” — это не одно и то же. Конструкция дна меняет всё. С круглым дном (дойпак) Эти пакеты отличаются самым широким дном и самой большой поверхностью для печати — они идеально подходят для твердых конфет и мармеладов, поскольку цвет продукта через прозрачное окошко создает половину визуального эффекта. С плоским дном (мешочек-коробка) Такие конструкции позволяют максимально увеличить внутренний объём по сравнению с внешними габаритами. Они являются идеальным решением для упаковок, предназначенных для совместного употребления, таких как пакеты M&M’s «для вечеринок». Пакеты с боковыми вставками имеют четкие, угловатые очертания премиум-класса, которые дают понять: “это не обычная сумка” — такие модели популярны среди брендов, производящих шоколад ручной работы и эксклюзивные ириски, стремящихся к повышению воспринимаемой ценности своей продукции.
Выбор типа застежки напрямую влияет на то, как люди используют ваш продукт. Застежки-молнии с нажимным закрытием — это доступный стандарт: они надежны, привычны и добавляют примерно 0,10–0,15 иены к стоимости каждого пакета. Застежки-молнии со слайдером выглядят более престижно и действительно удобнее для пожилых потребителей или людей с ограниченной ловкостью рук, но они тяжелее, дороже (0,20–0,30 иены) и требуют специального оборудования для производства пакетов. Для шоколада существует дополнительное ограничение: термосварка может нарушить темперирование шоколада вблизи линии сварки. Решением является «холодная сварка» — активируемое давлением клеевое покрытие, которое склеивается при комнатной температуре. Это стандартное решение для упаковки шоколада, но не все фабрики его предлагают.
Прозрачное окошко заслуживает большего внимания, чем ему обычно уделяют. Полностью прозрачное окошко позволяет продемонстрировать настоящие цвета и формы ваших конфет — это особенно эффективно для ярких жевательных конфет или леденцов необычной формы. Частично прозрачное окошко оставляет больше места для брендинга и создает эффект “ку-ку”. Выбор сводится к тому, что производит большее впечатление: внешний вид ваших конфет или визуальная идентичность вашего бренда.
Плоские пакеты и упаковка методом «флоу-рап» — для одноразовых порций и высокоскоростных линий
Не все конфеты должны стоять вертикально. Если вы производите индивидуально упакованные твердые конфеты, сахарную пудру в пакетиках-палочках или шоколадные батончики в индивидуальной упаковке, то плоские пакеты и упаковка типа «флоу-рап» — это именно то, что вам нужно, и у них есть одно огромное преимущество: скорость.
Плоские пакеты бывают с тремя вариантами запечатки. Трехстороннее уплотнение — это самый простой вариант: один сгиб, три термосварных шва. Стандартная конструкция для одноразовых пакетиков. Четырёхстороннее уплотнение обеспечивает большую гибкость при проектировании благодаря отсутствию линии сгиба и более равномерным барьерным свойствам. С центральной сваркой (упаковка типа «подушка») такой формат имеется практически у всех шоколадных батончиков в пленке — один продольный шов, идущий по задней стороне, и поперечные швы на обоих концах.
Упаковка методом «флоу-рап» осуществляется на горизонтальных машинах типа «формовать-наполнить-запечатать» (HFFS), производительность которых составляет от 100 до 800 штук в минуту. Пленка разматывается с рулона, обертывается вокруг продукта и запечатывается одним непрерывным движением. Для шоколадных батончиков почти всегда используется пленка для холодной запечатки — клеевое покрытие скрепляется исключительно под давлением (2–5 бар), без применения тепла, поэтому риск нарушения темперирования шоколада отсутствует. Скорость линий с холодной запечатыванием может достигать 150 метров в минуту. Линии с горячей запечатыванием для твёрдых конфет и прессованных таблеток работают со скоростью 30–80 м/мин, что медленнее из-за времени выдержки, необходимого для передачи тепла запечатывающей планкой.
Компромисс заключается в гибкости. Флоу-упаковка ограничивает вас конкретными размерами брусочков. Изменив форму конфет, вы вынуждены менять — или, по крайней мере, настраивать — свою упаковочную линию. Стоячие пакеты отличаются гибкостью формата: один и тот же производитель пакетов может переключаться между размерами путем смены инструментов. Если вы запускаете один основной продукт, преимущество флоу-упаковки в скорости производства становится решающим. Если же вы планируете линейку продуктов с различными формами, стоячие пакеты дают вам пространство для роста.
Крафт-бумага и экологичные форматы — стратегия устойчивого развития
Если вы поставляете свою продукцию в розничные сети Европы или Северной Америки, вопрос об экологической устойчивости больше не является факультативным. Регламент ЕС об упаковке и отходах упаковки (PPWR) предписывает, чтобы к 2030 году вся потребительская упаковка подлежала вторичной переработке. Требования розничных сетей, таких как Tesco, Carrefour и других, уже ужесточаются в преддверии вступления регламента в силу. Для брендов кондитерских изделий это означает необходимость понимания трех различных экологических подходов, каждый из которых сопряжен с реальными компромиссами.
Конструкции из одного материала, пригодные для вторичной переработки заменить традиционные многослойные ламинаты (ПЭТ/алюминий/ПЭ) однополимерными конструкциями — моно-ПЭ или моно-ПП с тонким барьерным покрытием из ЭВОХ или оксида алюминия. Такие материалы могут попадать в стандартные потоки утилизации отходов, собираемых на улицах. В рекомендациях CEFLEX по проектированию прямо рекомендуются монослойные структуры из полиэтилена (ПЭ) и полипропилена (ПП). Но есть один нюанс: по своим барьерным свойствам современные мономатериалы пока уступают традиционным ламинатам с алюминиевой фольгой, особенно по пропусканию кислорода. Они отлично подходят для продуктов с коротким и средним сроком хранения (6–9 месяцев) при комнатной температуре. Однако для конфет, предназначенных для экспортных рынков с жарким и влажным климатом, по-прежнему могут потребоваться традиционные многослойные пленки.
Компостируемые пленки на биологической основе (сертифицированные по стандарту EN 13432) быстро совершенствуются. Пленки на целлюлозной основе, выпускаемые такими компаниями, как Parkside, теперь разлагаются в домашнем компосте примерно за 26 недель. Они подходят для конфет с запланированным сроком хранения 6–9 месяцев. Ожидайте, что их стоимость будет на 15–40% выше, чем у традиционных пленок, и перед принятием окончательного решения проверьте показатели MVTR и OTR для вашего конкретного вида конфет.
Мешочки из крафт-бумаги занимают интересную промежуточную позицию. Внешний слой из крафт-бумаги придает упаковке естественный, экологичный вид, которого все чаще ожидают потребители. Внутренний слой почти всегда представляет собой пластиковую пленку с высокими барьерными свойствами, которая и обеспечивает реальную защиту. В этом нет ничего нечестного — это чисто функциональный подход. Внешний слой из крафт-бумаги демонстрирует экологичность в месте продажи. Внутренний барьерный слой обеспечивает сохранность продукта. Ключ — в честности: не заявляйте, что это “бумага 100%”, если внутри находится полиэтиленовый вкладыш. Описывайте продукт как “на бумажной основе с защитным внутренним слоем”, и потребители поймут этот компромисс.
Барьерные материалы — подбор структуры пленки с учетом уязвимых мест ваших конфет
Вот предложение, которое стоит приклеить к монитору: подбирайте защитную пленку с учетом реальных уязвимостей вашего изделия, а не исходя из максимально возможных технических характеристик. Каждый дополнительный слой в ламинате увеличивает стоимость. Если двухслойная структура обеспечивает достаточную защиту ваших конфет, то поставщик, предлагающий пятислойный композит, либо завышает свою наценку, либо недостаточно хорошо знаком с вашим продуктом, чтобы правильно подобрать технические характеристики.
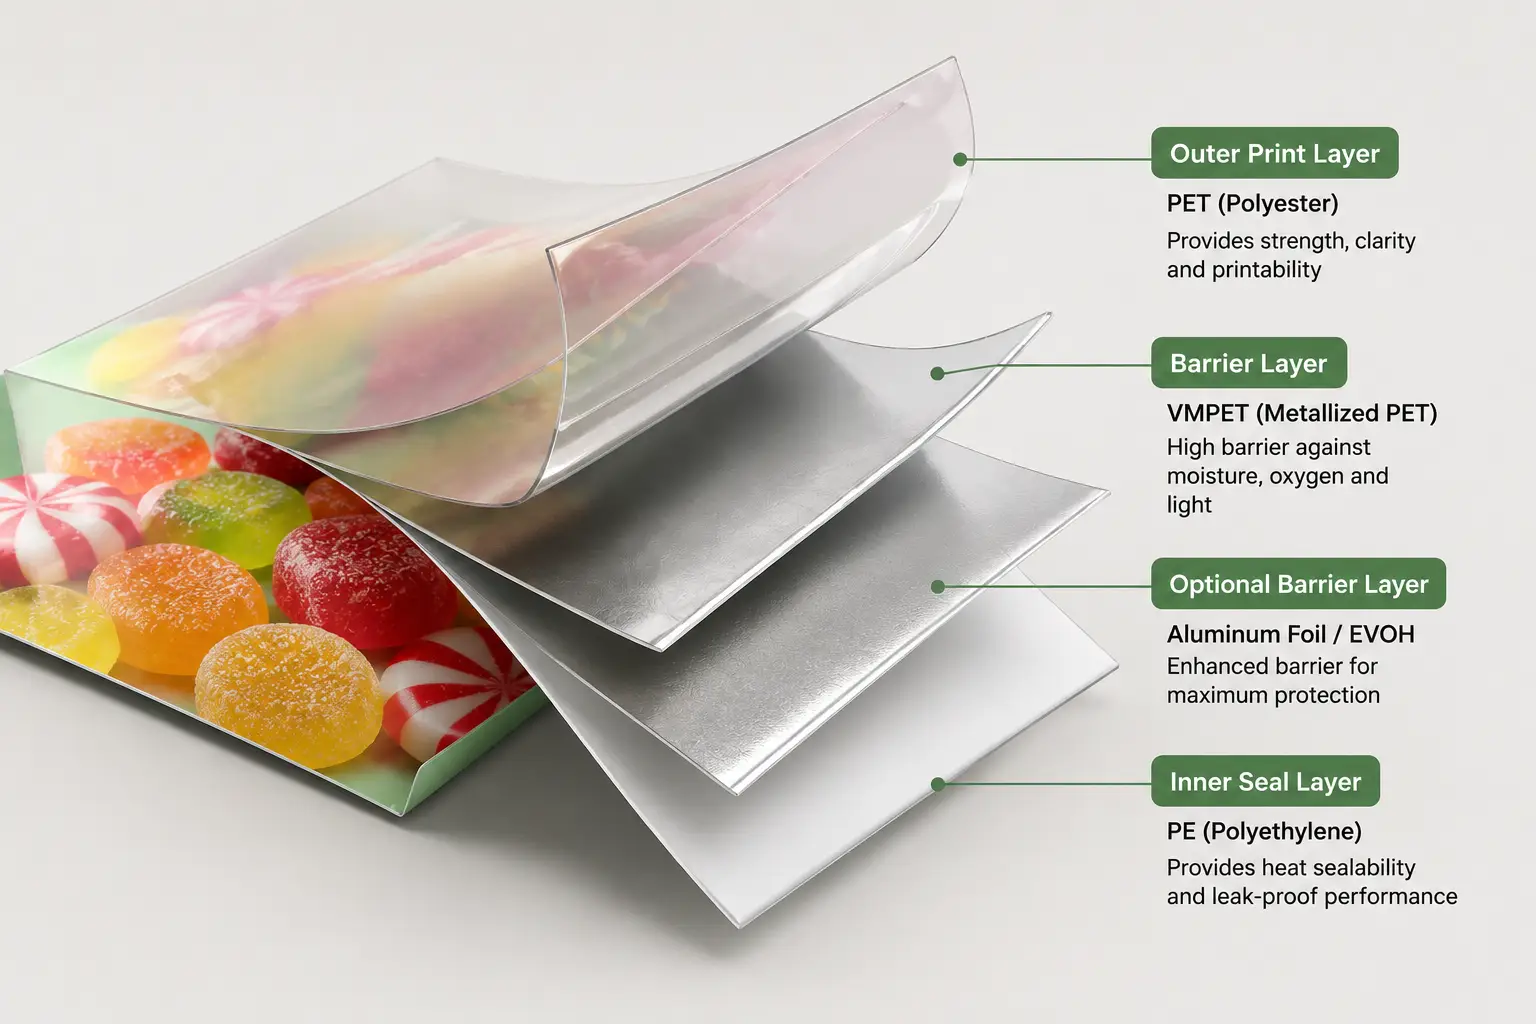
В приведенной ниже таблице представлены семь распространенных видов конфет с указанием основных факторов риска и оптимальных структур плёнки. Используйте её в качестве отправной точки для обсуждения с поставщиками — но не как окончательный ответ. На окончательный выбор влияют климатические условия вашего целевого рынка, маршрут доставки и ожидаемый срок хранения. Хороший поставщик проводит имитационное тестирование срока хранения, прежде чем окончательно утвердить структуру плёнки.
| Тип конфет | Основная угроза | Рекомендуемая структура фильма | Ключевой показатель эффективности | Типичный срок хранения |
|---|---|---|---|---|
| Твёрдые конфеты (фруктовые леденцы, мятные конфеты) | Влажность → липкость | BOPP/PVDC или PET/VMPET/PE | MVTR < 1 г/м²/сутки | 12–18 месяцев |
| Обычный шоколад | Миграция света и жира → цветение | Алюминиевая фольга/ПЭ или непрозрачный VMPET/ПЭ | OTR < 1, полная светонепроницаемость | 12–24 месяцев |
| Шоколад с начинкой (орехи, сливки) | Кислород → прогорклость + миграция жира | Коэкструзия PET/AL/PE или EVOH | OTR < 0,5, MVTR < 1 | 9–12 месяцев |
| Жевательные конфеты и желе | Двунаправленная миграция влаги → затвердевание или липкость | ПЭТ/ВМПЕТ/ПЭН или ПЭТ/ЭВОХ/ПЭН | MVTR 1–3, умеренный барьер для O₂ | 9–12 месяцев |
| Нуга и ириски | Влага → ухудшение жевательных свойств | ПЭТ/АЛ/ПЭ или металлизированная пленка с высокими барьерными свойствами | MVTR < 1 | 6–12 месяцев |
| Конфеты в порошке (с кислым покрытием) | Влага → слеживание | Ламинат из ПЭТ/ВМПЭТ/ПЭ или чистой алюминиевой фольги | MVTR < 0,5, устойчивость к проколам | 12–18 месяцев |
| Ореховый крендель и кунжутные конфеты | Кислород + окисление масла | Барьерная пленка из ПЭТ/Алюминия/ПЭ или с покрытием из SiOx | OTR < 1, MVTR < 1 | 6–12 месяцев |
Одна техническая деталь, которая застаёт врасплох тех, кто покупает этот материал впервые: EVOH обладает исключительной кислородной барьерной способностью — до тех пор, пока он не намокнет. При относительной влажности выше 80% скорость пропускания кислорода через EVOH может резко возрасти в 10–50 раз по сравнению с показателями в сухом состоянии. Именно поэтому в любом правильно спроектированном ламинате EVOH всегда находится между гидрофобными слоями, такими как PE или PP. Если поставщик показывает вам структуру, в которой EVOH находится снаружи или внутри, спросите, почему. Это тревожный сигнал.
Используйте приведенную выше таблицу в качестве отправной точки. Единственный способ убедиться в этом — провести испытания. Запросите фактические данные по показателям OTR и MVTR при температуре и влажности, с которыми ваш продукт столкнется в самых неблагоприятных условиях транспортировки — как правило, 38 °C и относительная влажность 90% для ускоренного моделирования срока хранения (Wipak, 2025).
Как ваши проектные решения влияют на себестоимость производства — взгляд на реальность
Ни один блог о дизайнерском вдохновении вам этого не скажет: за каждым визуальным решением, которое вы принимаете в Photoshop или Canva, стоит своя цена. Хорошая новость заключается в том, что знание того, какие факторы влияют на стоимость больше всего, позволяет вам делать разумный выбор — добиваясь 90% визуального эффекта при бюджете в 60%. Вот три основных фактора, влияющих на стоимость, в порядке убывания их финансового воздействия.
Метод печати — главный фактор, влияющий на затраты
От объема вашего заказа зависит выбор технологии печати. Если вы ошибетесь в этом выборе, то либо значительно переплатите, либо окажетесь привязанными к процессу, который не сможет расти вместе с вашим бизнесом.
Ротогравюра — это традиционный «рабочий конь». Она наносит ваш рисунок на металлические цилиндры — по одному на каждый цвет. Восьмицветный рисунок означает восемь цилиндров по цене от 800 до 3 000 иен за штуку. Еще до того, как с конвейера сойдет хотя бы один пакет, вы уже потратите от 6 400 до 24 000 иен на изготовление штампов. Себестоимость единицы продукции резко снижается при больших объёмах, что делает глубокую печать самым дешёвым вариантом при тираже от примерно 50 000 единиц. Но что делать стартапу, запускающему пять вкусов конфет с различной упаковкой для каждого SKU? Это 5 × 8 цилиндров = 40 цилиндров. При средней стоимости 1 500 иен вы потратите 60 000 иен на печатные формы ещё до начала производства.
Флексографская печать использует полимерные пластины вместо металлических цилиндров. Стоимость одной пластины ниже (500–1 500 иен), однако качество печати несколько ниже, особенно при воспроизведении тонких переходов и фотографий. Эта технология занимает промежуточное положение: начальные затраты ниже, чем при глубокой печати, а себестоимость единицы продукции — ниже, чем при цифровой печати, при средних тиражах (10 000–50 000 экземпляров).
Цифровая печать полностью исключает использование печатных форм. Печатные машины HP Indigo печатают напрямую из цифровых файлов, воспроизводя примерно 97% цветовой гаммы Pantone, при этом затраты на настройку оборудования равны нулю, а минимальный объем заказа отсутствует. Печать десяти цветов обходится столько же, сколько печать трёх. Тридцать артикулов с разным дизайном? Никакой дополнительной настройки. Это полностью меняет расчёты для брендов конфет с большим ассортиментом и при запуске сезонных линеек — вам больше не придётся платить “налог на разнообразие” за упаковку.
| Метод печати | Стартовые затраты (8-цветный дизайн) | Оптимальный диапазон громкости | Масштабирование затрат на цвет | Срок выполнения заказа |
|---|---|---|---|---|
| Ротогравюра | 6 400–24 000 йен | Более 50 000 единиц | Каждый цвет добавляет 800–3 000 йен | 3–4 недели (включая изготовление печатных форм) |
| Флексографская печать | 4 000–12 000 иен | 10 000–50 000 единиц | Каждый цвет добавляет 500–1 500 йен | 2–3 недели (включая изготовление пластин) |
| Цифровой | 0 йен | 500–10 000 единиц | Отсутствие дополнительных затрат на каждый цвет | 7–10 дней |
Реальный пример поможет наглядно это проиллюстрировать. Допустим, вы запускаете пять наименований твердых конфет с фруктовым вкусом — клубничный, лимонный, черничный, яблочный и виноградный — по 1 000 пакетиков каждого для тестирования рынка. Гравюра: 40 пластин × 1 500 иен = 60 000 иен, и это ещё до производства первого пакетика. Цифровая печать: 0 иен на клише, все пять дизайнов сразу отправляются в печать, весь тираж отгружается примерно через неделю. Цифровой подход не только позволяет сэкономить деньги, но и снижает риски запуска. Если черничный вариант окажется провальным, вы не потратите на него даже стоимости одного клише.
Для брендов, находящихся именно в такой ситуации — с большим количеством артикулов, пробными партиями или сезонной сменой ассортимента — производитель гибкой упаковки, ориентированный на цифровые технологии, полностью устраняет барьер, связанный с затратами на изготовление печатных форм. Благодаря печатным машинам HP Indigo 20000 и 25000, обеспечивающим соответствие цветовой шкале Pantone на уровне 97%, отсутствию платы за изготовление клише, минимальному объему заказа всего 500 штук и срокам выполнения заказа в 7–10 рабочих дней, производственная модель, разработанная для крупных клиентов, использующих ротогравюру, теперь подходит и для стартапов, и для нишевых брендов. Узнайте, как этот подход помог аналогичным брендам организовать запуск нескольких SKU в следующих Примеры использования упаковки, либо ознакомьтесь с техническими деталями цифровая печать на гибкой упаковке.
Слои материала — когда “премиум-качество” обходится в копеечку
Пакет, который вы держите в руке, практически никогда не представляет собой один лист пластика. Это ламинат — несколько ультратонких слоев, соединенных между собой, каждый из которых выполняет свою конкретную функцию. Научитесь разбираться в этой структуре, и при общении с поставщиками вы сразу же будете производить впечатление осведомленного покупателя.
Базовая двухслойная конструкция — ПЭТ для внешней печатной поверхности и ПЭ для термосварки с внутренней стороны — обходится примерно в 0,30–0,50 иены за пакет при типичных размерах упаковок для конфет. Добавьте в середину металлизированный барьерный слой (ВМПЭТ), и цена вырастет до 0,50–0,80 иены. Если перейти к четырёхслойной структуре с алюминиевой фольгой и нейлоном для обеспечения прочности на прокол, стоимость увеличится до 0,80–1,50 иены. Каждый дополнительный слой увеличивает как стоимость материала, так и стоимость ламинирования.
Эти три распространенных барьерных слоя охватывают широкий диапазон соотношений «цена-качество». Алюминиевая фольга (7–9 микрон) обеспечивает практически нулевую проницаемость — это «золотой стандарт» для шоколада и продуктов, чувствительных к воздействию кислорода, — однако такая упаковка непрозрачна (без окошек) и не подлежит переработке в рамках стандартных циклов утилизации. Металлизированный ПЭТ (VMPET) наносит на прозрачный ПЭТ слой алюминия толщиной в один микрон. В результате получается частичная прозрачность и хороший — хотя и не идеальный — барьерный слой при меньшей стоимости и весе по сравнению с фольгой. EVOH представляет собой прозрачный кислородный барьер толщиной всего 3–5 микрон, расположенный между слоями полиэтилена. Однако не следует забывать о чувствительности к влажности, о которой говорилось в разделе «Барьерные материалы».
Толщина — это фактор, влияющий на стоимость, о котором никто не говорит. Увеличение общей толщины с 80 до 100 микрон прибавляет примерно 5–8% к стоимости материала. Разница в “премиальном ощущении на ощупь” реальна, но нелинейна: при переходе от 80 до 100 микрон упаковка ощущается заметно более плотной. А от 120 до 150 микрон? Практически незаметно. Если ваша упаковка кажется толстой и роскошной, скорее всего, толщина полиэтиленового герметизирующего слоя увеличилась с 50 до 80 микрон — что добавляет примерно 0,06 иены на каждую упаковку. При розничной цене конфеты в 3 иены это означает, что 2% вашей выручки уходит на пластик, который потребитель сознательно даже не замечает. В следующий раз, когда будете рассматривать образец, спросите: “Какова толщина полиэтиленового слоя?” Вы будете звучать как человек, заслуживающий честных ответов.
Отделка поверхностей и дополнительные элементы — мелкие детали, которые имеют большое значение
Представьте себе, что отделка поверхности — это как макияж. Матовый — это основа: незаметное улучшение, которое придает всему более дорогой вид, увеличивая стоимость одной сумки примерно на 0,02–0,05 иены. Мягкая на ощупь Покрытие — это элемент тактильного восприятия: ваша сумка на ощупь напоминает бархат, что увеличивает стоимость на 0,08–0,15 иены. Точечное УФ-покрытие это «помада» — один ярко-блестящий акцент на вашем логотипе или ключевом визуальном элементе, ¥0,08–0,20; чрезвычайно эффективен при умеренном использовании. Голографический/металлизированный такие варианты отделки создают образ для вечера в стиле «полный гламур» — доплата 0,05–0,15 иены; доминируют на полках, с ними легко переборщить.
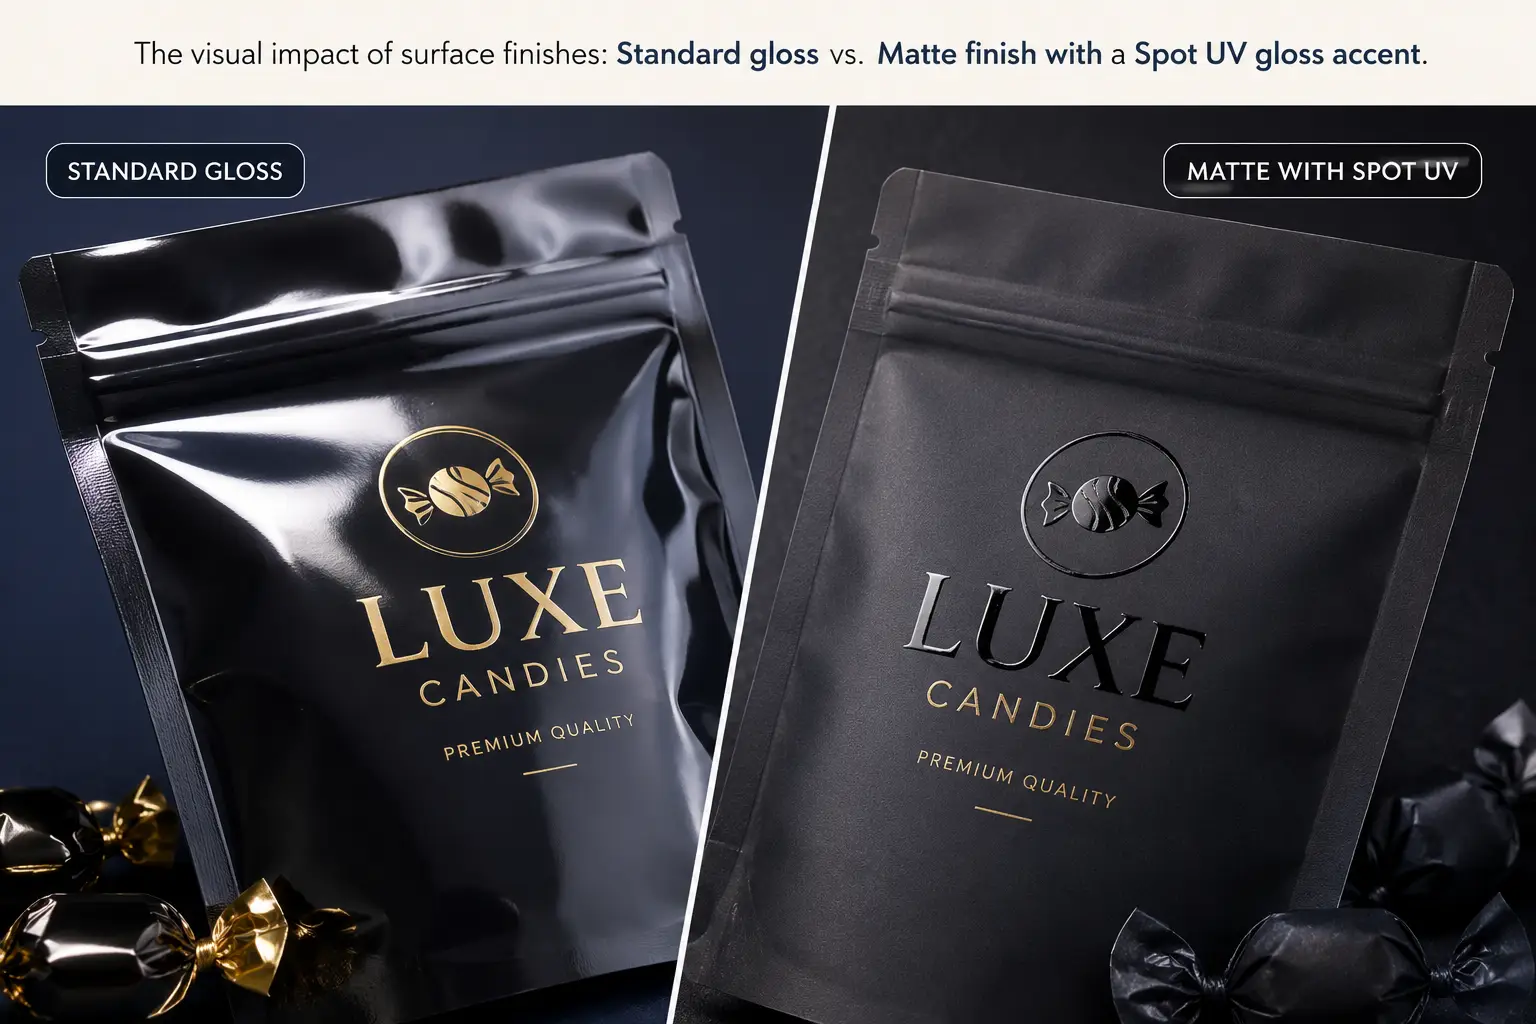
Выигрышная стратегия для брендов, заботящихся о бюджете: матовая основа + один акцентный элемент в логотипе. Это позволит вам добиться 80% эффекта премиальности за гораздо меньшую сумму, чем при подходе “всё должно блестеть”.
Стоимость функциональных дополнений быстро растет. Застежка-молния с защелкой добавляет ¥0,08–0,20. Надрез для разрыва стоит несколько пенни. Отверстие для подвешивания практически бесплатно — его пробивают лазером во время изготовления сумки. Закруглённые углы, однако, требуют специальной матрицы: 200–500 иен на изготовление инструмента плюс немного более медленное производство. Ни один из этих вариантов не является плохим выбором. Главное — понимать, какие из них действительно ценят ваши клиенты, а какие вы добавляете только потому, что “у премиальных брендов они есть”.”
От цифровой корректуры до доставки — как выглядит бесперебойный производственный цикл
Вы определились с форматом, выбрали структуру фильма и доработали графический дизайн. Теперь начинается отсчёт времени. Вот как на самом деле выглядит грамотно составленный график производства — и где таятся типичные ловушки.
День 1–2: Цифровая проверка макетов. Ваш файл с дизайном поступает в отдел допечатной подготовки на фабрике. В течение 24–48 часов вы получаете цифровой пробный оттиск. Именно на этом этапе большинство клиентов, обращающихся впервые, допускают ошибку: они утверждают макет, ориентируясь на изображение на экране. Не делайте этого. Цифровые пробные оттиски отражают лишь примерно 85–90% точности конечного цвета в печати. Остальные 10–15% — это разница между светом RGB, излучаемым вашим монитором, и красками CMYK, наносимыми печатной машиной. Единственный способ подтвердить точность цвета — это физический пробный оттиск, для чего необходимо напечатать небольшую партию (200–500 сумок) на реальной производственной машине. Брендам с жесткими стандартами цвета не стоит пропускать этот этап — на свой страх и риск.
3–10-й день: Производство (цифровая печать). При цифровой печати, как только вы утвердите макет, файлы сразу отправляются на печатную машину HP Indigo. Печать, ламинирование, продольная резка и изготовление пакетов выполняются последовательно — весь процесс занимает 7–10 рабочих дней. В случае традиционной ротогравюрной печати к этому сроку следует добавить ещё две–три недели на гравировку цилиндров, прежде чем начнётся сама печать, в результате чего общий срок составляет 23–25 рабочих дней.
В процессе производства: контроль качества. На добросовестном заводе для каждой партии продукции проводится не менее шести испытаний: проверка межслойной адгезии, сопротивления проколу, прочности на разрыв, прочности на разрыв при избыточном давлении, испытание на падение и полный визуальный осмотр. Вам должны предоставить отчет по контролю качества с этими результатами. Если ваш поставщик не присылает его по собственной инициативе, попросите его предоставить. Если он не сможет этого сделать, расценивайте это как тревожный сигнал.
Доставка. Гибкая упаковка перевозится с учетом объема, а не веса. А те негабаритные стоячие пакеты, которые так хорошо смотрелись на макете? Их перевозка обходится непропорционально дороже, поскольку пустые пакеты занимают в контейнере почти столько же места, сколько и заполненные. Учитывайте габаритный вес при выборе формата на раннем этапе.
Прием. Храните печатную гибкую упаковку в прохладном и сухом месте — в идеале при температуре 20–25 °C и относительной влажности не более 60%. Чрезмерное тепло может привести к размягчению полиэтиленовых слоёв и образованию слипаний (склеиванию пакетов). Высокая влажность приводит к порче внешних слоёв на бумажной основе. До момента использования храните упаковку в оригинальных транспортных коробках, защищая от прямых солнечных лучей.
Процесс от разработки концепции до готовой упаковки занимает примерно от двух до четырёх недель при работе с поставщиком, ориентированным на цифровые технологии, и от двух до трёх месяцев при использовании традиционной ротогравюры. Разница в скорости — это не просто вопрос терпения. Для запуска сезонных конфет, рекламных акций ко Дню святого Валентина или пилотных проектов по тестированию рынка более сжатые сроки означают разницу между тем, успеете ли вы вовремя выйти на рынок или пропустите свой шанс. Если вы готовы узнать, как выглядит график производства для вашего конкретного проекта, обратитесь к нам, чтобы получить бесплатный образец и индивидуальное ценовое предложение по адресу Набор «Байшен» — производитель гибкой упаковки, ориентированный на цифровые технологии, который поставляет индивидуальную упаковку для конфет в течение 7–10 рабочих дней, предоставляет бесплатные предсерийные образцы и обеспечивает оперативную поддержку с ответом на запросы в течение 8 часов.
Список литературы
- Wipak. “Сладости и кондитерские изделия — упаковочные решения”. 2025. https://wipak.com/food-packaging/sweets-confectionery/
- CEFLEX. “Проектирование с учетом принципов циркулярной экономики — Руководство по гибкой упаковке”.” https://ceflex.eu/
- Европейская комиссия. “Регламент об упаковке и отходах упаковки (PPWR) — 2025/40”.” https://environment.ec.europa.eu/topics/waste-and-recycling/packaging-waste_en
- Baishen Pack. “Почему для гибкой упаковки стоит выбирать цифровую печать”.” https://www.bsflexpack.com/capabilities/why-digital-printing/
- Baishen Pack. “Примеры использования гибкой упаковки”.” https://www.bsflexpack.com/case-study/
- Baishen Pack. “Контакты — Получите бесплатный расчет стоимости”.” https://www.bsflexpack.com/contact/
- Baishen Pack — производитель гибкой упаковки на заказ. https://www.bsflexpack.com/