Dans le domaine de l'emballage souple, la qualité du scellage a une incidence directe sur l'intégrité du produit. La réalisation du scellage longitudinal sur un emballage fabriqué à partir d'un rouleau de matériau constitue un choix crucial dans la conception et les opérations d'emballage. Cette décision influe sur les coûts des matériaux, l'efficacité de la production, la sécurité du produit et sa durée de conservation. Dans les applications de formage, remplissage et scellage verticaux (VFFS) et horizontaux (HFFS), les deux principales méthodes de thermoscellage sont le scellage à ailettes et le scellage par chevauchement.
Bien que ces deux types de scellage permettent tous deux de souder “ de manière continue et durable ” deux bords d’un matériau, les mécanismes utilisés à cette fin, ainsi que leurs avantages opérationnels, diffèrent. Ainsi, il est essentiel de prendre conscience de ces différences et de bien les comprendre dans le secteur de l’emballage, non seulement pour des raisons de connaissance, mais aussi pour exploiter pleinement le potentiel des lignes d’emballage afin de répondre aux exigences commerciales et réglementaires du produit.
Ce guide propose une comparaison objective entre le scellage à ailettes et le scellage par chevauchement, notamment en termes de conception, de performances, de compatibilité des matériaux et de cas d'utilisation optimaux. Il présente les éléments à prendre en compte pour la prise de décision et fournit un guide de dépannage pour les problèmes courants liés au scellage, permettant ainsi aux professionnels de l'emballage d'aligner leur décision sur les objectifs liés au produit et à la production.
Que sont les joints à ailettes et les joints à recouvrement ?
La principale différence entre un scellage à ailettes et un scellage par recouvrement réside dans la manière dont les bords du film sont assemblés lors du processus de thermoscellage. Cette différence structurelle détermine le type de matériau d'emballage pouvant être utilisé ainsi que le niveau d'étanchéité pouvant être atteint.
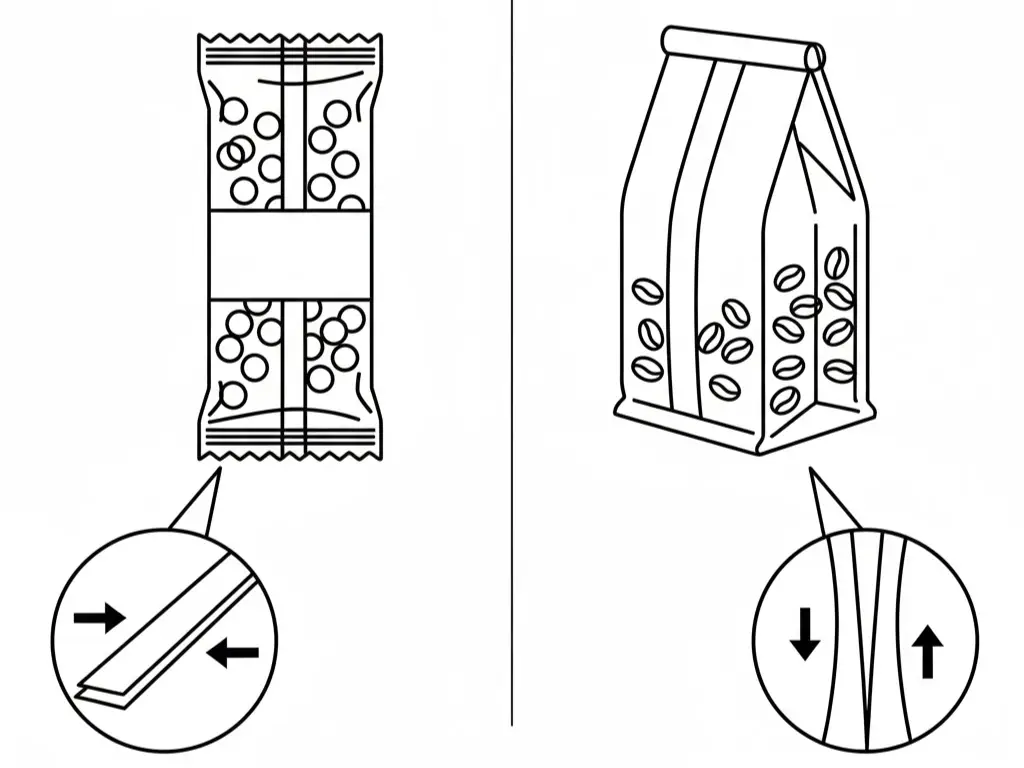
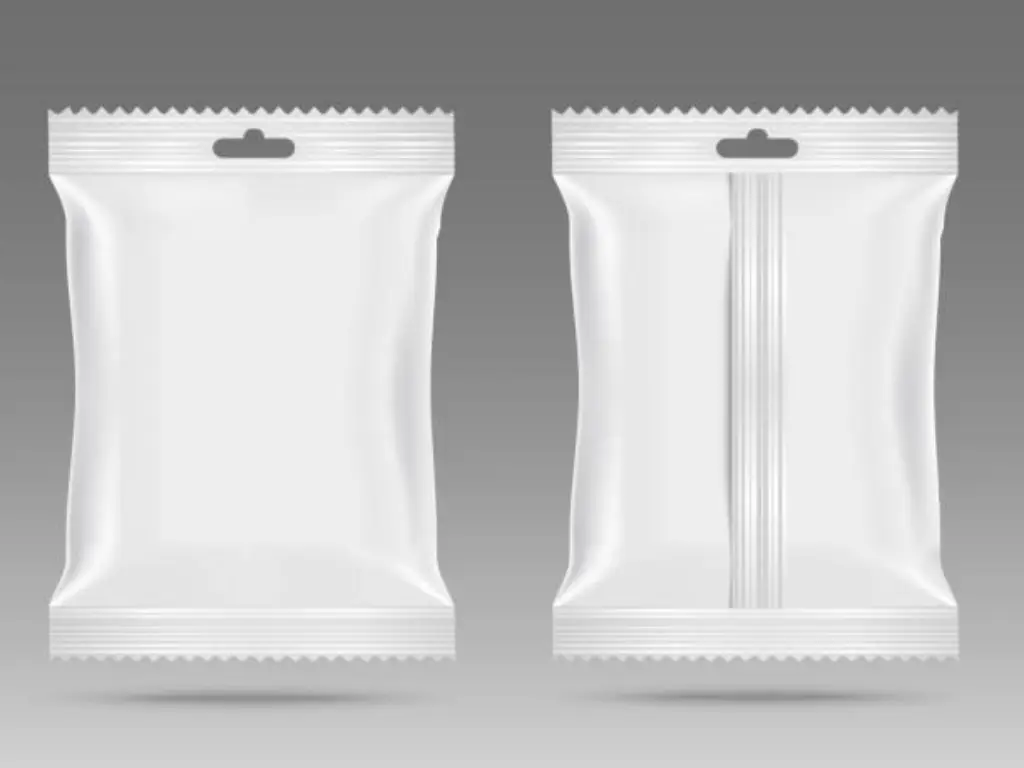
Un phoque à nageoires consiste à assembler les deux faces intérieures d'un emballage en film sous l'effet de la chaleur et de la pression. La soudure, ou plutôt l'ailette qui en résulte, dépasse du corps de l'emballage un peu comme une petite nageoire. Cette soudure est réalisée en repliant le film, de manière à ce que la face thermosoudable située à l'intérieur du film soit soudée sur elle-même (face intérieure contre face intérieure). Il s'agit d'une méthode de base permettant d'obtenir une liaison solide dans le cas de films multicouches ou laminés dont la couche extérieure n'est pas thermosoudable. Le joint final est généralement replié à plat, recouvrant l'emballage pour une meilleure présentation.
Un joint d'étanchéité, D'autre part, il s'agit d'une technique consistant à superposer les deux bords du film et à sceller la surface intérieure d'un bord à la surface extérieure de l'autre (de l'intérieur vers l'extérieur). Cette technique est utilisée pour obtenir une surface lisse, sans rebord saillant. Pour que le scellage par chevauchement soit efficace, les surfaces intérieure et extérieure du film au niveau de la zone de scellage doivent être compatibles et permettre de créer un scellage durable sous l’effet de la pression et de la chaleur exercées par les barres de scellage. Cela limite nécessairement le type de matériau pouvant être utilisé avec cette technique de scellage. Le principal avantage d’un scellage par chevauchement réside dans le fait qu’il utilise moins de matériau qu’un scellage à ailettes, car il nécessite une largeur de film inférieure à celle d’un scellage à ailettes pour recouvrir un emballage de même taille.
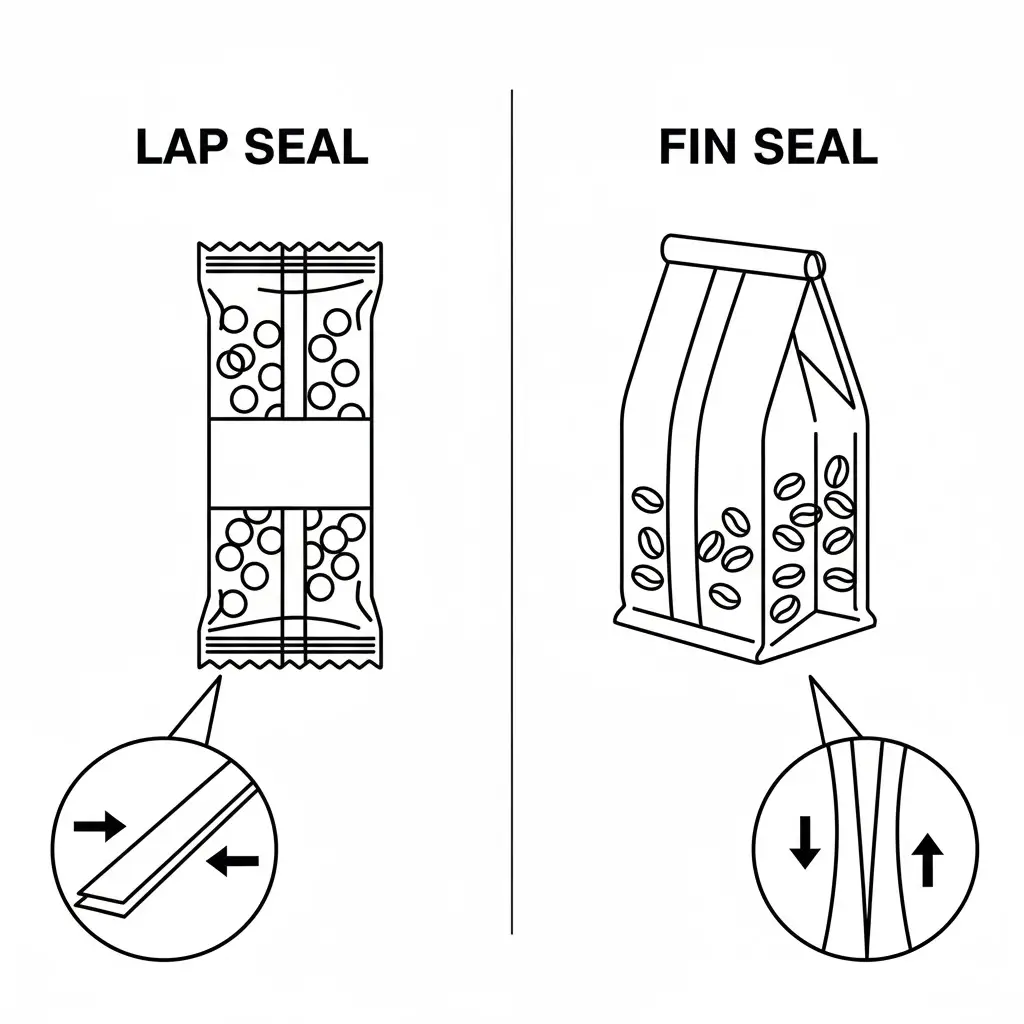
Joint d'étanchéité à ailettes vs joint d'étanchéité à recouvrement : aperçu des principales différences
Pour évaluer ces deux options de scellage, il est indispensable d'analyser en détail et de comprendre techniquement le principe de fonctionnement de chaque type de scellage. Les deux éléments principaux qui distinguent un scellage à ailettes d'un scellage par chevauchement sont le scellage et l'alignement des bords du film lors du processus de thermoscellage. Ces deux éléments déterminent le type de matériau d'emballage pouvant être utilisé et le niveau d'intégrité du scellage pouvant être atteint.
| Fonctionnalité | Fin Seal | Joint d'étanchéité |
| Résistance du joint | Élevée. La liaison de deux couches internes identiques de produit d'étanchéité permet d'obtenir une adhérence très solide, fiable et hermétique. | Variable. La résistance du scellage dépend de la compatibilité entre les couches interne et externe du film. On considère généralement que la résistance du scellage est inférieure à celle d'un scellage à ailettes. |
| Utilisation des matériaux | Plus large. La formation de la “ nageoire ” nécessite une largeur de film supplémentaire comprise entre 1/2 et 3/4 de pouce (12 à 20 mm) par emballage. | Réduction. Le chevauchement minimal permet de réduire considérablement la largeur du matériau, ce qui se traduit généralement par une économie de 10 à 15% de film et, par conséquent, par une baisse des coûts. |
| Compatibilité avec les films | Excellent. Compatible avec la quasi-totalité des films souples, en particulier les structures composites complexes de films souples comportant des couches externes non scellables (par exemple, PET, OPP). | Limité. Nécessite l'utilisation de films dont les surfaces intérieure et extérieure sont thermosoudables, tels que le polyéthylène (PE) monocouche ou les films coextrudés. |
| Aspect du joint | Une ailette saillante, généralement rabattue. Elle peut gêner les illustrations figurant sur le panneau arrière des sacs. | Plat et lisse. Offre un aspect épuré avec des graphismes continus, ce qui peut correspondre aux attentes des clients en matière de biens de consommation destinés à la vente au détail. |
| Vitesse de production | Cela peut être légèrement plus lent en raison du mécanisme de repliement de l'ailette. | Potentiellement plus rapide grâce à un processus de scellage plus simple. Cependant, la vitesse dépend souvent d'autres facteurs liés à la machine et au produit. |
| Coût habituel | Coût des matériaux plus élevé en raison de la plus grande largeur du film. La conception des mâchoires de soudure peut également être plus complexe. | Réduction du coût des matériaux grâce à une consommation moindre de film. Il s'agit là d'un facteur déterminant pour son adoption dans les applications adaptées. |
Compatibilité des matériaux : comment le type de film influe sur les performances d'étanchéité
Si le tableau ci-dessus met en évidence plusieurs distinctions essentielles, un facteur en particulier — la compatibilité des matériaux — constitue souvent le critère principal et incontournable dans le processus de sélection. La structure même du film d'emballage détermine souvent quelle méthode de scellage est non seulement préférable, mais aussi techniquement réalisable. Cette section explique plus en détail pourquoi le film est l'élément le plus déterminant.
Les joints à ailettes constituent le choix incontournable pour les films laminés multicouches. Ces matériaux sont conçus en fonction de leurs performances et peuvent être constitués d’une combinaison de différentes couches afin d’offrir certaines propriétés de barrière, une bonne durabilité et une bonne imprimabilité. L’un d’entre eux serait le polyester (PET) / feuille d’aluminium (AL) / polyéthylène (PE). La couche extérieure en PET offre une surface d’impression de haute qualité et une bonne résistance, la feuille d’aluminium assure une excellente barrière contre l’oxygène et l’humidité, tandis que la couche intérieure en PE fait office de couche d’étanchéité dans ce cas précis. La couche interne en PE ne pouvant pas être soudée à la couche externe en PET, le scellage par chevauchement est impossible. La seule alternative est le scellage par ailettes, qui permet uniquement à la couche de scellage en PE d’adhérer à elle-même, garantissant ainsi l’intégrité du scellage et l’exclusion des facteurs externes au produit. Cela en fait la norme dans les emballages alimentaires à haute barrière, les aliments pour animaux de compagnie et la plupart des applications des sciences de la vie.
Les joints à recouvrement conviennent particulièrement bien aux films monocouches ou à certains films coextrudés. Les soudures par chevauchement fonctionnent mieux avec des films monocouches ou certains films coextrudés. Les films monocouches sont constitués d’un seul polymère, comme le polyéthylène basse densité (PEBD), et présentent des surfaces identiques. Cependant, les films coextrudés peuvent également être conçus pour les soudures par chevauchement. Les films coextrudés sont obtenus en extrudant simultanément plusieurs couches de polymères différents afin de former un seul film intégré. Si le film est conçu avec une couche thermosoudable à la fois à l’intérieur et à l’extérieur, l’emballage à soudure par recouvrement devient une option très efficace qui protège le contenu des éléments extérieurs. Ce film est généralement destiné à des articles pour lesquels une étanchéité hermétique n’est pas indispensable ou pour lesquels la soudure n’est pas aussi importante que la réduction des coûts de matières premières, comme les emballages de certains magazines ou de produits de boulangerie. Si un scellage par chevauchement est utilisé avec un film incompatible, le scellage ne tiendra pas, le film sera endommagé et le produit sera perdu. Cela peut entraîner des risques de blessures pendant le transport.
Applications industrielles : les domaines dans lesquels chaque type de joint excelle
La science des matériaux joue un rôle essentiel dans la détermination des différentes applications commerciales de chaque type de joint. Les différents films sont influencés par certaines technologies, qui constituent la base de leur adoption dans des secteurs spécifiques. Chaque secteur tire parti des caractéristiques spécifiques du joint à ailettes ou du joint à recouvrement. Ces applications offrent un contraste concret avec les concepts théoriques.
Applications des joints à ailettes :
Le scellage à ailettes est la meilleure solution pour les emballages qui exigent un niveau de sécurité maximal et qui contiennent des produits à longue durée de conservation. Ces emballages nécessitent des scellages solides et durables afin de garantir l'intégrité du scellage.
Produits alimentaires : Selon le type d'emballage, le scellage à ailettes est utilisé dans une grande variété d'emballages alimentaires, en particulier pour les produits sensibles à l'oxygène, à l'humidité ou à la contamination. Il s'agit notamment des emballages hermétiques destinés aux snacks (chips), au café, aux préparations en poudre et aux aliments surgelés. Ce scellage contribue à préserver la sécurité et la fraîcheur du produit.
Produits pharmaceutiques et médicaux : Les joints à ailettes permettent de créer des espaces fermés hautement étanches pour les dispositifs médicaux et les emballages scellés destinés aux produits pharmaceutiques, où la prévention des fuites, la stérilité et la protection par barrière constituent des priorités.
Industrie et chimie : Les films laminés sont utilisés pour l'emballage de produits industriels et chimiques, tels que les poudres et les liquides ; ils sont scellés afin d'empêcher tout déversement et de garantir la sécurité du produit.
Applications du joint de recouvrement :
Les joints à recouvrement sont idéaux pour les applications à grand volume où la réduction des coûts de matière est l'objectif principal et où les propriétés de barrière ne constituent pas une priorité.
Confiserie : Les barres chocolatées, les crackers et les biscuits comptent parmi les en-cas préférés des consommateurs et sont souvent conditionnés à l'aide d'un scellage par recouvrement. Ce type d'emballage confère un aspect épuré aux visuels de marque sur toute la surface de l'emballage et permet de réaliser d'importantes économies de matière lorsque les volumes de production sont élevés.
Boulangerie : Certains produits de boulangerie frais, conditionnés dans un simple film PE et ayant une durée de conservation limitée, utilisent également un scellage par chevauchement pour garantir une étanchéité à la fois économique et adéquate.
Biens de consommation non alimentaires : Les produits de consommation courante conditionnés avec un opercule classique, tels que les pains de savon emballés, les cartes à collectionner et les magazines, illustrent l'utilisation de ce type d'opercule. Celui-ci permet de contenir et de protéger les articles de la poussière et ne nécessite pas de barrière hermétique.
Choisir le joint adapté : un cadre décisionnel pratique
Le choix des matériaux d'emballage souples et de la technique de scellage adaptés à votre application nécessite une approche systématique et fonctionnelle afin d'identifier les solutions d'emballage les mieux adaptées à vos besoins. Utilisez cette méthode en quatre étapes pour orienter votre décision et vous assurer que vos besoins sont analysés de manière approfondie.
- ● Étape 1 : Analysez la structure de votre film.
Il s'agit de l'étape fondamentale. Déterminez la composition de votre film. S'agit-il d'un homopolymère monocouche, d'un film coextrudé ou d'un stratifié multicouche ? Si la couche extérieure n'est pas thermosoudable, la soudure par ailettes est votre seule option. Si les deux surfaces sont thermosoudables, vous pouvez passer à l'évaluation d'une soudure par chevauchement.
- ● Étape 2 : Définissez vos besoins en matière de protection et de résistance.
Évaluez les exigences de votre produit. Nécessite-t-il une étanchéité hermétique pour le protéger de l'oxygène ou de l'humidité et optimiser sa durée de conservation ? Un haut niveau de résistance à la perforation ou à la chute est-il nécessaire ? Si la réponse à l'une de ces questions est « oui », il est vivement recommandé d'opter pour la résistance supérieure offerte par un scellage à ailettes.
- ● Étape 3 : Évaluer les objectifs esthétiques et de stratégie de marque.
Évaluez le design de l'emballage. Un panneau arrière lisse et sans interruption est-il essentiel pour votre image de marque ou pour les informations réglementaires ? Un scellage par recouvrement confère un aspect plus lisse et plus haut de gamme. Si le design du panneau arrière permet d'intégrer un rabat replié sans compromettre les éléments visuels clés, alors le scellage par rabat reste une option viable.
- ● Étape 4 : Calculer l'impact sur les coûts à long terme.
Pour prendre une décision, il faut généralement trouver un compromis entre performance et coût. Estimez les économies liées à la réduction de la quantité de matériau utilisée pour un scellage par chevauchement en vous basant sur votre consommation annuelle de film. Évaluez ces économies en tenant compte des risques associés, tels qu’un taux de défaillance des scellages plus élevé, une protection moindre du produit et le gaspillage de produit. Les scellages par chevauchement réduits sont également préférables, compte tenu de l’importance accordée à l’emballage durable à l’échelle mondiale.
De la sélection des joints à l'excellence en matière d'emballage avec Baishen Pack
Le choix entre un scellage à ailettes et un scellage par chevauchement ne représente qu'une partie minime d'un conditionnement réussi. La véritable réussite repose sur la structure du film, la précision du scellage et le savoir-faire de la production.
Chez Baishen Pack, nous accordons une attention particulière à ces éléments dans chaque projet et proposons des emballages souples sur mesure, conçus pour s'adapter au matériau du produit, à ses exigences en matière de barrière et à l'identité de la marque. Notre équipe locale détermine le type de soudure, le mélange de matériaux et la finition optimaux afin d'offrir un ensemble satisfaisant alliant protection, efficacité et esthétique.
Qu'il s'agisse de conditionner des snacks, des aliments pour animaux ou du café, Baishen Pack met la technologie au service d'emballages précis, à la fois fonctionnels et protecteurs de la marque.
Problèmes courants liés aux joints d'étanchéité et comment les résoudre
La réussite des opérations d'emballage commence par le choix des joints adaptés. Cependant, une mise en œuvre correcte est tout aussi importante. Même le choix le plus judicieux peut s'avérer un échec en raison de défaillances opérationnelles ; il est donc tout aussi essentiel de savoir identifier et résoudre les problèmes liés à des joints défectueux pour planifier le flux de production et la grille de contrôle qualité de la chaîne de production.
| Problème | Cause possible | Solution |
| Étanchéité insuffisante ou incomplète | Chaleur, temps de maintien ou pression insuffisants. Barres de soudure usées ou encrassées. Désalignement des bords du film ou des mâchoires de soudure. | Augmentez progressivement la température, le temps de maintien ou la pression. Nettoyez ou remplacez les barres de soudure. Vérifiez l'alignement du tube de formage et du mécanisme de soudure. |
| Joint froissé ou plissé | Chaleur ou pression excessive. Tension irrégulière du film à l'entrée de la zone de soudure. | Réduisez la température ou la pression. Vérifiez et réglez la tension de déroulement du film ainsi que les rouleaux afin de garantir une alimentation fluide et régulière. |
| Perforation du film | La température est trop élevée pour ce type de film ou cette épaisseur. Le temps de maintien est trop long. | Réduisez immédiatement la température de scellage. Réduisez le temps de maintien. Vérifiez que les caractéristiques du film correspondent aux réglages de la machine. |
| Produit dans la zone d'étanchéité | Mauvais synchronisme entre la chute du produit et la fermeture de la mâchoire. Le produit génère de la poussière qui contamine les couches de mastic. | Réglez la synchronisation de la machine de manière à laisser le produit se tasser avant la soudure. Installez un système de dépoussiérage ou utilisez des mâchoires spéciales conçues pour les produits poussiéreux. |
| Fuites dans le joint d'étanchéité | Petit pli ou froissement qui s'étend sur toute la longueur du joint, créant ainsi un canal microscopique. Souvent dû à un mauvais alignement ou à un formage incorrect. | Vérifiez que le collier de formage et le tube ne présentent pas de dommages ni de désalignement. Assurez-vous que le film est parfaitement droit. Pour une soudure à ailette, assurez-vous que l'ailette est correctement pliée. |
Foire aux questions : joint à ailettes ou joint à recouvrement ?
Quels sont les différents types de barres de soudure ?
Il existe des mâchoires lisses et des mâchoires dentelées. L'utilisation de mâchoires dentelées permet de concentrer et d'augmenter la pression dans des zones spécifiques, ce qui facilite l'expulsion d'éventuels contaminants et assure l'étanchéité de la zone. La configuration des dentelures utilisées (horizontale, verticale ou en croisillons) influe de différentes manières sur la qualité de l'étanchéité.
Qu'est-ce qu'un sac à fermeture à rabat ?
Dans le domaine de l'emballage souple, on appelle « sachet à soudure en ailette » tout sachet, tel qu'un sachet en forme d'oreiller ou un sachet à soufflet, dont la soudure verticale principale est réalisée à l'aide d'une soudure en ailette. Ce type d'emballage est très courant dans l'industrie des snacks.
Que signifie « emballage scellé » ?
Le conditionnement sous opercule consiste à protéger un emballage en le scellant hermétiquement. Il s'agit des techniques de scellage utilisées dans le domaine des emballages souples, qui recourent généralement au thermoscellage, c'est-à-dire à la liaison par la chaleur de couches de film thermoplastique.
Qu'est-ce qui est le plus résistant : un joint à ailettes ou un joint à recouvrement ?
Oui, un joint à ailettes est plus résistant. Il forme une liaison plus durable en assemblant deux couches de mastic identiques et spécialisées, tandis qu’un joint à recouvrement relie une couche extérieure moins spécialisée à une couche de mastic intérieure, ce qui donne une liaison moins solide.
Quelle est la solution la plus rentable ?
Du point de vue du coût des matériaux, un scellage par chevauchement est plus économique, car il nécessite moins de film. Cependant, la rentabilité globale d'un scellage par chevauchement dépend de l'application. Si ce type de scellage entraîne un taux de rebut trop élevé, les avantages en termes de coût des matériaux perdent toute pertinence.
Ces deux types de scellage peuvent-ils être utilisés sur la même ligne d'emballage ?
Oui, mais cela implique un changement d'équipement. Les machines VFFS et HFFS sont toutes deux adaptables à l'un ou l'autre type de soudure. Ce changement nécessite de remplacer le tube de formage et, éventuellement, les mâchoires de soudure. Ce changement obligatoire complique la planification de la production et prend du temps.
Conclusion
Dans le domaine de l’emballage des biens de consommation et des produits industriels, le choix entre une soudure à ailettes et une soudure par recouvrement, ou tout autre type de soudure, est une décision complexe qui relève à la fois de l’ingénierie et de la gestion d’entreprise. Il ne s’agit jamais de déterminer si une option est meilleure qu’une autre, mais simplement de déterminer quelle option est la mieux adaptée à la combinaison spécifique du produit, du film d’emballage et des priorités opérationnelles.
Dans les applications où la protection du produit et l'intégrité du scellage sont essentielles, le scellage à ailettes s'impose comme la norme : il offre une finition sans soudure, des performances fiables et une extrême polyvalence, quel que soit le matériau utilisé. Le scellage par chevauchement présente toutefois un avantage économique indéniable grâce aux économies importantes réalisées sur les matériaux, et répond même aux exigences esthétiques liées aux coûts de finition, en particulier pour les produits dont les exigences en matière de barrière sont moins strictes et qui sont sensibles aux coûts.
En évaluant les matériaux d'emballage à utiliser, ainsi que la protection du produit, l'image de marque et les coûts globaux, le professionnel de l'emballage peut choisir le système de fermeture qui offre la meilleure combinaison de performances, de rapport qualité-prix et de valeur ajoutée pour l'application choisie. Cela est indispensable pour garantir le succès d'un emballage souple.