Conception d'emballages pour chips : guide complet, des matériaux à la production
De quoi sont faits les sachets de chips ? — Une structure multicouche
La plupart des gens pensent qu'un sachet de chips n'est qu'un simple emballage en plastique. En réalité, il s'agit d'une structure multicouche conçue avec une grande précision, chaque couche remplissant une fonction distincte qu'aucun matériau ne pourrait assurer à lui seul.
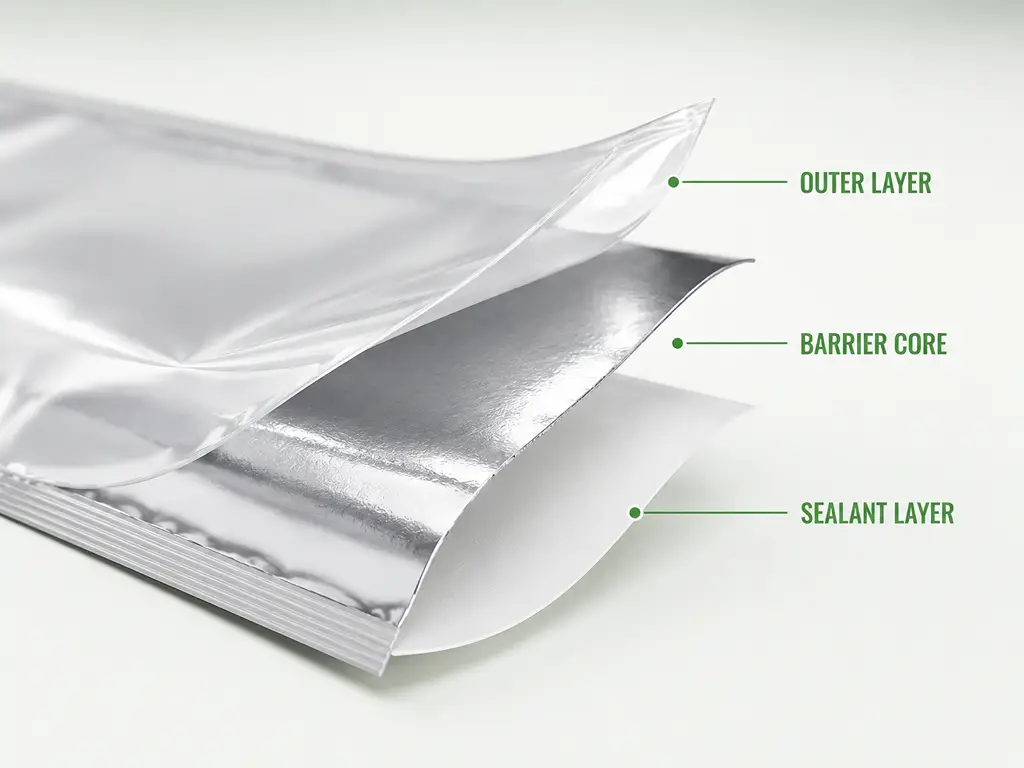
Un sachet de chips se compose, au minimum, de trois couches fonctionnelles. Le couche externe — généralement du PET (polyester) ou du BOPP (polypropylène à orientation biaxiale) — assure la surface d'impression et la résistance à la perforation. C'est cette couche qui porte le visuel de votre marque ; elle doit être suffisamment résistante pour supporter la distribution sans s'abîmer ni se déchirer.
Le couche intermédiaire C'est la barrière essentielle. Pour les sachets de chips classiques, il s'agit soit d'une fine feuille d'aluminium (6 à 9 microns), soit d'un film PET métallisé (VMPET) présentant une densité optique de 2,5 ou plus. Cette couche bloque les deux éléments qui altèrent la fraîcheur des chips : l'oxygène et l'humidité. Les exigences techniques sont très strictes : le taux de transmission d’oxygène (OTR) doit rester inférieur à 1 cm³/m²/jour, et le taux de transmission de vapeur d’eau (WVTR) inférieur à 0,5 g/m²/jour. Au-delà de ces seuils, les chips perdent leur fraîcheur avant même d’arriver chez le consommateur.
Le couche interne — du PE (polyéthylène) ou du CPP (polypropylène coulé) de qualité alimentaire — constitue le matériau d'étanchéité. Il permet de réaliser un scellage thermique hermétique qui préserve la fraîcheur du produit, ainsi qu'un remplissage à l'azote qui protège les chips contre la casse pendant le transport.
| Couche | Fonction | Matériaux courants |
|---|---|---|
| Couche extérieure (couche d'impression) | Surface d'impression, résistance à la perforation | PET, BOPP |
| Couche intermédiaire (couche barrière) | Barrière contre l'oxygène et l'humidité, protection contre la lumière | Feuille d'aluminium (6–9 μm), PET métallisé (VMPET) |
| Couche interne (couche d'étanchéité) | Scellage thermique adapté au contact alimentaire, fermeture étanche | PE (polyéthylène), CPP |
Imaginez un sandwich : le pain protège l'extérieur, le papier d'aluminium empêche l'air et la lumière de pénétrer, et l'emballage intérieur scelle le tout hermétiquement. Le sachet de chips fonctionne de la même manière, mais avec des matériaux conçus au niveau des polymères plutôt qu'avec des ustensiles de cuisine.
Formats des sachets de chips — Quelle forme convient le mieux à votre produit ?
Le choix du matériau protège vos chips. C'est le format du sachet qui les fait vendre. La forme de votre emballage détermine sa présentation en rayon, la manière dont les consommateurs interagissent avec lui et les canaux de distribution qui lui conviennent.
| Format | Description | Idéal pour | Avantage en rayon |
|---|---|---|---|
| Pochette pour oreiller | Remplissage classique à joint à ailettes, économique et à grande vitesse | Portions individuelles, distributeurs automatiques, supérettes | Coût unitaire le plus bas, format compact |
| Sachet à fond plat (SUP) | Fond à soufflet, tenant debout tout seul, souvent refermable | Commerce de détail haut de gamme, en vrac, plats à emporter | Excellente visibilité en rayon, surface de promotion de la marque à 360° |
| Sachet à fond plat | Socle rigide en forme de boîte, surface d'impression maximale | Formats familiaux/pour les fêtes, grandes surfaces, vente en vrac | L'affichage le plus stable, le panneau avant le plus grand |
| Soudure latérale à soufflet | Côtés extensibles, grande capacité de remplissage | Produits alimentaires en vrac destinés à la restauration, chips de formes irrégulières | Capacité maximale, protection contre l'écrasement |
Derrière chacun de ces formats Il s'agit de tolérances techniques précises. Le soufflet inférieur d'un sachet à fond plat doit mesurer entre 20 et 25% de la largeur du sachet : s'il est trop peu profond, le sachet se renverse en rayon ; s'il est trop profond, on gaspille du matériau. Le joint latéral d’un sachet « oreiller » doit mesurer entre 8 et 12 mm de large ; s’il est inférieur à 8 mm, le joint risque d’éclater pendant le transport. Et chaque sachet de chips, quel que soit son format, doit réserver 20 à 30% de son volume interne total comme espace libre — la partie supérieure vide qui protège les chips et contient l’azote injecté pour empêcher l’oxydation.
Le choix du format dépend en fin de compte du canal de distribution. Les distributeurs automatiques et les présentoirs suspendus des supérettes privilégient les sachets en forme d'oreiller. Les rayons des supermarchés favorisent les sachets à fond plat. Les présentoirs sur palettes des magasins-entrepôts exigent une bonne stabilité grâce à un fond plat. C'est votre canal de distribution qui détermine votre format — et ce format devient alors la base de tout ce qui suit.
Principes de conception visuelle pour des paquets de chips qui se vendent bien
Une conception efficace d’un emballage de chips repose sur une règle d’une simplicité brutale : le consommateur prend sa décision d’achat en moins de trois secondes. Pendant ce laps de temps, votre emballage doit communiquer trois informations : de quel produit il s’agit, quelle est sa saveur et pourquoi il vaut la peine d’être choisi plutôt que celui qui se trouve à côté. Chaque élément de conception qui s’ensuit sert cette règle des trois secondes. S’il ne le fait pas, il s’agit de décoration, et non de conception.
Psychologie des couleurs et stratégie typographique
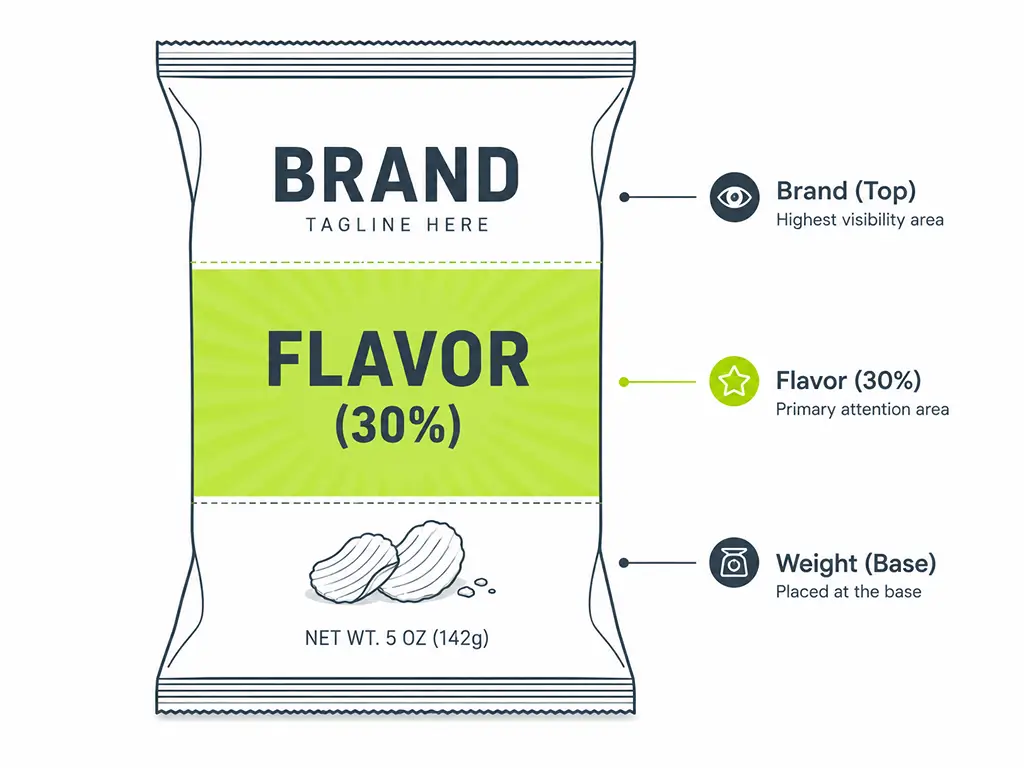
La couleur et la typographie sont les premiers éléments que le cerveau traite : avant même que l'on ait lu le moindre mot, une réaction émotionnelle face à la couleur et à la forme s'est déjà produite.
Dans le rayon des snacks, les couleurs obéissent à des schémas psychologiques prévisibles. Les tons chauds — rouges, oranges, jaunes — stimulent l’appétit et l’achat impulsif. C’est pourquoi le rayon des chips resplendit de couleurs chaudes. Le vert symbolise un positionnement naturel, bio ou axé sur la santé, et fonctionne particulièrement bien pour les chips de légumes, les variétés cuites au four et les sous-marques « plus saines ». Le bleu est rare dans le domaine des snacks salés, ce qui en fait un puissant facteur de différenciation : il est perçu comme haut de gamme, tendance et distinct de la concurrence aux tons chauds. Le noir symbolise un positionnement ultra-haut de gamme ou artisanal.
La règle incontournable, c'est le contraste. Le nom de votre marque et celui de votre saveur doivent passer le “ test du regard plissé ” : si vous plissez les yeux pour regarder le visuel à bout de bras, pouvez-vous toujours identifier la marque ? Si ce n'est pas le cas, la hiérarchie n'est pas la bonne.
La typographie suit la même logique, qui privilégie la clarté. Les polices sans empattement, d’une épaisseur marquée, dominent les emballages de snacks à succès : elles sont lisibles à distance, en rayon, et inspirent confiance. Les polices avec empattement, en revanche, donnent une impression de formalité et de lenteur, ce qui convient rarement à un secteur où l’achat se fait sur un coup de tête. Les logotypes personnalisés, dessinés à la main, peuvent véhiculer un sentiment d’artisanat et d’authenticité pour les petites marques artisanales, mais ils doivent rester lisibles même en petite taille.
Voici un critère pratique : la taille des caractères du nom de la saveur doit être au moins égale à 60% de celle du nom de la marque. En dessous de ce rapport, les clients ne parviennent pas à distinguer les saveurs depuis leur position dans le rayon et se tournent alors vers la marque qu’ils connaissent déjà plutôt que vers la vôtre.
Imagerie, hiérarchie des saveurs et architecture visuelle
Voici le défi propre aux chips : le produit en lui-même se ressemble d'une marque à l'autre. Une chips de tortilla reste une chips de tortilla. C'est donc à l'image figurant sur l'emballage qu'il revient de se démarquer et de susciter l'envie.
Deux courants de pensée s'imposent. Photographie culinaire — une photo stylisée et en haute résolution du produit réel — suscite directement l'envie. Lorsque le consommateur voit une chips parfaite, dorée et croustillante, sur laquelle on distingue bien l'assaisonnement, l'envie est immédiate. C'est la stratégie adoptée par la plupart des grandes marques. Droits de propriété intellectuelle relatifs aux illustrations et aux personnages — qu’il s’agisse de mascottes, d’ingrédients dessinés à la main ou d’univers gustatifs stylisés — créent un lien émotionnel et forgent la personnalité de la marque plutôt que de stimuler directement l’appétit. Pensez à la différence entre Lay’s (qui met le produit au premier plan) et une marque artisanale utilisant des illustrations de poivrons à l’aquarelle (qui met l’accent sur l’histoire). Les deux approches fonctionnent, mais s’adressent à des mentalités de consommateurs différentes.
Quelle que soit la stratégie d’image, la hiérarchie des saveurs sur la face avant doit être d’une clarté implacable. Le nom de la saveur doit occuper environ 30% du poids visuel de la face avant — ce qui peut être obtenu grâce à un bloc de couleur dédié, à une typographie surdimensionnée ou à un système d’icônes représentant les saveurs. L'architecture visuelle se lit de haut en bas : d'abord le logo de la marque, puis le nom de la saveur, ensuite l'argument clé de différenciation (par exemple, “ Cuisson à la marmite ”, “ 40% de matières grasses en moins ”) et enfin le poids net. Veillez à ce qu'aucune information secondaire n'encombre la moitié supérieure du sachet.
Le dos de l’emballage est la partie que les consommateurs consultent après avoir décidé d’acheter le produit ; c’est donc là que figurent les informations détaillées : ingrédients, tableau nutritionnel, code-barres et histoire de la marque. Conformément à la réglementation de la FDA américaine (21 CFR 101.9), le tableau nutritionnel doit respecter un format obligatoire : il ne s’agit pas d’un choix de conception, mais d’une exigence légale. La mention du poids net doit figurer dans les 30% inférieurs du panneau avant, parallèlement à la base (21 CFR 101.7).
La durabilité comme élément de conception — bien plus qu'une simple réflexion après coup
Pour les marques qui se lancent sur les marchés nord-américain et européen, les emballages durables ne constituent plus un facteur de différenciation : les distributeurs comme les consommateurs les considèrent désormais comme une évidence. La question n’est plus “ faut-il passer au vert ? ”, mais “ comment rendre le vert attrayant ? ”. La réponse : respectueux de l'environnement Les supports doivent faire partie intégrante de l'identité visuelle, et non se limiter à une simple note de bas de page au dos du panneau.
Le choix des matériaux est en soi un choix esthétique. Les extérieurs en papier kraft évoquent le naturel, le rustique et l'artisanat — un symbole visuel d'authenticité auquel les consommateurs accordent leur confiance. Les films blancs mats donnent une impression de pureté, de minimalisme et de haut de gamme. Ces choix de supports influencent la perception du consommateur avant même que l'encre ne soit appliquée.
Les labels de certification — « BPI compostable » (ASTM D6400), « OK Compost » (EN 13432), FSC pour l'approvisionnement en papier, labels « How2Recycle » — doivent être intégrés à la conception graphique plutôt que dissimulés au dos. La solution la plus efficace consiste à les présenter sous forme d'élément de bordure, de bande de badges en bas de page ou de petite rangée d'icônes sur le panneau avant.
Mais une communication honnête sur les compromis liés aux matériaux est essentielle. Les films en PE mono-matériau recyclables offrent généralement une barrière à l’oxygène inférieure de 30 à 50% à celle des laminés métallisés classiques. Les films compostables en PLA ramollissent vers 40 °C — une température suffisamment élevée pour qu’un conteneur d’expédition transporté en été puisse déformer l’emballage. Les marques qui passent sous silence ces réalités et utilisent des termes vagues tels que “ respectueux de l’environnement ” font face à une surveillance réglementaire accrue, dans le cadre du durcissement des règles relatives au greenwashing tant au sein de l’UE qu’aux États-Unis. L’approche gagnante : être précis, être vérifiable et présenter la vérité de manière élégante.
La tendance esthétique générale pour 2026 va dans ce sens. La couleur de l’année de Pantone, “ Cloud Dancer ” — un blanc cassé raffiné —, incarne une tendance vers le « luxe discret » dans le domaine de l’emballage : des bases neutres et apaisantes associées à une typographie affirmée et expressive. Pour les marques de chips, cela signifie qu’un sachet peut dégager une impression haut de gamme sans pour autant être tape-à-l’œil.
Comparaison des technologies d'impression : numérique, flexographie et héliogravure pour les sachets de chips
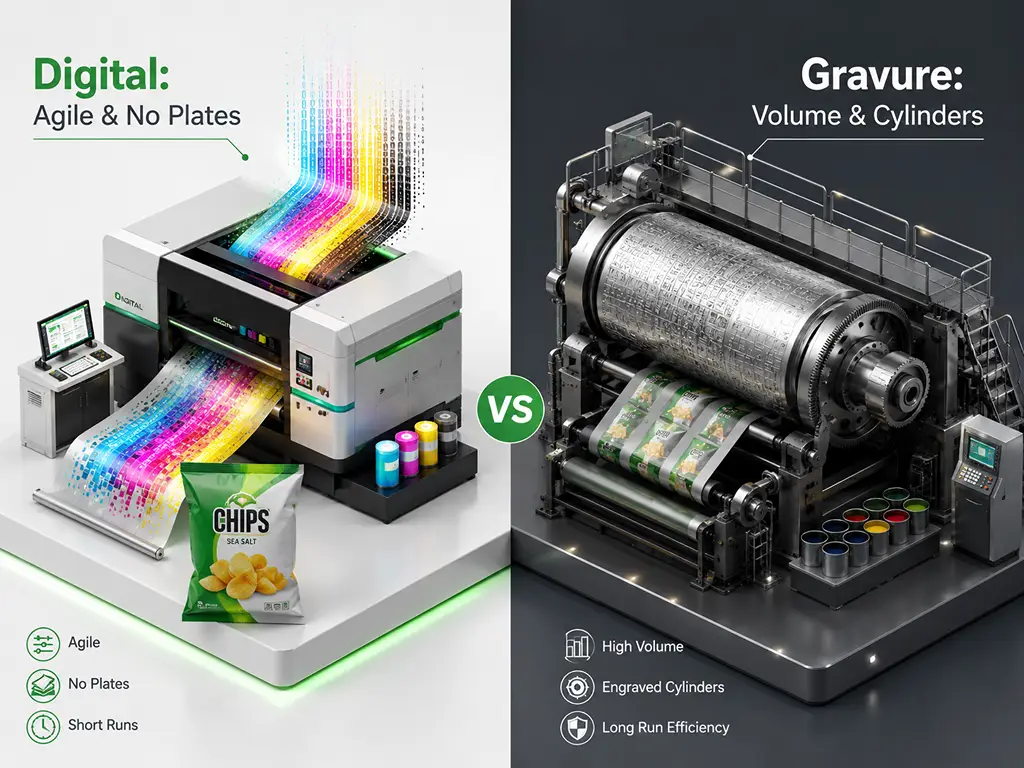
Le choix d'un procédé d'impression ne repose pas sur la question de savoir quelle technologie est la “ meilleure ”, mais sur celle qui correspond le mieux à votre volume de commande, à la complexité de votre design, à vos délais et à votre budget. Voyez les choses ainsi : l’impression numérique s’apparente à une imprimante laser haut de gamme (aucune configuration, impression à la demande), la flexographie à une presse à journaux (rapide une fois lancée, coûts de configuration initiaux) et l’héliogravure à une imprimante de billets de banque (précision extrême, coût très élevé, ne se justifie qu’à très grande échelle). Chacune a ses avantages.
| Dimension | Numérique (HP Indigo) | Flexographique | Héliogravure |
|---|---|---|---|
| Quantité minimale de commande | 500 à 5 000 pièces | 10 000 à 50 000+ pièces | 50 000 à 100 000 pièces et plus |
| Coût d'installation | Presque zéro (pas de plaques ni de cylindres) | Moyen ($200–500 par jeu de couleurs) | Élevé ($500–1 500+ par cylindre) |
| Coût unitaire à grande échelle | Plus élevé | Moyen | Le plus bas |
| Délai d'exécution type | 7 à 10 jours ouvrés | 15 à 20 jours ouvrés | 20 à 25 jours ouvrés ou plus |
| Gamme de couleurs | Jusqu'à 7 couleurs, couverture Pantone d'environ 97% | 6 à 8 couleurs (standard) | 8 à 10 couleurs, excellente uniformité |
| Modifications apportées à la conception entre les séries de production | Gratuit (aucun outillage à remplacer) | Coûteux (il faut acheter de nouvelles plaques) | Très coûteux (il faut acheter de nouvelles bouteilles) |
| Idéal pour | Start-ups, gammes à nombreuses références, offres saisonnières à durée limitée, études de marché | Marques bien établies, volumes moyens, modèles stables | Grandes marques, volumes très élevés, références à longue durée de vie |
Impression numérique — Le choix flexible pour les marques de puces modernes
L'impression numérique a constitué la plus grande évolution dans la fabrication des sachets de chips au cours de la dernière décennie. Elle a bouleversé trois principes fondamentaux : les coûts de mise en route sont désormais quasi nuls, le nombre de couleurs n'est plus une contrainte et les séries de production peuvent être réduites à quelques centaines d'unités sans impact négatif sur la rentabilité.
Pour les marques de chips, cela a des implications très concrètes. Une start-up qui se lance avec trois parfums n'a plus besoin d'acheter trois jeux de plaques d'impression avant de produire un seul sachet. Une marque gérant 30 références peut toutes les imprimer en un seul cycle de production sans changement d'outillage : chaque fichier de conception n'est qu'un fichier numérique. Les parfums saisonniers en édition limitée, qui n'étaient auparavant pas rentables pour les petites marques en raison du coût des plaques, deviennent viables grâce à l'économie du zéro changement d'outillage offerte par le numérique.
Le niveau de qualité s'est élevé parallèlement à l'accessibilité. Les presses HP Indigo 20000 et 25000 — les piliers de l'emballage souple numérique — offrent une résolution de 812 dpi avec jusqu'à 7 couleurs, couvrant environ 97% de la gamme Pantone. Pour la plupart des marques de snacks, le résultat visuel est impossible à distinguer de celui de l'impression traditionnelle. Le compromis réside dans la vitesse : l’impression numérique atteint une cadence de 32 à 42 mètres par minute selon le nombre de couleurs, contre 150 à 300 m/min pour la flexographie. Cela signifie que le coût unitaire de l’impression numérique est plus élevé pour les très gros volumes — le seuil à partir duquel la flexographie ou l’héliogravure devient plus économique se situe généralement entre 5 000 et 10 000 unités, en fonction de la complexité du design.
Le marché dans son ensemble reflète cette évolution : le marché mondial de l'impression numérique pour les emballages souples a atteint $5,97 milliards en 2025, avec un taux de croissance annuel de 11,8%, les sachets représentant 37% de ce segment (Renseignements du Mordor, 2025). Pour les start-ups et les marques du secteur des snacks qui gèrent de nombreuses références, trouver un fabricant proposant une véritable production numérique — des presses HP Indigo conçues pour les emballages souples, et non des imprimantes de bureau — peut faire la différence entre un lancement en quelques semaines ou en plusieurs mois. Des fabricants comme Baishen Pack exploitent des presses HP Indigo 20000 et 25000 dédiées aux emballages souples, avec des quantités minimales de commande pouvant descendre jusqu’à 500 pièces et des délais d’exécution de 7 à 10 jours. Ce modèle de production — sans frais de clichés, avec un nombre illimité de couleurs et la possibilité de tirages fractionnés entre les références — est spécialement conçu pour répondre à la manière dont les marques modernes de chips se développent réellement : en testant, en itérant et en développant une saveur à la fois (impression numérique pour les emballages souples).
Impression flexographique — La solution incontournable pour les volumes moyens à élevés
La flexographie reste le pilier de l'emballage souple, représentant environ 60% de l'ensemble des sachets de chips produits dans le monde. C'est la solution idéale lorsque votre marque a fait ses preuves en termes d'adéquation produit-marché, que les designs de vos références sont stables et que vos volumes de commande justifient l'investissement initial dans les plaques d'impression.
Le calcul économique est simple : chaque couleur de votre motif nécessite une plaque photopolymère (dureté Shore A de 50 à 65), dont le coût s’élève à $50–150 par plaque. Un motif à six couleurs implique donc un coût de $300–900 en plaques avant même le début de l’impression. Mais une fois que la presse tourne à une vitesse de 150 à 300 mètres par minute, le coût unitaire chute considérablement, ce qui fait de la flexographie l’option la plus rentable pour les tirages de 10 000 à plus de 50 000 unités.
L'autre atout de la flexographie réside dans la polyvalence de ses encres. Les systèmes d'encres à base de solvants, à base d'eau et à séchage UV sont tous bien établis sur les presses flexographiques, ce qui vous offre une large compatibilité avec différents substrats filmés. La technologie a fait ses preuves, la chaîne d'approvisionnement est solide et la qualité est prévisible.
Les limites sont toutefois bien réelles. Les modifications de conception impliquent de nouvelles plaques — il faut compter une à deux semaines et une nouvelle série de coûts liés aux plaques. Le nombre de couleurs est généralement limité à six à huit stations. Les dégradés fins et les images photoréalistes perdent une partie de leur fidélité, car le point imprimable minimum en flexographie est de 1–21 TP3T et le maximum de 95–981 TP3T — les reflets et les ombres très subtils peuvent disparaître ou se remplir. Une précision de repérage de ±0,1 mm est suffisante pour le texte et les graphiques, mais reste inférieure à celle de l’héliogravure pour une reproduction de qualité photographique.
Une stratégie pratique adoptée par de nombreuses marques à succès : imprimer vos références phares à fort volume en flexographie pour optimiser les coûts, et recourir à l'impression numérique pour les offres saisonnières à durée limitée, le lancement de nouvelles saveurs et les tests de marché. Vous bénéficiez ainsi de la structure de coûts de la flexographie là où cela compte et de la souplesse de l'impression numérique là où vous en avez besoin.
- Le rapport qualité-prix le plus intéressant pour des quantités comprises entre 10 000 et plus de 50 000 unités
- Des modèles éprouvés, dont le succès commercial n'est plus à démontrer
- Délai d'exécution : 15 à 20 jours ouvrés
- Coût d'outillage nul — pas de plaques, pas de cylindres
- Nombre illimité de couleurs par motif, sans frais supplémentaires
- Délai d'exécution : 7 à 10 jours ouvrés
Héliogravure — Le choix haut de gamme pour les marques à très gros volumes
L'héliogravure se situe au sommet de la pyramide de la qualité — et au sommet de celle des coûts. Si vous vous demandez si l'héliogravure est la solution qui vous convient, la réponse est presque certainement « non ». L'héliogravure s'adresse aux marques qui ont déjà répondu à cette question grâce à des années de production stable et à grand volume.
Cette technologie diffère fondamentalement des deux autres. Au lieu d’utiliser des plaques souples (flexographie) ou l’imagerie numérique (numérique), l’héliogravure grave l’image directement sur un cylindre métallique — un noyau en acier recouvert d’une couche de cuivre pour la gravure et d’une couche de chrome pour la résistance à l’usure. Un seul cylindre peut peser entre 50 et 200 kg et coûte entre $500 et plus de 1 500 par couleur. Ces cylindres peuvent imprimer des millions d’exemplaires avec une uniformité des couleurs quasi parfaite : le premier sac et le millionième sac seront indiscernables.
La qualité d'image est inégalée, car la profondeur physique de gravure propre à l'héliogravure — 40 à 50 microns pour les zones de couleur unie, 3 à 5 microns pour les points de lumière — confère une richesse tonale et une profondeur que d'autres procédés parviennent à approcher, mais sans jamais les reproduire intégralement.
Les inconvénients sont à la mesure des capacités offertes. La fabrication des cylindres prend entre deux et quatre semaines. Toute modification de conception nécessite la fabrication de nouveaux cylindres. Les encres à base de solvants (généralement à base d’acétate d’éthyle ou d’acétate de n-propyle) exigent la mise en place d’une infrastructure de récupération des COV afin de respecter la réglementation environnementale. Le stockage des cylindres constitue à lui seul un enjeu logistique pour les marques disposant d’un grand nombre de références.
L'héliogravure s'avère pertinente lorsque vous imprimez plus de 500 000 unités d'un même modèle par an, que votre gamme de références est stable et que vous avez besoin d'une cohérence absolue des couleurs sur l'ensemble des séries de production s'étalant sur plusieurs années. Pour tous les autres — c'est-à-dire pratiquement toutes les marques qui lisent ces lignes —, l'impression numérique ou flexographique constitue le choix le plus pragmatique.
Du fichier de conception à la production — Le flux de travail de prépresse
Vous avez parfaitement réussi le design. Vient maintenant l’étape où la plupart des acheteurs novices en matière d’emballage se trompent — et ces erreurs coûtent cher. Transformer un fichier Canva ou Illustrator en un format utilisable par une imprimerie n’est pas une simple formalité. Oubliez de convertir le mode couleur et la couleur vert électrique de votre marque s’imprimera en vert olive. Négligez les marges de fond perdu et chaque sac sera livré avec un fin trait blanc le long du bord. Si vous oubliez de vectoriser vos polices, tout le sac s’imprimera en Arial. Voici le processus à suivre pour éviter ces catastrophes.
Étape 1 : Préparer les fichiers graphiques prêts pour la production
Votre fichier de conception doit respecter les spécifications de l'imprimeur, et non simplement s'afficher correctement sur l'écran de votre ordinateur portable. Commencez par le format : des fichiers sources vectoriels — .ai, .eps ou .pdf prêt à l'impression — et non des fichiers .png ou .jpg. Tous les éléments matriciels présents dans la conception doivent avoir une résolution d'au moins 300 DPI à la taille d'impression finale.
Le mode couleur est l'erreur la plus courante. Votre écran affiche les couleurs en RVB, mais l'impression se fait en CMJN — et la gamme de couleurs CMJN est plus étroite de 30 à 40% que celle du RVB. Les verts, les oranges et les violets vifs ont particulièrement tendance à perdre de leur éclat lors de la conversion. Si votre marque utilise des couleurs d'accompagnement Pantone spécifiques, indiquez les références Pantone dans votre fichier et vérifiez-les à l'aide d'un nuancier Pantone Color Bridge afin de prévisualiser l'équivalent CMJN avant d'envoyer le fichier.
Prévoyez une marge de rognage de 3 à 5 mm sur tous les côtés : il s’agit de la tolérance de découpe. Sans cela, un léger désalignement lors de la découpe laissera une fine bande blanche le long du bord de votre sac fini. Veillez également à convertir tout le texte en contours avant l’envoi. Si l’imprimeur ne dispose pas exactement de la même police que la vôtre, le texte au format editable sera automatiquement remplacé par la police par défaut du système, et vous ne vous en rendrez compte qu’au moment d’ouvrir le carton contenant les sacs finis.
Étape 2 : Comprendre le gabarit
Le gabarit de découpe est le modèle à plat, déplié, de votre sachet — il indique précisément l'emplacement des plis, des soudures et des lignes de découpe. Chaque format de sachet de chips possède un gabarit de découpe différent, et le fait de travailler avec le bon gabarit fait toute la différence entre un design réussi et un design qui se retrouve coupé en deux par la soudure latérale.
À l'intérieur du gabarit, trois zones sont importantes. La zone de sécurité — tout ce qui se trouve à 5 mm ou plus vers l’intérieur par rapport aux lignes de découpe et de pliage — c’est là que doit figurer votre contenu principal. Tout ce qui se trouve dans la zone d'étanchéité sera recouvert par le thermoscellage et sera pratiquement invisible sur le sachet fini. Le zone de suivi du regard — la zone centrale 60% du panneau avant — est l'endroit où le regard du consommateur se pose naturellement, et où votre nom de marque, votre saveur et votre image phare doivent être mis en avant.
Ne vous fiez jamais à votre intuition pour déterminer le contour de découpe. Demandez à votre fabricant le fichier du gabarit, placez votre visuel dessus et vérifiez que tous les éléments essentiels se trouvent bien à l'intérieur de la zone de sécurité avant de valider la commande.
Étape 3 : Relecture numérique — Votre dernière ligne de défense
Une épreuve numérique est un exemplaire physique unique imprimé sur la même presse que celle qui servira à la production de l'intégralité de votre commande. Elle n'est pas facultative. Les couleurs à l'écran sont trompeuses : chaque écran affiche les couleurs différemment, et vous aurez beau scruter un fichier PDF autant que vous voulez, cela ne vous permettra pas de savoir à quoi ressemble réellement l'encre sur le papier.
Lorsque vous recevez une épreuve, examinez-la sous un éclairage standard (D50, 5 000 K — la norme d’évaluation des couleurs utilisée dans l’industrie de l’imprimerie, et non sous l’éclairage LED de votre bureau). Vérifiez la précision des couleurs par rapport aux nuanciers de votre marque. Assurez-vous que les petits caractères sont lisibles et qu’ils ne sont ni maculés ni coupés. Vérifiez le repérage des couleurs : recherchez d’éventuels filets blancs ou des franges de couleur aux bords où les couleurs se rejoignent. Scannez le code-barres pour vous assurer qu’il est lisible.
Un principe à respecter : ne jamais valider un projet pour la production en se basant uniquement sur ce que l'on voit à l'écran. Seule la preuve concrète fait autorité.
Étape 4 : Validation et calendrier de production
Une fois l'épreuve validée, la production démarre. Les commandes d'impression numérique sont généralement expédiées sous 7 à 10 jours ouvrés. Les techniques d'impression flexographique et héliographique prennent plus de temps en raison de la fabrication des plaques et des cylindres : prévoyez entre 15 et 25 jours, selon la complexité du projet.
À la réception du premier lot, mettez de côté deux ou trois sacs finis qui serviront d'échantillons de référence. Ceux-ci deviendront votre “ référence couleur standard ” pour toutes vos futures commandes — le point de référence physique par rapport auquel chaque cycle de production ultérieur sera évalué. Les variations de couleur d'un lot à l'autre constituent la menace silencieuse qui compromet la cohérence de votre marque, et la seule protection contre ce risque réside dans une référence physique sur laquelle vous et votre fabricant vous êtes mis d'accord.
Votre design de sachet de chips, prêt à être produit en usine
Emballages souples personnalisés avec impression numérique — délai de livraison de 7 à 10 jours, quantité minimale de commande à partir de 500 pièces, pas de frais de clichés.
Demander un devisRéférences
- Mordor Intelligence. “ Rapport sur la taille, les parts de marché et les tendances de croissance du marché de l'impression numérique pour les emballages souples ”. 2025. https://www.mordorintelligence.com/industry-reports/digital-printing-for-flexible-packaging-market
- HP Inc. “ Presse numérique HP Indigo 20000 — Caractéristiques techniques. ” https://support.hp.com/us-en/product/product-specs/hp-indigo-20000-digital-press/5251499
- Agence américaine des produits alimentaires et médicamenteux (FDA). “ 21 CFR 101.9 — Étiquetage nutritionnel des denrées alimentaires. ” https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-101/subpart-A/section-101.9
- Agence américaine des produits alimentaires et médicamenteux (FDA). “ 21 CFR 101.7 — Indication de la quantité nette du contenu. ” https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-101/subpart-A/section-101.7
- Baishen Pack. “ L'impression numérique pour les emballages souples. ” https://www.bsflexpack.com/capabilities/why-digital-printing/
- Baishen Pack. Page d'accueil. https://www.bsflexpack.com/