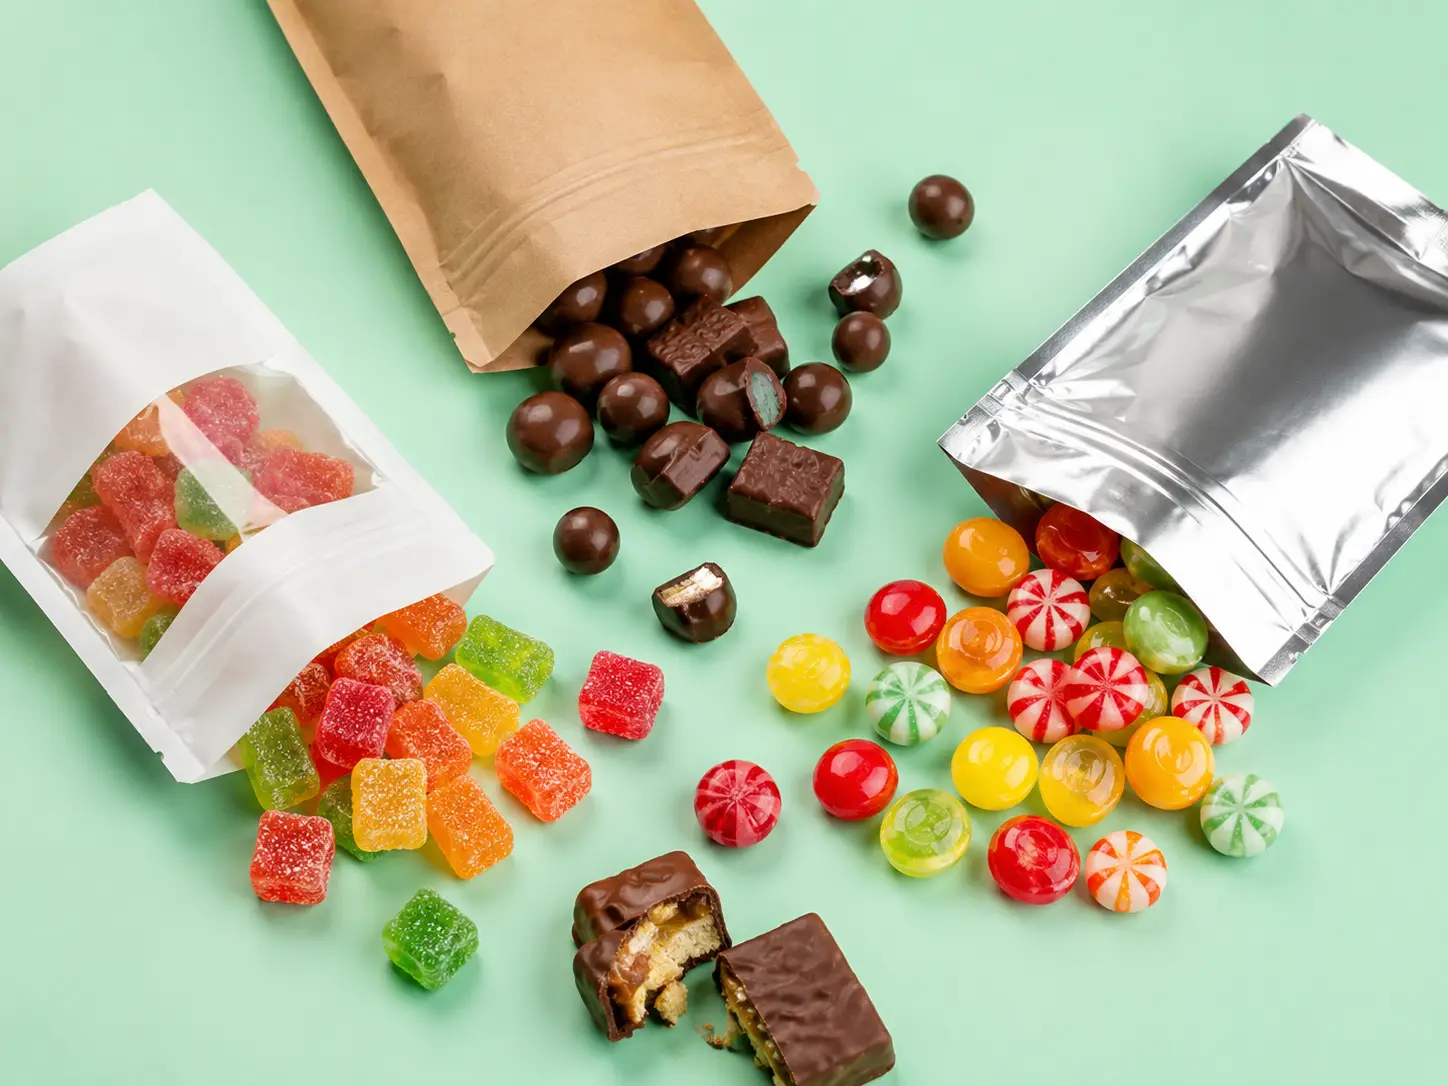
Comprendre ce dont vos bonbons ont réellement besoin en matière d'emballage
Imaginez une marque de chocolat et une marque de bonbons gélifiés entrant dans la même usine d’emballage. Le fabricant de chocolat a besoin d’un sachet qui bloque la lumière, empêche l’oxygène de rancer le beurre de cacao et évite que la migration des graisses ne macule l’impression de traces grasses. Le fabricant de bonbons gélifiés est confronté au problème inverse : son produit doit conserver son humidité pour que les bonbons ne se transforment pas en petits cailloux durs, tout en évitant d’absorber l’humidité de l’air et de devenir une masse collante. Même usine. Même catégorie appelée “ emballage souple ”. Des exigences techniques complètement différentes.
C’est là un aspect que la plupart des guides de conception d’emballages de bonbons négligent. Ils vous montreront de magnifiques sachets primés — et le design visuel a son importance, nous y reviendrons — mais la première question que toute marque de bonbons devrait se poser n’est pas “ À quoi ressemblera mon sachet ? ”, mais “ De quoi mes bonbons ont-ils réellement peur ? ”
Commencez par poser trois questions de diagnostic. Tout d'abord, qu'est-ce qui menace votre produit ? Les bonbons durs dont l'activité de l'eau (aW) est inférieure à 0,3 sont hygroscopiques : ils absorbent l'humidité de l'air et deviennent collants. Il faut un film dont le taux de transmission de vapeur d’eau (MVTR) est inférieur à 1 gramme par mètre carré par jour. Le chocolat, en revanche, craint l’oxygène et la lumière. L’oxygène provoque le rancissement du beurre de cacao, en particulier dans les variétés fourrées aux fruits à coque. Les rayons UV accélèrent le blanchiment gras en déstabilisant la structure cristalline de type VI, très fragile, du beurre de cacao. Deuxièmement, où vos bonbons seront-ils vendus ? Une barre accrochée à un crochet dans une supérette est soumise à des contraintes différentes de celles d'un sachet de produit en partage posé sur une étagère de supermarché. Troisièmement, comment les consommateurs le consomment-ils ? Les emballages individuels doivent s'ouvrir facilement. Les emballages collectifs doivent être munis d'une fermeture à glissière qui fonctionne encore au troisième jour, et pas seulement le premier.
- Quels sont les facteurs qui menacent votre produit ? — L'humidité, l'oxygène, la lumière ou la migration des matières grasses déterminent la structure de votre film
- Où vos bonbons seront-ils vendus ? — Leur placement en rayon, sur un crochet ou leur destination à l'exportation influe sur le format et les exigences en matière de barrières de protection.
- Comment les consommateurs l'utilisent-ils ? — Les emballages individuels doivent pouvoir être ouverts en les déchirant ; les emballages collectifs doivent être dotés d'une fermeture à glissière fiable permettant de les refermer.
Si vous êtes capable de répondre clairement à ces trois questions, vous avez déjà franchi l'étape la plus difficile de la conception d'un emballage de bonbons. Il ne reste plus qu'à passer à la mise en œuvre. La section suivante vous explique précisément quel format correspond à chaque réponse.
Choisir le bon format d'emballage souple pour vos bonbons
Avant d’aborder les formats spécifiques, prenez un bloc-notes et répondez à trois questions. Premièrement : votre client consomme-t-il le produit en une seule fois ou en plusieurs fois ? Deuxièmement : comment votre produit se démarque-t-il en rayon — est-il présenté debout, suspendu ou empilé à plat ? Troisièmement : quel est le volume réaliste de votre premier tirage — 500 unités ou 50 000 ? Vos réponses vous orienteront naturellement vers l’un des formats ci-dessous.
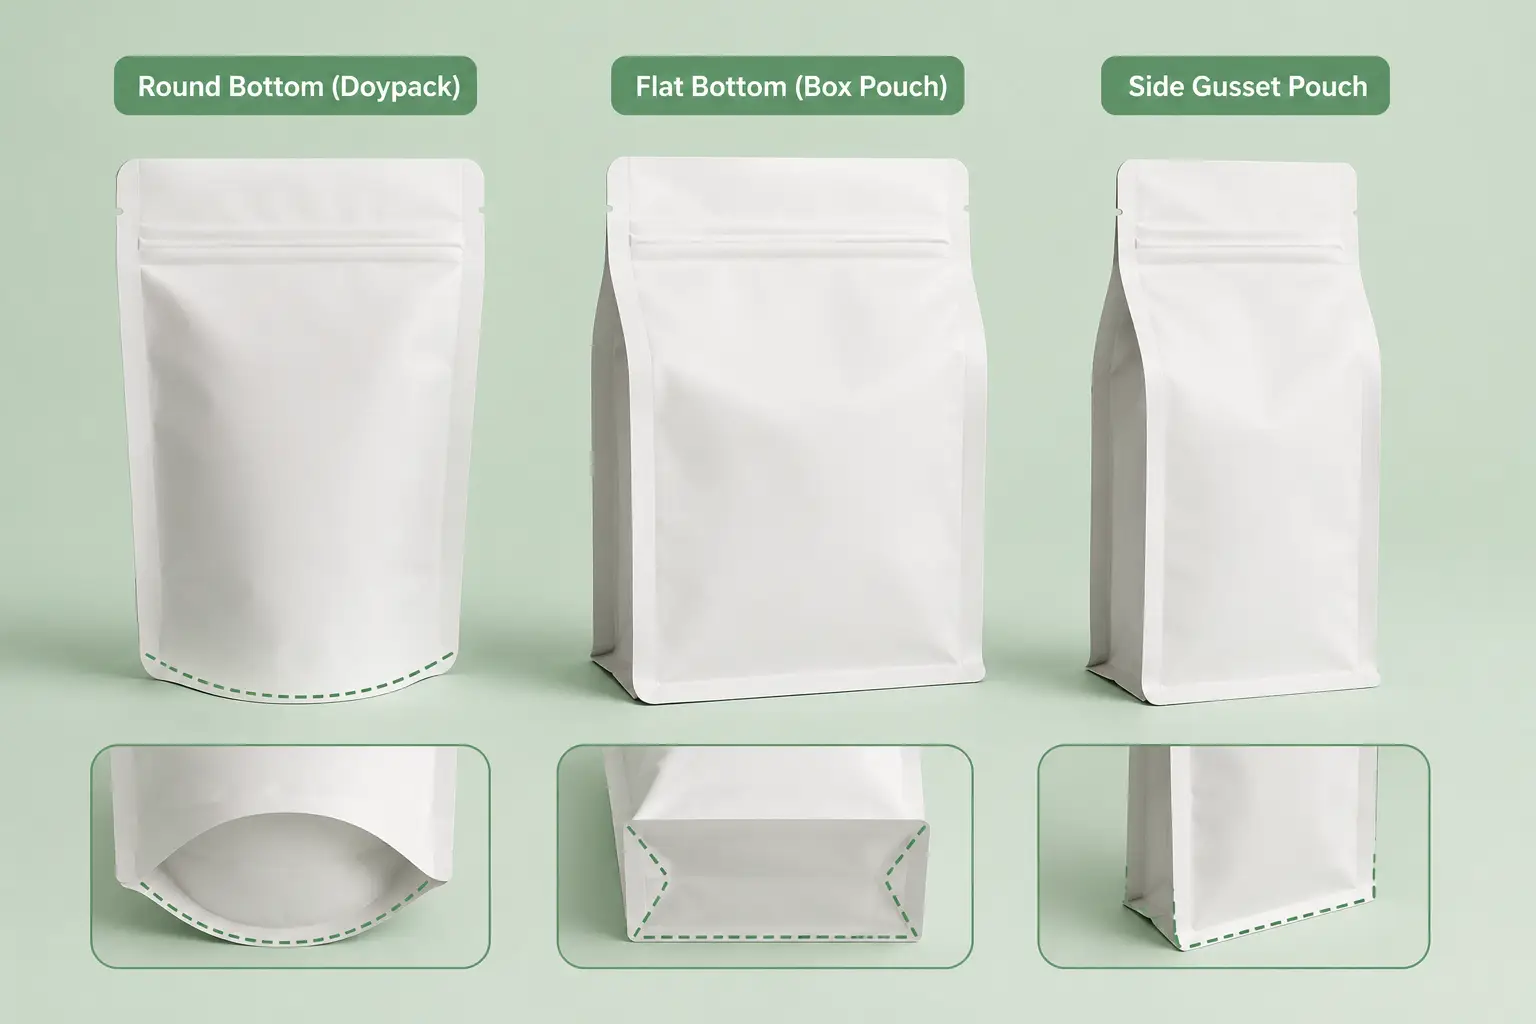
Sachets à fond plat — Les incontournables de l'emballage des bonbons
Il suffit de se promener dans n’importe quel rayon de confiseries pour constater que les sachets à fond plat sont désormais plus nombreux que tous les autres formats réunis. Les raisons sont simples : ils tiennent debout dans les rayons, peuvent être équipés de fermetures à glissière et d’encoches d’ouverture, et conviennent à tous les formats, des sachets de 100 g à partager aux paquets familiaux de 500 g.
Mais le terme “ sachet à fond plat ” ne désigne pas un seul et même produit. C'est la conception du fond qui fait toute la différence. À fond arrondi (doypack) Ces sachets offrent la base la plus large et la plus grande surface imprimable — ce qui est idéal pour les bonbons durs et les bonbons gélifiés, dont les couleurs constituent la moitié de l'attrait visuel grâce à une fenêtre transparente. À fond plat (pochette carrée) Ces conceptions optimisent le volume intérieur par rapport à l'empreinte au sol. Elles constituent la solution idéale pour les formats destinés au partage en grande quantité, comme les sachets « party size » de M&M’s. Sachets à soufflets latéraux présentent une silhouette anguleuse et haut de gamme qui indique clairement : “ Ce n’est pas un sac comme les autres ” — très appréciée des marques de chocolat artisanal et de caramels de spécialité qui cherchent à véhiculer une image de valeur supérieure.
Le choix de la fermeture a une incidence directe sur la manière dont les consommateurs utilisent votre produit. Les fermetures à pression constituent la norme la plus abordable : elles sont efficaces, familières et ne coûtent qu’environ 0,10 à 0,15 yen par sachet. Les fermetures à glissière offrent un aspect plus haut de gamme et sont véritablement plus faciles à utiliser pour les consommateurs âgés ou toute personne ayant une dextérité réduite, mais elles sont plus lourdes, plus coûteuses (0,20 à 0,30 yen) et nécessitent des machines spécifiques pour la fabrication des sachets. Pour le chocolat, il existe une contrainte supplémentaire : le thermoscellage peut dé-tempérer le chocolat près de la ligne de soudure. La solution réside dans le scellage à froid — un revêtement adhésif activé par la pression qui se fixe à température ambiante. C’est la norme dans l’emballage du chocolat, mais toutes les usines ne proposent pas cette option.
La fenêtre transparente mérite qu’on y réfléchisse davantage qu’on ne le fait habituellement. Une fenêtre entièrement transparente met en valeur les couleurs et les formes réelles de vos bonbons — un atout majeur pour les bonbons gélifiés aux couleurs vives ou les bonbons durs aux formes originales. Une fenêtre partielle laisse davantage de place à l’image de marque et crée un effet de “ coup d’œil ”. Le choix dépend finalement de ce qui est le plus impressionnant : l’apparence de vos bonbons ou l’identité visuelle de votre marque.
Sachets plats et emballages flow-wrap — Pour les portions individuelles et les lignes de production à grande vitesse
Toutes les confiseries ne doivent pas nécessairement tenir debout. Si vous fabriquez des bonbons durs emballés individuellement, du sucre en poudre en sachets-bâtonnets ou des tablettes de chocolat en portion individuelle, les sachets plats et les emballages flow wrap sont la solution qu’il vous faut — et ils présentent un avantage de taille : la rapidité.
Les sachets plats sont disponibles en trois types de fermeture. Joint sur trois côtés C'est la méthode la plus simple : un bord plié, trois bords thermosoudés. C'est la configuration par défaut pour les sachets individuels. Joint sur les quatre côtés vous offre une plus grande souplesse de conception grâce à l'absence de ligne de pliage et à une meilleure uniformité de la barrière. Soudure centrale (emballage de type « coussin ») C'est le format que l'on retrouve sur pratiquement toutes les barres chocolatées emballées sous film : une seule soudure longitudinale sur la face arrière et des soudures transversales aux deux extrémités.
L'emballage par enroulement s'effectue sur des machines horizontales de formage, remplissage et scellage (HFFS) qui traitent entre 100 et 800 pièces par minute. Le film se déroule d'un rouleau, s'enroule autour du produit et le scelle en un seul mouvement continu. Pour les tablettes de chocolat, il s'agit presque toujours d'un film à scellage à froid : la couche adhésive se lie sous la seule pression (2 à 5 bars), sans chaleur, ce qui évite tout risque de détempérage du chocolat. Les lignes de scellage à froid peuvent atteindre une vitesse de 150 mètres par minute. Les lignes de scellage à chaud destinées aux bonbons durs et aux comprimés moulés fonctionnent à une vitesse de 30 à 80 m/min, plus lente en raison du temps de maintien nécessaire pour que la barre de scellage transfère la chaleur.
Le compromis réside dans la flexibilité. L'emballage sous film continu vous impose une dimension de barre spécifique. Si vous modifiez la forme de vos bonbons, vous devez changer — ou du moins adapter — votre ligne d'emballage. Les sachets à fond plat offrent une grande flexibilité en termes de format : la même machine à fabriquer les sachets permet de passer d'une taille à l'autre en changeant simplement d'outillage. Si vous lancez un seul produit phare, l'avantage de la vitesse de l'emballage sous film continu l'emporte. Si vous prévoyez une gamme de produits aux formes variées, les sachets à fond plat vous offrent une plus grande marge de manœuvre.
Papier kraft et formats écologiques — La stratégie de développement durable
Si vous vendez vos produits dans le secteur de la grande distribution en Europe ou en Amérique du Nord, la question du développement durable n’est plus une option. Le règlement de l’UE sur les emballages et les déchets d’emballages (PPWR) impose que tous les emballages destinés aux consommateurs soient recyclables d’ici 2030. Les exigences des distributeurs tels que Tesco, Carrefour et d’autres se durcissent déjà en prévision de l’entrée en vigueur de ce règlement. Pour les marques de confiserie, cela implique de bien cerner trois voies environnementales distinctes, chacune présentant de réels compromis.
Structures mono-matériales recyclables remplacer les laminés multicouches traditionnels (PET/aluminium/PE) par des structures à polymère unique — mono-PE ou mono-PP — dotées de fines couches barrières d’EVOH ou d’oxyde d’aluminium. Ces emballages peuvent être intégrés aux filières de recyclage standard en bordure de trottoir. Les directives de conception CEFLEX recommandent explicitement les structures à nappes uniques en PE et PP. Le hic : les performances actuelles des barrières mono-matériales restent inférieures à celles des laminés traditionnels à feuille d’aluminium, notamment en matière de transmission d’oxygène. Elles sont excellentes pour les durées de conservation courtes à moyennes (6 à 9 mois) à température ambiante. Mais les confiseries destinées aux marchés d’exportation chauds et humides peuvent encore nécessiter des films multicouches traditionnels.
Films compostables d'origine biologique (certifiés selon la norme EN 13432) progressent rapidement. Les films à base de cellulose proposés par des entreprises telles que Parkside se décomposent désormais dans un compost domestique en environ 26 semaines. Ils constituent une solution viable pour les confiseries dont la durée de conservation visée est comprise entre 6 et 9 mois. Prévoyez un surcoût de 15 à 40% par rapport aux films conventionnels, et vérifiez les valeurs de MVTR et d’OTR pour votre type de confiserie spécifique avant de vous engager.
Sachets en papier kraft occupent un juste milieu intéressant. La couche extérieure en papier kraft offre cet aspect naturel et respectueux de l’environnement que les consommateurs attendent de plus en plus. La couche intérieure est presque toujours constituée d’un film plastique à haute barrière qui assure la véritable protection. Ce n’est pas de la malhonnêteté, c’est une question de fonctionnalité. L’extérieur en papier kraft symbolise la durabilité au point de vente. La barrière intérieure préserve le produit. La clé réside dans l’honnêteté : ne prétendez pas qu’il s’agit de “ papier 100% ” alors qu’il y a une doublure en PE à l’intérieur. Présentez-le comme “ à base de papier avec une couche interne protectrice ” et les consommateurs comprendront ce compromis.
Matériaux barrières — Adapter la structure du film aux points faibles de vos bonbons
Voici une phrase qui mérite d'être affichée sur votre écran : Adaptez votre film aux vulnérabilités réelles de votre produit, et non aux spécifications les plus élevées disponibles. Chaque couche supplémentaire dans un stratifié augmente le coût. Si une structure à deux couches protège suffisamment vos bonbons, un fournisseur qui vous propose un composite à cinq couches cherche soit à gonfler sa marge, soit ne connaît pas suffisamment votre produit pour définir les spécifications adaptées.
Le tableau ci-dessous répertorie sept types courants de confiseries, en indiquant leurs principales menaces et les structures d'emballage optimales. Utilisez-le comme point de départ pour vos discussions avec vos fournisseurs — et non comme une réponse définitive. Le climat de votre marché cible, l'itinéraire d'expédition et la durée de conservation prévue sont autant de facteurs qui influencent le choix final. Un bon fournisseur effectue des tests de simulation de durée de conservation avant de valider définitivement votre structure d'emballage.
| Type de bonbon | Menace principale | Structure recommandée pour un film | Objectif clé de performance | Durée de conservation habituelle |
|---|---|---|---|---|
| Bonbons durs (bonbons aux fruits, pastilles à la menthe) | Humidité → sensation collante | BOPP/PVDC ou PET/VMPET/PE | MVTR < 1 g/m²/jour | 12 à 18 mois |
| Chocolat nature | Lumière + migration des graisses → efflorescence | Papier d'aluminium/PE ou VMPET opaque/PE | OTR < 1, blocage total de la lumière | 12 à 24 mois |
| Chocolat fourré (aux noix, à la crème) | Oxygène → rancissement + migration des graisses | Coextrusion PET/AL/PE ou EVOH | OTR < 0,5, MVTR < 1 | 9 à 12 mois |
| Bonbons gélifiés et gelées | Migration bidirectionnelle de l'humidité → durcissement ou adhérence | PET/VMPET/PE ou PET/EVOH/PE | MVTR 1–3, barrière modérée à l'O₂ | 9 à 12 mois |
| Nougat et caramel | Humidité → perte de texture moelleuse | PET/AL/PE ou film métallisé à haute barrière | MVTR < 1 | 6 à 12 mois |
| Bonbons en poudre (enrobage acidulé) | Humidité → agglomération | Laminé PET/VMPET/PE ou feuille d'aluminium pure | MVTR < 0,5, résistant aux perforations | 12 à 18 mois |
| Croquant aux noix et bonbons au sésame | Oxygène + oxydation des huiles | Film barrière en PET/AL/PE ou revêtu de SiOx | OTR < 1, MVTR < 1 | 6 à 12 mois |
Un détail technique qui prend souvent au dépourvu les acheteurs novices : l’EVOH constitue une barrière à l’oxygène exceptionnelle… jusqu’à ce qu’il soit mouillé. Au-delà d’une humidité relative de 80%, le taux de transmission d’oxygène de l’EVOH peut grimper jusqu’à 10 à 50 fois plus haut que sa valeur à l’état sec. C’est pourquoi, dans tout stratifié correctement conçu, l’EVOH est toujours pris en sandwich entre des couches hydrophobes telles que le PE ou le PP. Si un fournisseur vous présente une structure où l’EVOH se trouve à l’extérieur ou à l’intérieur, demandez-lui pourquoi. C’est un signal d’alerte.
Utilisez le tableau ci-dessus comme point de départ. La seule façon d’en avoir la certitude est de réaliser des tests. Demandez des données OTR et MVTR réelles correspondant à la température et à l’humidité auxquelles votre produit sera soumis dans le scénario de distribution le plus exigeant — généralement 38 °C et 90% d’humidité relative pour une simulation accélérée de la durée de conservation (Wipak, 2025).
Comment vos choix de conception influencent les coûts de production — Un retour à la réalité
Aucun blog d'inspiration en design ne vous le dira : chaque choix visuel que vous faites dans Photoshop ou Canva a un coût qui vous attend en aval. La bonne nouvelle, c'est que savoir quels leviers ont le plus d'impact sur les coûts vous permet de faire des compromis intelligents : obtenir 90% d'impact visuel pour 60% de budget. Voici les trois principaux facteurs de coût, classés par ordre d'impact financier.
Méthode d'impression — Le principal facteur d'influence sur les coûts
C'est le volume de vos commandes qui détermine la technologie d'impression à adopter. Si vous vous trompez dans ce choix, soit vous payez beaucoup trop cher, soit vous vous retrouvez prisonnier d'un processus incapable de s'adapter à votre croissance.
Héliogravure C'est la méthode traditionnelle par excellence. Elle consiste à graver votre motif sur des cylindres métalliques — un par couleur. Un motif à huit couleurs nécessite donc huit cylindres, dont le coût varie entre 800 et 3 000 yens chacun. Avant même qu'un seul sachet ne sorte de la chaîne de production, vous avez déjà dépensé entre 6 400 et 24 000 yens en outillage. Le coût unitaire baisse fortement à mesure que le volume augmente, ce qui fait de l’héliogravure l’option la moins chère à partir d’environ 50 000 unités. Mais pour une start-up qui lance cinq parfums de bonbons avec un emballage différent par référence ? Cela représente 5 × 8 cylindres, soit 40 cylindres. À 1 500 yens en moyenne, vous en êtes déjà à 60 000 yens de frais de matrice avant même que la production ne commence.
Impression flexographique utilise des plaques en polymère à la place des cylindres métalliques. Le coût par plaque est moins élevé (500 à 1 500 yens), mais la fidélité d'impression est légèrement inférieure, notamment pour les dégradés fins et les photos. Cette technique se situe à mi-chemin : son coût de mise en route est inférieur à celui de l'héliogravure, et son coût unitaire est inférieur à celui de l'impression numérique pour des volumes moyens (10 000 à 50 000 unités).
Impression numérique élimine complètement les plaques. Les presses HP Indigo impriment directement à partir de fichiers numériques, couvrant environ 97% de la gamme de couleurs Pantone, sans aucun coût d’outillage ni quantité minimale de commande. Dix couleurs coûtent le même prix que trois. Trente références avec des visuels différents ? Aucune configuration supplémentaire n’est nécessaire. Cela change complètement la donne pour les marques de confiseries proposant de nombreuses références et les lancements saisonniers : vous ne payez plus de “ surcoût lié à la diversité ” sur les emballages.
| Méthode d'impression | Coût de mise en route (conception en 8 couleurs) | Meilleure plage de volume | Échelle des coûts par couleur | Délai de livraison |
|---|---|---|---|---|
| Héliogravure | 6 400 à 24 000 yens | Plus de 50 000 unités | Chaque couleur coûte entre 800 et 3 000 yens | 3 à 4 semaines (y compris la fabrication des plaques) |
| Flexographique | 4 000 à 12 000 yens | 10 000 à 50 000 unités | Chaque couleur coûte entre 500 et 1 500 yens. | 2 à 3 semaines (y compris la fabrication des plaques) |
| Numérique | 0 ¥ | 500 à 10 000 unités | Pas de surcoût par couleur | 7 à 10 jours |
Un exemple concret permet d’illustrer cela. Imaginons que vous lanciez cinq références de bonbons durs aux fruits — fraise, citron, myrtille, pomme, raisin — avec 1 000 sachets de chaque pour un test de marché. Héliogravure : 40 plaques × 1 500 yens = 60 000 yens avant même d’avoir produit un seul sachet. Impression numérique : 0 yen de frais de plaques, les cinq visuels sont directement envoyés à l'imprimerie, et tout est expédié en une semaine environ. L'impression numérique ne permet pas seulement de réaliser des économies, elle réduit également les risques liés au lancement. Si la saveur myrtille est un échec, vous n'aurez pas investi le coût d'une seule plaque dans ce produit.
Pour les marques se trouvant précisément dans cette situation — références multiples, volumes de lots d'essai ou rotations saisonnières —, un fabricant d'emballages souples axé sur le numérique élimine totalement l'obstacle que représentent les coûts de clichés. Grâce aux presses HP Indigo 20000 et 25000 offrant une correspondance Pantone de 97%, à l’absence de frais d’outillage, à des quantités minimales de commande à partir de 500 pièces et à des délais d’exécution de 7 à 10 jours ouvrés, le modèle de production initialement conçu pour les clients de l’héliogravure à grand volume convient désormais également aux start-ups et aux marques de niche. Découvrez comment cette approche a aidé des marques similaires à gérer le lancement de plusieurs références dans ces Études de cas sur les emballages, ou découvrir les détails techniques de impression numérique pour les emballages souples.
Les couches de matériaux — Quand le “ toucher haut de gamme ” a un coût réel
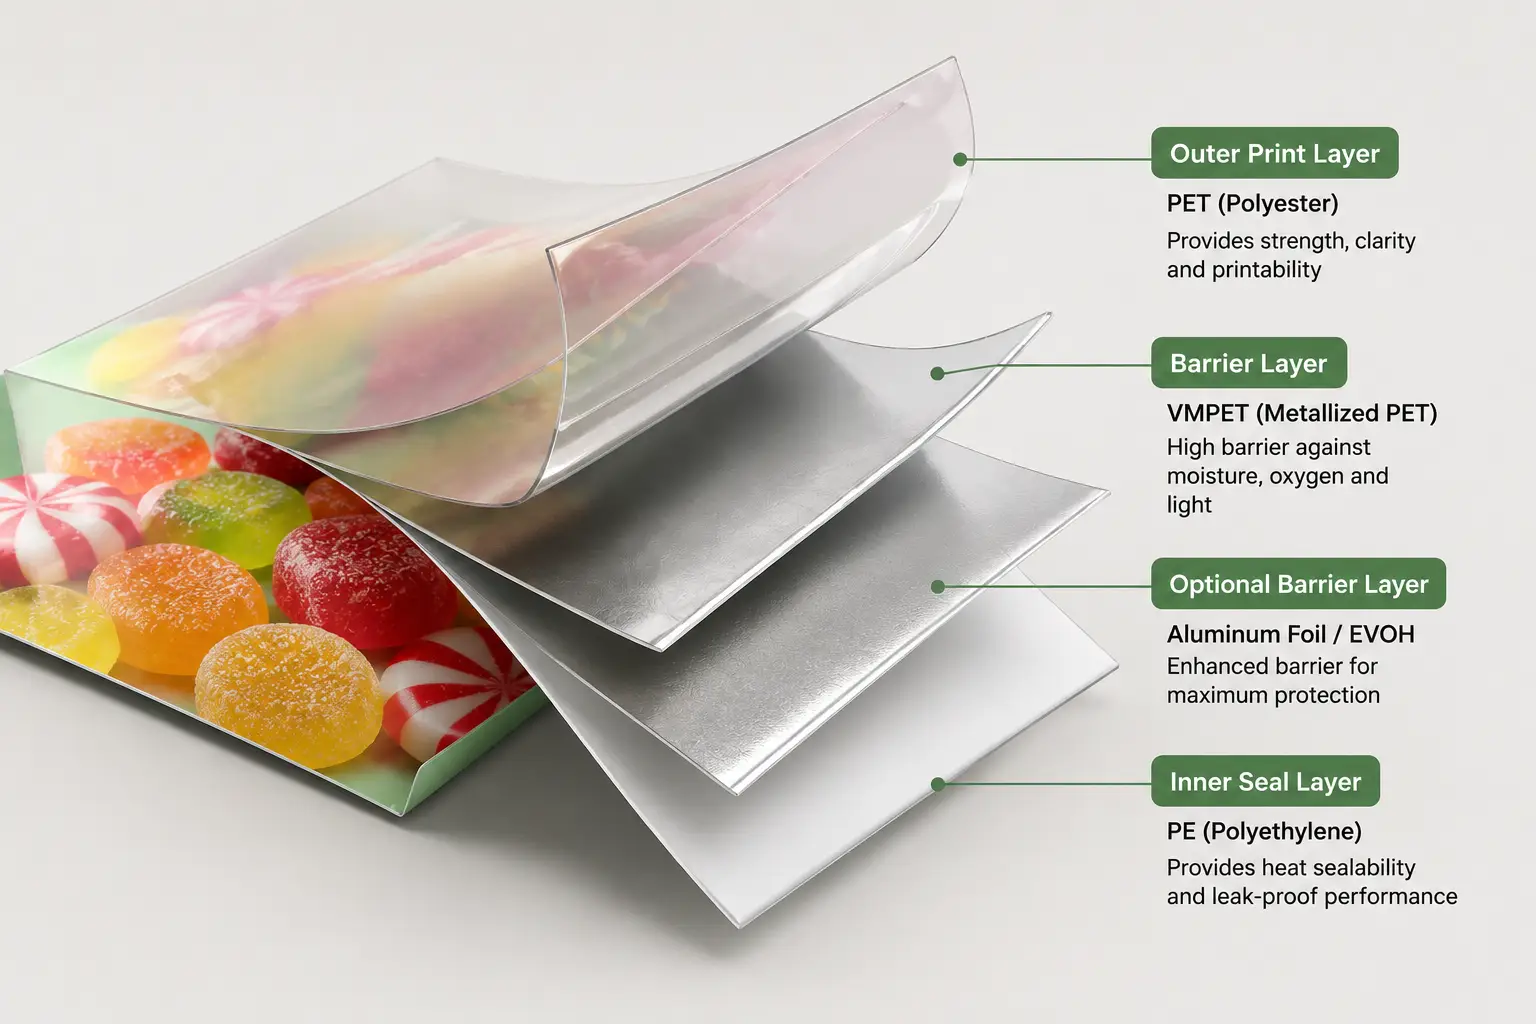
Le sac que vous tenez dans la main n'est presque jamais constitué d'une simple feuille de plastique. Il s'agit d'un matériau stratifié : plusieurs couches ultra-fines collées les unes aux autres, chacune remplissant une fonction spécifique. Apprenez à décrypter cette structure et vous donnerez immédiatement l'impression d'être un acheteur averti lorsque vous discuterez avec vos fournisseurs.
Une structure de base à deux couches — du PET pour la surface d’impression à l’extérieur, du PE pour le thermoscellage à l’intérieur — coûte environ 0,30 à 0,50 yen par sachet pour les formats courants d’emballage de bonbons. Ajoutez une couche barrière métallisée au milieu (VMPET) et vous passez à 0,50–0,80 yen. Optez pour une structure à quatre couches avec une feuille d’aluminium et du nylon pour la résistance à la perforation, et le prix se situe entre 0,80 et 1,50 yen. Chaque couche ajoute à la fois le coût du matériau et celui du laminage.
Ces trois couches barrières courantes couvrent une large gamme de rapports performance/prix. Papier d'aluminium (7 à 9 microns) offre une perméabilité quasi nulle — la référence absolue pour le chocolat et les produits sensibles à l'oxygène — mais il est opaque (sans fenêtre) et ne peut pas être intégré aux filières de recyclage classiques. PET métallisé (VMPET) dépose une couche d’aluminium d’une épaisseur d’un micron sur du PET transparent. On obtient ainsi une transparence partielle et une bonne barrière — sans être parfaite —, à un coût et un poids inférieurs à ceux de la feuille d’aluminium. EVOH Il s'agit d'une barrière à l'oxygène transparente, d'une épaisseur de seulement 3 à 5 microns, prise en sandwich entre deux couches de PE. Mais n'oubliez pas la sensibilité à l'humidité évoquée dans la section « Matériaux barrières ».
L'épaisseur est le facteur de coût dont personne ne parle. Passer d'une épaisseur totale de 80 microns à 100 microns augmente votre coût des matériaux d'environ 5 à 81 TP3T. La différence de “ toucher haut de gamme ” est réelle mais non linéaire : le passage de 80 à 100 microns procure une sensation nettement plus consistante. De 120 à 150 microns ? À peine perceptible. Si votre sachet semble épais et luxueux, il y a de fortes chances que la couche de scellage en PE soit passée de 50 à 80 microns, ce qui ajoute environ 0,06 ¥ par sachet. Sur un bonbon vendu 3 ¥ au détail, cela représente 21 TP3T de votre chiffre d’affaires qui disparaissent dans du plastique que le consommateur ne remarque jamais consciemment. La prochaine fois que vous tiendrez un échantillon entre vos mains, demandez : “ Quelle est l’épaisseur de la couche de PE ? ” Vous donnerez ainsi l’impression d’être quelqu’un qui mérite des réponses honnêtes.
Finitions de surface et options — Ces petits détails qui font toute la différence
Considérez les finitions de surface comme du maquillage. Mat C'est le fond de teint : une amélioration discrète qui donne à l'ensemble un aspect plus haut de gamme, pour un surcoût d'environ 0,02 à 0,05 yen par sac. Toucher doux Ce revêtement est un véritable plaisir pour les sens : votre sac a un toucher velouté, ce qui représente un surcoût de 0,08 à 0,15 yen. Vernis UV sélectif C'est comme du rouge à lèvres : une touche ultra-brillante sur votre logo ou un élément visuel clé, entre 0,08 et 0,20 ¥, d'une efficacité redoutable lorsqu'elle est utilisée avec parcimonie. Holographique/métallisé Ces finitions constituent le look de soirée ultra-glamour — supplément de 0,05 à 0,15 ¥, très présentes en rayon, on en fait facilement trop.
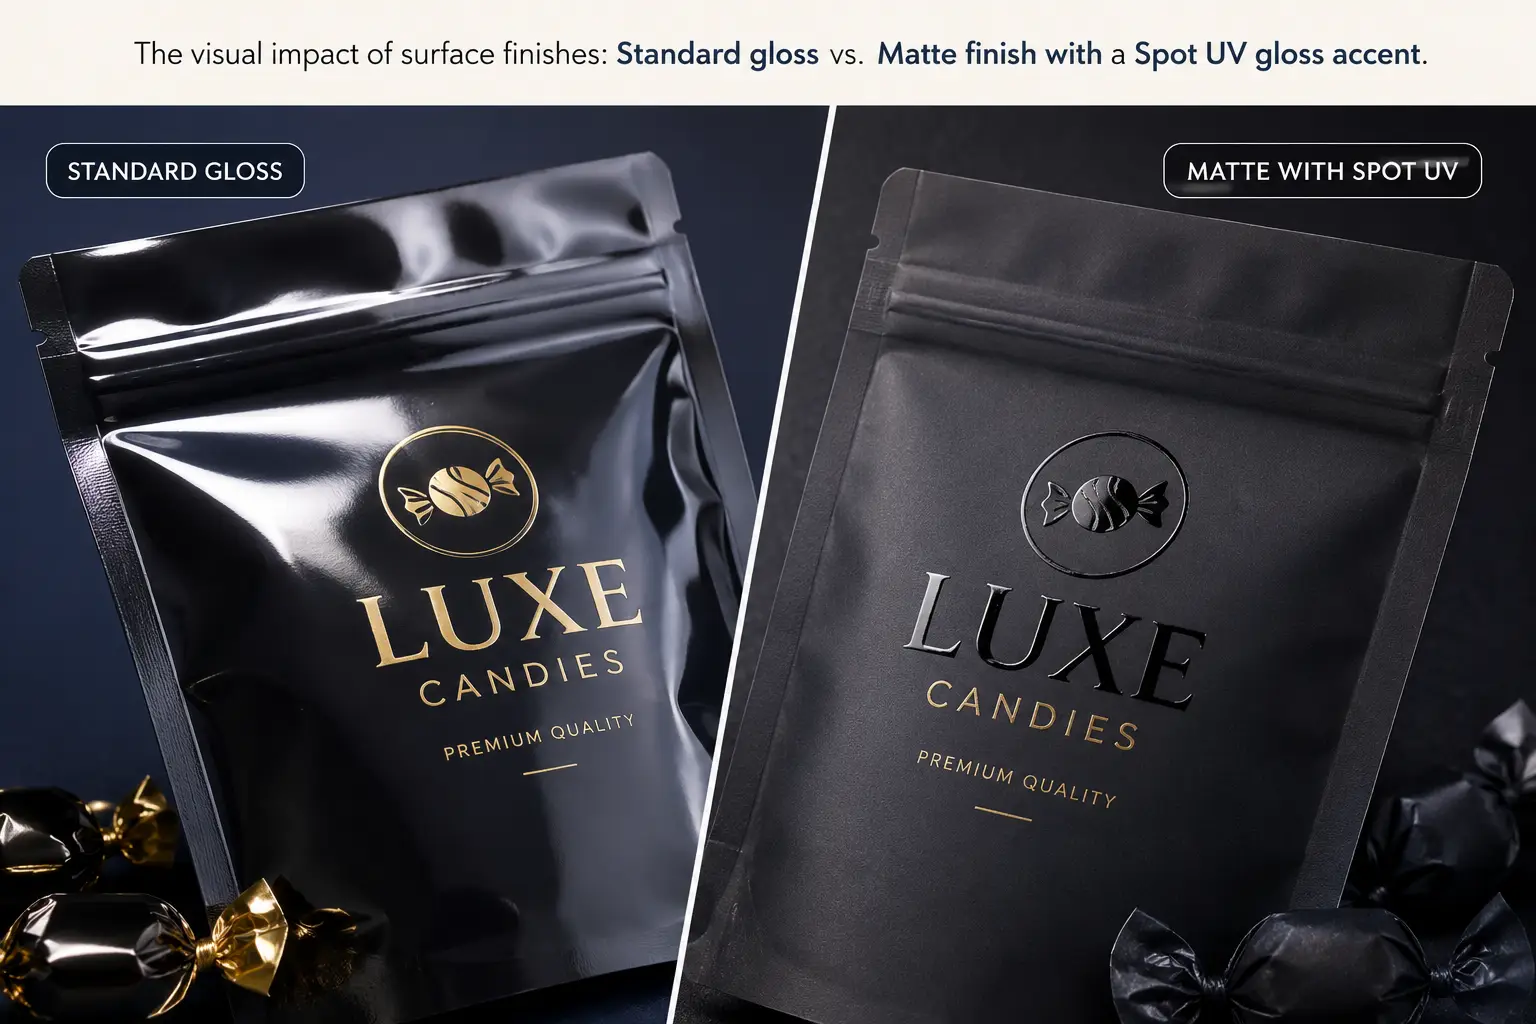
La stratégie gagnante pour les marques soucieuses de leur budget : une base mate + une finition contrastante sur votre logo. Vous obtenez ainsi 80% de l'aspect haut de gamme pour une fraction du coût de l'approche “ tout brillant ”.
Les options fonctionnelles font rapidement grimper le prix. Une fermeture à glissière à pression ajoute entre 0,08 et 0,20 ¥. Une encoche de déchirement ne coûte que quelques centimes. Un trou de suspension est pratiquement gratuit : il est découpé au laser lors de la fabrication du sac. Les coins arrondis, en revanche, nécessitent une matrice spécifique : un coût d'outillage de 200 à 500 yens, ainsi qu'un léger ralentissement de la production. Aucun de ces choix n'est mauvais en soi. L'essentiel est de savoir lesquels sont réellement appréciés par votre client, par opposition à ceux que vous ajoutez simplement parce que “ les marques haut de gamme en sont équipées ”.”
De la maquette numérique à la livraison : à quoi ressemble un cycle de production sans accroc
Vous avez choisi votre format, défini la structure de votre film et finalisé votre maquette. Le compte à rebours commence. Voici à quoi ressemble concrètement un calendrier de production bien mené — et où se trouvent les pièges courants.
Jours 1 et 2 : Épreuves numériques. Votre fichier de conception est transmis à l’équipe de prépresse de l’imprimerie. Dans un délai de 24 à 48 heures, vous recevez une épreuve numérique. C’est là que la plupart des nouveaux clients commettent une erreur : ils valident le projet en se basant sur ce qu’ils voient à l’écran. Ne le faites pas. Les épreuves numériques ne reflètent qu’à environ 85–90% la précision des couleurs de l’impression finale. Les 10 à 15 % manquants correspondent à l'écart entre la lumière RVB émise par votre écran et les encres CMJN déposées par la presse. La seule façon de vérifier les couleurs est de réaliser une épreuve d'impression physique, c'est-à-dire de produire un petit lot (200 à 500 sacs) sur la machine de production réelle. Pour les marques ayant des normes de couleur strictes, sauter cette étape se fait à vos risques et périls.
Jours 3 à 10 : Production (impression numérique). Avec l'impression numérique, une fois que vous avez donné votre accord, les fichiers sont directement transmis à la presse HP Indigo. L'impression, le pelliculage, le découpage et la confection des sacs s'enchaînent ; l'ensemble du processus est achevé en 7 à 10 jours ouvrés. Pour l'héliogravure traditionnelle, il faut compter deux à trois semaines supplémentaires pour la gravure des cylindres avant même que l'impression ne commence, ce qui porte le délai total à 23-25 jours ouvrés.
Au cours de la production : contrôle qualité. Une usine compétente effectue au moins six tests par lot : adhérence entre les couches, résistance à la perforation, résistance à la traction, résistance à l'éclatement, test de chute et inspection visuelle complète. Vous devriez recevoir un rapport de contrôle qualité contenant ces résultats. Si votre fournisseur ne vous l'envoie pas de sa propre initiative, demandez-le-lui. S'il n'est pas en mesure de vous le fournir, considérez cela comme un signal d'alerte.
Livraison. Les emballages souples sont facturés au volume et non au poids. Ces sachets verticaux surdimensionnés qui avaient l’air si bien sur la maquette ? Leur transport coûte disproportionnellement plus cher, car les sachets vides occupent presque autant d’espace dans le conteneur que ceux qui sont remplis. Tenez compte dès le départ du poids volumétrique dans vos choix de format.
Réception. Conservez les emballages souples imprimés dans un endroit frais et sec — idéalement entre 20 et 25 °C et à un taux d'humidité relative inférieur à 60%. Une chaleur excessive peut ramollir les couches de PE et provoquer un collage (les sachets se collent les uns aux autres). Une humidité élevée détériore les revêtements extérieurs en papier. Conservez-les dans leurs cartons d'expédition d'origine jusqu'à leur utilisation, à l'abri de la lumière directe du soleil.
Passer du concept à l’emballage fini prend environ deux à quatre semaines avec un fournisseur privilégiant le numérique, contre deux à trois mois avec l’héliogravure traditionnelle. La différence de rapidité n’est pas seulement une question de patience. Pour les lancements de confiseries saisonnières, les promotions de la Saint-Valentin ou les projets pilotes de test de marché, un délai plus court fait toute la différence entre respecter votre fenêtre de lancement et la manquer. Si vous êtes prêt à découvrir quels seraient les délais de production pour votre projet spécifique, contactez-nous pour obtenir un échantillon gratuit et un devis personnalisé à l'adresse Pack Baishen — un fabricant d'emballages souples axé sur le numérique qui propose des emballages sur mesure pour confiseries en 7 à 10 jours ouvrés, avec des échantillons de pré-production gratuits et un service client réactif qui répond aux demandes dans un délai de 8 heures.