Pourquoi certains matériaux d'emballage issus de lots d'emballages souples réussissent-ils les tests de migration, tandis que d'autres, qui semblent identiques, entraînent des rappels de produits et des pertes se chiffrant en milliers de dollars ?
De nombreux propriétaires de marques et responsables des achats considèrent les essais sur les emballages alimentaires comme un risque ou un pari. On crée un modèle, on l'envoie à SGS ou à Intertek, et on espère qu'il sera validé. En cas d'échec, on peut se retrouver avec pour seule information un rapport technique contenant peu de données.
En réalité, la plupart des laboratoires d'essais se heurtent à des obstacles quasi insurmontables pour se mettre en conformité. La conformité est généralement déterminée à partir des spécifications du projet.
La réussite des essais dépend avant tout d'un cahier des charges d'achat bien rédigé, et non de l'essai lui-même. Sans les matériaux d'emballage alimentaire adaptés, notamment les résines brutes, les adhésifs, les encres et autres matériaux destinés à entrer en contact avec les denrées alimentaires, ces tests ne feront que vous obliger à acheter davantage d'emballages, de matériaux et généreront davantage de déchets.
Ce guide a pour objectif de vous aider dans votre processus d’achat afin de garantir la sécurité des produits et la sécurité des consommateurs. Il ne vous expliquera pas comment réaliser une analyse chimique. Il vous indiquera plutôt comment définir les spécifications de vos matières premières dans un appel d’offres (RFQ) et quels documents importants vous devez exiger de votre fournisseur. Cela vous permettra de vous assurer que vos produits alimentaires finis sont conformes aux réglementations de la FDA, de l’UE et aux autres normes internationales en matière de sécurité alimentaire avant qu’ils ne soient envoyés au laboratoire d’essais.
Les principaux types de tests d'emballage alimentaire à connaître
Si vous effectuez une recherche sur Internet avec les mots-clés “ essais d'emballages alimentaires ”, vous découvrirez une grande variété de services d'essais. Vous devrez être en mesure de faire la distinction entre les essais de sécurité (conformité) et les essais de fonctionnalité (performance) lorsque vous vous adresserez à votre fournisseur.
Voici quatre domaines essentiels que vous devriez inclure dans votre vocabulaire relatif au contrôle qualité concernant les différents types d'emballages :
- Essais de migration chimique : Il s'agit de l'élément principal de la conformité réglementaire (FDA/UE). Ces essais consistent à évaluer si les composants chimiques de l'emballage se transfèrent dans les aliments, et de quelle manière.
- Migration globale (OM) : Les essais de migration globaux permettent de mesurer l“” inertie » totale, c'est-à-dire l'absence de réactivité chimique, du matériau.
- Migration spécifique (SM) : Les essais spécifiques de migration permettent de mesurer la présence de substances chimiques préoccupantes (par exemple, le BPA, les phtalates, les métaux lourds). Des techniques de laboratoire avancées, telles que la GC-MS (chromatographie en phase gazeuse couplée à la spectrométrie de masse), sont souvent utilisées dans ce cadre.
- Essais physiques et mécaniques : Les essais physiques permettent de s'assurer que le sac résistera à la chaîne logistique et au transport sans subir aucun dommage matériel.
- Résistance à la traction & Allongement (ASTM D882) : Quelle force faut-il exercer pour casser le film ?
- Résistance à la perforation (ASTM F1306) : Le film résiste-t-il aux perforations causées par des objets pointus, comme de la viande avec des os ou les bords des pâtes ?
- Coefficient de frottement (COF) : Le film présente-t-il le bon degré de glissance ? S'il est trop glissant, cela peut entraîner l'effondrement des piles, et s'il est trop collant, cela peut provoquer des bourrages dans les machines.
- Contrôle de l'étanchéité des joints : La qualité d'un film dépend entièrement de celle de ses joints.
- Résistance à l'éclatement (ASTM F1140) : Les paquets sont gonflés jusqu’à ce qu’ils éclatent, ce qui permet de mettre au jour leur point faible.
- Pénétration du colorant : Pour détecter d'éventuels canaux ou vides microscopiques au niveau de la zone d'étanchéité, celle-ci est remplie d'un liquide coloré.
- Essais de performance des barrières : Un test permettant de déterminer la durabilité et la durée de conservation de votre produit dans diverses conditions environnementales.
- Taux de transmission d'oxygène (OTR) : Quelle quantité d'oxygène traverse le film ? C'est important pour empêcher le rancissement des fruits à coque et de la viande séchée.
- Taux de transmission de la vapeur d'eau (WVTR) : Quelle quantité d'humidité entre ou sort. Il est important de veiller à ce que les pastilles déshydratantes restent croustillantes et que les poudres restent sèches.
Afin de garantir la qualité et la commercialisation de vos produits, il est nécessaire de réaliser des essais physiques et des tests de barrière. Les essais chimiques permettent de s'assurer que vos produits sont conformes à la législation. Les sections suivantes de ce guide sont consacrées spécifiquement à la conformité chimique, car il s’agit de l’aspect le plus souvent négligé lors du choix des matériaux.
Normes mondiales relatives aux essais sur les emballages alimentaires : FDA, UE et autres
Avant d'aborder en détail les spécifications relatives aux matériaux utilisés, nous devons d'abord poser les bases nécessaires à la compréhension des lois et réglementations applicables dans le secteur agroalimentaire. Même si votre marque commercialise ses produits dans une région spécifique, la chaîne d'approvisionnement est internationale. La connaissance des différents maillons de la chaîne d'approvisionnement permet de formuler les bonnes questions concernant les essais de contact alimentaire.
Voici un bref aperçu des trois principaux cadres réglementaires que vous rencontrerez :
| Région | Norme réglementaire | Mécanisme de base | Points clés à prendre en compte pour les acheteurs |
| États-Unis 🇺🇸 | FDA 21 CFR 177 | “La rubrique ” Conditions d'utilisation » examine si la matière première est adaptée à des conditions physiques spécifiques (par exemple, remplissage à chaud ou stockage à basse température). | Assurez-vous que les matériaux sont certifiés pour votre condition d'utilisation spécifique (par exemple, condition B pour l'eau bouillante, condition E pour la température ambiante). |
| UE 🇪🇺 | Règlement (UE) N° 10/2011 | “ Liste positive ” et SML : le fonctionnement repose sur une liste stricte de substances autorisées. L'accent est particulièrement mis sur les limites de migration spécifiques (SML) des substances chimiques toxiques et nocives. | Veillez tout particulièrement à respecter les limites de migration globale (OM) et surveillez de près les amines aromatiques primaires (PAA) présentes dans les stratifiés. |
| Chine 🇨🇳 | GB Série 4806 | Le Système harmonisé associe les exigences générales en matière de sécurité des consommateurs (4806.1) à des normes spécifiques relatives aux matériaux (par exemple, 4806.7 pour les matières plastiques). | Assurez-vous que le matériau est conforme au code GB spécifique correspondant à votre type de résine (par exemple, PE, PET ou PP). |
Ce guide s'appuie sur les normes du titre 21 du CFR de la FDA à titre d'exemple, mais le raisonnement reste valable quelle que soit la réglementation appliquée. Que ce soit aux États-Unis, en Europe ou en Asie, les causes profondes des défaillances seront toujours les mêmes, qu'il s'agisse de contaminants dans la résine, d'adhésifs n'ayant pas réagi ou d'encres qui déteignent. Disposer d'un cahier des charges des matériaux conforme aux normes de la FDA permet généralement de respecter les réglementations internationales en matière d'analyses des substances soumises à restriction visant à protéger la santé humaine.
Pourquoi les spécifications des matériaux sont plus importantes que le rapport d'essai
Pour de nombreux clients, le rapport d'essai constitue l'étape finale de la chaîne logistique. Cela pose problème, car il s'agit d'une démarche réactive. Au moment où le rapport est établi, le film a déjà été extrudé, imprimé, laminé et durci. Si le rapport s'avère négatif, l'ensemble du lot de production est alors destiné à la mise au rebut.
Le principal problème lié aux emballages souples est la migration. La migration désigne le passage de substances chimiques du matériau d'emballage vers les aliments.
D'après le cahier des charges, il existe deux types de migration qui doivent être maîtrisés :
- Migration globale (OM) : Quantité totale de substances non volatiles qui migrent dans les aliments. Cet indicateur reflète l'inertie générale du plastique.
- Migration spécifique (SM) : Le transfert de substances spécifiques, souvent dangereuses (telles que les monomères, les additifs ou les métaux lourds).
Une erreur dans la rédaction d’une nomenclature (BOM) peut entraîner un risque de dépassement de la limite de migration spécifique (SML). Prenons l’exemple d’un fournisseur qui utilise un adhésif bon marché pour réduire ses coûts. Cet adhésif pourrait contenir des amines aromatiques primaires (PAA). Aucun test en laboratoire ne peut “ remédier ” à ce problème. Le test se contente de constater la présence de la contamination. Pour éviter cela, l’entreprise doit privilégier la définition des spécifications plutôt que la simple vérification.
Étape 1 : Définition de la couche autorisée à entrer en contact avec les aliments
La couche d'étanchéité est l'élément le plus crucial de la structure de votre emballage souple. C'est la seule couche qui soit en contact physique direct avec votre produit. Si cette couche est endommagée, c'est la qualité des aliments qui est compromise.
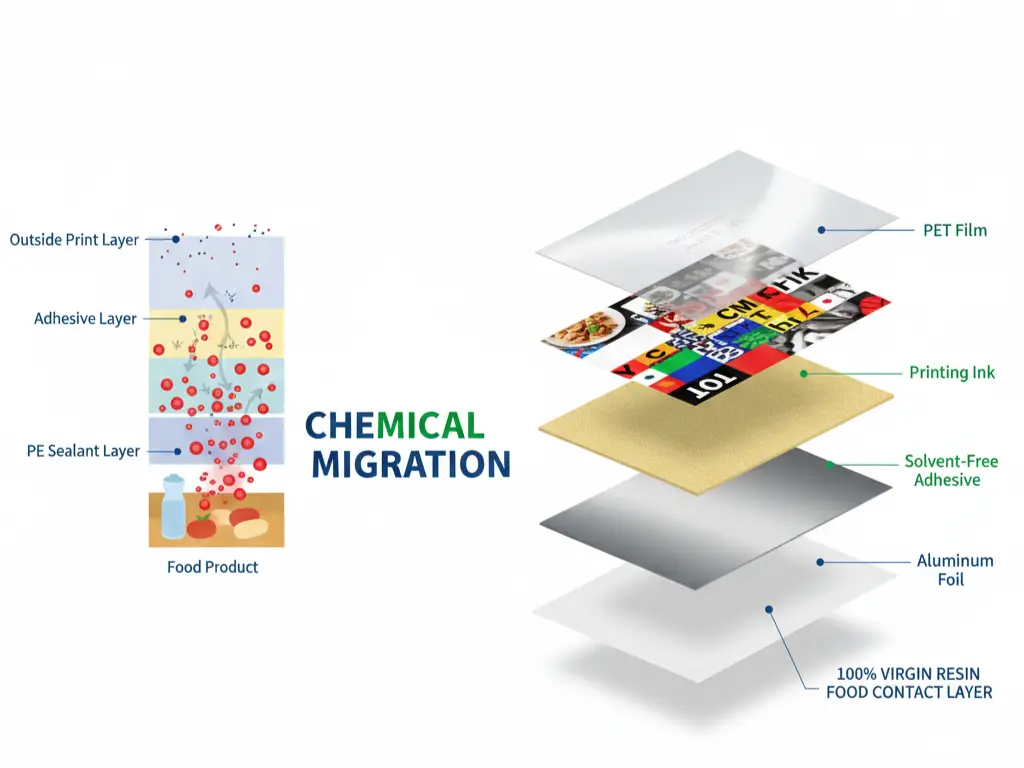
Utiliser exclusivement des résines vierges 100% pour éviter le syndrome NIAS
Vos contrats d'approvisionnement doivent comporter une clause non négociable stipulant que “ la couche en contact avec les aliments doit être composée de résine vierge 100% ”.”
Avec l'essor des tendances en matière de développement durable, on observe une pression croissante en faveur de l'utilisation de matériaux recyclés post-consommation (PCR). Si le PCR est idéal pour les couches externes d'un sachet (la bande imprimée), il présente toutefois des risques importants au niveau de la couche en contact avec le produit.
Le risque réside dans les NIAS (substances ajoutées de manière non intentionnelle). Les matériaux recyclés proviennent d'un flux de déchets dont la gestion n'est pas parfaite. Les matériaux issus de matières recyclées post-consommation (PCR) peuvent encore contenir des traces de substances chimiques antérieures, telles que des détergents, des huiles non alimentaires, des produits de dégradation résultant d'un traitement thermique, etc.
Si ces substances chimiques se retrouvent dans la couche de barrière, elles contamineront les denrées alimentaires. Il s’agit de contaminants imprévisibles qui font échouer les tests. Le recours à une résine vierge de type 100%, telle que le LDPE, le CPP ou le BOPP, permet d’éliminer ce problème.
Indiquer les propriétés des aliments pour contrôler les additifs
L'une des erreurs les plus courantes dans le domaine des achats consiste à ne pas communiquer les détails du produit au fournisseur d'emballages. Pour que les essais sur les emballages alimentaires soient concluants, le fournisseur doit connaître le contenu du sachet.
Les films plastiques ne sont pas glissants par nature ; ils sont collants. Pour faciliter l'écoulement lors des traitements à grande vitesse, les fabricants y ajoutent des agents lubrifiants (tels que l'érucamide) qui migrent vers la surface.
Toutefois, les tests de migration sont effectués en fonction de vos aliments.
- Aliments acides : Peut interagir avec les couches d'aluminium.
- Aliments gras/huileux (noix, aliments pour animaux) : Les graisses agissent comme un solvant. Elles “ extraient ” les additifs du plastique.
La communication avec le fournisseur est essentielle, notamment en ce qui concerne le type d’emballage utilisé pour vos noix grillées et huilées. La plupart des fournisseurs utilisent des emballages bon marché, dotés d’un revêtement polymère riche en additifs glissants. Si les exigences relatives à l’emballage ne sont pas clairement communiquées au fournisseur, ces additifs glissants en excès risquent d’être extraits lors des essais utilisant un simulant alimentaire gras, tel que l’éthanol. Un rapport indiquant un niveau d“” extractibles » supérieur à la limite acceptable pourrait entraîner un échec.
Étape 2 : Choisir le bon film de plastification pour éviter les résidus
Les emballages souples sont constitués de plusieurs matériaux superposés, maintenus ensemble par des adhésifs. Ces adhésifs constituent une source potentielle de non-conformité “ invisible ”. Des substances chimiques peuvent migrer à travers les couches internes de l'emballage et se retrouver dans les aliments, en particulier si l'adhésif n'est pas de bonne qualité.
Pourquoi opter pour le pelliculage sans solvant ?
Le type de stratifié le plus couramment utilisé fait appel à des adhésifs à base de solvants, composés d'un adhésif dissous dans un solvant chimique, tel que l'acétate d'éthyle. Les panneaux passent ensuite dans un séchoir, destiné à évaporer tout solvant résiduel.
Malheureusement, la quantité de solvants résiduels dépend de la vitesse de production et de la température dans le séchoir, et ceux-ci restent piégés dans le produit laminé. Ces solvants peuvent ensuite migrer vers les aliments, provoquant l'apparition de saveurs indésirables et entraînant l'échec aux tests de migration spécifiques exigés par la FDA et l'UE.
La technologie sans solvant repose sur l'utilisation d'un adhésif à deux composants qui durcit par réaction chimique et non par séchage. L'absence de solvant élimine tout risque de rétention de solvant. Cette méthode est la plus sûre en matière de conformité aux normes d'emballage alimentaire et s'impose progressivement comme la solution privilégiée pour la plupart des emballages alimentaires, y compris les sachets destinés aux boissons.
Spécifier des adhésifs aliphatiques pour les sachets stérilisables en autoclave
Si vous achetez des sachets stérilisables (emballages soumis à une stérilisation à 121 °C ou plus, comme les aliments humides pour animaux de compagnie ou les plats prêts à consommer), les adhésifs classiques ne tiendront pas. La chaleur élevée détruit les liaisons en polyuréthane standard.
Pire encore, l'utilisation d'adhésifs inadaptés à des températures élevées peut entraîner une réaction avec l'eau, avec des effets potentiellement nocifs. Ces effets peuvent notamment inclure le dégagement d'un cancérigène connu, les amines aromatiques primaires (les PAA sont un cancérigène connu). Le règlement européen n° 10/2011 s'applique à la migration des PAA et fixe un seuil très bas (0,01 mg/kg) pour cette migration.
Lorsque vous commandez des sachets stérilisables, vérifiez quels types d’adhésifs sont utilisés. Demandez : “ Utilisez-vous des adhésifs aliphatiques haute performance pour empêcher la formation de PAA pendant le processus de stérilisation ? ” Si les applications de stérilisation contiennent des adhésifs aromatiques, les tests de migration échoueront à coup sûr.
Vérifier les protocoles de durcissement du fournisseur avant l'expédition
La conformité chimique dépend également du temps. Les adhésifs de laminage ont besoin de temps pour se réticuler et se solidifier complètement. Ce processus se déroule dans une salle de durcissement à température contrôlée.
Si un fournisseur se précipite pour respecter un “ délai de livraison de 3 jours ”, il risque d'expédier les rouleaux avant que le durcissement ne soit terminé.
- Un adhésif non durci est chimiquement actif. Il contient des monomères capables de migrer facilement à travers le film.
- Une fois complètement durci, l'adhésif est inerte. Il s'agit d'un plastique solide qui ne migre pas.
Vérifiez le délai indiqué par chaque fournisseur par rapport au temps de durcissement standard, compris entre 48 et 72 heures à une température de 45 à 50 °C. Si un fournisseur affirme pouvoir effectuer une expédition immédiate après le laminage, cela constitue un signal d’alerte en matière de sécurité chimique. Vous devez vous assurer que le certificat d’analyse (COA) précise que les marchandises ne peuvent quitter l’usine qu’une fois le processus de durcissement terminé.
Étape 3 : Conception visant à minimiser les risques de migration
L'encre se trouve généralement à l'extérieur ou enfouie au centre, mais elle constitue une source importante de contamination chimique. Vous devez définir des paramètres de conception et d'impression qui minimisent ce risque.
Encres à faible migration
Les produits sensibles (par exemple, les aliments pour bébés et les produits présentant un rapport surface/volume très élevé) peuvent nécessiter l'utilisation d'encres spéciales, car de petites molécules provenant des photo-initiateurs ou des résines peuvent migrer à travers les couches.
Renseignez-vous auprès de votre fournisseur potentiel : “ Puis-je vous demander si vous proposez des systèmes d'encre à faible migration ? ”
Par rapport aux autres encres, les encres LM sont composées de composants différents et sont plus coûteuses. Elles valent toutefois leur prix, car elles offrent une protection supplémentaire pour les catégories d'aliments à haut risque. Elles sont composées de molécules plus volumineuses, trop grandes pour migrer à travers la matrice plastique, ce qui en fait une alternative plus sûre.
Contrôle anti-compensation
Le décalage se produit lorsque le film imprimé s'enroule sur une bobine, au niveau de ses bords. La face extérieure imprimée du film entre en contact étroit avec la face intérieure de la couche suivante sur la bobine, celle qui est destinée à entrer en contact avec les aliments.
La contamination de la couche en contact avec les aliments résulte du transfert de substances chimiques provenant de l'encre, qui ne sont pas visibles si celle-ci n'est pas complètement sèche ou si la pression d'enroulement est trop forte. Lorsque le consommateur ouvre la bobine pour emballer des aliments, cette couche contaminée entre en contact avec les aliments.
Renseignez-vous auprès de votre fournisseur sur la manière dont il gère la qualité de la mise en registre. Dispose-t-il d’un système adéquat de refroidissement par air et de contrôle de la tension ? Effectue-t-il un test au ruban adhésif ou un test de frottement sur le rouleau pour vérifier l’adhérence de l’encre ?
Liste de contrôle pour les essais sur les emballages alimentaires : les questions à poser à votre fournisseur
Vous n'êtes pas tenu de réaliser ces tests, mais il vous incombe de vérifier les dossiers. Lorsque votre fournisseur potentiel fait l'objet d'un audit, n'oubliez pas de consulter cette liste de contrôle avant d'émettre un bon de commande, afin de garantir la satisfaction des consommateurs.
| Type de document | Points de contrôle essentiels (Que faire Rechercher) | Pourquoi est-ce important ? |
| Rapports d'essais réalisés par des organismes tiers (par exemple, SGS, Intertek) | Date : doit être récente (12 à 24 mois maximum). Conditions : la température et la durée doivent correspondre à votre processus de remplissage (par exemple, 100 °C pendant 30 minutes). Champ d’application : doit indiquer la composition exacte du matériau que vous achetez (par exemple, PET/AL/PE). | Garantit que les données sont à jour et scientifiquement pertinentes pour l'application spécifique de votre produit, et démontre une grande polyvalence. |
| Déclaration de conformité (DoC) | Réglementation : références à des codes spécifiques (FDA 21 CFR 177.1520 ou règlement (UE) n° 10/2011). Conditions d'utilisation : indication explicite des types d'aliments compatibles (acides/gras) et des limites de température. Identification : coordonnées complètes du fabricant et signature. | Il s'agit ici de votre garantie juridiquement contraignante. Un rapport n'est qu'un ensemble de données ; une déclaration de conformité (DoC) constitue un engagement de responsabilité. |
| Certifications d'usine (audit des systèmes) | BRCGS : recherchez les mentions “ Grade A ” ou “ Grade AA ”. Il s'agit de la référence mondiale en la matière. ISO 9001 : certifie la gestion globale de la qualité. HACCP : certifie la mise en place de contrôles issus de l'analyse des risques. | Prouve que l'environnement de l'usine est suffisamment hygiénique pour permettre la fabrication de matériaux destinés à entrer en contact avec des denrées alimentaires sans risque de contamination. |
Obtenez dès aujourd’hui votre rapport « Compliance Pass »
L'inquiétude liée aux tests d'emballages alimentaires n'a pas lieu d'être et signifie simplement qu'il manque quelque chose dans votre processus d'approvisionnement. En vous concentrant sur les résultats de laboratoire comme aboutissement de votre processus d'approvisionnement, vous passez à côté de l'opportunité d'utiliser les intrants les plus efficaces dans ce processus. Les intrants les plus efficaces seraient les intrants de fabrication appropriés : les résines vierges, les adhésifs adaptés et des temps de durcissement contrôlés.
Pour être plus précis, votre fournisseur ne doit pas se contenter d'être un simple fournisseur ; il doit être votre partenaire en matière de conformité.
Pourquoi choisir Baishen Pack ?
Chez Baishen Pack, nous savons que la conformité est une exigence incontournable. En tant que fabricant spécialisé dans les solutions d'emballage souple, nous disposons de certifications complètes délivrées par SGS, BRCGS et Intertek, garantissant que nos processus répondent aux normes internationales les plus strictes en matière de sécurité alimentaire.
Nous allons au-delà du simple respect des normes. Baishen Pack met en œuvre une laboratoire de contrôle qualité interne Nous disposons des moyens nécessaires pour contrôler chaque lot avant qu'il ne quitte notre site. Nous effectuons des tests rigoureux, notamment sur la force d'adhérence entre les couches, la résistance à la perforation, la résistance à la traction, la résistance à l'éclatement et la résistance aux chutes. De plus, avant l'emballage et l'expédition, chaque commande fait l'objet d'un double contrôle visant à vérifier son aspect et l'exactitude des quantités. Cette rigueur interne garantit que, lorsque nos emballages arrivent sur votre chaîne de production, ils fonctionnent parfaitement.
Pour en savoir plus sur nos normes de test rigoureuses, rendez-vous sur notre Capacités en matière d'assurance qualitéliens.
Prêt à sécuriser votre chaîne d'approvisionnement ? Ne perdez pas de temps à essayer de comprendre seul des réglementations complexes. Contactez-nous dès aujourd'hui. Laissez notre équipe d'ingénieurs analyser les spécifications de votre produit et vous fournir un dossier complet de conformité (déclaration de conformité, rapports SGS), ainsi que des recommandations sur les matériaux adaptées à vos besoins, garantissant sécurité et performance.