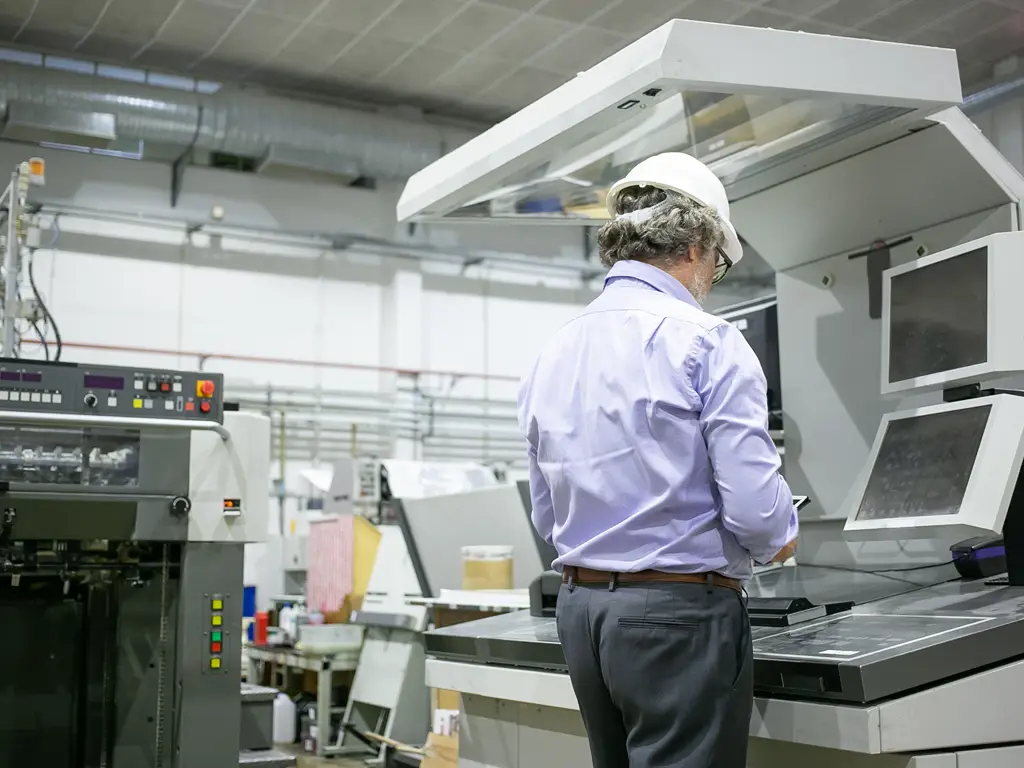
Beim Digitaldruck auf Kunststofffolie wird das Druckmotiv direkt auf die bedruckbare Bahn aufgebracht, die für Beutel, Sachets und Rollenware verwendet wird. Das Verfahren kommt bei Verpackungen für Lebensmittel, Kaffee, Tiernahrung, Nahrungsergänzungsmittel und Körperpflegeprodukte zum Einsatz. Dabei entscheiden das Folienmaterial, die Oberflächenbehandlung, das Farbsystem und die Aushärtungsbedingungen darüber, ob das Bild während der Laminierung, der Weiterverarbeitung und des Vertriebs haften bleibt.
Was Digitaldruck auf Kunststoff eigentlich bedeutet
Beim Digitaldruck für flexible Verpackungen werden vollständige Grafiken auf vorbehandelte Kunststofffolie oder fertiges Beutelmaterial aufgebracht. Er unterscheidet sich von der industriellen Dekoration auf starren Flaschen und Bauteilen, der Hochgeschwindigkeits-Datumscodierung und dem Hobbydruck auf Kunststoffplatten dadurch, dass die bedruckte Bahn anschließend Laminierung, Schneiden, Heißsiegeln, Befüllen und Transport überstehen muss.
„Digital“ bedeutet, dass die Druckmaschine die Datei direkt auf das Bedruckstoff aufbringt. Ein Tintenstrahlkopf oder ein elektrofotografisches Belichtungssystem, wie es in HP Indigo-Druckmaschinen zum Einsatz kommt, trägt das Bild auf, und die Tinte wird mit UV-Licht oder Wärme ausgehärtet. Da weder Druckplatten noch Zylinder im Prozess verwendet werden, entfallen die Kosten für Druckplatten, die Zeit für die Zylindergravur sowie die Notwendigkeit, mehrere Designs mit denselben Druckwerkzeugen zu drucken.
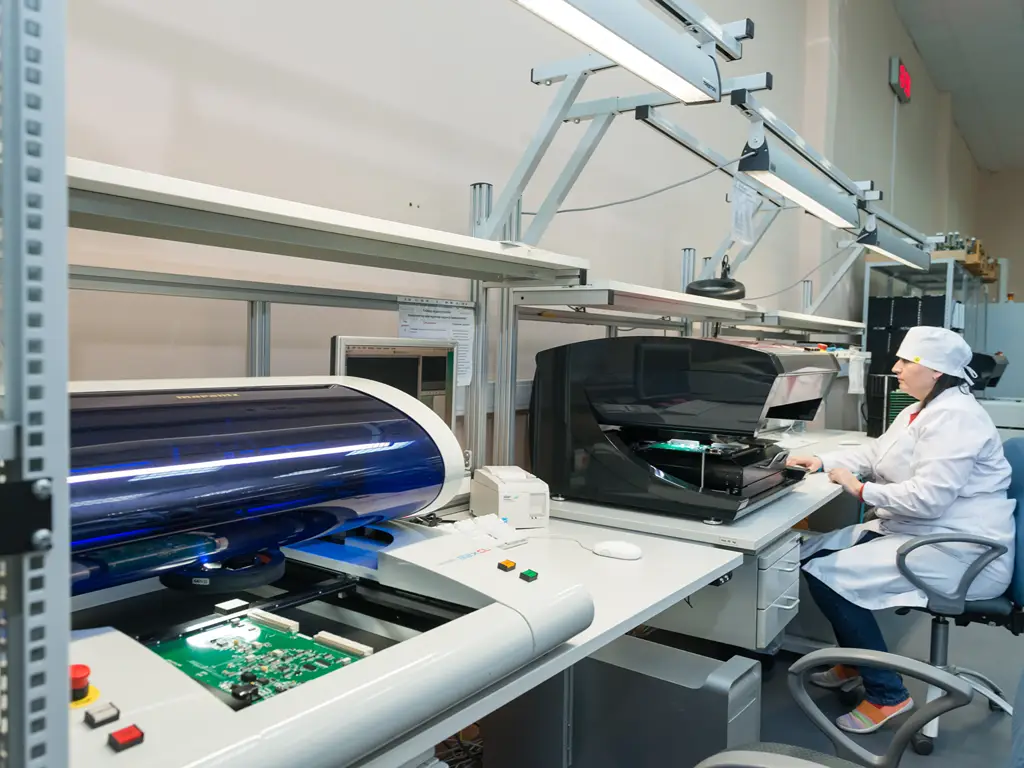
Jedes Druckverfahren hat nach wie vor seinen Platz in einer Beutelfertigungslinie. Der Flexodruck mit seinen Gummi- oder Photopolymerplatten eignet sich effizient für mittlere Auflagen. Der Tiefdruck mit gravierten Zylindern ist bei sehr hohen Auflagen die erste Wahl, bei denen die Stückkosten im Vordergrund stehen. Der Siebdruck deckt Spezialeffekte ab. Die Heißprägung verziert fertige Beutel in kleinen Serien. Der Digitaldruck ist im Bereich kleiner bis mittlerer Auflagen angesiedelt und ist das einzige Verfahren, bei dem jedes Stück als Einzelabdruck behandelt wird – was Seriennummern und gemischte Designs ermöglicht.
Ein gewöhnlicher Bürodrucker kann keine verkaufsfähigen Beutel herstellen. Verpackungsdruckmaschinen verwenden spezielle Druckfarben auf vorbehandelten Folien, und die Oberflächenvorbereitung entscheidet darüber, ob die Druckfarbe die Folie benetzt, sich festsetzt und spätere Weiterverarbeitungsschritte übersteht.
Welche Kunststofffolien sind für digitale Tinte geeignet?
Die Frage “Kann man auf Kunststoff drucken?” ist vergleichbar mit der Frage “Kann man auf Papier drucken?”, ohne dabei zu präzisieren, ob es sich um Hochglanzpapier oder Zeitungspapier handelt. Die Struktur der Folie entscheidet über die Antwort, und eine Beutelfolie ist ein mehrschichtiger Verbund, keine einzelne Folie.
Die äußere Druckschicht entscheidet darüber, ob die Tinte haftet
Kunststoff ist porenfrei, sodass Tinte nicht so in das Material eindringen kann wie in Papier. Sie kann lediglich die Oberfläche benetzen und sich nach dem Aushärten daran festsetzen; eine Benetzung findet nur statt, wenn die Oberflächenenergie der Folie höher ist als die Oberflächenspannung der Tinte, und zwar mit einer gewissen Sicherheitsmarge. Verarbeitern wird empfohlen, die Oberflächenenergie des Substrats 8 bis 10 mN/m über der der aufzutragenden Flüssigkeit zu halten (Umrechnung auf Quartalsbasis, (2025). Unbehandelte Polyolefinfolien liegen deutlich unterhalb dieser Grenze, weshalb es auf ihnen zu Tintenperlen, Verschmierungen oder Ablösungen kommt.
Die Lösung ist eine Koronabehandlung: eine elektrische Entladung, die die Oberflächenenergie der Folie erhöht, sodass Druckfarben und Klebstoffe besser haften können. Die Folienhersteller liefern die für den Druck geeigneten Deckschichten bereits behandelt aus, und die Weiterverarbeiter überprüfen den Wert vor dem Druckvorgang noch einmal. Bei behandelten Polyesterfolien beispielsweise wird für eine zuverlässige Haftung in der Regel ein Wert zwischen 42 und 56 dyn/cm vorgeschrieben (Pilcher Hamilton, 2025). Dies erklärt auch ein bekanntes Problem: Ein Verarbeiter kann Ihren Beutel bedrucken, während dieselbe Druckvorlage auf einem Polypropylen-Bauteil aus dem Büro verschmiert, da die Folie vorbehandelt geliefert wurde, das Bauteil jedoch nicht.
Wie sich PET, BOPP, PE, PA, CPP und PVC voneinander unterscheiden
Folienbezeichnungen sind keine austauschbaren Druckspezifikationen. Jede Polymerart weist unterschiedliche Eigenschaften hinsichtlich der anfänglichen Oberflächenenergie, der Dimensionsstabilität, des Wärmeverhaltens, der Steifigkeit und der Endanwendung auf. Ein und derselbe Farbsatz mag zwar auf mehreren Folien funktionieren, doch müssen der Behandlungsgrad, die Grundierung, die Strategie für die Weißtinte, die Aushärtungsenergie und die Haftungsprüfung auf die jeweilige Außenbahn abgestimmt werden. Ein Verarbeiter sollte daher das bedruckte Laminat freigeben und nicht nur behaupten, dass die Druckmaschine “Kunststoff” bedrucken kann.”
Verhalten von Kunststofffolien auf einer digitalen Verpackungslinie
| Film | Wo es zum Einsatz kommt | Verhalten beim Digitaldruck | Hauptkontrollpunkt |
|---|---|---|---|
| PET / BOPET | Hochwertige Außenbahn für Kaffee-, Nahrungsergänzungsmittel-, Retorten- und Barrierebeutel | Formstabil und gut geeignet für feine Grafiken, den Rückseitendruck sowie die Laminierung nach der Nachbehandlung oder Grundierung | Überprüfen Sie nach der Aushärtung den Behandlungsgrad, die Primer-Kompatibilität und die Haftfestigkeit. |
| Biaxial orientiertes Polypropylen / Mit Monobutylacrylat oxidiertes Polypropylen | Beutel für Snacks, Süßwaren, Trockenlebensmittel und Beutel mit matter Oberfläche | Geringe natürliche Oberflächenenergie; lässt sich gut bedrucken, wenn es frisch behandelt wurde, doch die Behandlung kann während der Lagerung nachlassen | Vor dem Drucken den Dyne-Wert erneut prüfen und die Abriebfestigkeit auf matten Oberflächen überprüfen |
| Polyethylen / Polyethylen niedriger Dichte / Polyethylen mittlerer Dichte | Recycelbare Verpackungen, Einlagen und weiche, flexible Bahnen aus Mono-PE | Sehr geringe Oberflächenenergie und höhere Dehnbarkeit als PET, weshalb die Registerhaltung und die Wärmezufuhr genauer kontrolliert werden müssen | Verwenden Sie eine geeignete Vorbehandlung oder Grundierung und eine Aushärtung mit geringerer Energie, um Verformungen und Verkleben zu vermeiden. |
| PA / Nylon | Vakuumverpackungen, Fleisch, Flüssigkeiten und durchstoßfeste Strukturen | Stabil und formbeständig, jedoch kann die Feuchtigkeitsaufnahme die Verarbeitbarkeit und die Haftfähigkeit beeinflussen | Die Folie gleichmäßig konditionieren und die Haftfestigkeit nach dem Laminieren und der Einwirkung von Feuchtigkeit prüfen |
| CPP | Heißsiegel- und Retortenschichten, gelegentlich eine bedruckbare Außenbahn | Gute Hitzebeständigkeit, aber geringe Oberflächenenergie; der Direktdruck ist weniger verbreitet als die Verwendung als inneres Dichtungsmaterial | Überprüfen Sie die Koronabehandlung und stellen Sie sicher, dass die Aushärtung die Dichtungsleistung nicht beeinträchtigt. |
| PVC-/PETG-Schrumpffolie | Schrumpfhüllen und Spezialetiketten anstelle von Standard-Beutelkörpern | Das Bild muss sich in vorhersehbarer Weise mit der Hülse verziehen, während die Aushärtungswärme unter dem Punkt bleiben muss, ab dem vorzeitiges Schrumpfen einsetzt. | Verwenden Sie eine schrumpfkompensierte Datei und überprüfen Sie die Einhaltung der Vorgaben hinsichtlich Farbe, Migration und marktspezifischer Anforderungen. |
Das praktische Schema ist einfach: PET ist die sicherste Außenfolie mit hoher Detailgenauigkeit; behandeltes BOPP eignet sich gut für Snackverpackungen und matte Anwendungen; PE erfordert die größte Sorgfalt, wenn es sowohl bedruckbar als auch recycelbar sein muss; Nylon kommt zum Einsatz, wenn Durchstoßfestigkeit gefragt ist; CPP ist in der Regel als Siegelschicht am wertvollsten; und PVC oder PETG werden eher für Schrumpfverpackungen als für Standard-Laminatbeutel verwendet.
Barriere- und Versiegelungsschichten entscheiden darüber, ob der Beutel noch seine Funktion erfüllt
Beim Bedrucken wird nur die äußerste Schicht bearbeitet. Darunter befinden sich zwei weitere Schichten, die darüber entscheiden, ob der bedruckte Beutel tatsächlich Schutz bietet. Die Barriereschicht, in der Regel aus Aluminiumfolie oder metallisiertem PET, schützt vor Licht, Sauerstoff und Feuchtigkeit. Die Siegelschicht aus PE oder CPP ist die Seite, die mit Lebensmitteln in Kontakt kommt und die heißversiegelt wird. Wenn Sie sich für eine Folienstruktur entscheiden, entscheiden Sie sich gleichzeitig für alle drei Funktionen.
Drei Schichten, drei Jobs
| Ebene | Typische Werkstoffe | Das macht es | Was das für Ihren Druckauftrag bedeutet |
|---|---|---|---|
| Äußere Druckschicht | PET, PA, BOPP/MOPP | trägt das digitale Bild und muss koronabehandelt bleiben | Fragen Sie nach, bei welcher Oberflächenenergie der Film ausgeliefert wird. |
| Sperrschicht | AL-Folie, VMPET | sperrt Sauerstoff, Licht und Feuchtigkeit ab | Beim Drucken kann keine Barriere hinzugefügt oder repariert werden – dies geschieht durch die Wahl der Struktur. |
| Versiegelungsschicht | PE, CPP, VMCPP | Lebensmittelkontakt und Heißsiegeln | entscheidet über die Kompatibilität der Abfüllanlage und die Feuchtigkeit des Produkts. |
Eine bedruckte Struktur wird also als Schichtaufbau angegeben. Ein gängiger Standbeutel hat bei einem Aufbau aus MOPP/VMPET/PE eine Dicke von etwa 100 Mikrometern, ist außen matt und innen metallisch beschichtet, während Beutel im Mylar-Stil eine Dicke von etwa 120 Mikrometern aufweisen und beispielsweise mit einem 28-mm-Kindersicherungsverschluss erhältlich sind. Rollenmaterial für Form-Füll-Siegel-Anlagen folgt derselben Logik in drei Schichten: einer äußeren, bedruckbaren Schicht aus PET, PA oder MOPP, einer Barriereschicht aus AL oder VMPET und einer inneren Siegelschicht aus PE, CPP oder VMCPP. Kraftlaminate mit Papierseite bilden eine teilweise Ausnahme, da die Papierseite durch Absorption statt durch Benetzung bedruckt wird, und Ausgießbeutel verwenden dieselbe Folienkonstruktion, wobei der Ausgießer eingeschweißt ist.
Wie Fehler beim Digitaldruck entstehen – und wie man sie erkennt
Drei Fehlermuster sind für die meisten Reklamationen beim Digitaldruck auf Kunststoff verantwortlich. Erstens: Abrieb: Tinte, die auf eine unzureichend vorbehandelte oder abgenutzte Folienoberfläche aufgetragen wird, übersteht zwar den Druckvorgang, verschmiert jedoch bei Kratzern. Zweitens: Wärmeverformung: Einige Folien verziehen sich oder schrumpfen bei aggressiver Aushärtung, was sich als Wellenbildung im Bereich der Schweißnähte bemerkbar macht. Drittens: Transportabrieb: Drucke, die einen Labortest bestehen, können auf einer vibrierenden Palette dennoch durch Reibung aneinander ausbleichen.
Bei jedem dieser Verfahren gibt es eine Prüfung, die Sie vor der Serienproduktion verlangen können: einen Klebeband-Abzugstest nach der Aushärtung, einen Kreuzschnitt mit darübergeklebtem Klebeband sowie einen kurzen Vibrations- oder Abriebzyklus an fertigen Mustern. Zehn Minuten Testzeit decken auf, was ein Screenshot eines schönen Proofs niemals zeigen kann.
Ein Druck, der auf dem Bildschirm perfekt aussieht, beweist noch niemandem, dass er auch haftet. Geben Sie ein physisches Muster erst nach einem Abzieh- und Reibungstest frei und bewahren Sie dieses signierte Muster anschließend als Referenz für die Serienproduktion auf.
Digital vs. Druckplatte: Wo die Auflage die Rechnung kippen lässt
Auflagenhöhe, Anzahl der Artikelnummern, Anzahl der Farben und die Stabilität des Druckmotivs entscheiden darüber, ob der Digitaldruck oder der Plattendruck die geringeren Gesamtkosten verursacht. Beim Digitaldruck fallen keine Zylindergebühren an, die Mindestauflage liegt bei etwa 500 Stück und die Produktionszeit beträgt in der Regel 7 bis 10 Werktage. Der Plattendruck beginnt in der Regel ab etwa 10.000 Stück und dauert 23 bis 25 Tage, wobei für jedes Design ein separater Platten- oder Zylindersatz erforderlich ist. Die Zahlen sind in unserem Vergleich zwischen Digitaldruck und Plattendruck, während der breitere Vorteile des Digitaldrucks Dies kommt besonders dann zum Tragen, wenn ein Auftrag mehrere Artikelnummern, häufige Änderungen an den Druckvorlagen oder variable Daten enthält.
Digitaler Weg vs. Plattenweg, fünf Dimensionen
| Abmessung | Digitale Leitung | Flachdruck (Flexodruck/Tiefdruck) |
|---|---|---|
| Einrichtungskosten | keine Kennzeichen- oder Zylindergebühr | eine Platte pro Farbe, Zylinder für den Tiefdruck. |
| Mindestbestellmenge | typischerweise ~500 Stück | Typischerweise ~10.000 Stück. |
| Lieferzeit | 7–10 Werktage ab Freigabe der Druckvorlage | 23–25 Tage einschließlich der Plattenherstellung. |
| Farben | keine praktische Begrenzung, voller Farbraum | ~10 Farben, praktische Mütze. |
| Mehrere Artikelnummern | in einem Durchgang gemeinsam gedruckt, variable Daten möglich | Jedes Design läuft separat. |
Die angegebenen Mindestmengen variieren, da der Druck nur einen Schritt bei der Herstellung eines fertigen Beutels darstellt. Bei Digitaldrucklinien kann die Mindestmenge zwischen einigen Hundert und etwa 1.000 Stück pro Design liegen, während bei Offsetdruck-Angeboten die Mindestmenge oft im hohen Tausenderbereich beginnt. Die Mindestmenge für Materialrollen, die Beutelgröße und die Rüstkosten für die Weiterverarbeitung können beide Zahlen erhöhen. Die Angabe einer “niedrigen Mindestbestellmenge” ist nur dann aussagekräftig, wenn der Lieferant den Druckweg angibt und die Mindestmenge für fertige Beutel pro SKU nennt.
Was die Stückkosten angeht, lautet die ehrliche Antwort wie folgt: Unterhalb der Schwelle gewinnt der Digitaldruck, da die Klischeegebühr nicht amortisiert werden muss; oberhalb der Schwelle gewinnt der Offsetdruck, da die Gebühr pro Einheit entfällt und die Druckmaschine schneller läuft. Die Schwelle ist kein fester Wert. Sie verschiebt sich nach oben, wenn die Anzahl der Farben und Artikel steigt, da jede zusätzliche Farbe oder jedes zusätzliche Design im Offsetdruck weitere Klischees erfordert, im Digitaldruck hingegen keine zusätzlichen Kosten verursacht. Zwei Marken mit demselben Volumen können daher zu gegensätzlichen Ergebnissen kommen, wenn die eine sechs Designs und die andere sechzig hat.
Wo die einzelnen Routen punkten, nach Laufband
| Laufband | Die Rolle der Digitalisierung | Die Rolle von Plate | Schaltsignal |
|---|---|---|---|
| Unter 500 Stück | Nur Muster und Pilotprojekte | nicht realisierbar | Wenn ein Anbieter hier Platten anbietet, sollten Sie sich lieber anderweitig umsehen. |
| 500–5,000 | Heimmarkt, zahlreiche Artikel und saisonale Produkte | unwirtschaftlich | Angebote für Kennzeichen sind selten preislich konkurrenzfähig. |
| 5,000–50,000 | umstrittenes Gebiet, beide zitieren | umstrittenes Gebiet, beide zitieren | Gib beides an, wann immer dies dein Gleichgewichtszustand ist. |
| Über 50.000 pro Design | Sicherung für Varianten und Personalisierung | Die Kosten pro Einheit geben den Ausschlag | Eine konstante Nachfrage nach einem einzigen Design von über ~50.000 Stück bedeutet, dass für die Platten ein neues Angebot erstellt werden muss. |
Betrachten Sie den mittleren Bereich als Verhandlungsspielraum und nicht als Entscheidungskriterium. Da dort keine der beiden Optionen automatisch den Vorrang hat, sollte sich Ihre Angebotsanfrage an der Laufbandtabelle orientieren.
Dasselbe Kunstwerk, zwei Etagen
Mindestabstand zwischen den Plattenreihen
10,000
vs
Digitales Leitungsminimum
500
Dieses Verhältnis – und nicht der Stückpreis – bestimmt, welche Produkte eine Marke oder ein Händler auf Lager halten kann.
Die Marktentwicklung lässt sich anhand einer einzigen Zahl verdeutlichen. Smithers prognostiziert für den Digitaldruck auf flexiblen Verpackungen bis 2030 ein Wachstum mit einer durchschnittlichen jährlichen Wachstumsrate (CAGR) von 11,61 TP3T – schneller als in jedem anderen Segment des Verpackungsdrucks (Smithers, 2025). Der Anteil des Digitaldrucks am Gesamtwert des Verpackungs- und Etikettendrucks beträgt nach wie vor nur etwa 4,11 TP3T, was im Jahr 2025 etwa 1 TP4T22,0 Milliarden entspricht (Smithers, (, 2025), was darauf hindeutet, dass sich die Kapazität noch in einer frühen Phase der Einführungskurve befindet und noch nicht gesättigt ist.
In drei Fällen ist „digital“ nach wie vor die falsche Antwort. Ein einziges Design, das in einer Auflage von mehreren Hunderttausend Stück gedruckt wird, gehört auf Druckplatten, wo sich der Unterschied bei den Stückkosten noch verstärkt. Spezielle Farbsysteme, metallische Sonderfarben und bestimmte Hochbarriere-Chemikalien sind nach wie vor in erster Linie für den Druck auf Druckplatten geeignet. Und wenn Ihre Abfüllanlage ein bestimmtes Dichtungsverhalten erfordert, steht die Entscheidung über die Struktur an erster Stelle und die Druckmethode folgt erst danach – niemals umgekehrt.
Bitte senden Sie uns die Filmstruktur, die Druckvorlagen und die Stückzahl pro Design zu. Wir werden die digitalen und die Plattenverfahren separat auflisten, einschließlich Mindestbestellmenge, Werkzeugkosten und Produktionszeit.
Angebot für zwei Routen anfordernVon der Druckvorlage bis zu den fertigen Taschen
Nachdem der Druckweg ausgewählt wurde, durchläuft der Auftrag die Phasen der Strukturbestätigung, der Stanzformvorbereitung, der Farbproofs, des Drucks, der Laminierung, der Weiterverarbeitung, der Qualitätskontrolle und des Versands. Digitale Verfahren verkürzen den Zyklus, machen diese Kontrollpunkte jedoch nicht überflüssig. Unser Leitfaden zum Digitaldruck von Verpackungen erläutert den Produktionsablauf und die in den einzelnen Phasen erforderlichen Angaben zum Druckbild.
Anfrage und Spezifikation: Geben Sie die Produktart (fest, flüssig oder pulverförmig), das Gewicht, die angestrebte Haltbarkeitsdauer und die Abfüllmethode an.
Dateien und Schnittvorlage: Laden Sie die Schnittvorlage für genau Ihre Tasche und Größe herunter und platzieren Sie das Motiv unter Berücksichtigung von Beschnitt und Sicherheitszonen.
Digitaler Korrekturabzug: Prüfen Sie den Korrekturabzug, der in der Regel innerhalb von ein bis zwei Tagen zurückgeschickt wird, und unterschreiben Sie anschließend ein gedrucktes Muster.
Drucken, laminieren, weiterverarbeiten: Die freigegebene Datei wird verarbeitet, die Folie wird laminiert und zu Beuteln verarbeitet oder auf Rollen gewickelt.
Qualitätskontrolle und Versand: Kontrollen beim Wareneingang, während der Fertigung und bei den Fertigprodukten; anschließend Verpackung und Versand per Luft- oder Seefracht.
Jeder Schritt beinhaltet eine wichtige Entscheidung. In der Angebotsphase steht die Entscheidung über die Struktur an erster Stelle, da der Inhalt ausschlaggebend ist: Eine Flüssigkeit benötigt einen Ausgießer und eine stärkere Versiegelung, ein Nahrungsergänzungsmittel möglicherweise einen kindersicheren Reißverschluss. In der Entwurfsphase sollte geklärt werden, wie Sonderfarben behandelt werden, da Digitaldruckmaschinen Pantone-Farbtöne aus ihrem Farbsatz und nicht über spezielle Sonderfarbenstationen reproduzieren – und genau diese Abweichung lässt sich erst auf dem Proof messen. In der Proof-Phase sollten Sie ein physisches Muster unterzeichnen, kein PDF, und den Klebebandtest aus dem letzten Abschnitt durchführen. Fragen Sie in der Produktion, welche Kontrollpunkte Ihr Auftrag durchläuft und ob Sie beim Versand benachrichtigt werden. Überprüfen Sie bei der Lieferung die Kartons anhand des unterzeichneten Musters, bevor die Ware Ihren 3PL-Anbieter verlässt oder in die Regale gelangt.
Farbgrenze
Ihr Bildschirm arbeitet mit RGB. Der Druck erfolgt in einem festgelegten Farbraum. Das unterzeichnete Muster ist die einzige verbindliche Grundlage zwischen beiden Parteien – kein unterzeichnetes Muster, keine Serienproduktion.
Alles, was nach diesem Beispiel kommt, ist eine Reproduktion, keine Interpretation.
So wählen Sie einen Lieferanten für digitale Hüllen aus
Vier Kriterien unterscheiden eine echte hauseigene Digitalproduktionslinie von einem Vermittler, der die Produktion auslagert: die Mindestmenge an fertigen Beuteln, die Produktionszeit ab Freigabe der Druckvorlage, die Unterstützung von gemischten Artikelnummern und variablen Daten sowie die Kontrolle über Druck, Laminierung und Beutelherstellung im Rahmen eines einheitlichen Qualitätssystems.
Fragen Sie schriftlich nach, wie hoch die Mindestbestellmenge für Ihren Beuteltyp und Ihre Beutelstruktur tatsächlich ist. Fragen Sie nach der Vorlaufzeit ab Freigabe der Druckvorlage – nicht ab Bestelldatum – und lassen Sie sich die beiden Zeitpunkte klar unterscheiden. Fragen Sie, ob verschiedene Artikelnummern in einer Produktionscharge gemischt werden und ob variable Daten wie Seriennummern pro Beutel gedruckt werden können. Fragen Sie, ob Druck, Laminierung und Beutelherstellung im eigenen Werk erfolgen, denn jede Auslagerung verlängert die Vorlaufzeit um mehrere Tage und verwässert die Verantwortlichkeiten.
Auch bei den Zertifizierungen ist Genauigkeit gefragt. Bei der Angabe “ISO-zertifizierte Fabrik” sollten Sie nach der Zertifikatsnummer fragen. Zertifizierungen auf Materialebene wie SGS oder BRC beziehen sich auf die Folienlieferanten; fragen Sie daher nach, welche Zertifizierung für Ihre konkrete Konstruktion gilt. Kapazitätsangaben, wie beispielsweise die Anzahl der Produktionslinien oder Beutelherstellungsmaschinen, sind nur dann aussagekräftig, wenn sie mit einem Anwendungsbereich angegeben werden; fragen Sie daher nach, worauf sich die Zahl bezieht.
Drei wichtige Punkte runden die Liste ab: Vergewissern Sie sich, dass die niedrige Mindestbestellmenge für Ihren spezifischen Beuteltyp gilt und nicht für ein Leitprodukt; prüfen Sie, ob für Druckproofs und Muster Gebühren anfallen; und klären Sie, wer die Unterlagen zur Einhaltung der Vorschriften für den Kontakt mit Lebensmitteln für Ihren Markt erstellt.
Checkliste für die Lieferantenprüfung
Mindestbestellmenge für meinen Taschentyp, schriftlich, pro Design.
Lieferzeit ab Freigabe der Druckvorlage, nicht ab Auftragserteilung.
Für meine SKU-Anzahl wurde eine Aufteilung auf verschiedene SKUs bestätigt.
Variable Daten (Seriennummern) sind bei meiner Auflage verfügbar.
Druck, Laminierung und Beutelherstellung im eigenen Haus.
Zertifikatsnummern für alle angegebenen Zertifizierungen.
Konditionen für geringe Mindestbestellmengen und Vorabkosten für Druckproofs werden im Voraus angegeben.
Verantwortung für die Dokumentation im Zusammenhang mit dem Kontakt mit Lebensmitteln zugewiesen.
Was das für Ihr Beutelprogramm bedeutet
Für einen Distributor, Großhändler oder eine Marke, die zahlreiche Designs verwaltet, wird die Entscheidung auf Portfolioebene getroffen und nicht für jeden einzelnen Beutel. Der Digitaldruck verringert das Bestandsrisiko bei neuen, saisonalen und regionalen Artikelnummern, während der Plattendruck die Rentabilität bewährter Designs mit hohen Stückzahlen sicherstellt.
Lagerbestände und Musterauflagen, noch einmal durchlesen
Die Klischeekosten erzwingen eine Mindestauflage von 10.000 Stück pro Design, und die digitale Mindestauflage von 500 Stück ergibt sich aus deren Wegfall. Verstehen Sie das als Lagerbestandsrechnung: Das Mindestkapital, das in einer gedruckten SKU gebunden ist, sinkt von 10.000 Einheiten auf einige Hundert, und ein saisonales Risiko ist nicht mehr auf ein einziges Design beschränkt. Bei einer Markteinführung wurden 30 SKUs mit 100 bis 1.000 Stück pro SKU produziert, wobei auf jede Tasche eine andere Seriennummer gedruckt wurde, wodurch die Rückverfolgbarkeit der geteilten Auflagen gewährleistet ist. Ein Händler kann dieselbe Logik auf Markttests anwenden: zwanzig Designs, kleine Chargen, echte Absatzdaten und dann Nachbestellungen nur für die Designs, die sich gut verkauft haben.
Die Langhantel: Digitale Linien für die Breite, Hantelscheiben-Linien für die Tiefe
Der Schnittpunkt der Run-Band-Tabelle teilt die Portfoliostrategie in zwei Hälften. Neue SKUs, saisonale Editionen, regionale Varianten und alles, was sich noch nicht bewährt hat, gehören in die digitale Linie, wo der Preis eines Fehlgriffs nur eine kleine Charge ist – statt eines Lagers voller veralteter Bestände. Bewährte Renner mit einer stabilen Nachfrage nach einem einzigen Design von über etwa 50.000 Stück gehören auf die Druckplatten, wo die Stückkosten im Vordergrund stehen. Die Auswahl von Lieferanten für dieses Programm erfolgt anhand der drei festen Parameter Mindestmenge, Vorlaufzeit und Fähigkeit zur Aufteilung der Auflage, und bedeutet, dass diese anhand dieser Zahlen und nicht allein anhand des Stückpreises beurteilt werden.
Ein Beutelprogramm, zwei Produktlinien
| Sendeplatz | Route | Warum |
|---|---|---|
| Neue Artikelnummer oder Markttest | digital | Hunderte pro Entwurf, echte Daten vor der Zusage. |
| Saisonale oder regionale Ausgaben | digital | Datumsgebundene Ware: Kleine Verkaufsflächen vermeiden Preisnachlässe. |
| Stetiger Gewinner, stabile Nachfrage | Auflage über 50.000 Stück pro Entwurf | Sobald sich die Konstruktion bewährt hat, spielen die Stückkosten die entscheidende Rolle. |
| Nummerierte oder personalisierte Varianten | digital | Variable Daten gibt es nur auf plateless-Zeilen. |
Bauen Sie Ihr Kunststofffolienprogramm mit Baishen Pack auf
Bei Baishen Pack stimmen wir vor dem Druck PET, BOPP, PE, Nylon und Speziallaminate auf die Anforderungen des Produkts hinsichtlich Barriereeigenschaften, Versiegelung und Oberflächenveredelung ab. Unsere HP Indigo-Digitaldruckanlagen ermöglichen Mindestmengen ab 500 Stück, eine Produktionszeit von 7–10 Werktagen, eine unbegrenzte Anzahl an Farben, Auflagen mit gemischten Artikelnummern sowie variable Daten pro Beutel. Senden Sie uns Ihr Produkt, Ihre Druckvorlage und die Stückzahl pro Design zu, damit wir Ihnen eine Empfehlung zur Materialstruktur sowie ein Angebot mit einem Vergleich zwischen Digitaldruck und Offsetdruck unterbreiten können.
Besprechen Sie Ihr Projekt zum Thema KunststofffolieLiteraturverzeichnis
- Vierteljährliche Umstellung. “Geheimnisse einer erfolgreichen Coronabehandlung für flexible Verpackungsfolien.” 2025.
- Pilcher Hamilton. “Coronabehandelte Polyesterfolien: Erhöhung der Oberflächenenergie für bessere Haftung.” 2025.
- Smithers. “Wellpappe und flexible Verpackungen treiben den Digitaldruck im Verpackungsbereich voran.” 2025.
- Smithers. “Die Zukunft des Digitaldrucks für Verpackungen bis 2030.” 2025.