Design von Chipstüten: Ein umfassender Leitfaden – von den Materialien bis zur Produktion
Woraus Chipstüten bestehen – Der mehrschichtige Aufbau
Die meisten Menschen glauben, eine Chipstüte sei lediglich eine Plastikverpackung. In Wirklichkeit handelt es sich jedoch um eine präzise konstruierte mehrschichtige Struktur, bei der jede Schicht eine bestimmte Funktion erfüllt, die kein einzelnes Material allein leisten kann.
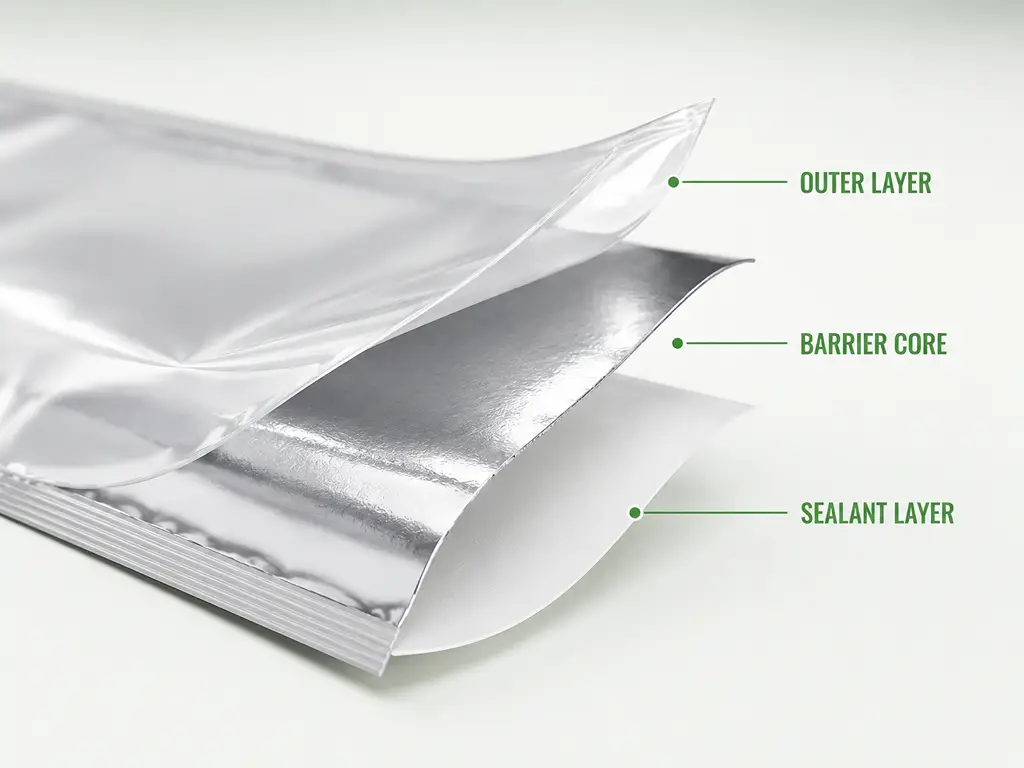
Eine Chipstüte besteht mindestens aus drei Funktionsschichten. Die Außenlage — in der Regel PET (Polyester) oder BOPP (biaxial orientiertes Polypropylen) — bildet die Druckfläche und sorgt für Durchstoßfestigkeit. Diese Schicht trägt Ihr Markendesign und muss robust genug sein, um den Vertrieb unbeschadet zu überstehen, ohne zu verkratzen oder zu reißen.
Die Mittelschicht ist das Arbeitstier unter den Barrierebeschichtungen. Bei herkömmlichen Chipstüten handelt es sich dabei entweder um eine dünne Aluminiumfolie (6–9 Mikrometer) oder um eine metallisierte PET-Folie (VMPET) mit einer optischen Dichte von 2,5 oder höher. Diese Schicht hält zwei Faktoren ab, die die Frische der Chips beeinträchtigen: Sauerstoff und Feuchtigkeit. Die technischen Vorgaben sind streng – die Sauerstoffdurchlässigkeit (OTR) muss unter 1 cm³/m²/Tag und die Wasserdampfdurchlässigkeit (WVTR) unter 0,5 g/m²/Tag bleiben. Werden diese Grenzwerte überschritten, werden die Chips schon vor dem Erreichen des Verbrauchers altbacken.
Die Innenschicht — lebensmitteltaugliches PE (Polyethylen) oder CPP (gegossenes Polypropylen) — dient als Versiegelungsmaterial. Es sorgt für die luftdichte Heißsiegelung, die die Frische bewahrt, sowie für die Stickstoffspülung, die die Chips während des Transports vor Bruch schützt.
| Ebene | Funktion | Gängige Materialien |
|---|---|---|
| Außen (Druckebene) | Druckoberfläche, Durchstoßfestigkeit | PET, BOPP |
| Mitte (Barriere-Schicht) | Sauerstoff- und Feuchtigkeitsbarriere, lichtundurchlässig | Aluminiumfolie (6–9 μm), metallisiertes PET (VMPET) |
| Innenseite (Dichtungsschicht) | Lebensmittelechtes Heißsiegel, auslaufsicherer Verschluss | PE (Polyethylen), CPP |
Stellen Sie sich das wie ein Sandwich vor: Das Brot schützt die Außenseite, die Folienverpackung hält Luft und Licht fern, und die innere Verpackung verschließt alles luftdicht. Bei der Chipstüte funktioniert das genauso – nur dass hier Materialien zum Einsatz kommen, die auf Polymer-Ebene entwickelt wurden, statt Küchenutensilien.
Chipstütenformate – Welche Form passt zu Ihrem Produkt?
Die Wahl des Materials schützt Ihre Chips. Das Beutelformat sorgt für den Verkaufserfolg. Die Form Ihrer Verpackung bestimmt, wie sie im Regal wirkt, wie Verbraucher mit ihr interagieren und für welche Vertriebskanäle sie geeignet ist.
| Format | Beschreibung | Am besten geeignet für | Vorteil im Regal |
|---|---|---|---|
| Kissenhülle | Klassische Fin-Seal-Verpackung, kostengünstig, Hochgeschwindigkeitsabfüllung | Einzelportionen, Verkaufsautomaten, Convenience-Stores | Niedrigste Stückkosten, kompakt |
| Standbeutel (SUP) | Faltenboden, selbststehend, oft wiederverschließbar | Premium-Einzelhandel, Großverpackungen, Speisen zum Mitnehmen | Hervorragende Präsenz im Regal, 360°-Werbfläche |
| Beutel mit flachem Boden | Stabiler, kastenartiger Sockel, maximale bedruckbare Fläche | Familien-/Partypackungen, Großmärkte, Großpackungen | Stabilste Anzeige, größtes Bedienfeld |
| Seitliche Versiegelung mit Seitenfalte | Ausziehbare Seitenwände, großes Füllvolumen | Großmengen für die Gastronomie, unregelmäßige Chip-Formen | Maximale Tragfähigkeit, Quetschschutz |
Hinter jedes dieser Formate Es handelt sich um präzise technische Toleranzen. Der Seitenfaltenboden eines Standbeutels muss 20–25% der Beutelbreite betragen – ist er zu flach, kippt der Beutel im Regal um, ist er zu tief, verschwendet man Material. Die Seitennaht einer Kissenverpackung muss 8–12 mm breit sein; bei einer Breite unter 8 mm besteht die Gefahr, dass die Naht während des Transports reißt. Und jeder Chipstütenbeutel, unabhängig vom Format, muss 20–30% seines gesamten Innenvolumens als Kopfraum reservieren – den leeren oberen Bereich, der die Chips polstert und die Stickstoffspülung enthält, die Oxidation verhindert.
Die Wahl des Formats richtet sich letztendlich nach dem Vertriebskanal. In Verkaufsautomaten und bei Hängeregalen in Convenience-Stores kommen vor allem Kissenbeutel zum Einsatz. In Supermarktregalen bewähren sich Standbeutel. Palettenauslagen in Großmärkten erfordern Stabilität durch einen flachen Boden. Ihr Vertriebskanal bestimmt Ihr Format – und Ihr Format bildet die Grundlage für alles, was folgt.
Gestaltungsprinzipien für Chipstüten, die sich gut verkaufen
Ein wirkungsvolles Design für Chipstüten basiert auf einer denkbar einfachen Regel: Der Verbraucher trifft seine Kaufentscheidung in weniger als drei Sekunden. In diesem Zeitfenster muss Ihre Tüte drei Dinge vermitteln – was das Produkt ist, welche Geschmacksrichtung es hat und warum es sich lohnt, gerade diese Tüte zu wählen und nicht die daneben. Jedes nachfolgende Designelement dient dieser Drei-Sekunden-Regel. Ist dies nicht der Fall, handelt es sich um Dekoration, nicht um Design.
Farbpsychologie und Typografie-Strategie
Farbe und Typografie sind das Erste, was das Gehirn verarbeitet – noch bevor überhaupt Wörter gelesen werden, hat sich bereits eine emotionale Reaktion auf Farbe und Form gebildet.
Im Snackregal folgt die Farbgestaltung vorhersehbaren psychologischen Mustern. Warme Farbtöne – Rot-, Orange- und Gelbtöne – regen den Appetit an und wecken den Kaufimpuls. Deshalb strahlt das Chip-Regal in warmen Farben. Grün signalisiert eine natürliche, biologische oder gesundheitsorientierte Positionierung und eignet sich besonders gut für Gemüsechips, gebackene Sorten und „Better-for-you“-Submarken. Blau ist bei salzigen Snacks selten, was es zu einem starken Unterscheidungsmerkmal macht – es wirkt hochwertig, cool und hebt sich von der in warmen Farbtönen gehaltenen Konkurrenz ab. Schwarz signalisiert eine Ultra-Premium- oder handwerkliche Positionierung.
Die unverzichtbare Regel lautet: Kontrast. Ihr Markenname und der Name der Geschmacksrichtung müssen den “Blinzeltest” bestehen – wenn Sie aus Armeslänge heraus die Augen zusammenkneifen, können Sie die Marke dann immer noch erkennen? Falls nicht, ist die Hierarchie falsch.
Auch bei der Typografie gilt das Prinzip „Klarheit geht vor“. Auf erfolgreichen Snackverpackungen dominieren serifenlose Schriftarten mit kräftiger Strichstärke – sie sind bereits aus Regaldistanz gut lesbar und strahlen Selbstbewusstsein aus. Serifenschriften wirken dagegen eher formell und schwerfällig und eignen sich daher selten für Impulskäufe. Individuell handgeschriebene Logos können bei kleineren handwerklichen Marken Handwerkskunst und Authentizität vermitteln, müssen aber auch in kleinen Schriftgrößen gut lesbar bleiben.
Ein praktischer Richtwert: Die Schriftgröße der Geschmacksbezeichnung sollte mindestens 60% der Schriftgröße des Markennamens betragen. Liegt dieses Verhältnis darunter, können Kunden die Geschmacksrichtungen aus der Entfernung im Regal nicht unterscheiden und greifen dann eher zur ihnen vertrauten Marke als zu Ihrer.
Bildsprache, Geschmacks-Hierarchie und visuelle Architektur
Hier liegt die besondere Herausforderung bei Chips: Das Produkt selbst sieht bei allen Marken ähnlich aus. Ein Tortilla-Chip ist ein Tortilla-Chip. Daher muss das Verpackungsdesign die wichtige Aufgabe übernehmen, das Produkt von anderen abzuheben und Appetit anzuregen.
Es gibt zwei vorherrschende Denkrichtungen. Lebensmittelfotografie — ein hochauflösendes, stilvoll inszeniertes Foto des tatsächlichen Produkts — weckt direkt den Appetit. Wenn der Verbraucher einen perfekten, goldbraunen, knusprigen Chip mit sichtbarer Würzung sieht, ist das Verlangen sofort da. Diesen Weg beschreiten die meisten Mainstream-Marken. Urheberrecht an Illustrationen und Figuren — Maskottchen, handgezeichnete Zutaten oder stilisierte Geschmackswelten — schaffen eher eine emotionale Bindung und eine Markenpersönlichkeit als dass sie direkt den Appetit anregen. Denken Sie an den Unterschied zwischen Lay’s (produktorientiert) und einer Craft-Marke mit Aquarellillustrationen von Pfeffer (geschichtsorientiert). Beides funktioniert, spricht jedoch unterschiedliche Verbrauchermentalitäten an.
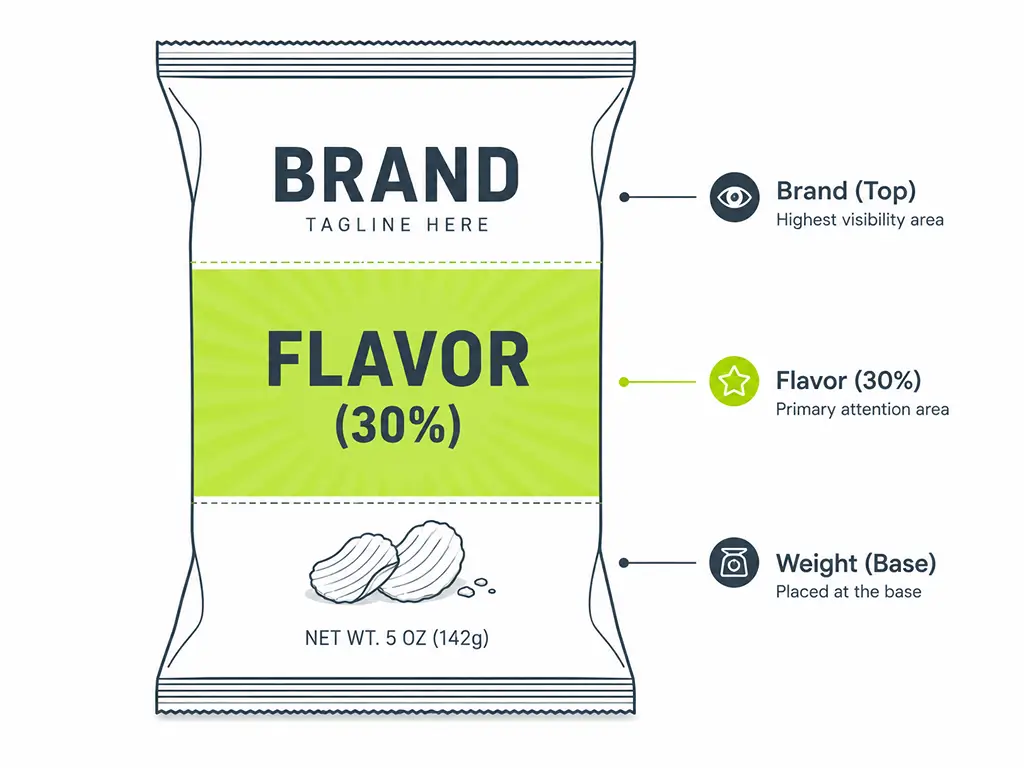
Unabhängig von der Bildstrategie muss die Geschmacks-Hierarchie auf der Vorderseite absolut klar sein. Der Name der Geschmacksrichtung sollte etwa 30% des visuellen Gewichts der Vorderseite einnehmen – erreicht durch einen eigenen Farbblock, eine überdimensionierte Schriftgestaltung oder ein Symbolsystem für die Geschmacksrichtungen. Die visuelle Anordnung erfolgt von oben nach unten: zuerst das Markenlogo, dann der Geschmacksname, an dritter Stelle das wichtigste Unterscheidungsmerkmal (z. B. “Kettle Cooked”, “40% weniger Fett”) und zuletzt das Nettogewicht. Die obere Hälfte der Verpackung darf nicht durch nebensächliche Informationen überladen werden.
Die Rückseite ist der Bereich, den Verbraucher betrachten, nachdem sie sich für den Kauf der Verpackung entschieden haben – daher enthält sie die detaillierten Angaben: Zutaten, Nährwertangaben, Barcode und Markengeschichte. Gemäß den Vorschriften der US-amerikanischen FDA (21 CFR 101.9) muss das Nährwertfeld einem vorgeschriebenen Format entsprechen – dies ist keine gestalterische Entscheidung, sondern eine gesetzliche Vorschrift. Die Angabe des Nettogewichts muss im unteren Bereich 30% der Vorderseite, parallel zum Boden, erscheinen (21 CFR 101.7).
Nachhaltigkeit als Gestaltungselement – nicht nur ein nachträglicher Einfall
Für Marken, die in den nordamerikanischen und europäischen Markt eintreten, sind nachhaltige Verpackungen längst kein Alleinstellungsmerkmal mehr – sowohl Einzelhändler als auch Verbraucher erwarten sie mittlerweile. Die Frage lautet nicht mehr “Sollen wir auf Nachhaltigkeit setzen?”, sondern “Wie lassen wir Nachhaltigkeit attraktiv erscheinen?” Die Antwort: umweltfreundlich Die Materialien müssen ein sichtbarer Bestandteil der visuellen Identität sein und dürfen nicht nur als Fußnote auf der Rückseite erscheinen.
Die Wahl des Materials ist an sich schon ein Design-Statement. Außenverpackungen aus Kraftpapier vermitteln einen natürlichen, rustikalen und handgefertigten Eindruck – ein visuelles Symbol für Authentizität, dem die Verbraucher vertrauen. Mattweiße Folien wirken klar, minimalistisch und hochwertig. Diese Wahl des Trägermaterials beeinflusst die Wahrnehmung der Verbraucher, noch bevor überhaupt Tinte aufgetragen wird.
Zertifizierungszeichen – BPI-kompostierbar (ASTM D6400), OK Compost (EN 13432), FSC für die Papierbeschaffung, How2Recycle-Labels – sollten in die Designarchitektur integriert und nicht auf der Rückseite versteckt werden. Am wirkungsvollsten ist es, sie als Rahmenelement, als Abzeichenleiste am unteren Rand oder als kleine Symbolreihe auf der Vorderseite zu gestalten.
Eine ehrliche Kommunikation über wesentliche Kompromisse ist jedoch unerlässlich. Recycelbare PE-Folien aus einem einzigen Material weisen in der Regel eine um 30–50% geringere Sauerstoffbarriere auf als herkömmliche metallisierte Laminate. Kompostierbare PLA-Folien erweichen bei etwa 40 °C – das ist heiß genug, dass sich die Verpackung bei einem Transport im Sommer in einem Versandcontainer verformen könnte. Marken, die diese Realitäten beschönigen und vage Begriffe wie “umweltfreundlich” verwenden, sehen sich angesichts verschärfter Greenwashing-Vorschriften sowohl in der EU als auch in den USA einer zunehmenden behördlichen Kontrolle ausgesetzt. Der erfolgreiche Ansatz: Seien Sie konkret, seien Sie nachprüfbar und gestalten Sie die Wahrheit auf ansprechende Weise.
Der allgemeine ästhetische Trend für das Jahr 2026 untermauert diese Richtung. Die Pantone-Farbe des Jahres, “Cloud Dancer” – ein edles Off-White – prägt eine Entwicklung hin zu „ruhigem Luxus“ im Verpackungsdesign: ruhige, neutrale Grundtöne gepaart mit selbstbewusster, ausdrucksstarker Typografie. Für Chip-Marken bedeutet dies, dass eine Verpackung hochwertig wirken kann, ohne aufdringlich zu sein.
Vergleich verschiedener Drucktechnologien – Digitaldruck, Flexodruck und Tiefdruck für Chipstüten
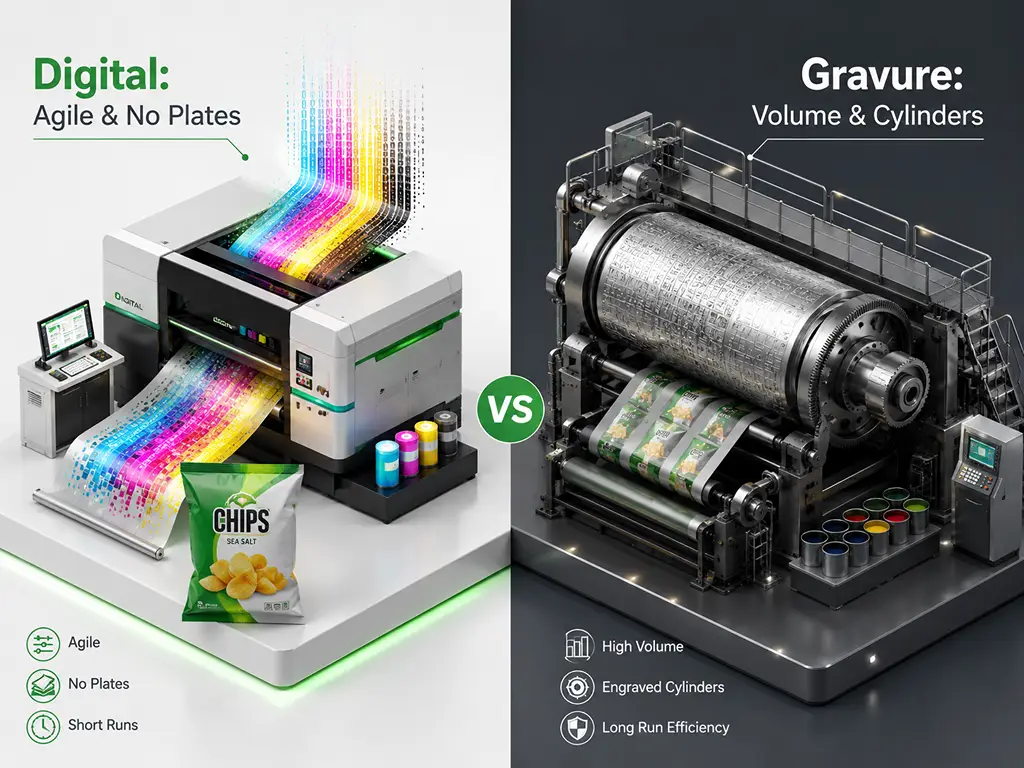
Bei der Wahl eines Druckverfahrens geht es nicht darum, welche Technologie die “beste” ist – sondern darum, welche zu Ihrem Auftragsvolumen, der Komplexität des Designs, Ihrem Zeitplan und Ihrem Budget passt. Stellen Sie es sich so vor: Der Digitaldruck ist wie ein hochwertiger Laserdrucker (keine Rüstzeit, Druck auf Abruf), der Flexodruck ist wie eine Zeitungsdruckmaschine (schnell, sobald sie läuft, Rüstkosten im Vorfeld) und der Tiefdruck ist wie eine Banknotendruckmaschine (höchste Präzision, extrem hohe Kosten, nur bei sehr großen Auflagen rentabel). Jede Methode hat ihre Stärken.
| Abmessung | Digital (HP Indigo) | Flexodruck | Tiefdruck |
|---|---|---|---|
| Mindestbestellmenge | 500–5.000 Stück | 10.000–50.000+ Stück | 50.000–100.000+ Stück |
| Einrichtungskosten | Nahezu null (keine Platten oder Zylinder) | Mittel ($200–500 pro Farbsatz) | Hoch ($500–1.500+ pro Zylinder) |
| Stückkosten bei großem Produktionsvolumen | Höher | Mittel | Niedrigster |
| Typische Bearbeitungszeit | 7–10 Werktage | 15–20 Werktage | 20–25+ Werktage |
| Farbpalette | Bis zu 7 Farben, ~97% Pantone-Abdeckung | Standardmäßig 6–8 Farben | 8–10 Farben, hervorragende Konsistenz |
| Änderungen am Design zwischen den Produktionsläufen | Kostenlos (keine Werkzeuge müssen ausgetauscht werden) | Kostspielig (neue Platten erforderlich) | Sehr kostspielig (neue Zylinder erforderlich) |
| Am besten geeignet für | Start-ups, Produkte mit vielen Varianten, saisonale LTOs, Markttests | Etablierte Marken, mittlere Stückzahlen, bewährte Designs | Megamarken, extrem hohe Absatzmengen, seit langem im Sortiment befindliche Artikel |
Digitaldruck – die flexible Wahl für moderne Chip-Marken
Der Digitaldruck war in den letzten zehn Jahren die mit Abstand größte Veränderung in der Herstellung von Chipstüten. Er hat drei grundlegende Regeln auf den Kopf gestellt: Die Rüstkosten sinken nahezu auf null, die Anzahl der Farben stellt keine Einschränkung mehr dar, und die Produktionsmengen können ohne wirtschaftliche Nachteile auf wenige hundert Stück reduziert werden.
Für Chip-Marken hat dies ganz konkrete Auswirkungen. Ein Start-up, das mit drei Geschmacksrichtungen an den Markt geht, muss nicht mehr drei Sätze Druckplatten kaufen, bevor es eine einzige Tüte produzieren kann. Eine Marke mit 30 Artikeln kann alle in einem einzigen Produktionszyklus ohne Werkzeugwechsel bedrucken – jede Designvorlage ist lediglich eine digitale Datei. Saisonale Geschmacksrichtungen in limitierter Auflage, die für kleine Marken aufgrund der Druckplattenkosten früher unrentabel waren, werden dank der Umstellungskostenfreiheit des Digitaldrucks nun rentabel.
Die Qualitätsanforderungen sind parallel zur Zugänglichkeit gestiegen. Die Druckmaschinen HP Indigo 20000 und 25000 – die Arbeitspferde im Bereich der digitalen flexiblen Verpackungen – liefern eine Ausgabe mit 812 dpi in bis zu 7 Farben und decken dabei etwa 97% des Pantone-Farbraums ab. Für die meisten Snackmarken ist das visuelle Ergebnis nicht von herkömmlichem Druck zu unterscheiden. Der Kompromiss liegt in der Geschwindigkeit: Der Digitaldruck läuft je nach Farbanzahl mit 32–42 Metern pro Minute, während der Flexodruck 150–300 m/min erreicht. Das bedeutet, dass die Stückkosten beim Digitaldruck bei sehr großen Auflagen höher sind – der Punkt, ab dem Flexo- oder Tiefdruck wirtschaftlicher wird, liegt je nach Komplexität des Designs typischerweise zwischen 5.000 und 10.000 Einheiten.
Der Gesamtmarkt spiegelt diesen Wandel wider: Der weltweite Markt für Digitaldruck bei flexiblen Verpackungen erreichte im Jahr 2025 ein Volumen von $5,97 Milliarden und wuchs jährlich um 11,8%, wobei Beutel 37% des Segments ausmachten (Mordor-Nachrichtendienst, 2025). Für Snack-Start-ups und Marken, die zahlreiche Artikel führen, kann die Suche nach einem Hersteller, der echte digitale Produktion betreibt – also HP Indigo-Druckmaschinen, die speziell für flexible Verpackungen entwickelt wurden, und keine Bürodrucker –, den Unterschied zwischen einer Markteinführung innerhalb von Wochen oder Monaten ausmachen. Hersteller wie Baishen Pack betreiben HP Indigo 20000- und 25000-Druckmaschinen speziell für flexible Verpackungen, mit Mindestbestellmengen von nur 500 Stück und einer Durchlaufzeit von 7–10 Tagen. Dieses Produktionsmodell – keine Klischeekosten, unbegrenzte Farben, die Möglichkeit von Teilauflagen über verschiedene Artikel (SKUs) hinweg – ist speziell auf die Art und Weise zugeschnitten, wie moderne Chip-Marken tatsächlich wachsen: Testen, Iterieren und Skalieren, eine Geschmacksrichtung nach der anderen (Digitaldruck für flexible Verpackungen).
Flexodruck – das Arbeitstier für mittlere bis große Auflagen
Der Flexodruck ist nach wie vor das Rückgrat der flexiblen Verpackungsindustrie und wird weltweit für schätzungsweise 60% aller Chipstüten eingesetzt. Er ist die richtige Wahl, wenn Ihre Marke eine nachgewiesene Produkt-Markt-Passung aufweist, Ihre SKU-Designs stabil sind und Ihre Auftragsvolumina die Vorabinvestition in Druckplatten rechtfertigen.
Die wirtschaftlichen Aspekte sind klar: Jede Farbe in Ihrem Entwurf erfordert eine Photopolymerplatte (Härte Shore A 50–65), die $50–150 pro Platte kostet. Ein sechsfarbiger Entwurf bedeutet Kosten von $300–900 für die Platten, bevor der Druck beginnt. Sobald die Druckmaschine jedoch mit 150–300 Metern pro Minute läuft, sinken die Stückkosten drastisch – was den Flexodruck zur kostengünstigsten Option für Auflagen von 10.000 bis über 50.000 Einheiten macht.
Eine weitere Stärke des Flexodrucks ist die Vielseitigkeit der Druckfarben. Sowohl lösungsmittelbasierte als auch wasserbasierte und UV-härtende Farbsysteme sind auf Flexodruckmaschinen ausgereift und bieten Ihnen eine breite Kompatibilität mit verschiedenen Foliensubstraten. Die Technologie ist bewährt, die Lieferkette ist gut ausgebaut und die Qualität ist vorhersehbar.
Die Einschränkungen sind jedoch real. Designänderungen bedeuten neue Druckplatten – rechnen Sie mit ein bis zwei Wochen und einer weiteren Runde an Druckplattenkosten. Die Farbanzahl ist in der Regel auf sechs bis acht Stationen begrenzt. Feine Farbverläufe und fotorealistische Bilder verlieren etwas an Detailtreue, da der kleinste druckbare Punkt im Flexodruck bei 1–21 TP3T und der größte bei 95–981 TP3T liegt – sehr subtile Lichter und Schatten können ausfallen oder ausgefüllt werden. Eine Passgenauigkeit von ±0,1 mm ist für Text und Grafiken ausreichend, reicht jedoch für eine Reproduktion in Fotoqualität nicht an den Tiefdruck heran.
Eine bewährte Strategie, die viele erfolgreiche Marken verfolgen: Produzieren Sie Ihre wichtigsten, meistverkauften Artikel aus Kostengründen im Flexodruck und nutzen Sie den Digitaldruck für saisonale Limited-Time-Offers, die Einführung neuer Geschmacksrichtungen und Markttests. So profitieren Sie von der Kostenstruktur des Flexodrucks dort, wo es darauf ankommt, und von der Flexibilität des Digitaldrucks dort, wo Sie sie benötigen.
- Am kostengünstigsten bei 10.000–50.000+ Einheiten
- Bewährte Designs mit nachweisbarer Verkaufserfolgsbilanz
- Bearbeitungszeit von 15–20 Werktagen
- Keine Werkzeugkosten – keine Platten, keine Zylinder
- Unbegrenzte Anzahl an Farben pro Design ohne Aufpreis
- Bearbeitungszeit von 7–10 Werktagen
Tiefdruck – die erste Wahl für Marken mit extrem hohen Absatzmengen
Der Rotationstiefdruck steht an der Spitze der Qualitätspyramide – und an der Spitze der Kostenpyramide. Wenn Sie sich fragen müssen, ob der Tiefdruck das Richtige für Sie ist, lautet die Antwort mit ziemlicher Sicherheit „nein“. Der Tiefdruck ist für Marken gedacht, die diese Frage bereits durch jahrelange stabile Produktion in großen Stückzahlen beantwortet haben.
Diese Technologie unterscheidet sich grundlegend von den beiden anderen. Anstelle von flexiblen Druckplatten (Flexodruck) oder digitaler Bildgebung (Digitaldruck) wird beim Tiefdruck das Bild direkt in einen Metallzylinder eingraviert – mit einem Stahlkern, einer Kupferbeschichtung für die Gravur und einer Verchromung zur Erhöhung der Verschleißfestigkeit. Ein einzelner Zylinder kann 50–200 kg wiegen und kostet $500–1.500+ pro Farbe. Diese Zylinder können Millionen von Druckexemplaren mit nahezu perfekter Farbkonsistenz drucken – der erste Beutel und der millionste Beutel sind nicht voneinander zu unterscheiden.
Die Bildqualität ist unübertroffen, da die physikalische Gravurtiefe beim Tiefdruck – 40 bis 50 Mikrometer für Volltonflächen, 3 bis 5 Mikrometer für Hellpunkte – eine Tonwertvielfalt und Tiefe erzeugt, die andere Verfahren zwar annähernd erreichen, aber niemals vollständig nachbilden können.
Die Nachteile stehen in direktem Verhältnis zu den Möglichkeiten. Die Herstellung der Zylinder dauert zwei bis vier Wochen. Designänderungen erfordern neue Zylinder. Lösungsmittelbasierte Druckfarben (in der Regel Ethylacetat- oder n-Propylacetat-Systeme) erfordern eine Infrastruktur zur Rückgewinnung flüchtiger organischer Verbindungen (VOC), um die Umweltvorschriften einzuhalten. Allein die Lagerung der Zylinder stellt für Marken mit vielen Artikelnummern eine logistische Herausforderung dar.
Der Tiefdruck ist dann sinnvoll, wenn Sie jährlich mehr als 500.000 Einheiten desselben Designs drucken, Ihr Sortimentsangebot stabil ist und Sie über mehrere Jahre hinweg absolute Farbkonsistenz über alle Produktionsläufe hinweg benötigen. Für alle anderen – und das sind fast alle Marken, die dies lesen – ist der Digital- oder Flexodruck die pragmatische Wahl.
Vom Entwurfsdokument bis zur Produktion – der Workflow in der Druckvorstufe
Das Design haben Sie perfekt hinbekommen. Jetzt kommt der Teil, bei dem die meisten Erstkäufer von Verpackungen Fehler machen – und diese Fehler kommen teuer zu stehen. Die Umwandlung einer Canva- oder Illustrator-Datei in ein für die Druckmaschine geeignetes Format ist kein einfacher Vorgang. Wenn Sie die Konvertierung des Farbmodus übersehen, wird Ihre markante grüne Markenfarbe olivgrün gedruckt. Wenn Sie den Beschnitt auslassen, wird jede Tüte mit einem weißen, hauchdünnen Rand ausgeliefert. Vergessen Sie, Ihre Schriftarten in Konturen umzuwandeln, und die gesamte Tüte wird in Arial gedruckt. Hier ist der Arbeitsablauf, der solche Katastrophen verhindert.
Schritt 1: Produktionsreife Druckvorlagen vorbereiten
Ihre Designdatei muss den Spezifikationen der Druckerei entsprechen und darf nicht nur auf Ihrem Laptop-Bildschirm gut aussehen. Beginnen Sie mit dem Format: Vektor-Quelldateien – .ai, .eps oder druckfertige .pdf-Dateien – keine .png- oder .jpg-Dateien. Alle Rasterelemente im Design müssen bei der endgültigen Druckgröße mindestens 300 DPI aufweisen.
Der Farbmodus ist die häufigste Fallstrick. Ihr Bildschirm zeigt RGB an, beim Drucken wird jedoch CMYK verwendet – und der CMYK-Farbraum ist um 30–40% schmaler als der von RGB. Lebendige Grün-, Orange- und Violetttöne neigen bei der Konvertierung besonders dazu, matt zu wirken. Wenn Ihre Marke bestimmte Pantone-Sonderfarben verwendet, vermerken Sie die Pantone-Nummern in Ihrer Datei und vergleichen Sie diese mit einem Pantone Color Bridge-Farbmuster, um eine Vorschau des CMYK-Äquivalents zu erhalten, bevor Sie die Datei versenden.
Fügen Sie an allen Rändern 3–5 mm Beschnittzugabe hinzu – dies ist die Schnitttoleranz. Ohne diese Toleranz führt eine geringfügige Fehlausrichtung beim Schneiden zu einem weißen Streifen am Rand Ihrer fertigen Tasche. Wandeln Sie außerdem vor dem Versand den gesamten Text in Konturen um. Falls auf dem Drucker nicht genau Ihre Schriftart installiert ist, wird der Live-Text stillschweigend auf eine Standardschriftart des Systems zurückgesetzt, und Sie werden dies erst bemerken, wenn Sie den Karton mit den fertigen Taschen öffnen.
Schritt 2: Die Schnittlinie verstehen
Die Stanzvorlage ist die flache, aufgefaltete Schablone Ihrer Tüte – sie zeigt genau, wo die Falzen, Verschlüsse und Schnittlinien verlaufen. Jedes Chipstütenformat hat eine eigene Stanzvorlage, und die Verwendung der richtigen Vorlage entscheidet darüber, ob ein Design funktioniert oder durch den Seitenverschluss in zwei Hälften zerschnitten wird.
Innerhalb der Stanzlinie sind drei Bereiche von Bedeutung. Die Sicherheitszone — alles, was sich 5 mm oder mehr von den Schnitt- und Falzlinien nach innen befindet — dort müssen Ihre wichtigsten Inhalte platziert werden. Alles, was sich im Dichtungszone wird durch die Heißsiegelung verdeckt und ist auf dem fertigen Beutel praktisch unsichtbar. Die Eye-Tracking-Zone — Die Mitte 60% der Vorderseite — ist der Bereich, auf den die Aufmerksamkeit der Verbraucher ganz natürlich fällt und auf den sich Ihr Markenname, die Geschmacksrichtung und das Hauptbild konzentrieren sollten.
Raten Sie niemals, wo die Stanzlinie verläuft. Bitten Sie Ihren Hersteller um die Vorlagendatei, platzieren Sie Ihre Druckvorlage darauf und vergewissern Sie sich vor der Übermittlung, dass alle wichtigen Elemente innerhalb des Sicherheitsbereichs liegen.
Schritt 3: Digitale Korrekturlesung – Ihre letzte Sicherheitsmaßnahme
Ein Digitalproof ist ein einzelnes physisches Muster, das auf derselben Druckmaschine gedruckt wird, auf der auch Ihr gesamter Auftrag gedruckt wird. Er ist nicht optional. Bildschirmfarben täuschen – jeder Monitor gibt Farben anders wieder, und egal, wie lange Sie sich ein PDF ansehen, Sie können nicht erkennen, wie die Druckfarbe tatsächlich auf dem Papier aussieht.
Wenn Sie einen Korrekturabzug erhalten, prüfen Sie ihn unter Standardbeleuchtung (D50, 5000 K – dem Farbbewertungsstandard der Druckindustrie, nicht unter Ihrer Büro-LED-Beleuchtung). Vergleichen Sie die Farbgenauigkeit mit Ihren Markenfarbfächern. Vergewissern Sie sich, dass kleiner Text lesbar ist und nicht verschmiert oder zerfallen ist. Überprüfen Sie die Mehrfarbenregistrierung – achten Sie auf weiße Haarlinien oder Farbsäume an den Rändern, wo Farben aufeinandertreffen. Scannen Sie den Barcode, um sicherzustellen, dass er lesbar ist.
Ein Grundsatz, nach dem man sich richten sollte: Genehmige niemals einen Entwurf für die Produktion allein aufgrund dessen, was du auf dem Bildschirm siehst. Der Druck ist die einzige Wahrheit.
Schritt 4: Freigabe und Produktionszeitplan
Sobald der Korrekturabzug freigegeben ist, beginnt die Produktion. Digitaldruckaufträge werden in der Regel innerhalb von 7–10 Werktagen versandt. Bei Flexo- und Tiefdruck dauert es aufgrund der Platten- und Zylinderherstellung länger – rechnen Sie je nach Komplexität mit 15–25 Tagen.
Wenn die erste Lieferung eintrifft, legen Sie zwei oder drei fertige Beutel als Referenzmuster beiseite. Diese dienen Ihnen als “Standardfarbreferenz” für alle zukünftigen Nachbestellungen – als physischer Maßstab, an dem jede nachfolgende Produktionscharge gemessen wird. Farbabweichungen zwischen den Chargen sind der heimliche Feind der Markenkonsistenz, und der einzige Schutz davor ist ein physischer Standard, auf den Sie sich mit Ihrem Hersteller geeinigt haben.
Ihr Chipstüten-Design, bereit für die Produktion
Maßgeschneiderte flexible Verpackungen mit Digitaldruck – Lieferzeit 7–10 Tage, Mindestbestellmenge ab 500 Stück, keine Klischeekosten.
Angebot anfordernLiteraturverzeichnis
- Mordor Intelligence. “Bericht über Marktvolumen, Marktanteile und Wachstumstrends im Bereich Digitaldruck für flexible Verpackungen”. 2025. https://www.mordorintelligence.com/industry-reports/digital-printing-for-flexible-packaging-market
- HP Inc. “HP Indigo 20000 Digitaldruckmaschine – Technische Daten.” https://support.hp.com/us-en/product/product-specs/hp-indigo-20000-digital-press/5251499
- US-Behörde für Lebens- und Arzneimittel (FDA). “21 CFR 101.9 – Nährwertkennzeichnung von Lebensmitteln.” https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-101/subpart-A/section-101.9
- US-Behörde für Lebens- und Arzneimittel (FDA). “21 CFR 101.7 – Angabe der Nettofüllmenge.” https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-101/subpart-A/section-101.7
- Baishen Pack. “Digitaldruck für flexible Verpackungen.” https://www.bsflexpack.com/capabilities/why-digital-printing/
- Baishen Pack. Startseite. https://www.bsflexpack.com/