So gestalten Sie Süßigkeitenverpackungen, ohne Ihr Budget zu sprengen – Der umfassende Leitfaden
Verstehen, was Ihre Süßwaren tatsächlich von der Verpackung benötigen
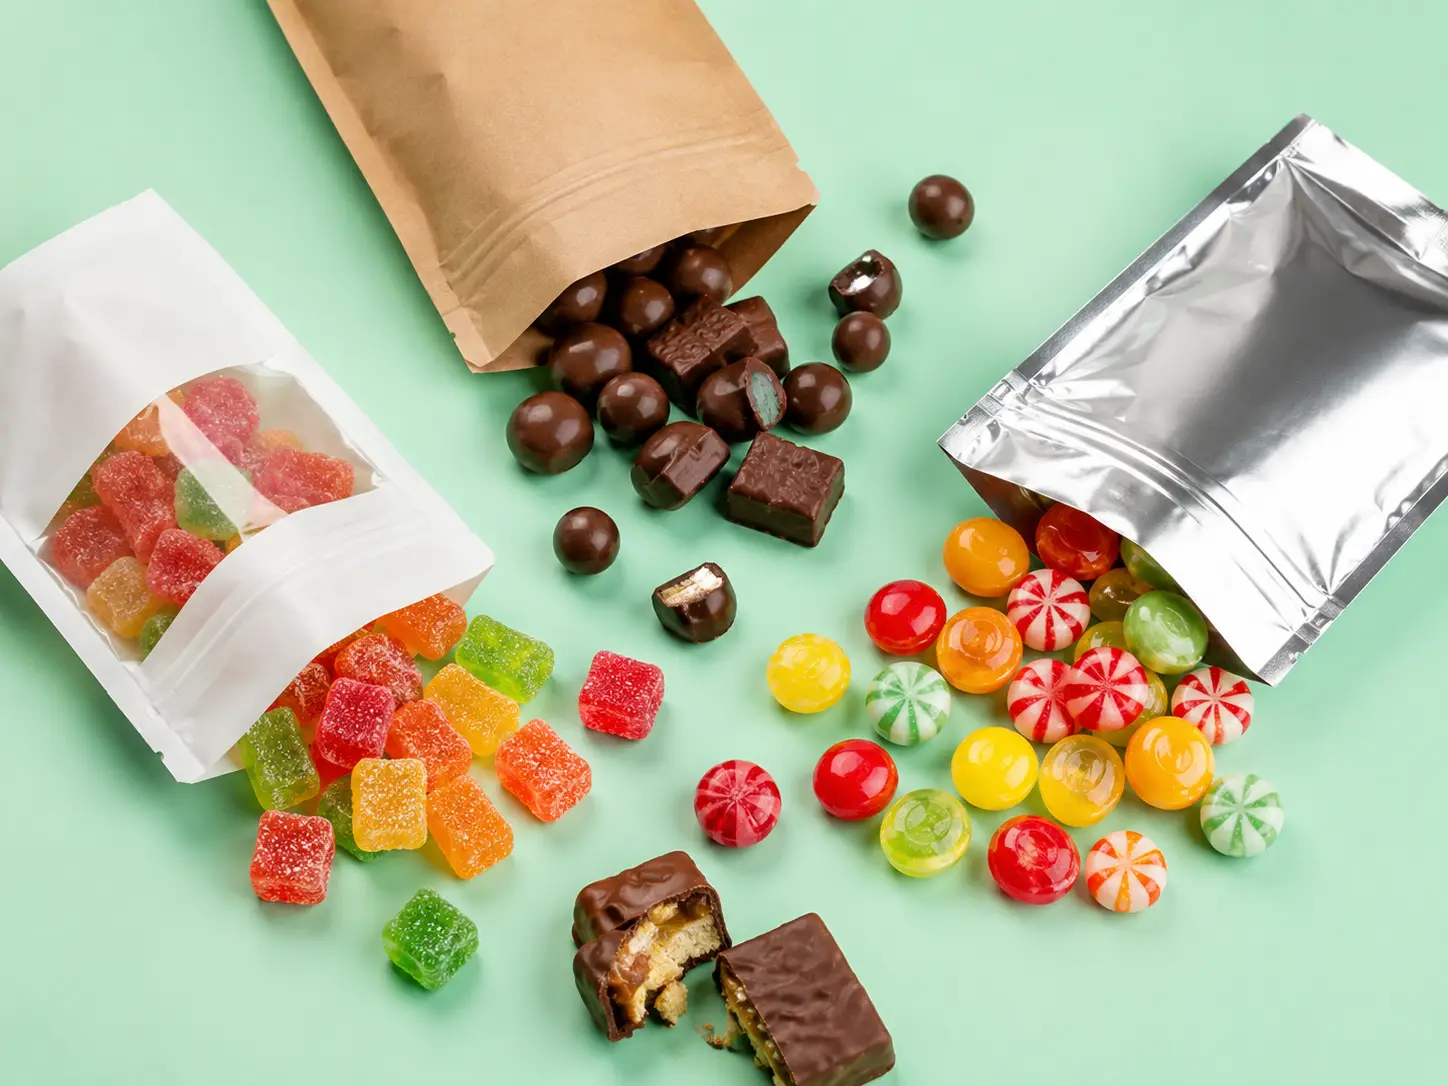
Stellen Sie sich vor, eine Schokoladenmarke und eine Gummibonbonmarke betreten dieselbe Verpackungsfabrik. Der Schokoladenhersteller benötigt einen Beutel, der lichtundurchlässig ist, verhindert, dass Sauerstoff die Kakaobutter ranzig werden lässt, und dafür sorgt, dass durch Fettmigration keine fettigen Flecken auf dem Aufdruck entstehen. Der Gummibonbonhersteller hat das gegenteilige Problem: Sein Produkt muss seine Feuchtigkeit bewahren, damit die Bonbons nicht zu harten kleinen Steinchen werden – darf aber gleichzeitig keine Feuchtigkeit aus der Luft aufnehmen und zu einer klebrigen Masse werden. Dieselbe Fabrik. Dieselbe Kategorie namens “flexible Verpackungen”. Völlig unterschiedliche technische Anforderungen.
Das ist die Lücke, die die meisten Leitfäden zum Verpackungsdesign für Süßigkeiten übersehen. Sie zeigen Ihnen wunderschöne, preisgekrönte Beutel – und natürlich ist das visuelle Design wichtig, darauf kommen wir noch zu sprechen –, aber die erste Frage, die sich jede Süßwarenmarke stellen sollte, lautet nicht: “Wie wird mein Beutel aussehen?”, sondern: “Wovor hat meine Süßigkeit eigentlich Angst?”
Beginnen Sie mit drei diagnostischen Fragen. Erstens: Was stellt eine Gefahr für Ihr Produkt dar? Hartbonbons mit einer Wasseraktivität (aW) unter 0,3 sind hygroskopisch: Sie nehmen Feuchtigkeit aus der Luft auf und werden klebrig. Sie benötigen eine Folie mit einer Wasserdampfdurchlässigkeit (MVTR) von weniger als 1 Gramm pro Quadratmeter und Tag. Schokolade hingegen ist empfindlich gegenüber Sauerstoff und Licht. Sauerstoff führt zu Ranzigkeit in der Kakaobutter, insbesondere bei Sorten mit Nussfüllung. UV-Licht beschleunigt die Fettblüte, indem es die empfindliche Kristallstruktur vom Typ VI der Kakaobutter destabilisiert. Zweitens: Wo werden Ihre Süßigkeiten verkauft? Ein Riegel, der an einem Haken in einem Convenience-Store hängt, ist anderen Belastungen ausgesetzt als ein Beutel, der im Regal eines Supermarkts steht. Drittens: Wie essen die Verbraucher es? Einzelportionen müssen sich leicht aufreißen lassen. Mehrfachportionen benötigen einen wiederverschließbaren Reißverschluss, der auch am dritten Tag noch funktioniert, nicht nur am ersten.
- Was gefährdet Ihr Produkt? – Feuchtigkeit, Sauerstoff, Licht oder Fettmigration bestimmen die Struktur Ihrer Folie
- Wo werden Ihre Süßwaren verkauft? – Regal, Haken oder Exportweg beeinflussen das Format und die Anforderungen an die Barriereeigenschaften
- Wie wird das Produkt von den Verbrauchern verzehrt? — Einzelportionen müssen aufgerissen werden; Mehrportionspackungen benötigen einen zuverlässigen, wiederverschließbaren Reißverschluss
Wenn Sie diese drei Fragen klar beantworten können, haben Sie den schwierigsten Teil des Designs einer Süßwarenverpackung bereits hinter sich. Der Rest ist reine Umsetzung. Im nächsten Abschnitt wird genau erläutert, welches Format zu welcher Antwort passt.
Die Wahl des richtigen flexiblen Verpackungsformats für Ihre Süßwaren
Bevor Sie sich mit den einzelnen Formaten befassen, nehmen Sie sich einen Notizblock zur Hand und beantworten Sie drei Fragen. Erstens: Verbraucht Ihr Kunde das Produkt in einem Durchgang oder über mehrere Anlässe hinweg? Zweitens: Wie fällt Ihr Produkt im Regal auf – steht es aufrecht, hängt es oder ist es flach gestapelt? Drittens: Wie hoch ist Ihre realistische erste Produktionsauflage – 500 Stück oder 50.000? Ihre Antworten werden Sie ganz natürlich zu einem der unten aufgeführten Formate führen.
Standbeutel – das Arbeitstier unter den Süßwarenverpackungen
Wenn man heute durch einen beliebigen Süßwaren-Gang geht, sieht man, dass Standbeutel alle anderen Verpackungsformen zusammen zahlenmäßig übertreffen. Die Gründe dafür liegen auf der Hand: Sie stehen aufrecht im Regal, lassen sich mit Reißverschlüssen und Aufreißkerben versehen und eignen sich für alles – von 100-g-Tüten zum Teilen bis hin zu 500-g-Familienpackungen.
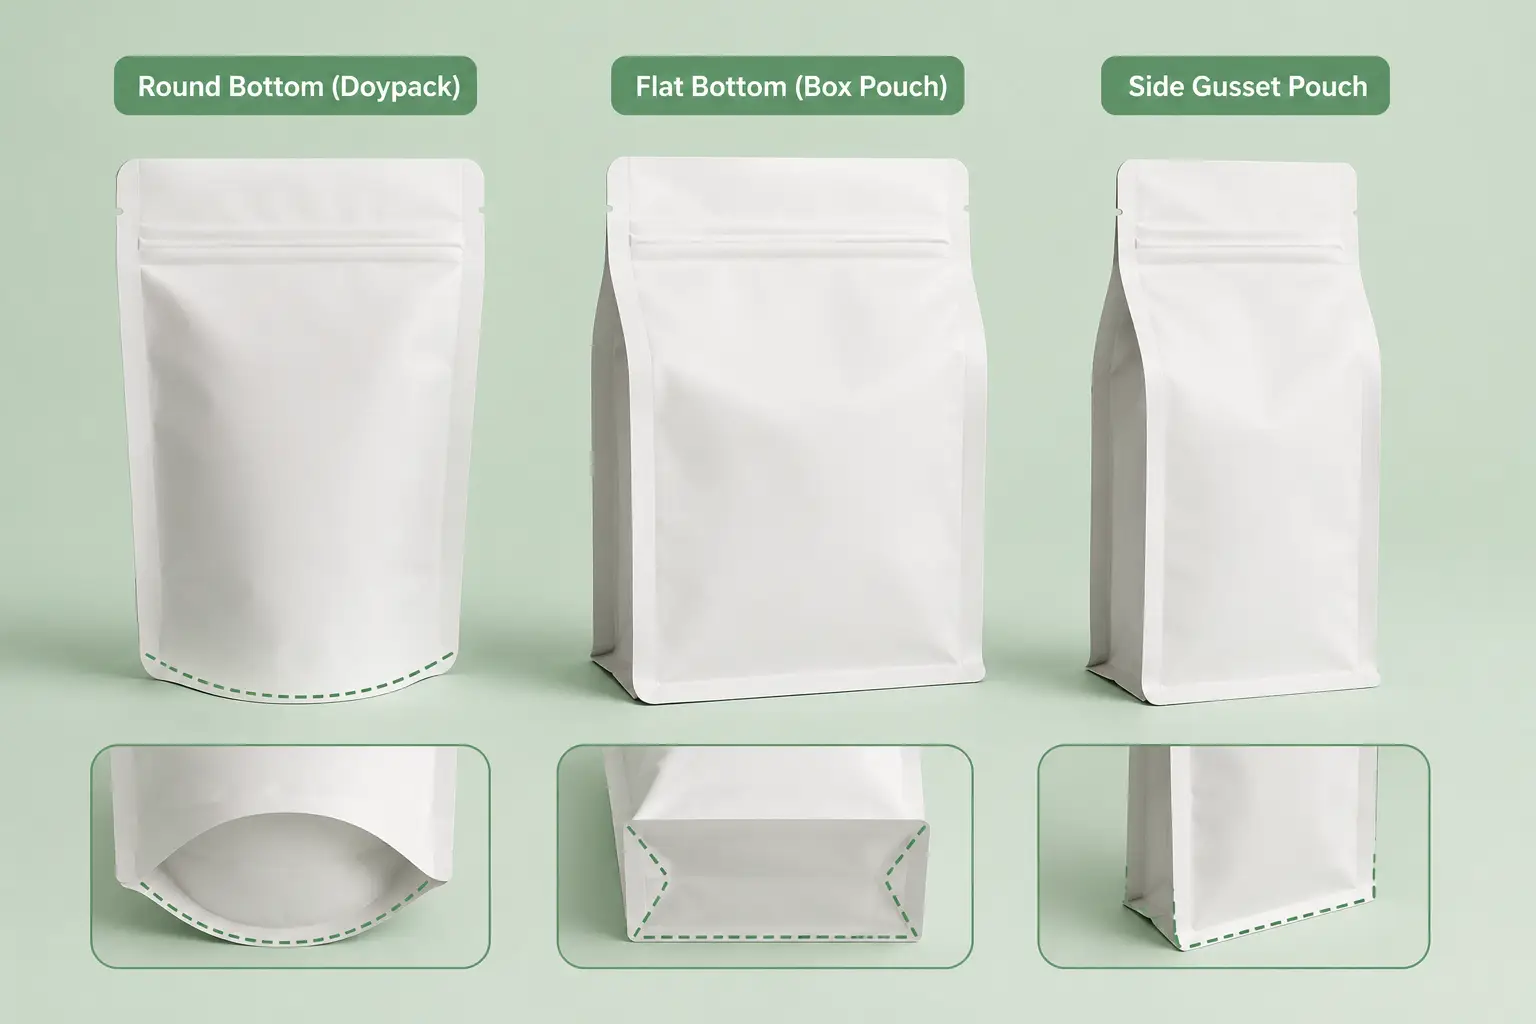
Aber “Standbeutel” ist nicht gleich „Standbeutel“. Die Konstruktion des Bodens macht den Unterschied. Rundbodenbeutel (Doypack) Diese Beutel bieten die breiteste Standfläche und die größte bedruckbare Fläche – ideal für Hartbonbons und Gummibonbons, bei denen die Produktfarben durch ein transparentes Fenster die Hälfte der optischen Wirkung ausmachen. Flachboden (Kastenbeutel) Diese Designs maximieren das Innenvolumen im Verhältnis zur Außenfläche. Sie sind die erste Wahl für Großpackungen wie die Party-Beutel von M&M’s. Beutel mit Seitenfalten Sie haben eine kantige, hochwertige Form, die signalisiert: “Das ist keine gewöhnliche Tüte” – beliebt bei Herstellern von handwerklich hergestellter Schokolade und Spezial-Toffee, die einen höheren wahrgenommenen Wert anstreben.
Die Wahl des Verschlusses wirkt sich direkt darauf aus, wie die Verbraucher Ihr Produkt verzehren. Druckverschlüsse sind der kostengünstige Standard: Sie funktionieren, sind vertraut und erhöhen die Kosten pro Beutel um etwa 0,10–0,15 ¥. Schiebereißverschlüsse wirken hochwertiger und sind für ältere Verbraucher oder Personen mit eingeschränkter Fingerfertigkeit tatsächlich einfacher zu handhaben, aber sie sind schwerer, teurer (0,20–0,30 ¥) und erfordern spezielle Maschinen zur Beutelherstellung. Bei Schokolade gibt es eine zusätzliche Einschränkung: Durch das Heißsiegeln kann die Schokolade in der Nähe der Siegelnaht aus der Temperierung geraten. Die Lösung ist das Kaltversiegeln – eine druckaktivierte Klebeschicht, die bei Raumtemperatur haftet. Dies ist bei Schokoladenverpackungen Standard, wird jedoch nicht von jeder Fabrik angeboten.
Das transparente Fenster verdient mehr Aufmerksamkeit, als ihm normalerweise zuteilwird. Ein vollständig transparentes Fenster bringt die tatsächlichen Farben und Formen Ihrer Süßigkeiten zur Geltung – besonders wirkungsvoll bei bunten Gummibonbons oder Hartbonbons mit ausgefallenen Formen. Ein teilweise transparentes Fenster lässt mehr Platz für das Branding und erzeugt einen “Peek-a-Boo”-Effekt. Die Entscheidung hängt davon ab, was eindrucksvoller ist: das Aussehen Ihrer Süßigkeiten oder die visuelle Identität Ihrer Marke.
Flachbeutel & Flow-Wrap – für Einzelportionen und Hochgeschwindigkeitsanlagen
Nicht jede Süßware muss aufrecht stehen. Wenn Sie einzeln verpackte Hartbonbons, Puderzucker in Stäbchenverpackungen oder Schokoladentafeln in Einzelportionen herstellen, sind flache Beutel und Flow-Wrap-Verpackungen die richtige Wahl – und sie bieten einen großen Vorteil: Schnelligkeit.
Flache Beutel sind in drei verschiedenen Verschlussvarianten erhältlich. Dreiseitige Dichtung ist die einfachste Variante: eine gefaltete Kante, drei heißversiegelte Kanten. Die Standardausführung für Einzelportionsbeutel. Vierseitige Dichtung bietet Ihnen mehr Gestaltungsfreiheit ohne Falzlinie und eine gleichmäßigere Barrierewirkung. Mitteldichtung (Kissenverpackung) Das ist das Format, das man bei praktisch jedem in Folie verpackten Schokoriegel findet – eine einzelne Längsnaht auf der Rückseite und Quernähte an beiden Enden.
Die Flow-Wrap-Verpackung erfolgt auf horizontalen Form-Füll-Siegel-Maschinen (HFFS), die 100 bis 800 Stück pro Minute verarbeiten. Die Folie wird von einer Rolle abgewickelt, um das Produkt gewickelt und in einer einzigen kontinuierlichen Bewegung versiegelt. Bei Schokoladentafeln handelt es sich dabei fast immer um Kaltversiegelungsfolie – die Klebeschicht haftet allein durch Druck (2–5 bar) ohne Wärmeeinwirkung, sodass keine Gefahr besteht, dass die Schokolade aus der Temperierung gerät. Kaltversiegelungsanlagen können Geschwindigkeiten von bis zu 150 Metern pro Minute erreichen. Heißversiegelungsanlagen für Hartbonbons und gepresste Tabletten laufen mit 30–80 m/min, was langsamer ist, da die Verweilzeit erforderlich ist, damit die Versiegelungsleiste Wärme übertragen kann.
Der Nachteil ist die Flexibilität. Bei der Flow-Wrap-Verpackung sind Sie an eine bestimmte Stangenabmessung gebunden. Ändern Sie die Form Ihrer Süßigkeiten, müssen Sie Ihre Verpackungslinie umstellen – oder zumindest anpassen. Standbeutel sind formatflexibel: Die gleiche Beutelmaschine wechselt durch einen Werkzeugwechsel zwischen verschiedenen Größen. Wenn Sie mit einem Kernprodukt auf den Markt kommen, überzeugt die Flow-Wrap-Verpackung durch ihren Geschwindigkeitsvorteil. Planen Sie hingegen eine Produktlinie mit mehreren Formen, bieten Ihnen Standbeutel Raum für Wachstum.
Kraftpapier und umweltfreundliche Formate – Der Weg zur Nachhaltigkeit
Wenn Sie an den europäischen oder nordamerikanischen Einzelhandel verkaufen, ist das Thema Nachhaltigkeit nicht mehr optional. Die EU-Verordnung über Verpackungen und Verpackungsabfälle (PPWR) schreibt vor, dass alle Verbraucherverpackungen bis 2030 rezyklierbar sein müssen. Die Anforderungen von Einzelhändlern wie Tesco, Carrefour und anderen werden bereits im Vorfeld der Verordnung verschärft. Für Süßwarenmarken bedeutet dies, drei unterschiedliche Umweltkonzepte zu verstehen, die jeweils mit konkreten Kompromissen verbunden sind.
Recycelbare Strukturen aus einem einzigen Material Ersetzen Sie herkömmliche mehrschichtige Laminate (PET/Aluminium/PE) durch Ein-Polymer-Konstruktionen – Mono-PE oder Mono-PP mit dünnen EVOH- oder Aluminiumoxid-Barrierebeschichtungen. Diese können in die üblichen Recycling-Sammelströme an der Straße eingebracht werden. Die CEFLEX-Designrichtlinien empfehlen ausdrücklich PE- und PP-Mono-Web-Strukturen. Der Haken: Die Barriereeigenschaften der derzeitigen Monomaterialien liegen noch hinter denen herkömmlicher Aluminiumfolien-Laminate zurück, insbesondere hinsichtlich der Sauerstoffdurchlässigkeit. Sie eignen sich hervorragend für kurze bis mittlere Haltbarkeitszeiten (6–9 Monate) bei Raumtemperatur. Für Süßwaren, die für heiße, feuchte Exportmärkte bestimmt sind, sind jedoch möglicherweise weiterhin herkömmliche Mehrschichtfolien erforderlich.
Kompostierbare Folien auf biologischer Basis (zertifiziert nach EN 13432) machen rasante Fortschritte. Zellulosebasierte Folien von Unternehmen wie Parkside zersetzen sich mittlerweile im Hauskompost innerhalb von etwa 26 Wochen. Sie eignen sich für Süßwaren mit einer angestrebten Haltbarkeit von 6 bis 9 Monaten. Rechnen Sie mit einem Preisaufschlag von 15–40% gegenüber herkömmlichen Folien und überprüfen Sie die MVTR- und OTR-Werte für Ihre spezifische Süßwarensorte, bevor Sie sich entscheiden.
Beutel aus Kraftpapier nehmen eine interessante Mittelposition ein. Die äußere Kraftpapierschicht vermittelt den natürlichen, umweltbewussten Eindruck, den Verbraucher zunehmend erwarten. Die innere Schicht besteht fast immer aus einer hochbarrierefähigen Kunststofffolie, die den eigentlichen Schutz übernimmt. Das ist nicht unehrlich – es ist funktional. Die Kraftpapier-Außenseite signalisiert am Point of Sale Nachhaltigkeit. Die Barriere im Inneren schützt das Produkt. Der Schlüssel liegt in der Ehrlichkeit: Behaupten Sie nicht, es handele sich um “100%-Papier”, wenn sich im Inneren eine PE-Einlage befindet. Stellen Sie es als “auf Papierbasis mit einer schützenden Innenschicht” dar, dann verstehen die Verbraucher den Kompromiss.
Barrierewerkstoffe – Anpassung der Folienstruktur an die Schwachstellen Ihrer Süßwaren
Hier ist ein Satz, den Sie sich unbedingt an Ihren Monitor kleben sollten: Passen Sie Ihre Folie an die tatsächlichen Schwachstellen Ihres Produkts an, nicht an die höchstmögliche Spezifikation. Jede zusätzliche Schicht in einem Laminat verursacht Mehrkosten. Wenn eine zweischichtige Struktur Ihre Süßwaren ausreichend schützt, will ein Lieferant, der Ihnen einen fünfschichtigen Verbundwerkstoff aufdrängt, entweder seine Gewinnspanne aufbessern oder kennt Ihr Produkt nicht gut genug, um die Spezifikationen richtig anzupassen.
Die folgende Tabelle ordnet sieben gängige Süßwarensorten ihren größten Risiken und den dafür optimalen Folienstrukturen zu. Nutzen Sie sie als Gesprächsaufhänger im Gespräch mit Lieferanten – nicht als endgültige Antwort. Das Klima in Ihrem Zielmarkt, die Transportroute und die erwartete Haltbarkeitsdauer beeinflussen die endgültige Entscheidung. Ein guter Lieferant führt Haltbarkeitssimulationstests durch, bevor er sich auf eine bestimmte Struktur festlegt.
| Süßigkeitenart | Hauptbedrohung | Empfohlene Filmstruktur | Wichtigstes Leistungsziel | Typische Haltbarkeit |
|---|---|---|---|---|
| Hartbonbons (Fruchtbonbons, Pfefferminzbonbons) | Feuchtigkeit → Klebrigkeit | BOPP/PVDC oder PET/VMPET/PE | MVTR < 1 g/m²/Tag | 12–18 Monate |
| Zartbitterschokolade | Licht + Fettwanderung → Blüte | Aluminiumfolie/PE oder undurchsichtiges VMPET/PE | OTR < 1, vollständige Lichtblockierung | 12–24 Monate |
| Gefüllte Schokolade (Nüsse, Sahne) | Sauerstoff → Ranzigkeit + Fettmigration | PET/AL/PE- oder EVOH-Coextrusion | OTR < 0,5, MVTR < 1 | 9–12 Monate |
| Gummibonbons & Geleebonbons | Feuchtigkeitswanderung in beide Richtungen → Aushärtung oder Klebrigkeit | PET/VMPET/PE oder PET/EVOH/PE | MVTR 1–3, mäßige Sauerstoffbarriere | 9–12 Monate |
| Nougat & Toffee | Feuchtigkeit → Verlust der Kaubarkeit | PET/AL/PE oder metallisierte Hochbarrierefolie | MVTR < 1 | 6–12 Monate |
| Bonbonpulver (mit saurer Glasur) | Feuchtigkeit → Verklumpen | PET/VMPET/PE oder Laminat aus reiner Aluminiumfolie | MVTR < 0,5, durchstoßfest | 12–18 Monate |
| Nusskrokant & Sesambonbons | Sauerstoff + Öloxidation | PET/AL/PE- oder SiOx-beschichtete Barrierefolie | OTR < 1, MVTR < 1 | 6–12 Monate |
Ein technisches Detail, das Erstkäufer oft überrascht: EVOH ist eine hervorragende Sauerstoffbarriere – solange es nicht nass wird. Bei einer relativen Luftfeuchtigkeit von über 80% kann die Sauerstoffdurchlässigkeit von EVOH um das 10- bis 50-Fache gegenüber dem Wert im trockenen Zustand ansteigen. Deshalb wird EVOH in jedem ordnungsgemäß konzipierten Laminat stets zwischen hydrophoben Schichten wie PE oder PP eingebettet. Wenn Ihnen ein Anbieter eine Struktur zeigt, bei der EVOH außen oder innen liegt, fragen Sie nach dem Grund. Das ist ein Warnsignal.
Nutzen Sie die obige Tabelle als Ausgangsgrundlage. Gewissheit erlangen Sie nur durch Tests. Fordern Sie tatsächliche OTR- und MVTR-Daten für die Temperatur und Luftfeuchtigkeit an, denen Ihr Produkt im anspruchsvollsten Vertriebsszenario ausgesetzt sein wird – in der Regel 38 °C und 90% relative Luftfeuchtigkeit für eine beschleunigte Haltbarkeitssimulation (Wipak, 2025).
Wie Ihre Designentscheidungen die Produktionskosten beeinflussen – ein Realitätscheck
Kein Blog über Design-Inspiration wird Ihnen das verraten: Jede visuelle Entscheidung, die Sie in Photoshop oder Canva treffen, hat ihren Preis. Die gute Nachricht ist: Wenn Sie wissen, welche Faktoren die Kosten am stärksten beeinflussen, können Sie kluge Kompromisse eingehen – und so mit einem Budget von 60% eine visuelle Wirkung von 90% erzielen. Hier sind die drei größten Kostenfaktoren, geordnet nach ihrer finanziellen Auswirkung.
Druckverfahren – der wichtigste Kostenfaktor
Ihr Auftragsvolumen bestimmt die Wahl der Drucktechnologie. Wenn Sie hier die falsche Entscheidung treffen, zahlen Sie entweder viel zu viel oder sind an ein Verfahren gebunden, das nicht mit Ihrem Wachstum Schritt halten kann.
Tiefdruck ist das traditionelle Arbeitstier. Dabei wird Ihr Design auf Metallzylinder geätzt – einen pro Farbe. Ein achtfarbiges Design bedeutet acht Zylinder zu je 800–3.000 Yen. Bevor auch nur eine einzige Tüte vom Band läuft, haben Sie bereits 6.400–24.000 Yen in die Werkzeugkosten investiert. Die Stückkosten sinken bei hohen Stückzahlen stark, sodass der Tiefdruck ab etwa 50.000 Einheiten die günstigste Option ist. Aber was ist mit einem Start-up, das fünf Süßigkeiten-Sorten mit unterschiedlichen Verpackungen pro Artikelnummer auf den Markt bringt? Das sind 5 × 8 Zylinder = 40 Zylinder. Bei einem Durchschnittspreis von 1.500 ¥ belaufen sich die Kosten für die Druckplatten bereits vor Produktionsbeginn auf 60.000 ¥.
Flexodruck verwendet Polymerplatten anstelle von Metallzylindern. Pro Platte günstiger (500–1.500 ¥), jedoch mit etwas geringerer Druckgenauigkeit, insbesondere bei feinen Farbverläufen und Fotos. Das Verfahren liegt im Mittelfeld: geringere Anlaufkosten als beim Tiefdruck, niedrigere Stückkosten als beim Digitaldruck bei mittleren Auflagen (10.000–50.000 Stück).
Digitaldruck Macht Druckplatten überflüssig. HP Indigo-Druckmaschinen drucken direkt aus digitalen Dateien und decken dabei rund 97% des Pantone-Farbraums ab – ganz ohne Einrichtungskosten und ohne Mindestbestellmenge. Zehn Farben kosten genauso viel wie drei. Dreißig Artikel mit unterschiedlichen Druckmotiven? Keine zusätzlichen Einrichtungskosten. Das verändert die Kalkulation für Süßwarenmarken mit vielen Artikeln und saisonalen Produkteinführungen grundlegend – Sie zahlen keine “Vielfalt-Steuer” mehr für die Verpackung.
| Druckverfahren | Anlaufkosten (8-Farben-Design) | Optimaler Lautstärkebereich | Farben-Kosten-Skalierung | Lieferzeit |
|---|---|---|---|---|
| Tiefdruck | 6.400–24.000 ¥ | Über 50.000 Einheiten | Jede Farbe kostet zusätzlich 800–3.000 Yen | 3–4 Wochen (einschließlich der Plattenherstellung) |
| Flexodruck | 4.000–12.000 ¥ | 10.000–50.000 Einheiten | Jede Farbe kostet zusätzlich 500–1.500 Yen | 2–3 Wochen (einschließlich der Plattenherstellung) |
| Digital | 0 ¥ | 500–10.000 Stück | Keine zusätzlichen Kosten pro Farbe | 7–10 Tage |
Ein konkretes Beispiel verdeutlicht dies. Angenommen, Sie bringen fünf Sorten von Hartbonbons mit Fruchtgeschmack – Erdbeere, Zitrone, Heidelbeere, Apfel, Traube – mit jeweils 1.000 Tüten für einen Markttest auf den Markt. Tiefdruck: 40 Druckplatten × 1.500 Yen = 60.000 Yen, noch bevor eine einzige Tüte gedruckt wurde. Digitaldruck: 0 ¥ für Druckplatten, alle fünf Designs gehen direkt in den Druck, alles wird in etwa einer Woche ausgeliefert. Der Digitaldruck spart nicht nur Geld – er verringert auch das Risiko der Markteinführung. Sollte die Sorte Heidelbeere floppen, haben Sie nicht einmal die Kosten für eine einzige Druckplatte darin investiert.
Für Marken, die sich genau in dieser Situation befinden – mit zahlreichen Artikelnummern, Testchargen oder saisonalen Sortimentswechseln –, beseitigt ein auf digitale Technologien ausgerichteter Hersteller flexibler Verpackungen die Hürde der Klischeekosten vollständig. Mit den Druckmaschinen HP Indigo 20000 und 25000, die eine Pantone-Farbtreue von 97% erreichen, ohne Werkzeugkosten, bei Mindestbestellmengen von nur 500 Stück und einer Durchlaufzeit von 7–10 Werktagen eignet sich das ursprünglich für Großkunden im Rotationstiefdruck entwickelte Produktionsmodell nun auch für Start-ups und Nischenmarken. Erfahren Sie in diesen Beispielen, wie dieser Ansatz ähnlichen Marken bei der Einführung zahlreicher SKUs geholfen hat Fallstudien zum Thema Verpackung, oder die technischen Details von Digitaldruck für flexible Verpackungen.
Materialschichten – Wenn “Premium-Haptik” richtig ins Geld geht
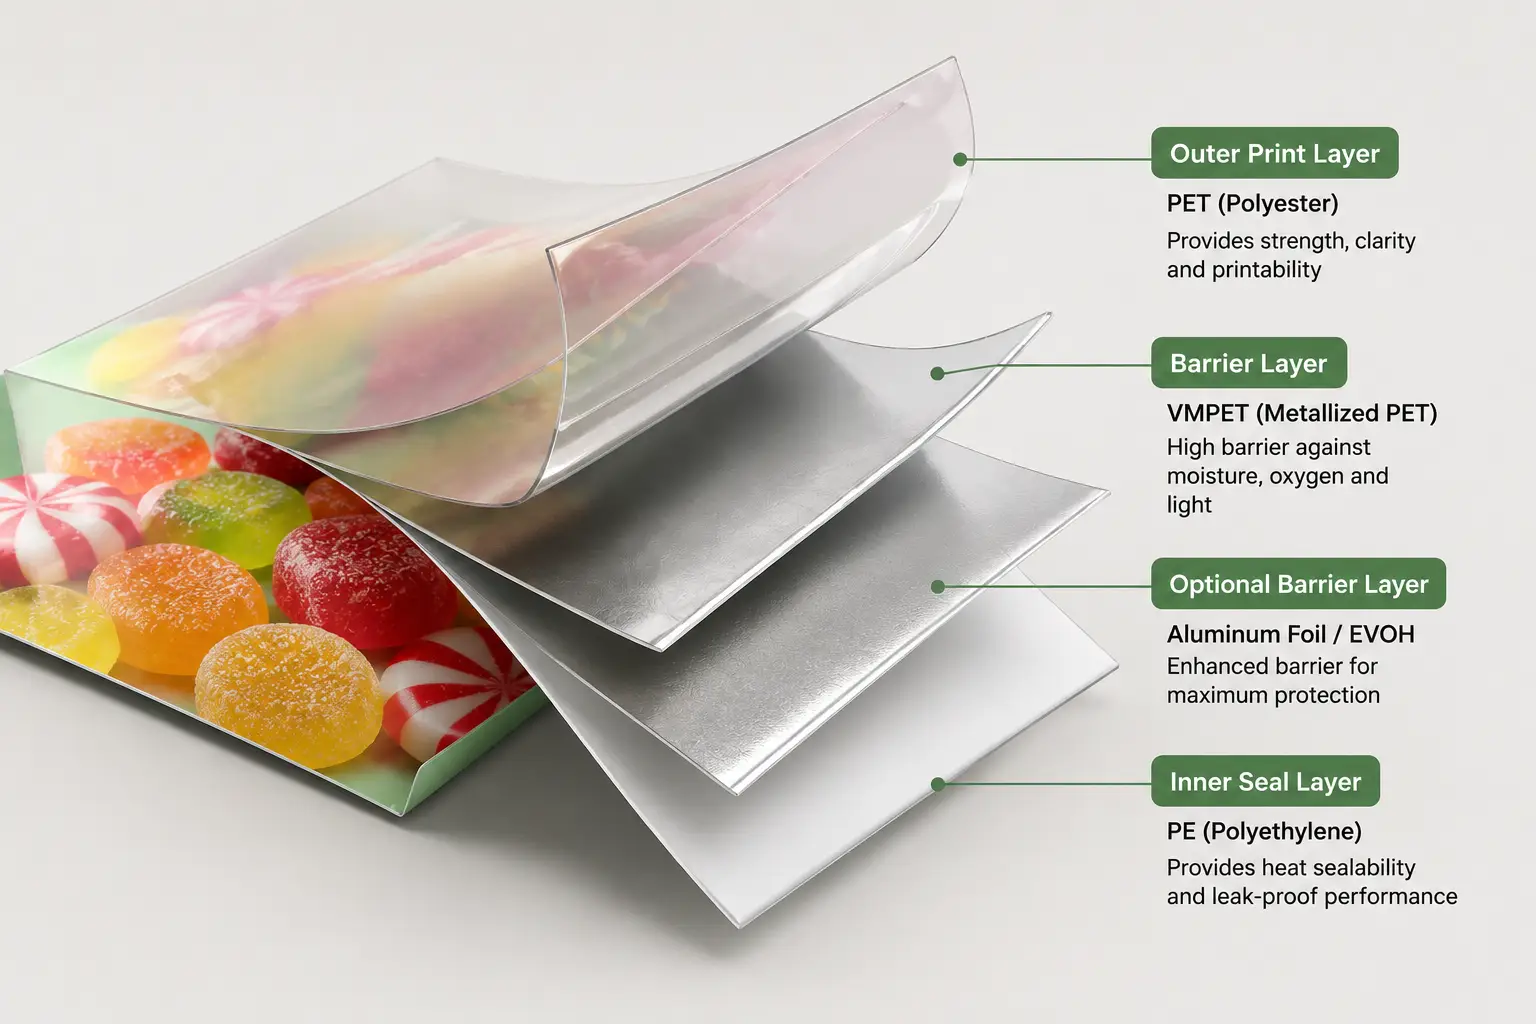
Die Tüte, die Sie in der Hand halten, besteht so gut wie nie aus einem einzigen Stück Plastik. Es handelt sich um ein Laminat – mehrere ultradünne Schichten, die miteinander verbunden sind und jeweils eine bestimmte Funktion erfüllen. Wenn Sie lernen, diese Struktur zu verstehen, wirken Sie im Gespräch mit Lieferanten sofort wie ein sachkundiger Einkäufer.
Eine einfache zweischichtige Konstruktion – PET als Druckoberfläche außen, PE zum Heißsiegeln innen – kostet bei typischen Verpackungsgrößen für Süßigkeiten etwa 0,30–0,50 ¥ pro Beutel. Fügt man eine metallisierte Sperrschicht in der Mitte (VMPET) hinzu, liegt der Preis bei 0,50–0,80 ¥. Wechselt man zu einer vierlagigen Struktur mit Aluminiumfolie und Nylon für Durchstoßfestigkeit, liegen die Kosten bei 0,80–1,50 Yen. Jede weitere Schicht erhöht sowohl die Materialkosten als auch die Laminierungskosten.
Die drei gängigen Barriereschichten decken ein breites Leistungs-Preis-Spektrum ab. Aluminiumfolie (7–9 Mikrometer) sorgt für eine Permeabilität nahe Null – der Goldstandard für Schokolade und sauerstoffempfindliche Produkte –, ist jedoch undurchsichtig (keine Fenster) und kann nicht in die üblichen Recyclingkreisläufe aufgenommen werden. Metallisiertes PET (VMPET) trägt eine mikrometerdünne Aluminiumschicht auf transparentes PET auf. Das Ergebnis ist eine teilweise Transparenz und eine gute – wenn auch nicht perfekte – Barriere bei geringeren Kosten und geringerem Gewicht als bei Folie. EVOH ist eine transparente Sauerstoffbarriere mit einer Dicke von nur 3–5 Mikrometern, die zwischen PE-Schichten eingelegt ist. Beachten Sie jedoch die Feuchtigkeitsempfindlichkeit, wie im Abschnitt „Barrierematerialien“ beschrieben.
Die Dicke ist der Kostenfaktor, über den niemand spricht. Eine Erhöhung von insgesamt 80 Mikrometern auf 100 Mikrometer verteuert Ihre Materialkosten um etwa 5–8%. Der Unterschied in der “hochwertigen Haptik” ist real, aber nicht linear: Bei 80 bis 100 Mikrometern fühlt sich die Verpackung spürbar solider an. Bei 120 bis 150 Mikrometern? Kaum wahrnehmbar. Wenn sich Ihre Tüte dick und luxuriös anfühlt, ist die Wahrscheinlichkeit groß, dass die PE-Versiegelungsschicht von 50 auf 80 Mikrometer erhöht wurde – was etwa ¥0,06 pro Tüte kostet. Bei Süßigkeiten im Einzelhandel für ¥3 verschwinden damit 2% Ihres Umsatzes in Plastik, das der Verbraucher nie bewusst wahrnimmt. Wenn Sie das nächste Mal ein Muster in die Hand nehmen, fragen Sie: “Wie dick ist die PE-Schicht?” Sie werden wie jemand klingen, der ehrliche Antworten verdient.
Oberflächenausführungen und Extras – Die kleinen Details, die den Unterschied ausmachen
Stellen Sie sich Oberflächenveredelungen wie Make-up vor. Matt ist die Grundierung – eine unauffällige Aufwertung, die alles hochwertiger wirken lässt und etwa 0,02–0,05 Yen pro Beutel kostet. Soft-Touch Die Beschichtung ist ein sensorisches Erlebnis: Ihre Tasche fühlt sich wie Samt an, was die Kosten um ¥0,08–0,15 erhöht. Spot-UV-Lackierung ist wie Lippenstift – ein hochglänzender Akzent auf Ihrem Logo oder einem zentralen visuellen Element, 0,08–0,20 ¥, äußerst wirkungsvoll, wenn er sparsam eingesetzt wird. Holografisch/metallisiert Diese Looks sorgen für einen glamourösen Abendlook – Aufpreis von 0,05–0,15 ¥, dominieren im Regal, lassen sich leicht übertreiben.
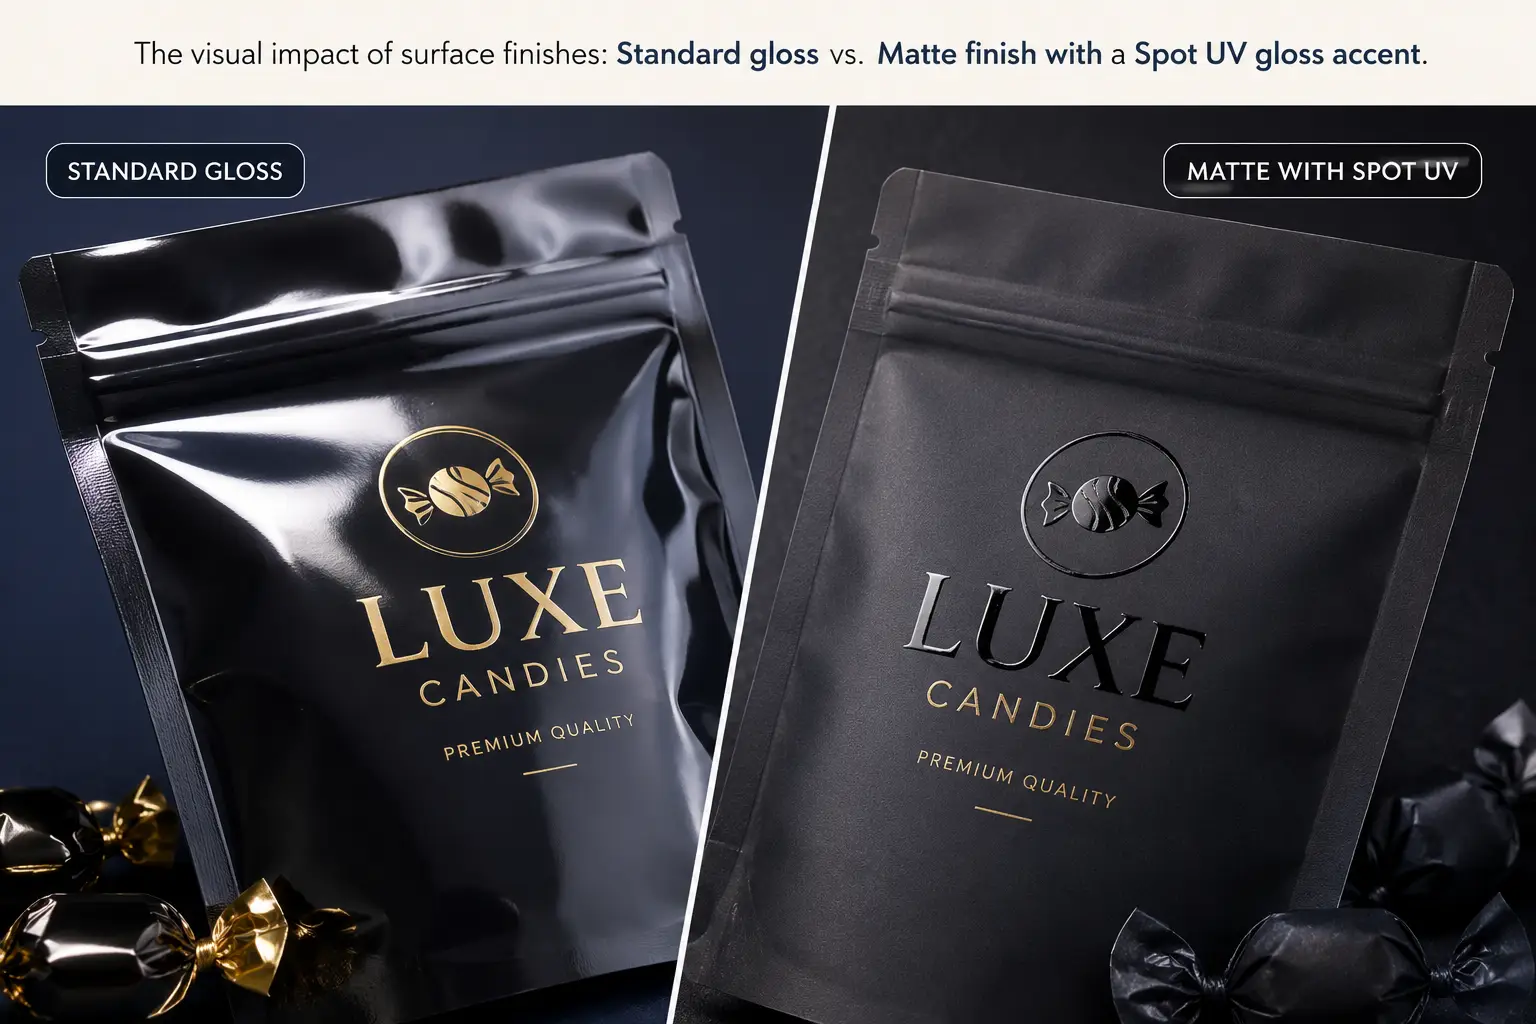
Die Erfolgsstrategie für preisbewusste Marken: matte Grundierung + eine Akzentoberfläche für Ihr Logo. So erzielen Sie 80% an Premium-Anmutung zu einem Bruchteil der Kosten des “Alles-glänzt”-Ansatzes.
Funktionale Extras summieren sich schnell. Ein Reißverschluss mit Druckverschluss kostet 0,08–0,20 Yen. Eine Aufreißkerbe kostet nur ein paar Cent. Ein Aufhängeloch ist praktisch kostenlos – es wird bei der Herstellung der Tasche per Laser gestanzt. Abgerundete Ecken erfordern jedoch eine spezielle Stanzform: 200–500 ¥ für die Werkzeugkosten sowie eine etwas langsamere Produktion. Keine dieser Optionen ist eine schlechte Wahl. Entscheidend ist, zu wissen, welche davon Ihr Kunde tatsächlich schätzt und welche Sie nur hinzufügen, weil “Premium-Marken sie haben”.”
Vom digitalen Korrekturabzug bis zur Auslieferung – so sieht ein reibungsloser Produktionsablauf aus
Sie haben Ihr Format ausgewählt, die Filmstruktur festgelegt und Ihr Design fertiggestellt. Jetzt läuft die Uhr. So sieht ein gut organisierter Produktionszeitplan tatsächlich aus – und hier liegen die häufigsten Fallstricke.
Tag 1–2: Digitale Korrekturabzüge. Ihre Designdatei wird an das Vorstufen-Team der Druckerei weitergeleitet. Innerhalb von 24–48 Stunden erhalten Sie einen digitalen Proof. An dieser Stelle stolpern die meisten Erstkunden: Sie geben die Freigabe anhand des Bildschirms. Tun Sie das nicht. Digitale Proofs geben die Farbgenauigkeit des endgültigen Druckergebnisses nur zu etwa 85–90% wieder. Die fehlenden 10–15% entsprechen der Differenz zwischen dem RGB-Licht, das Ihr Monitor ausstrahlt, und den CMYK-Farben, die die Druckmaschine aufträgt. Die einzige Möglichkeit, die Farbe zu bestätigen, ist ein physischer Druckproof – die Herstellung einer kleinen Charge (200–500 Beutel) auf der eigentlichen Produktionsmaschine. Für Marken mit strengen Farbstandards: Überspringen Sie diesen Schritt auf eigene Gefahr.
Tag 3–10: Produktion (Digitaldruck). Beim Digitaldruck werden die Dateien nach Ihrer Freigabe direkt an die HP Indigo-Druckmaschine weitergeleitet. Druck, Laminierung, Schneiden und die Herstellung der Beutel erfolgen nacheinander – der gesamte Prozess ist in 7–10 Werktagen abgeschlossen. Beim herkömmlichen Tiefdruck kommen noch zwei bis drei Wochen für die Zylindergravur hinzu, bevor der Druck überhaupt beginnen kann, sodass sich die Gesamtdauer auf 23–25 Werktage beläuft.
Während der Produktion: Qualitätskontrolle. Ein kompetenter Hersteller führt pro Charge mindestens sechs Prüfungen durch: Haftfestigkeit zwischen den Schichten, Durchstoßfestigkeit, Zugfestigkeit, Berstfestigkeit, Fallprüfung und vollständige Sichtprüfung. Sie sollten einen Qualitätskontrollbericht mit diesen Ergebnissen erhalten. Falls Ihr Lieferant Ihnen diesen nicht von sich aus zusendet, fragen Sie danach. Kann er ihn nicht vorlegen, betrachten Sie dies als Warnsignal.
Versand. Flexible Verpackungen werden nach Volumen und nicht nach Gewicht versandt. Diese übergroßen Standbeutel, die im Entwurf so gut aussahen? Ihre Frachtkosten sind unverhältnismäßig hoch, da leere Beutel fast genauso viel Platz im Container einnehmen wie gefüllte. Berücksichtigen Sie das Volumengewicht frühzeitig bei Ihren Formatentscheidungen.
Empfang. Lagern Sie bedruckte flexible Verpackungen kühl und trocken – idealerweise bei 20–25 °C und einer relativen Luftfeuchtigkeit von unter 60%. Übermäßige Hitze kann PE-Schichten aufweichen und zu Verkleben führen (die Beutel kleben aneinander). Hohe Luftfeuchtigkeit führt zu einer Beschädigung der Außenhüllen aus Papier. Bewahren Sie sie bis zur Verwendung in den Original-Versandkartons auf und schützen Sie sie vor direkter Sonneneinstrahlung.
Der Weg vom Konzept bis zur fertigen Verpackung dauert bei einem „Digital-First“-Anbieter etwa zwei bis vier Wochen – bei traditionellem Tiefdruck hingegen zwei bis drei Monate. Bei diesem Geschwindigkeitsunterschied geht es nicht nur um Geduld. Bei der Einführung saisonaler Süßwaren, Valentinstagsaktionen oder Testmarkt-Pilotprojekten entscheidet der kürzere Zeitrahmen darüber, ob Sie Ihr Zeitfenster nutzen oder verpassen. Wenn Sie herausfinden möchten, wie der Produktionszeitplan für Ihr konkretes Projekt aussieht, fordern Sie ein kostenloses Muster und ein individuelles Angebot an unter Baishen-Paket — ein auf digitale Lösungen spezialisierter Hersteller flexibler Verpackungen, der maßgeschneiderte Süßwarenverpackungen innerhalb von 7 bis 10 Werktagen liefert, kostenlose Muster vor der Produktion bereitstellt und einen reaktionsschnellen Kundensupport bietet, der Anfragen innerhalb von 8 Stunden beantwortet.
Literaturverzeichnis
- Wipak. “Süßwaren & Konfekt – Verpackungslösungen.” 2025. https://wipak.com/food-packaging/sweets-confectionery/
- CEFLEX. “Gestaltung im Sinne einer Kreislaufwirtschaft – Leitlinien für flexible Verpackungen.” https://ceflex.eu/
- Europäische Kommission. “Verordnung über Verpackungen und Verpackungsabfälle (PPWR) – 2025/40.” https://environment.ec.europa.eu/topics/waste-and-recycling/packaging-waste_en
- Baishen Pack. “Warum Digitaldruck für flexible Verpackungen?” https://www.bsflexpack.com/capabilities/why-digital-printing/
- Baishen Pack. “Fallstudien zur flexiblen Verpackung.” https://www.bsflexpack.com/case-study/
- Baishen Pack. “Kontakt – Fordern Sie ein kostenloses Angebot an.” https://www.bsflexpack.com/contact/
- Baishen Pack – Hersteller von maßgeschneiderten flexiblen Verpackungen. https://www.bsflexpack.com/